


コンテンツメニュー
● チタン鍛造入門
>> チタンの性質
>> ビレットの準備
>> チタンの加熱
>> 潤滑
● 鍛造プロセス
>> ベータ処理
>> ニアネットシェイプ鍛造
>> 精密鍛造
>> 温度制御
>> 金型の設計と材料
>> 微細構造の制御
>> コストに関する考慮事項
>> 航空宇宙産業
>> 自動車部門
>> 医療用インプラント
>> 産業用途
>> 積層造形の統合
>> 持続可能な実践
● 結論
チタン鍛造は、さまざまな産業、特に航空宇宙、自動車、医療分野に革命をもたらした重要な製造プロセスです。この高度な技術には、チタン合金を高強度、耐食性、耐熱性の高い部品に成形することが含まれます。チタン鍛造プロセスは、極限の条件下で優れた性能を必要とする部品を製造するために不可欠です。この包括的なガイドでは、チタン鍛造プロセスの複雑さを掘り下げ、そのさまざまな段階、利点、用途を探ります。
チタンは、優れた強度重量比、耐食性、生体適合性で知られる注目すべき金属です。これらの特性により、航空宇宙部品から医療用インプラントに至るまで、幅広い用途に理想的な材料となっています。ただし、チタンの高い融点と高温での反応性により、チタンの加工には特有の課題が生じます。
鍛造プロセスではいくつかのチタン合金が一般的に使用されており、それぞれがさまざまな用途に適した特定の特性を備えています。最も広く使用されている合金は Ti-6Al-4V で、強度、延性、被削性のバランスに優れています。その他の人気のある合金には、Ti-6246 や Ti-5553 があり、優れた強度と耐熱性の特性からよく選ばれます。
チタン鍛造プロセスは、慎重なビレットの準備から始まります。ビレットは、鍛造の出発材料となるチタン合金の固体の円筒形の部品です。欠陥があると最終製品の欠陥につながる可能性があるため、ビレットの品質は非常に重要です。ビレットは通常、溶解、鋳造、初期成形などの一連のステップを通じて準備されます。
ビレットが準備されたら、適切な鍛造温度に加熱する必要があります。温度は材料の成形性と結果として生じる微細構造に直接影響するため、このステップは非常に重要です。ほとんどのチタン合金の場合、鍛造温度は 870°C ~ 980°C (1600°F ~ 1800°F) の範囲です。最終製品で望ましい特性を達成するには、正確な温度制御が不可欠です。
実際の鍛造プロセスが始まる前に、加熱されたビレットと鍛造金型には潤滑剤が塗布されます。このステップは、チタンと金型表面の間の摩擦を軽減し、固着を防ぎ、鍛造中のスムーズな材料の流れを確保するために非常に重要です。潤滑剤の選択は、鍛造される特定の合金や鍛造温度などの要因によって異なります。
チタン鍛造プロセスの中核には、特殊な鍛造装置を使用して、加熱されたビレットに制御された圧力を加えることが含まれます。開放型鍛造、密閉型鍛造、等温鍛造などのさまざまな方法で行うことができます。各方法にはそれぞれ利点があり、コンポーネントの目的の最終形状、サイズ、特性に基づいて選択されます。
自由鍛造
自由型鍛造では、チタン ビレットを 2 つの平坦な型または単純な形状の型の間で圧縮します。この方法は、大きくて単純な形状を製造する場合、またはより複雑な鍛造作業の前の予備段階としてよく使用されます。自由型鍛造により、結晶粒構造をより詳細に制御できるようになり、材料の機械的特性の向上に役立ちます。
密閉型鍛造
密閉型鍛造では、目的の最終製品の形状のキャビティを含む一連の金型内でチタン ビレットを成形します。この方法は、複雑な形状を高精度かつ一貫して作成するのに最適です。閉塞型鍛造は、金型キャビティから余分な材料を逃がすことができるかどうかに応じて、さらに印象型鍛造とフラッシュ鍛造に分類できます。
等温鍛造
等温鍛造は、チタンワークピースと鍛造金型の両方を同じ温度に加熱する高度な技術です。この方法により、材料の流れとその結果生じる微細構造をより正確に制御できます。等温鍛造は、航空機エンジン部品など、複雑な形状と厳しい公差を持つ部品を製造する場合に特に役立ちます。
鍛造後の作業
一次鍛造プロセスの後、チタン部品の特性と仕上げを向上させるために、通常、いくつかの鍛造後操作が実行されます。
クリーニング
鍛造チタン部品は、表面から残留潤滑剤、スケール、その他の汚染物質を除去するために徹底的な洗浄プロセスを受けます。このステップは、最終製品の品質と完全性を確保するために非常に重要です。
熱処理
機械的特性を最適化するために、鍛造チタン部品に対して熱処理が行われることがよくあります。このプロセスには、特定の合金や望ましい特性に応じて、溶体化処理、時効処理、応力除去などのさまざまな技術が含まれます。
機械加工と仕上げ
多くの鍛造チタン部品では、最終的な寸法と表面仕上げを達成するために追加の機械加工が必要です。これには、旋削、フライス加工、研削、研磨などの作業が含まれる場合があります。機械加工技術の選択は、コンポーネントの形状と必要な公差によって異なります。
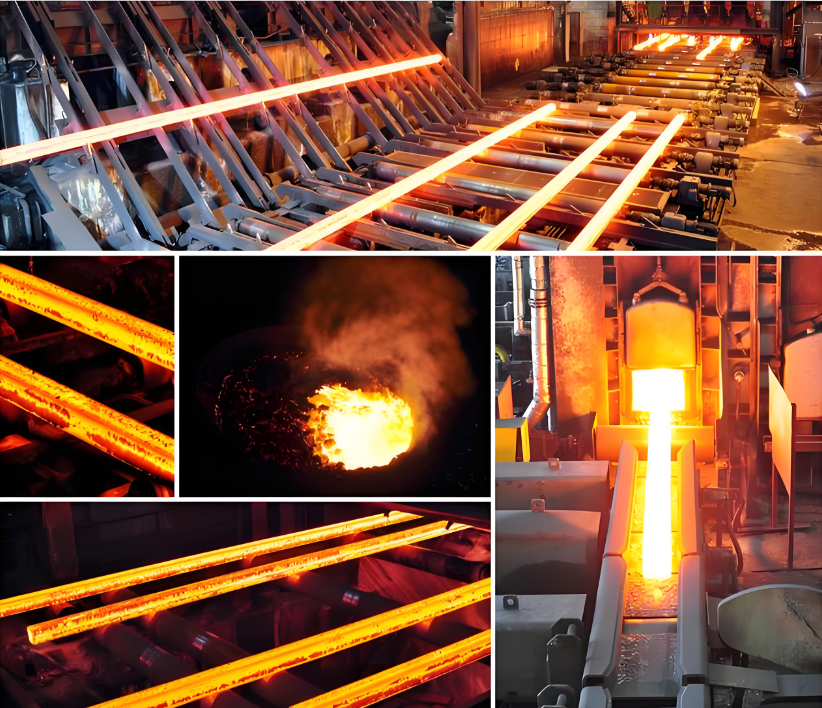
ベータ処理は、特定のチタン合金、特に Ti-6246 に使用される特殊な鍛造技術です。この方法では、ベータトランザス温度を超えて材料を鍛造する必要があり、その結果、コンポーネントの強度と耐疲労性を向上させることができる独自の微細構造が得られます。ベータ処理では、望ましい特性を達成するために、温度と変形パラメーターを正確に制御する必要があります。
ニアネットシェイプ鍛造は、部品をできる限り最終寸法に近づけて製造し、大規模な機械加工の必要性を最小限に抑えることを目的とした高度なアプローチです。この技術には高度な金型設計とプロセス制御が必要ですが、材料の無駄と生産コストを大幅に削減できます。
精密鍛造は、ニアネットシェイプ鍛造の概念をさらに推し進め、極めて厳しい公差と優れた表面仕上げを備えた部品を製造します。この方法には複数の鍛造ステップが含まれることが多く、最高レベルの寸法精度を達成するために等温鍛造技術を組み込む場合もあります。
チタン鍛造における課題と考察
チタン合金にとって、鍛造プロセス全体を通して正確な温度制御を維持することは非常に重要です。過熱すると過度の粒子成長や特性低下が生じる可能性があり、一方、加熱が不十分だと成形性が低下し、潜在的な欠陥が発生する可能性があります。
チタン鍛造においては、鍛造金型の設計と材料の選択が重要な要素となります。金型は、その形状と表面品質を維持しながら、高温と圧力に耐える必要があります。金型の寿命を延ばし、鍛造結果を向上させるために、先進的な材料と冷却技術がよく採用されています。
鍛造プロセスはチタン合金の微細構造に大きな影響を与え、それがチタン合金の機械的特性にも影響を与えます。温度、ひずみ速度、変形度などの鍛造パラメータを注意深く制御することは、望ましい微細構造と特性を達成するために不可欠です。
チタン鍛造は、材料費が高く、特殊な設備が必要で、エネルギーを大量に消費する作業であるため、高価なプロセスになる可能性があります。鍛造プロセスを最適化し、材料の無駄を最小限に抑えることは、費用対効果を維持するために非常に重要です。
航空宇宙産業は、鍛造チタン部品の最大の消費者の 1 つです。これらの部品は、航空機エンジン、構造部品、着陸装置システムに使用されており、その高い強度重量比と優れた耐疲労性は非常に貴重です。
自動車産業では、高性能車両のコネクティングロッド、バルブ、サスペンションコンポーネントなどの部品に鍛造チタンコンポーネントが使用されることが増えています。チタンの軽量かつ高強度な特性が燃費と性能の向上に貢献します。
チタンは生体適合性と耐食性により、医療用インプラントに理想的な素材です。鍛造チタンは、股関節や膝の代替品、骨プレート、歯科インプラントなど、さまざまな整形外科および歯科用途に使用されています。
鍛造チタン部品は、特にその耐食性と強度が高く評価されている化学処理、石油とガスの抽出、海洋環境など、さまざまな産業用途で使用されています。
積層造形技術と従来の鍛造プロセスの統合は、チタン部品製造における新たなトレンドです。このハイブリッド アプローチは、3D プリンティングの設計の柔軟性と鍛造によって達成される優れた機械的特性を組み合わせたものです。
コンピューターシミュレーションとモデリング技術の継続的な進歩により、鍛造中の材料の挙動をより正確に予測できるようになりました。これにより、プロセス設計が最適化され、新しいコンポーネントの開発時間が短縮されます。
環境への懸念が高まる中、チタン鍛造業界はより持続可能な手法の開発に焦点を当てています。これには、エネルギー効率の向上、材料廃棄物の削減、鍛造プロセス中に生成されるチタンスクラップのリサイクルオプションの検討などが含まれます。
チタン鍛造プロセスは、さまざまな産業向けの高性能コンポーネントの製造を可能にする、複雑だが重要な製造技術です。ビレットの準備から鍛造後の操作まで、プロセスの各段階を慎重に制御することで、メーカーはチタン合金の優れた特性を活用して、最も厳しい要件を満たす部品を作成できます。技術が進歩し続けるにつれて、チタン鍛造業界では間違いなくさらなる革新が見られ、より効率的で有能な製造プロセスが実現されるでしょう。


