Меню контента
● Введение в ковку титана
● Понимание титана и его сплавов
>> Свойства Титана
>> Распространенные титановые сплавы, используемые в ковке
● Процесс ковки титана: шаг за шагом
>> Подготовка заготовки
>> Нагрев титана
>> Смазка
>>
● Процесс ковки
● Передовые методы ковки титана
>> Бета-обработка
>> Поковка почти чистой формы
>> Прецизионная ковка
>> Контроль температуры
>> Конструкция и материал штампа
>> Контроль микроструктуры
>> Соображения стоимости
● Применение титановых кованых деталей
>> Аэрокосмическая промышленность
>> Автомобильный сектор
>> Медицинские имплантаты
>> Промышленное применение
● Будущие тенденции в ковке титана
>> Интеграция аддитивного производства
>> Расширенное моделирование и моделирование
>> Устойчивые практики
● Заключ
Введение в ковку титана
Ковка титана — это важнейший производственный процесс, который произвел революцию в различных отраслях промышленности, особенно в аэрокосмической, автомобильной и медицинской отраслях. Эта сложная технология включает в себя формование титановых сплавов в высокопрочные, устойчивые к коррозии и жаростойкие компоненты. Процесс ковки титана необходим для производства деталей, требующих исключительных характеристик в экстремальных условиях. В этом подробном руководстве мы углубимся в тонкости процесса ковки титана, исследуем его различные этапы, преимущества и применения.
Понимание титана и его сплавов
Свойства Титана
Титан — замечательный металл, известный своим исключительным соотношением прочности и веса, коррозионной стойкостью и биосовместимостью. Эти свойства делают его идеальным материалом для широкого спектра применений: от компонентов аэрокосмической отрасли до медицинских имплантатов. Однако работа с титаном представляет собой уникальные проблемы из-за его высокой температуры плавления и реакционной способности при повышенных температурах.
Распространенные титановые сплавы, используемые в ковке
В процессе ковки обычно используются несколько титановых сплавов, каждый из которых имеет определенные характеристики, подходящие для различных применений. Наиболее широко используемый сплав — Ti-6Al-4V, который предлагает превосходный баланс прочности, пластичности и обрабатываемости. Другие популярные сплавы включают Ti-6246 и Ti-5553, которые часто выбирают из-за их превосходных свойств прочности и жаростойкости.
Процесс ковки титана: шаг за шагом
Подготовка заготовки
Процесс ковки титана начинается с тщательной подготовки заготовки. Заготовка — это твердая цилиндрическая деталь из титанового сплава, служащая исходным материалом для ковки. Качество заготовки имеет решающее значение, поскольку любые недостатки могут привести к дефектам конечного продукта. Заготовка обычно готовится в несколько этапов, включая плавление, литье и первоначальную форму.
Нагрев титана
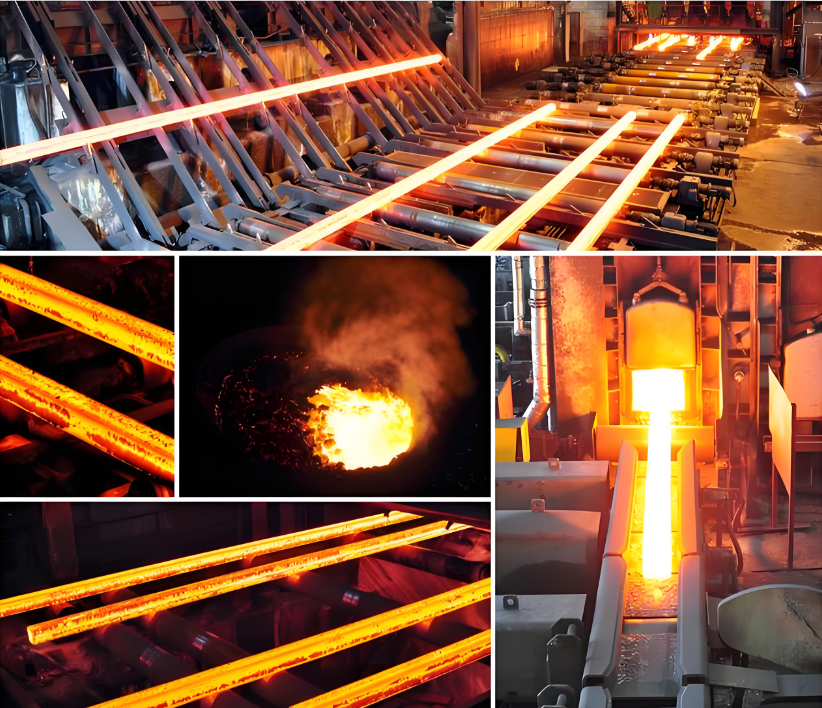
После того как заготовка подготовлена, ее необходимо нагреть до соответствующей температуры ковки. Этот шаг имеет решающее значение, поскольку температура напрямую влияет на формуемость материала и получаемую микроструктуру. Для большинства титановых сплавов температура ковки колеблется от 870°C до 980°C (от 1600°F до 1800°F). Точный контроль температуры необходим для достижения желаемых свойств готового продукта.
Смазка
Перед началом процесса ковки нагретые заготовки и штампы покрывают смазкой. Этот шаг имеет решающее значение для уменьшения трения между титаном и поверхностями штампа, предотвращения прилипания и обеспечения плавного течения материала во время ковки. Выбор смазки зависит от таких факторов, как конкретный кованный сплав и температура ковки.
Процесс ковки
Суть процесса ковки титана заключается в приложении контролируемого давления к нагретой заготовке с использованием специального ковочного оборудования. Это можно сделать различными методами, включая ковку в открытых штампах, ковку в закрытых штампах и изотермическую ковку. Каждый метод имеет свои преимущества и выбирается исходя из желаемой конечной формы, размера и свойств детали.
При ковке в открытых штампах титановую заготовку сжимают между двумя плоскими или просто профилированными штампами. Этот метод часто используется для изготовления больших простых форм или в качестве предварительного этапа перед более сложными операциями ковки. Ковка в открытых штампах позволяет лучше контролировать структуру зерен и помогает улучшить механические свойства материала.
Ковка в закрытом штампе включает формование титановой заготовки в наборе штампов, содержащих полость в форме желаемого конечного продукта. Этот метод идеально подходит для изготовления сложных форм с высокой точностью и постоянством. Ковку в закрытых штампах можно разделить на ковку в штампах и оплавление, в зависимости от того, позволяет ли лишний материал выходить из полости матрицы.
Изотермическая ковка — это передовая технология, при которой титановая заготовка и ковочные штампы нагреваются до одинаковой температуры. Этот метод позволяет более точно контролировать поток материала и получаемую микроструктуру. Изотермическая ковка особенно полезна для производства компонентов сложной геометрии и жестких допусков, таких как детали авиационных двигателей.
После процесса первичной ковки обычно выполняется несколько операций после ковки для улучшения свойств и качества отделки титанового компонента.
Кованая титановая деталь подвергается тщательной очистке для удаления с ее поверхности остатков смазки, окалины и других загрязнений. Этот шаг имеет решающее значение для обеспечения качества и целостности конечного продукта.
Термическая обработка кованых титановых компонентов часто проводится для оптимизации их механических свойств. Этот процесс может включать в себя различные методы, такие как обработка раствором, старение или снятие напряжений, в зависимости от конкретного сплава и желаемых характеристик.
Многие кованые титановые детали требуют дополнительной механической обработки для достижения окончательных размеров и качества поверхности. Это может включать такие операции, как точение, фрезерование, шлифование или полирование. Выбор метода обработки зависит от геометрии детали и требуемых допусков.
Передовые методы ковки титана
Бета-обработка
Бета-обработка — это специализированный метод ковки, используемый для некоторых титановых сплавов, особенно Ti-6246. Этот метод включает в себя ковку материала при температуре выше его температуры бета-перехода, что приводит к созданию уникальной микроструктуры, которая может повысить прочность и усталостную прочность детали. Бета-обработка требует точного контроля над температурой и параметрами деформации для достижения желаемых свойств.
Поковка почти чистой формы
Ковка почти готовой формы — это передовой подход, целью которого является производство компонентов, максимально приближенных к их окончательным размерам, сводя к минимуму необходимость обширной механической обработки. Этот метод требует сложной конструкции штампа и контроля процесса, но может значительно сократить отходы материала и производственные затраты.
Прецизионная ковка
Прецизионная ковка развивает концепцию ковки, близкой к заданной форме, позволяя производить детали с чрезвычайно жесткими допусками и превосходным качеством поверхности. Этот метод часто включает в себя несколько этапов ковки и может включать методы изотермической ковки для достижения высочайшего уровня точности размеров.
Проблемы и соображения при ковке титана
Контроль температуры
Поддержание точного контроля температуры на протяжении всего процесса ковки имеет решающее значение для титановых сплавов. Перегрев может привести к чрезмерному росту зерен и ухудшению свойств, а недогрев может привести к плохой формуемости и потенциальным дефектам.
Конструкция и материал штампа
Конструкция и выбор материала для ковочных штампов являются решающими факторами при ковке титана. Штампы должны выдерживать высокие температуры и давления, сохраняя при этом свою форму и качество поверхности. Для продления срока службы матрицы и улучшения результатов ковки часто используются современные материалы и методы охлаждения.
Контроль микроструктуры
Процесс ковки существенно влияет на микроструктуру титановых сплавов, что, в свою очередь, влияет на их механические свойства. Тщательный контроль параметров ковки, включая температуру, скорость деформации и степень деформации, необходим для достижения желаемой микроструктуры и свойств.
Соображения стоимости
Ковка титана может быть дорогостоящим процессом из-за высоких материальных затрат, требований к специализированному оборудованию и энергозатратного характера операции. Оптимизация процесса ковки и минимизация отходов материала имеют решающее значение для поддержания экономической эффективности.
Применение титановых кованых деталей
Аэрокосмическая промышленность
Аэрокосмическая промышленность является одним из крупнейших потребителей кованых деталей из титана. Эти детали используются в авиационных двигателях, конструктивных элементах и системах шасси, где их высокое соотношение прочности к весу и превосходная усталостная прочность неоценимы.
Автомобильный сектор
В автомобильной промышленности кованые титановые компоненты все чаще используются в высокопроизводительных транспортных средствах для изготовления таких деталей, как шатуны, клапаны и компоненты подвески. Легкие и высокопрочные свойства титана способствуют повышению топливной эффективности и производительности.
Медицинские имплантаты
Биосовместимость и коррозионная стойкость титана делают его идеальным материалом для медицинских имплантатов. Кованый титан используется в различных ортопедических и стоматологических целях, включая замену тазобедренного и коленного суставов, костных пластин и зубных имплантатов.
Промышленное применение
Кованые титановые детали находят применение в различных отраслях промышленности, особенно в химической обработке, добыче нефти и газа, а также в морской среде, где их коррозионная стойкость и прочность высоко ценятся.
Будущие тенденции в ковке титана
Интеграция аддитивного производства
Интеграция технологий аддитивного производства с традиционными процессами ковки является новой тенденцией в производстве титановых компонентов. Этот гибридный подход сочетает в себе гибкость конструкции 3D-печати с превосходными механическими свойствами, достигаемыми за счет ковки.
Расширенное моделирование и моделирование
Продолжающиеся достижения в области компьютерного моделирования и методов моделирования позволяют более точно прогнозировать поведение материала во время ковки. Это позволяет оптимизировать процесс проектирования и сократить время разработки новых компонентов.
Устойчивые практики
Поскольку экологические проблемы растут, титановая кузнечная промышленность сосредотачивается на разработке более устойчивых методов. Это включает в себя повышение энергоэффективности, сокращение отходов материалов и изучение вариантов переработки титанового лома, образующегося в процессе ковки.
Заключ
Процесс ковки титана — это сложная, но важная технология производства, позволяющая производить высокопроизводительные компоненты для различных отраслей промышленности. Тщательно контролируя каждый этап процесса, от подготовки заготовки до операций после ковки, производители могут использовать исключительные свойства титановых сплавов для создания деталей, отвечающих самым строгим требованиям. Поскольку технологии продолжают развиваться, в отрасли титановой ковки, несомненно, будут появляться новые инновации, которые приведут к еще более эффективным и производительным производственным процессам.





