

Görüntüleme: 368 Yazar: Lasting Titanium Yayınlanma Tarihi: 2024-10-12 Menşei: Alan


İçerik Menüsü
● Titanyum ve Alaşımlarını Anlamak
>> Dövmede Kullanılan Yaygın Titanyum Alaşımları
● Titanyum Dövme Süreci: Adım Adım
>> Yağlama
● Titanyum Dövmede İleri Teknikler
>> Beta İşleme
>> Hassas Dövme
>> Kalıp Tasarımı ve Malzemesi
● Titanyum Dövme Bileşenlerin Uygulamaları
>> Havacılık ve Uzay Endüstrisi
● Titanyum Dövmede Gelecek Trendler
>> Katmanlı Üretim Entegrasyonu
>> İleri Simülasyon ve Modelleme
● Çözüm
Titanyum dövme, başta havacılık, otomotiv ve tıp sektörleri olmak üzere çeşitli endüstrilerde devrim yaratan kritik bir üretim sürecidir. Bu gelişmiş teknik, titanyum alaşımlarının yüksek mukavemetli, korozyona ve ısıya dayanıklı bileşenlere dönüştürülmesini içerir. Titanyum dövme işlemi, aşırı koşullar altında olağanüstü performans gerektiren parçaların üretilmesi için gereklidir. Bu kapsamlı kılavuzda, titanyum dövme işleminin inceliklerini inceleyerek çeşitli aşamalarını, faydalarını ve uygulamalarını keşfedeceğiz.
Titanyum, olağanüstü güç-ağırlık oranı, korozyon direnci ve biyouyumluluğuyla bilinen olağanüstü bir metaldir. Bu özellikler onu havacılık bileşenlerinden tıbbi implantlara kadar çok çeşitli uygulamalar için ideal bir malzeme haline getiriyor. Ancak titanyumla çalışmak, yüksek erime noktası ve yüksek sıcaklıklardaki reaktivitesinden dolayı benzersiz zorluklar sunar.
Dövme işleminde yaygın olarak her biri farklı uygulamalara uygun spesifik özelliklere sahip çeşitli titanyum alaşımları kullanılır. En yaygın kullanılan alaşım, mukavemet, süneklik ve işlenebilirlik arasında mükemmel bir denge sunan Ti-6Al-4V'dir. Diğer popüler alaşımlar arasında genellikle üstün mukavemet ve ısı direnci özellikleri nedeniyle seçilen Ti-6246 ve Ti-5553 bulunur.
Titanyum dövme işlemi kütüklerin dikkatli bir şekilde hazırlanmasıyla başlar. Kütük, dövme için başlangıç malzemesi görevi gören katı, silindirik bir titanyum alaşımı parçasıdır. Kütüğün kalitesi çok önemlidir, çünkü herhangi bir kusur nihai üründe kusurlara yol açabilir. Kütük tipik olarak eritme, döküm ve ilk şekillendirmeyi içeren bir dizi adımla hazırlanır.
Kütük hazırlandıktan sonra uygun dövme sıcaklığına ısıtılmalıdır. Sıcaklık, malzemenin şekillendirilebilirliğini ve sonuçta ortaya çıkan mikro yapıyı doğrudan etkilediğinden bu adım kritiktir. Çoğu titanyum alaşımı için dövme sıcaklığı 870°C ila 980°C (1600°F ila 1800°F) arasında değişir. Bitmiş üründe istenen özelliklerin elde edilmesi için hassas sıcaklık kontrolü şarttır.
Gerçek dövme işlemi başlamadan önce ısıtılmış kütük ve dövme kalıpları bir yağlayıcı ile kaplanır. Bu adım, titanyum ile kalıp yüzeyleri arasındaki sürtünmeyi azaltmak, yapışmayı önlemek ve dövme sırasında düzgün malzeme akışını sağlamak için çok önemlidir. Yağlayıcı seçimi, dövülen spesifik alaşım ve dövme sıcaklığı gibi faktörlere bağlıdır.
Titanyum dövme işleminin özü, özel dövme ekipmanı kullanılarak ısıtılmış kütüğe kontrollü basınç uygulanmasını içerir. Bu, açık kalıpta dövme, kapalı kalıpta dövme ve izotermal dövme dahil olmak üzere çeşitli yöntemlerle yapılabilir. Her yöntemin kendine has avantajları vardır ve bileşenin istenen nihai şekline, boyutuna ve özelliklerine göre seçilir.
Açık Kalıpta Dövme
Açık kalıpta dövmede titanyum kütük iki düz veya basit şekilli kalıp arasında sıkıştırılır. Bu yöntem genellikle büyük, basit şekiller üretmek için veya daha karmaşık dövme operasyonlarından önce bir ön adım olarak kullanılır. Açık kalıpta dövme, tane yapısı üzerinde daha fazla kontrol sağlar ve malzemenin mekanik özelliklerinin iyileştirilmesine yardımcı olabilir.
Kapalı Kalıpta Dövme
Kapalı kalıpta dövme, titanyum kütüğünün, arzu edilen nihai ürünün şeklinde bir boşluk içeren bir kalıp seti içerisinde şekillendirilmesini içerir. Bu yöntem, yüksek hassasiyet ve tutarlılıkla karmaşık şekiller üretmek için idealdir. Kapalı kalıpta dövme, fazla malzemenin kalıp boşluğundan kaçmasına izin verilip verilmediğine bağlı olarak, baskı kalıbında dövme ve flaş dövme olarak daha fazla kategorize edilebilir.
İzotermal Dövme
İzotermal dövme, hem titanyum iş parçasının hem de dövme kalıplarının aynı sıcaklığa ısıtıldığı gelişmiş bir tekniktir. Bu yöntem, malzeme akışı ve sonuçta ortaya çıkan mikro yapı üzerinde daha hassas kontrol sağlar. İzotermal dövme, uçak motoru parçaları gibi karmaşık geometrilere ve dar toleranslara sahip bileşenlerin üretilmesi için özellikle kullanışlıdır.
Dövme Sonrası İşlemler
Birincil dövme işleminden sonra, titanyum bileşeninin özelliklerini ve yüzeyini geliştirmek için tipik olarak birkaç dövme sonrası operasyon gerçekleştirilir.
Temizlik
Dövme titanyum parçası, yüzeyindeki her türlü artık yağlayıcıyı, tortuyu veya diğer kirleticileri gidermek için kapsamlı bir temizleme işleminden geçer. Bu adım, nihai ürünün kalitesini ve bütünlüğünü sağlamak için çok önemlidir.
Isıl İşlem
Mekanik özelliklerini optimize etmek için dövme titanyum bileşenlere genellikle ısıl işlem uygulanır. Bu işlem, spesifik alaşıma ve istenen özelliklere bağlı olarak çözelti işlemi, yaşlandırma veya gerilim giderme gibi çeşitli teknikleri içerebilir.
İşleme ve Bitirme
Birçok dövme titanyum bileşen, nihai boyutlarına ve yüzey kalitesine ulaşmak için ek işleme gerektirir. Bu, tornalama, frezeleme, taşlama veya cilalama gibi işlemleri içerebilir. İşleme tekniklerinin seçimi, bileşenin geometrisine ve gerekli toleranslara bağlıdır.
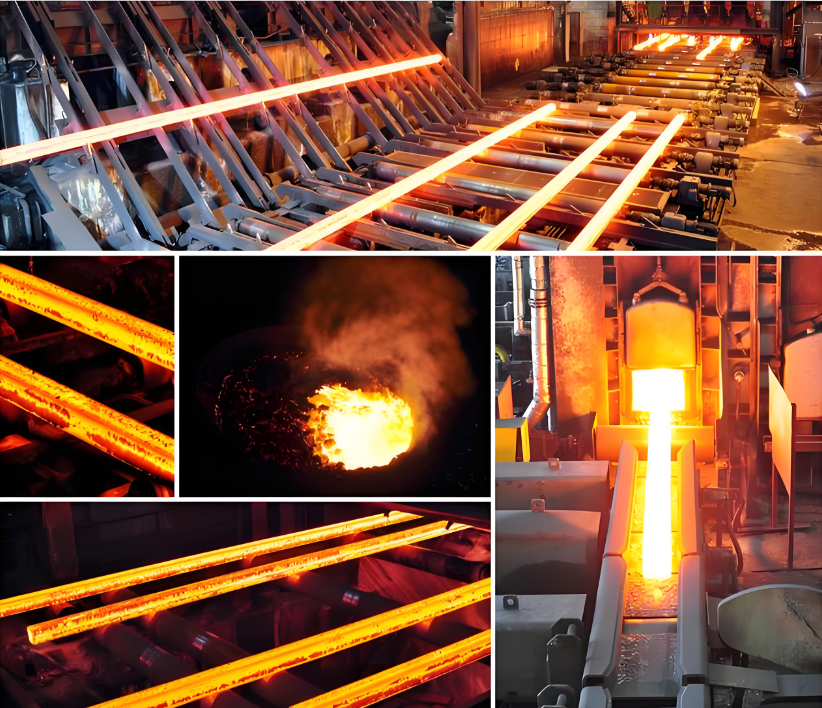
Beta işleme, belirli titanyum alaşımları, özellikle Ti-6246 için kullanılan özel bir dövme tekniğidir. Bu yöntem, malzemenin beta transus sıcaklığının üzerinde dövülmesini içerir; bu, bileşenin gücünü ve yorulma direncini artırabilen benzersiz bir mikro yapıyla sonuçlanır. Beta işleme, istenen özellikleri elde etmek için sıcaklık ve deformasyon parametreleri üzerinde hassas kontrol gerektirir.
Net şekle yakın dövme, bileşenleri nihai boyutlarına mümkün olduğunca yakın üretmeyi ve kapsamlı işleme ihtiyacını en aza indirmeyi amaçlayan gelişmiş bir yaklaşımdır. Bu teknik, gelişmiş kalıp tasarımı ve proses kontrolü gerektirir ancak malzeme israfını ve üretim maliyetlerini önemli ölçüde azaltabilir.
Hassas dövme, net şekle yakın dövme konseptini daha da ileriye taşıyarak son derece dar toleranslara ve mükemmel yüzey kalitesine sahip parçalar üretir. Bu yöntem genellikle birden fazla dövme adımını içerir ve en yüksek düzeyde boyutsal doğruluk elde etmek için izotermal dövme tekniklerini içerebilir.
Titanyum Dövmede Zorluklar ve Dikkat Edilmesi Gerekenler
Dövme işlemi boyunca hassas sıcaklık kontrolünün sağlanması titanyum alaşımları için çok önemlidir. Aşırı ısıtma, aşırı tane büyümesine ve özelliklerin bozulmasına yol açabilirken, az ısıtma, zayıf şekillendirilebilirliğe ve potansiyel kusurlara neden olabilir.
Dövme kalıplarının tasarımı ve malzeme seçimi, titanyum dövmede kritik faktörlerdir. Kalıplar, şekillerini ve yüzey kalitesini korurken yüksek sıcaklıklara ve basınçlara dayanmalıdır. Kalıp ömrünü uzatmak ve dövme sonuçlarını iyileştirmek için sıklıkla gelişmiş malzemeler ve soğutma teknikleri kullanılır.
Dövme işlemi titanyum alaşımlarının mikro yapısını önemli ölçüde etkiler ve bu da mekanik özelliklerini etkiler. Sıcaklık, gerinim hızı ve deformasyon derecesi dahil dövme parametrelerinin dikkatli kontrolü, istenen mikro yapı ve özelliklerin elde edilmesi için esastır.
Titanyum dövme, yüksek malzeme maliyetleri, özel ekipman gereksinimleri ve operasyonun enerji yoğun doğası nedeniyle maliyetli bir süreç olabilir. Dövme prosesinin optimize edilmesi ve malzeme israfının en aza indirilmesi, maliyet verimliliğinin korunması açısından çok önemlidir.
Havacılık ve uzay endüstrisi, dövme titanyum bileşenlerin en büyük tüketicilerinden biridir. Bu parçalar, yüksek mukavemet/ağırlık oranının ve mükemmel yorulma direncinin çok değerli olduğu uçak motorlarında, yapısal bileşenlerde ve iniş takımı sistemlerinde kullanılır.
Otomotiv endüstrisinde dövme titanyum bileşenler, yüksek performanslı araçlarda biyel kolları, valfler ve süspansiyon bileşenleri gibi parçalar için giderek daha fazla kullanılıyor. Titanyumun hafif ve yüksek mukavemetli özellikleri, gelişmiş yakıt verimliliğine ve performansa katkıda bulunur.
Titanyumun biyouyumluluğu ve korozyon direnci onu tıbbi implantlar için ideal bir malzeme haline getirir. Dövme titanyum, kalça ve diz protezleri, kemik plakaları ve diş implantları dahil olmak üzere çeşitli ortopedik ve diş uygulamalarında kullanılır.
Dövme titanyum bileşenler, korozyon direncinin ve mukavemetinin oldukça değerli olduğu kimyasal işleme, petrol ve gaz çıkarma ve deniz ortamları başta olmak üzere çeşitli endüstriyel uygulamalarda kullanım alanı bulmaktadır.
Eklemeli üretim tekniklerinin geleneksel dövme işlemleriyle entegrasyonu, titanyum bileşen üretiminde yeni ortaya çıkan bir trenddir. Bu hibrit yaklaşım, 3D baskının tasarım esnekliğini dövme yoluyla elde edilen üstün mekanik özelliklerle birleştiriyor.
Bilgisayar simülasyonu ve modelleme tekniklerinde devam eden gelişmeler, dövme sırasında malzeme davranışının daha doğru tahmin edilmesine olanak sağlamaktadır. Bu, optimize edilmiş proses tasarımına ve yeni bileşenler için geliştirme süresinin kısaltılmasına olanak tanır.
Çevresel kaygılar arttıkça titanyum dövme endüstrisi daha sürdürülebilir uygulamalar geliştirmeye odaklanıyor. Bu, enerji verimliliğinin artırılmasını, malzeme israfının azaltılmasını ve dövme işlemi sırasında üretilen titanyum hurdası için geri dönüşüm seçeneklerinin araştırılmasını içerir.
Titanyum dövme işlemi, çeşitli endüstriler için yüksek performanslı bileşenlerin üretilmesini sağlayan karmaşık ancak önemli bir üretim tekniğidir. Üreticiler, kütük hazırlamadan dövme sonrası işlemlere kadar sürecin her aşamasını dikkatle kontrol ederek, en zorlu gereksinimleri karşılayan parçalar oluşturmak için titanyum alaşımlarının olağanüstü özelliklerinden yararlanabilirler. Teknoloji ilerlemeye devam ettikçe, titanyum dövme endüstrisi hiç şüphesiz daha fazla yenilik görecek ve bu da daha verimli ve yetenekli üretim süreçlerine yol açacaktır.


