

Visningar: 368 Författare: Lasting Titanium Publiceringstid: 2024-10-12 Ursprung: Plats


Innehållsmeny
● Introduktion till Titanium Smide
● Förstå titan och dess legeringar
>> Vanliga titanlegeringar som används vid smide
● Titansmideprocessen: steg för steg
>> Smörjning
● Avancerade tekniker inom titansmide
● Tillämpningar av titansmidda komponenter
>> Bilsektorn
● Framtida trender inom titansmide
>> Additiv tillverkningsintegration
>> Avancerad simulering och modellering
● Slutsats
Titansmide är en kritisk tillverkningsprocess som har revolutionerat olika industrier, särskilt flyg-, fordons- och medicinska sektorer. Denna sofistikerade teknik innebär att titanlegeringar formas till höghållfasta, korrosionsbeständiga och värmebeständiga komponenter. Titansmideprocessen är avgörande för att producera delar som kräver exceptionell prestanda under extrema förhållanden. I den här omfattande guiden kommer vi att fördjupa oss i krångligheterna i titansmideprocessen och utforska dess olika stadier, fördelar och tillämpningar.
Titan är en anmärkningsvärd metall känd för sin exceptionella styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet. Dessa egenskaper gör det till ett idealiskt material för ett brett spektrum av applikationer, från flygkomponenter till medicinska implantat. Att arbeta med titan innebär dock unika utmaningar på grund av dess höga smältpunkt och reaktivitet vid förhöjda temperaturer.
Flera titanlegeringar används vanligtvis i smidesprocessen, var och en med specifika egenskaper lämpade för olika applikationer. Den mest använda legeringen är Ti-6Al-4V, som erbjuder en utmärkt balans mellan styrka, duktilitet och bearbetbarhet. Andra populära legeringar inkluderar Ti-6246 och Ti-5553, som ofta väljs för sin överlägsna hållfasthet och värmebeständighetsegenskaper.
Titansmideprocessen börjar med noggrann förberedelse av ämnet. Ett ämne är en solid, cylindrisk bit av titanlegering som fungerar som utgångsmaterial för smide. Kvaliteten på ämnet är avgörande, eftersom eventuella brister kan leda till defekter i slutprodukten. Ämnet framställs vanligtvis genom en serie steg, inklusive smältning, gjutning och initial formning.
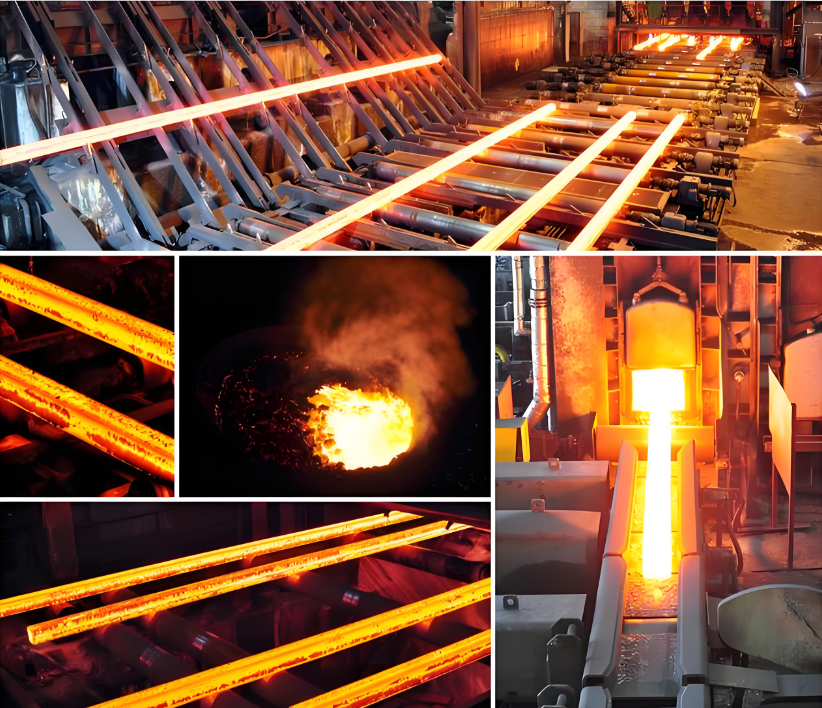
När ämnet är förberett måste det värmas till lämplig smidestemperatur. Detta steg är kritiskt, eftersom temperaturen direkt påverkar materialets formbarhet och den resulterande mikrostrukturen. För de flesta titanlegeringar sträcker sig smidestemperaturen mellan 870°C och 980°C (1600°F till 1800°F). Exakt temperaturkontroll är avgörande för att uppnå önskade egenskaper i den färdiga produkten.
Innan själva smidesprocessen börjar, beläggs den uppvärmda ämnet och smidesformarna med ett smörjmedel. Detta steg är avgörande för att minska friktionen mellan titan- och formytorna, förhindra fastsättning och säkerställa ett jämnt materialflöde under smide. Valet av smörjmedel beror på faktorer som den specifika legeringen som smides och smidestemperaturen.
Kärnan i titansmideprocessen innebär att man applicerar kontrollerat tryck på det uppvärmda ämnet med hjälp av specialiserad smidesutrustning. Detta kan göras genom olika metoder, inklusive öppen formsmidning, sluten formsmidning och isotermisk smide. Varje metod har sina fördelar och väljs utifrån önskad slutlig form, storlek och egenskaper hos komponenten.
Open-Die Forging
I öppen formsmidning komprimeras titanämnet mellan två plana eller enkelt formade formar. Denna metod används ofta för att producera stora, enkla former eller som ett försteg inför mer komplexa smidesoperationer. Öppen formsmidning möjliggör större kontroll över kornstrukturen och kan hjälpa till att förbättra materialets mekaniska egenskaper.
Sluten formsmidning
Smide med sluten form innebär att forma titanämnet i en uppsättning formar som innehåller en hålighet i form av den önskade slutprodukten. Denna metod är idealisk för att producera komplexa former med hög precision och konsistens. Smide med sluten form kan ytterligare kategoriseras i avtryckssmidning och snabbsmidning, beroende på om överskottsmaterial tillåts rinna ut från formhåligheten.
Isotermisk smide
Isotermisk smide är en avancerad teknik där både titanarbetsstycket och smidesformarna värms upp till samma temperatur. Denna metod möjliggör mer exakt kontroll över materialflödet och den resulterande mikrostrukturen. Isotermisk smide är särskilt användbart för att tillverka komponenter med invecklade geometrier och snäva toleranser, såsom flygplansmotordelar.
Verksamhet efter smide
Efter den primära smidesprocessen utförs vanligtvis flera eftersmidningsoperationer för att förbättra egenskaperna och finishen hos titankomponenten.
Rengöring
Den smidda titandelen genomgår en grundlig rengöringsprocess för att avlägsna eventuellt kvarvarande smörjmedel, glödskal eller andra föroreningar från dess yta. Detta steg är avgörande för att säkerställa kvaliteten och integriteten hos slutprodukten.
Värmebehandling
Värmebehandling utförs ofta på smidda titankomponenter för att optimera deras mekaniska egenskaper. Denna process kan involvera olika tekniker såsom lösningsbehandling, åldrande eller stressavlastning, beroende på den specifika legeringen och önskade egenskaper.
Bearbetning och efterbehandling
Många smidda titankomponenter kräver ytterligare bearbetning för att uppnå sina slutliga dimensioner och ytfinish. Detta kan innefatta operationer som svarvning, fräsning, slipning eller polering. Valet av bearbetningsteknik beror på komponentens geometri och de toleranser som krävs.
Beta-bearbetning är en specialiserad smidesteknik som används för vissa titanlegeringar, särskilt Ti-6246. Denna metod innebär att materialet smides över dess betatransustemperatur, vilket resulterar i en unik mikrostruktur som kan förbättra komponentens styrka och utmattningsbeständighet. Betabehandling kräver exakt kontroll över temperatur- och deformationsparametrar för att uppnå de önskade egenskaperna.
Smide i nästan nätform är ett avancerat tillvägagångssätt som syftar till att producera komponenter så nära deras slutliga dimensioner som möjligt, vilket minimerar behovet av omfattande bearbetning. Denna teknik kräver sofistikerad formdesign och processkontroll men kan avsevärt minska materialspill och produktionskostnader.
Precisionssmide tar konceptet med nästan nätformad smide ännu längre och producerar komponenter med extremt snäva toleranser och utmärkt ytfinish. Denna metod involverar ofta flera smidessteg och kan innefatta isotermiska smidestekniker för att uppnå högsta nivå av dimensionell noggrannhet.
Utmaningar och överväganden i titansmide
Att upprätthålla exakt temperaturkontroll under hela smidesprocessen är avgörande för titanlegeringar. Överhettning kan leda till överdriven korntillväxt och egenskapsförsämring, medan underhettning kan resultera i dålig formbarhet och potentiella defekter.
Designen och materialvalet för smidesformar är kritiska faktorer vid titansmide. Formar måste tåla höga temperaturer och tryck samtidigt som de behåller sin form och ytkvalitet. Avancerade material och kyltekniker används ofta för att förlänga livslängden och förbättra smidesresultaten.
Smidesprocessen påverkar avsevärt mikrostrukturen hos titanlegeringar, vilket i sin tur påverkar deras mekaniska egenskaper. Noggrann kontroll av smidesparametrar, inklusive temperatur, töjningshastighet och deformationsgrad, är avgörande för att uppnå önskad mikrostruktur och egenskaper.
Titansmide kan vara en kostsam process på grund av de höga materialkostnaderna, specialutrustningskraven och den energikrävande verksamheten. Att optimera smidesprocessen och minimera materialspill är avgörande för att upprätthålla kostnadseffektiviteten.
Flygindustrin är en av de största konsumenterna av smidda titankomponenter. Dessa delar används i flygplansmotorer, strukturella komponenter och landställssystem, där deras höga styrka-till-vikt-förhållande och utmärkta utmattningsmotstånd är ovärderliga.
Inom bilindustrin används smidda titankomponenter alltmer i högpresterande fordon för delar som vevstakar, ventiler och upphängningskomponenter. De lätta och höghållfasta egenskaperna hos titan bidrar till förbättrad bränsleeffektivitet och prestanda.
Titans biokompatibilitet och korrosionsbeständighet gör det till ett idealiskt material för medicinska implantat. Smidd titan används i olika ortopediska och dentala tillämpningar, inklusive höft- och knäproteser, benplattor och tandimplantat.
Smidda titankomponenter kan användas i olika industriella tillämpningar, särskilt i kemisk bearbetning, olje- och gasutvinning och marina miljöer, där deras korrosionsbeständighet och styrka värderas högt.
Integreringen av additiv tillverkningsteknik med traditionella smidesprocesser är en framväxande trend inom tillverkning av titankomponenter. Den här hybridmetoden kombinerar designflexibiliteten hos 3D-utskrift med de överlägsna mekaniska egenskaperna som uppnås genom smide.
Fortsatta framsteg inom datorsimulerings- och modelleringstekniker möjliggör mer exakt förutsägelse av materialbeteende under smide. Detta möjliggör optimerad processdesign och minskad utvecklingstid för nya komponenter.
När miljöhänsyn växer fokuserar titansmideindustrin på att utveckla mer hållbara metoder. Detta inkluderar att förbättra energieffektiviteten, minska materialavfallet och utforska återvinningsmöjligheter för titanskrot som genereras under smidesprocessen.
Titansmideprocessen är en komplex men ändå avgörande tillverkningsteknik som möjliggör produktion av högpresterande komponenter för olika industrier. Genom att noggrant kontrollera varje steg i processen, från beredning av ämne till eftersmidning, kan tillverkare utnyttja titanlegeringarnas exceptionella egenskaper för att skapa delar som uppfyller de mest krävande kraven. När tekniken fortsätter att utvecklas kommer titansmideindustrin utan tvekan att se ytterligare innovationer, vilket leder till ännu mer effektiva och kapabla tillverkningsprocesser.


