

Aufrufe: 368 Autor: Lasting Titanium Veröffentlichungszeit: 12.10.2024 Herkunft: Website


Inhaltsmenü
● Einführung in das Titanschmieden
● Titan und seine Legierungen verstehen
>> Gängige Titanlegierungen, die beim Schmieden verwendet werden
● Der Titanschmiedeprozess: Schritt für Schritt
>> Schmierung
● Fortgeschrittene Techniken beim Titanschmieden
● Anwendungen von Titan-Schmiedekomponenten
>> Luft- und Raumfahrtindustrie
● Zukünftige Trends beim Titanschmieden
>> Integration der additiven Fertigung
>> Erweiterte Simulation und Modellierung
Das Schmieden von Titan ist ein entscheidender Herstellungsprozess, der verschiedene Branchen revolutioniert hat, insbesondere die Luft- und Raumfahrt-, Automobil- und Medizinbranche. Bei dieser anspruchsvollen Technik werden Titanlegierungen zu hochfesten, korrosionsbeständigen und hitzebeständigen Bauteilen geformt. Der Titanschmiedeprozess ist für die Herstellung von Teilen, die unter extremen Bedingungen eine außergewöhnliche Leistung erfordern, von entscheidender Bedeutung. In diesem umfassenden Leitfaden befassen wir uns mit den Feinheiten des Titanschmiedeprozesses und erkunden seine verschiedenen Phasen, Vorteile und Anwendungen.
Titan ist ein bemerkenswertes Metall, das für sein außergewöhnliches Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität bekannt ist. Diese Eigenschaften machen es zu einem idealen Material für ein breites Anwendungsspektrum, von Luft- und Raumfahrtkomponenten bis hin zu medizinischen Implantaten. Allerdings stellt die Arbeit mit Titan aufgrund seines hohen Schmelzpunkts und seiner Reaktivität bei erhöhten Temperaturen besondere Herausforderungen dar.
Im Schmiedeprozess werden üblicherweise mehrere Titanlegierungen verwendet, jede mit spezifischen Eigenschaften, die für unterschiedliche Anwendungen geeignet sind. Die am häufigsten verwendete Legierung ist Ti-6Al-4V, die ein hervorragendes Gleichgewicht zwischen Festigkeit, Duktilität und Bearbeitbarkeit bietet. Weitere beliebte Legierungen sind Ti-6246 und Ti-5553, die häufig aufgrund ihrer überlegenen Festigkeits- und Hitzebeständigkeitseigenschaften ausgewählt werden.
Der Titanschmiedeprozess beginnt mit der sorgfältigen Vorbereitung des Rohlings. Ein Knüppel ist ein massives, zylindrisches Stück aus einer Titanlegierung, das als Ausgangsmaterial für das Schmieden dient. Die Qualität des Rohlings ist von entscheidender Bedeutung, da etwaige Unvollkommenheiten zu Mängeln im Endprodukt führen können. Der Barren wird typischerweise durch eine Reihe von Schritten vorbereitet, darunter Schmelzen, Gießen und anfängliches Formen.
Sobald der Barren vorbereitet ist, muss er auf die entsprechende Schmiedetemperatur erhitzt werden. Dieser Schritt ist entscheidend, da die Temperatur direkten Einfluss auf die Formbarkeit des Materials und die resultierende Mikrostruktur hat. Bei den meisten Titanlegierungen liegt die Schmiedetemperatur zwischen 870 °C und 980 °C (1600 °F bis 1800 °F). Um die gewünschten Eigenschaften im Endprodukt zu erreichen, ist eine präzise Temperaturkontrolle unerlässlich.
Bevor der eigentliche Schmiedeprozess beginnt, werden die erhitzten Knüppel und Schmiedegesenke mit einem Schmiermittel bestrichen. Dieser Schritt ist entscheidend, um die Reibung zwischen dem Titan und den Gesenkoberflächen zu reduzieren, ein Anhaften zu verhindern und einen reibungslosen Materialfluss während des Schmiedens sicherzustellen. Die Wahl des Schmiermittels hängt von Faktoren wie der spezifischen zu schmiedenden Legierung und der Schmiedetemperatur ab.
Der Kern des Titanschmiedeprozesses besteht darin, mithilfe spezieller Schmiedegeräte einen kontrollierten Druck auf den erhitzten Barren auszuüben. Dies kann durch verschiedene Methoden erfolgen, darunter Freiformschmieden, Gesenkschmieden und isothermes Schmieden. Jede Methode hat ihre Vorteile und wird basierend auf der gewünschten endgültigen Form, Größe und Eigenschaften des Bauteils ausgewählt.
Freiformschmieden
Beim Freiformschmieden wird der Titanbarren zwischen zwei flachen oder einfach geformten Gesenken komprimiert. Dieses Verfahren wird häufig zur Herstellung großer, einfacher Formen oder als Vorstufe vor komplexeren Schmiedevorgängen eingesetzt. Das Freiformschmieden ermöglicht eine bessere Kontrolle über die Kornstruktur und kann zur Verbesserung der mechanischen Eigenschaften des Materials beitragen.
Gesenkschmieden
Beim Gesenkschmieden wird der Titanbarren in einer Reihe von Gesenken geformt, die einen Hohlraum in der Form des gewünschten Endprodukts enthalten. Diese Methode ist ideal für die Herstellung komplexer Formen mit hoher Präzision und Konsistenz. Gesenkschmieden kann weiter in Gesenkschmieden und Abgratschmieden unterteilt werden, je nachdem, ob überschüssiges Material aus dem Gesenkhohlraum entweichen darf.
Isothermes Schmieden
Isothermes Schmieden ist eine fortschrittliche Technik, bei der sowohl das Titanwerkstück als auch die Schmiedegesenke auf die gleiche Temperatur erhitzt werden. Diese Methode ermöglicht eine genauere Kontrolle des Materialflusses und der resultierenden Mikrostruktur. Isothermes Schmieden eignet sich besonders für die Herstellung von Bauteilen mit komplizierten Geometrien und engen Toleranzen, beispielsweise Flugzeugtriebwerksteilen.
Nachbearbeitungsvorgänge
Nach dem primären Schmiedeprozess werden in der Regel mehrere Nachschmiedevorgänge durchgeführt, um die Eigenschaften und das Finish der Titankomponente zu verbessern.
Reinigung
Das geschmiedete Titanteil wird einem gründlichen Reinigungsprozess unterzogen, um alle Schmiermittel-, Zunder- und anderen Verunreinigungen von der Oberfläche zu entfernen. Dieser Schritt ist entscheidend für die Sicherstellung der Qualität und Integrität des Endprodukts.
Wärmebehandlung
Geschmiedete Titanbauteile werden häufig einer Wärmebehandlung unterzogen, um ihre mechanischen Eigenschaften zu optimieren. Dieser Prozess kann abhängig von der spezifischen Legierung und den gewünschten Eigenschaften verschiedene Techniken wie Lösungsbehandlung, Alterung oder Spannungsarmglühen umfassen.
Bearbeitung und Endbearbeitung
Viele geschmiedete Titankomponenten erfordern eine zusätzliche Bearbeitung, um ihre endgültigen Abmessungen und Oberflächenbeschaffenheit zu erreichen. Dazu können Vorgänge wie Drehen, Fräsen, Schleifen oder Polieren gehören. Die Wahl der Bearbeitungstechnik hängt von der Bauteilgeometrie und den geforderten Toleranzen ab.
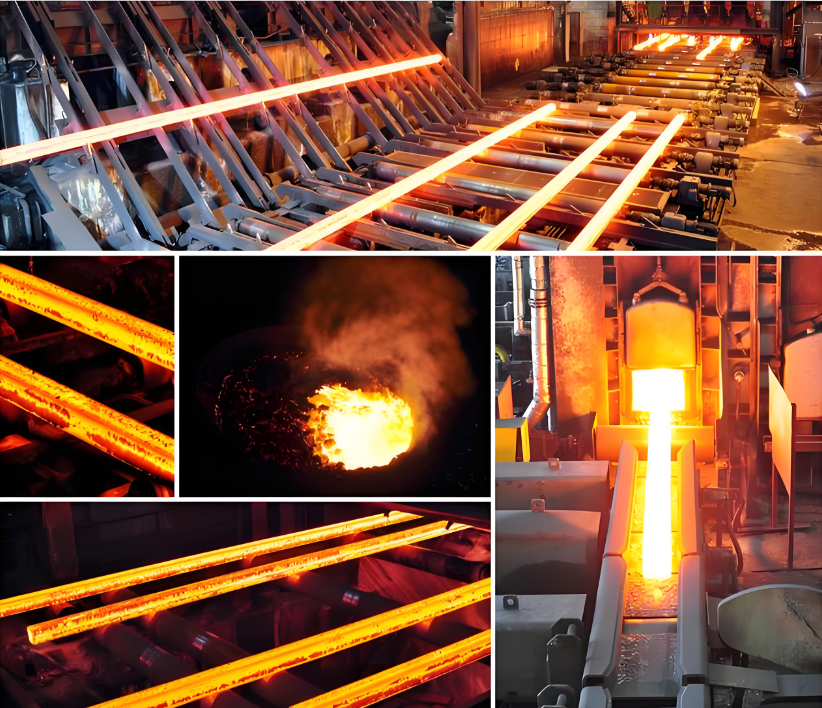
Bei der Beta-Verarbeitung handelt es sich um eine spezielle Schmiedetechnik, die für bestimmte Titanlegierungen, insbesondere Ti-6246, verwendet wird. Bei dieser Methode wird das Material oberhalb seiner Beta-Transus-Temperatur geschmiedet, wodurch eine einzigartige Mikrostruktur entsteht, die die Festigkeit und Ermüdungsbeständigkeit des Bauteils verbessern kann. Die Beta-Verarbeitung erfordert eine präzise Kontrolle der Temperatur- und Verformungsparameter, um die gewünschten Eigenschaften zu erreichen.
Das Near-Net-Shape-Schmieden ist ein fortschrittlicher Ansatz, der darauf abzielt, Bauteile so nah wie möglich an ihren Endabmessungen herzustellen und so den Bedarf an umfangreicher Bearbeitung zu minimieren. Diese Technik erfordert ein ausgefeiltes Werkzeugdesign und eine ausgeklügelte Prozesskontrolle, kann jedoch Materialverschwendung und Produktionskosten erheblich reduzieren.
Beim Präzisionsschmieden geht das Konzept des endkonturnahen Schmiedens noch weiter und es entstehen Bauteile mit extrem engen Toleranzen und hervorragenden Oberflächengüten. Diese Methode umfasst oft mehrere Schmiedeschritte und kann isotherme Schmiedetechniken beinhalten, um ein Höchstmaß an Maßgenauigkeit zu erreichen.
Herausforderungen und Überlegungen beim Titanschmieden
Bei Titanlegierungen ist die Aufrechterhaltung einer präzisen Temperaturkontrolle während des gesamten Schmiedeprozesses von entscheidender Bedeutung. Überhitzung kann zu übermäßigem Kornwachstum und einer Verschlechterung der Eigenschaften führen, während Unterhitzung zu schlechter Formbarkeit und möglichen Defekten führen kann.
Das Design und die Materialauswahl für Schmiedegesenke sind entscheidende Faktoren beim Titanschmieden. Matrizen müssen hohen Temperaturen und Drücken standhalten und dabei ihre Form und Oberflächenqualität beibehalten. Um die Lebensdauer der Gesenke zu verlängern und die Schmiedeergebnisse zu verbessern, werden häufig fortschrittliche Materialien und Kühltechniken eingesetzt.
Der Schmiedeprozess beeinflusst maßgeblich die Mikrostruktur von Titanlegierungen, was wiederum Auswirkungen auf deren mechanische Eigenschaften hat. Eine sorgfältige Kontrolle der Schmiedeparameter, einschließlich Temperatur, Umformgeschwindigkeit und Verformungsgrad, ist für die Erzielung der gewünschten Mikrostruktur und Eigenschaften von entscheidender Bedeutung.
Das Schmieden von Titan kann aufgrund der hohen Materialkosten, der speziellen Ausrüstungsanforderungen und der energieintensiven Natur des Vorgangs ein kostspieliger Prozess sein. Die Optimierung des Schmiedeprozesses und die Minimierung von Materialverschwendung sind entscheidend für die Aufrechterhaltung der Wirtschaftlichkeit.
Die Luft- und Raumfahrtindustrie ist einer der größten Abnehmer von geschmiedeten Titankomponenten. Diese Teile werden in Flugzeugtriebwerken, Strukturbauteilen und Fahrwerkssystemen eingesetzt, wo ihr hohes Verhältnis von Festigkeit zu Gewicht und ihre hervorragende Ermüdungsbeständigkeit von unschätzbarem Wert sind.
In der Automobilindustrie werden geschmiedete Titankomponenten zunehmend in Hochleistungsfahrzeugen für Teile wie Pleuel, Ventile und Aufhängungskomponenten eingesetzt. Die leichten und hochfesten Eigenschaften von Titan tragen zu einer verbesserten Kraftstoffeffizienz und Leistung bei.
Die Biokompatibilität und Korrosionsbeständigkeit von Titan machen es zu einem idealen Material für medizinische Implantate. Geschmiedetes Titan wird in verschiedenen orthopädischen und zahnmedizinischen Anwendungen verwendet, darunter Hüft- und Knieersatz, Knochenplatten und Zahnimplantate.
Geschmiedete Titankomponenten finden in verschiedenen industriellen Anwendungen Verwendung, insbesondere in der chemischen Verarbeitung, der Öl- und Gasförderung sowie in Meeresumgebungen, wo ihre Korrosionsbeständigkeit und Festigkeit einen hohen Stellenwert haben.
Die Integration additiver Fertigungstechniken mit traditionellen Schmiedeprozessen ist ein aufkommender Trend bei der Herstellung von Titankomponenten. Dieser Hybridansatz kombiniert die Designflexibilität des 3D-Drucks mit den überlegenen mechanischen Eigenschaften, die durch Schmieden erreicht werden.
Kontinuierliche Fortschritte bei Computersimulations- und Modellierungstechniken ermöglichen eine genauere Vorhersage des Materialverhaltens beim Schmieden. Dies ermöglicht ein optimiertes Prozessdesign und eine kürzere Entwicklungszeit für neue Komponenten.
Da die Umweltbedenken zunehmen, konzentriert sich die Titanschmiedeindustrie auf die Entwicklung nachhaltigerer Verfahren. Dazu gehören die Verbesserung der Energieeffizienz, die Reduzierung von Materialabfällen und die Erforschung von Recyclingmöglichkeiten für Titanschrott, der beim Schmiedeprozess anfällt.
Der Titanschmiedeprozess ist eine komplexe, aber entscheidende Fertigungstechnik, die die Herstellung von Hochleistungskomponenten für verschiedene Branchen ermöglicht. Durch die sorgfältige Kontrolle jeder Phase des Prozesses, von der Rohlingsvorbereitung bis hin zu Nachschmiedevorgängen, können Hersteller die außergewöhnlichen Eigenschaften von Titanlegierungen nutzen, um Teile herzustellen, die den anspruchsvollsten Anforderungen gerecht werden. Da die Technologie weiter voranschreitet, wird es in der Titanschmiedeindustrie zweifellos weitere Innovationen geben, die zu noch effizienteren und leistungsfähigeren Herstellungsprozessen führen.


