Меню контента
● Введение: значение титановых слитков
● Шаг 1: Добыча и переработка титановой руды
>> Добыча и обогащение титановой руды
>> Процесс Кролла: производство титановой губки
● Шаг 2: Плавка и легирование
>> Вакуумно-дуговая переплавка (ВДП)
>> Альтернативные методы плавления
>> Формирование слитков и контроль качества
● Шаг 3: Первичная формовка – ковка и производство заготовок
>> Нагрев и ковка слитков
>> Горячая прокатка
● Шаг 4: Прецизионная обработка – прокатка и холодное волочение
>> Финальная прокатка
>> Холодная вытяжка для высокой точности
● Шаг 5: Термическая обработка
>> Отжиг
>> Лечение раствором и старение
● Шаг 6: Обработка поверхности
>> Полировка и шлифовка
>> Анодирование и покрытие
>> Обработка и нарезание резьбы
● Контроль качества и тестирование
● Применение титановых слитков
● Часто задаваемые вопросы
Титановые стержни являются важными материалами во многих высокопроизводительных отраслях промышленности, включая аэрокосмическую, медицинскую, морскую и химическую обработку, благодаря их выдающемуся соотношению прочности к весу, коррозионной стойкости и биосовместимости. Процесс производства титановых прутков сложен и требует точного контроля на каждом этапе, чтобы конечный продукт соответствовал строгим стандартам качества и производительности. В этой статье подробно рассматривается весь процесс производства титановых слитков, от добычи сырой руды до готового слитка, подробно описывается каждый этап и его важность в производстве высококачественных титановых слитков.
Введение: значение титановых слитков
Титановые стержни широко используются из-за их исключительных механических свойств и устойчивости к суровым условиям окружающей среды. Эти стержни составляют основу для критически важных компонентов, таких как детали конструкции самолетов, хирургические имплантаты и морское оборудование. Производственный процесс должен поддерживать чистоту и механическую целостность металла, чтобы обеспечить надежность и безопасность в сложных условиях эксплуатации. Понимание того, как изготавливаются титановые стержни, помогает оценить сложные методы и технологии, используемые для преобразования сырья в прецизионную продукцию.
Шаг 1: Добыча и переработка титановой руды
Добыча и обогащение титановой руды
Титан не встречается в природе в металлической форме, но встречается в таких минералах, как рутил и ильменит. Добыча этих руд обычно осуществляется открытым способом, при котором большое количество руды извлекается из земли. Сырая руда содержит диоксид титана, а также примеси, такие как железо, кремнезем и другие минералы. Чтобы подготовить руду к дальнейшей переработке, она подвергается обогащению — серии стадий дробления, промывки и разделения, которые повышают концентрацию диоксида титана и удаляют нежелательные материалы. Этот шаг имеет решающее значение для производства высококачественного титанового сырья.
Процесс Кролла: производство титановой губки
Очищенный диоксид титана затем химически преобразуется в металлическую титановую губку с помощью процесса Кролла, который остается основным промышленным методом производства титана. Этот многостадийный химический процесс включает в себя:
- Хлорирование: диоксид титана реагирует с газообразным хлором при повышенных температурах с образованием тетрахлорида титана (TiCl₄), летучей жидкости, которую можно очистить перегонкой.
- Восстановление: Тетрахлорид титана восстанавливается расплавленным магнием в инертной атмосфере аргона с образованием пористой металлической титановой губки и хлорида магния в качестве побочного продукта.
Получаемая титановая губка представляет собой пористую, хрупкую массу, напоминающую металлическую пену. Его тщательно проверяют на чистоту и размер частиц, поскольку эти факторы влияют на качество конечных титановых прутков. Губка является исходным материалом для всех металлических изделий из титана, включая прутки.
Шаг 2: Плавка и легирование
Вакуумно-дуговая переплавка (ВДП)
Для производства титановых прутков однородного состава и превосходных механических свойств титановую губку плавят и легируют с помощью вакуумно-дуговой переплавки (VAR). В этом процессе:
- Титановая губка спрессовывается в электроды.
- Эти электроды плавятся в высоком вакууме, чтобы предотвратить загрязнение кислородом, азотом или водородом, которое может ухудшить свойства металла.
- В зависимости от желаемой марки титана добавляются легирующие элементы, такие как алюминий, ванадий, молибден или молибден, например, широко используемый сплав Ti-6Al-4V.
- Многократные циклы переплавки обеспечивают химическую однородность и устраняют примеси.
VAR производит титановые слитки высокой чистоты и без дефектов, необходимые для таких требовательных применений, как аэрокосмическая промышленность и медицинские имплантаты.
Альтернативные методы плавления
Для титана авиационного качества могут быть использованы дополнительные методы плавки, такие как плавка в холодном поде с использованием электронно-лучевых или плазменных печей. Эти методы позволяют удалить включения высокой плотности и дополнительно повысить чистоту и чистоту титановых слитков.
Формирование слитков и контроль качества
Расплавленный титановый сплав разливают в формы для формирования слитков, которые могут представлять собой цилиндрические или прямоугольные блоки весом в несколько тонн. Контролируемое охлаждение предотвращает внутренние дефекты, такие как трещины или пористость. После затвердевания с помощью методов неразрушающего контроля, включая ультразвуковой контроль, проверяют структурную целостность слитков перед дальнейшей обработкой.
Шаг 3: Первичная формовка – ковка и производство заготовок
Нагрев и ковка слитков
Титановые слитки повторно нагреваются до температур обычно от 900°C до 1100°C в защитной атмосфере для предотвращения окисления. При этих температурах титан становится достаточно пластичным для ковки.
Ковка включает в себя приложение сжимающих усилий с использованием гидравлических прессов или молотов для формирования из слитков блюмов или заготовок. Этот шаг:
- Улучшает внутреннюю структуру зерен, что повышает прочность, ударную вязкость и сопротивление усталости.
- Разрушает крупные зерна, образующиеся при литье.
- Формирует материал, приближая его к окончательным размерам прутка, сокращая отходы в последующих процессах.
Процесс ковки может включать несколько этапов, включая первоначальную ковку в открытом штампе, за которой следует ковка в закрытом штампе для точной обработки.
Горячая прокатка
После ковки заготовки подвергают горячей прокатке для дальнейшего уменьшения толщины и удлинения материала, в результате чего получаются грубые прутки. Горячая прокатка улучшает механические свойства титана за счет выравнивания потока зерен и устранения внутренних пустот. Температура и скорость прокатки тщательно контролируются, чтобы избежать таких дефектов, как растрескивание или коробление.
Шаг 4: Прецизионная обработка – прокатка и холодное волочение
Финальная прокатка
Необработанные прутки проходят через прецизионные прокатные станы для достижения желаемого диаметра и длины. Этот шаг обеспечивает одинаковые размеры поперечного сечения и улучшает качество поверхности. Параметры прокатки, такие как температура, коэффициент обжатия и скорость прокатки, оптимизируются на основе марки титана и характеристик прутка.
Холодная вытяжка для высокой точности
Для применений, требующих жестких допусков на размеры и превосходного качества поверхности, титановые стержни подвергаются холодной вытяжке. Этот процесс включает в себя:
- Очистка поверхности прутка кислотным травлением для удаления оксидных слоев и загрязнений.
- Нанесение смазок для уменьшения трения во время рисования.
- Протягивание прутка через штампы все меньшего размера для уменьшения диаметра и улучшения качества поверхности.
Холодная вытяжка увеличивает прочность стержня за счет наклепа и обеспечивает допуски на размеры до ±0,05 мм, что имеет решающее значение для медицинских имплантатов и компонентов аэрокосмической промышленности.
Шаг 5: Термическая обработка
Процессы термообработки применяются для адаптации механических свойств титановых прутков в соответствии с их предполагаемым использованием.
Отжиг
Отжиг включает нагрев прутков до умеренных температур (от 650°C до 760°C) с последующим медленным охлаждением. Этот процесс:
- Снимает внутренние напряжения, вызванные холодной обработкой.
- Улучшает пластичность и прочность.
- Уменьшает хрупкость, облегчая обработку и формование стержней.
Лечение раствором и старение
Некоторые титановые сплавы, особенно Ti-6Al-4V, подвергаются обработке на раствор и старению для повышения прочности и коррозионной стойкости. При обработке раствором стержни нагреваются выше температуры бета-трансуса с последующим быстрым охлаждением для сохранения метастабильной микроструктуры. Затем при старении выделяются мелкие частицы, которые укрепляют сплав.
Шаг 6: Обработка поверхности
Окончательное состояние поверхности титановых стержней имеет решающее значение для их производительности, особенно в медицинской и аэрокосмической промышленности.
Полировка и шлифовка
Прутья полируются или шлифуются для получения гладкой поверхности без дефектов, что снижает трение и повышает усталостную прочность. Для медицинских имплантатов шероховатость поверхности сведена к минимуму, чтобы способствовать остеоинтеграции и уменьшить бактериальную адгезию.
Анодирование и покрытие
В некоторых случаях стержни подвергаются анодированию для повышения коррозионной стойкости или цветовой маркировки для идентификации. Другие покрытия могут быть применены для повышения износостойкости или биосовместимости.
Обработка и нарезание резьбы
Дополнительные процессы обработки, такие как фрезерование, токарная обработка или нарезание резьбы на станке с ЧПУ, выполняются для создания таких элементов, как канавки, резьба или сложная геометрия, требуемых для конкретных применений.
Контроль качества и тестирование
На протяжении всего производственного процесса титановые стержни проходят строгий контроль качества, чтобы гарантировать соответствие отраслевым стандартам.
- Анализ химического состава: подтверждает, что легирующие элементы находятся в заданных пределах.
- Механические испытания: испытания на прочность на растяжение, твердость, усталость и удар проверяют механические характеристики.
- Неразрушающий контроль: ультразвуковой контроль, магнитопорошковый контроль, дефектоскопия и рентгенографический контроль выявляют внутренние и поверхностные дефекты.
- Проверка размеров: гарантирует, что стержни соответствуют точным допускам по размеру и форме.
Эти средства контроля гарантируют надежность титановых стержней и их пригодность для критически важных применений.
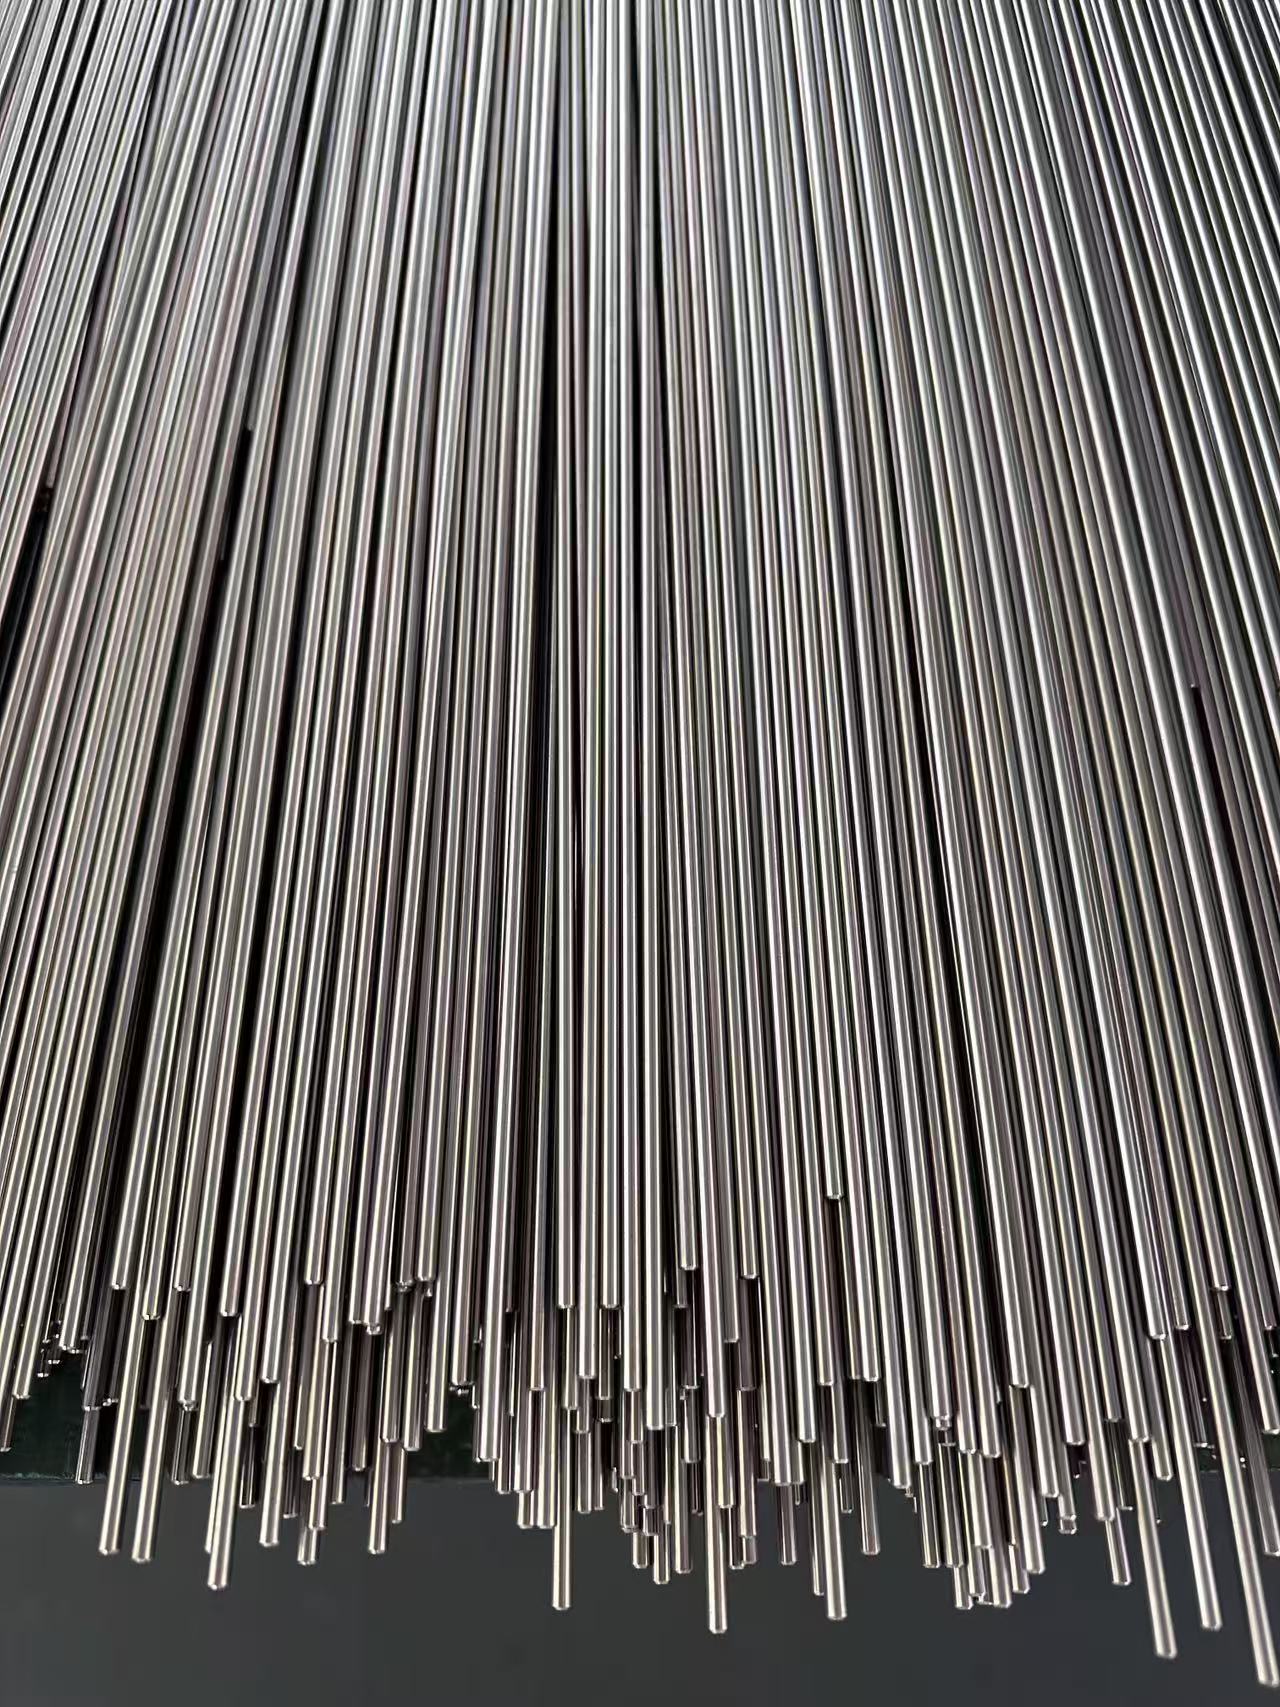
Применение титановых слитков
Титановые стержни, изготовленные с помощью этого тщательного процесса, находят применение в:
- Аэрокосмическая промышленность: Конструктивные элементы, детали двигателей, крепеж.
- Медицинские изделия: ортопедические имплантаты, зубные имплантаты, хирургические инструменты.
- Морская промышленность: Судостроение, морские платформы, опреснительное оборудование.
- Химическая обработка: Теплообменники, реакторы, трубопроводы.
- Спортивное оборудование и автомобили: легкие и прочные компоненты.
Превосходные свойства титановых прутков делают их незаменимыми в этих сложных областях.
Часто задаваемые вопросы
Вопрос 1: Почему процесс Кролла важен при производстве титановых прутков?
A1: Процесс Кролла превращает титановую руду в титановую губку, основное сырье для производства металлического титана, посредством контролируемого химического восстановления, обеспечивающего высокую чистоту.
Вопрос 2: Какую роль играет вакуумно-дуговая переплавка (ВДП) в производстве титана?
A2: VAR очищает губчатые титановые электроды в вакууме, удаляя примеси и обеспечивая химическую однородность, что имеет решающее значение для высокопроизводительных титановых сплавов.
Вопрос 3: Как ковка улучшает свойства титановых слитков?
A3: Ковка улучшает зернистую структуру, улучшает механические свойства и придает металлу форму, приближающуюся к окончательным размерам, уменьшая дефекты и повышая прочность.
Вопрос 4: Почему для некоторых титановых прутков необходима холодная вытяжка?
A4: Холодное волочение обеспечивает точные размеры, улучшает качество поверхности и увеличивает прочность за счет наклепа, что важно для таких применений, как медицинские имплантаты.
В5: Какие виды термообработки применяются к титановым стержням?
A5: Отжиг снимает напряжения и повышает пластичность, а обработка на раствор и старение повышают прочность и коррозионную стойкость в зависимости от конкретных сплавов.





