

Visningar: 368 Författare: Lasting titanium Publiceringstid: 2025-07-02 Ursprung: Plats


Innehållsmeny
● Inledning: Betydelsen av titanstavar
● Steg 1: Utvinning och raffinering av titanmalm
>> Brytning och förädling av titanmalm
>> Kroll-processen: producerar titansvamp
● Steg 2: Smältning och legering
>> Götbildning och kvalitetskontroll
● Steg 3: Primär formning – Smide och Billet Production
>> Uppvärmning och smide av tackor
>> Hot Rolling
● Steg 4: Precisionsformning – rullande och kallritning
>> Kallritning för hög precision
>> Glödgning
>> Lösningsbehandling och åldrande
● Kvalitetskontroll och testning
● Tillämpningar av titanstänger
Titanstänger är viktiga material i många högpresterande industrier, inklusive flyg-, medicin-, marin- och kemisk bearbetning, på grund av deras enastående styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet. Tillverkningsprocessen för titanstänger är komplex och kräver exakt kontroll i varje steg för att säkerställa att den slutliga produkten uppfyller strikta kvalitets- och prestandastandarder. Den här artikeln ger en djupgående utforskning av hela produktionsprocessen för titanstång, från råmalmextraktion till den färdiga stången, och beskriver varje steg och dess betydelse för att producera titanstänger av hög kvalitet.
Titanstänger används ofta på grund av deras exceptionella mekaniska egenskaper och motståndskraft mot tuffa miljöer. Dessa stänger utgör grunden för kritiska komponenter som flygplanskonstruktionsdelar, kirurgiska implantat och marin utrustning. Produktionsprocessen måste bibehålla metallens renhet och mekaniska integritet för att säkerställa tillförlitlighet och säkerhet i krävande applikationer. Att förstå hur titanstänger görs hjälper till att uppskatta de sofistikerade teknikerna och teknikerna som är involverade i att omvandla råmaterial till precisionskonstruerade produkter.
Titan förekommer inte naturligt i sin metalliska form utan finns i mineraler som rutil och ilmenit. Att bryta dessa malmer innebär vanligtvis dagbrott, där stora mängder malm utvinns från jorden. Den råa malmen innehåller titandioxid tillsammans med föroreningar som järn, kiseldioxid och andra mineraler. För att förbereda malmen för vidare bearbetning genomgår den förädling - en serie krossnings-, tvättnings- och separationssteg som ökar titandioxidkoncentrationen och tar bort oönskade material. Detta steg är avgörande för att producera högkvalitativt titanråvara.
Den renade titandioxiden omvandlas sedan kemiskt till metallisk titansvamp genom Kroll-processen, som förblir den primära industriella metoden för titanframställning. Denna kemiska process i flera steg innefattar:
- Klorering: Titandioxid reagerar med klorgas vid förhöjda temperaturer och bildar titantetraklorid (TiCl₄), en flyktig vätska som kan renas genom destillation.
- Reduktion: Titantetraklorid reduceras av smält magnesium i en inert argonatmosfär, vilket ger porös metallisk titansvamp och magnesiumklorid som en biprodukt.
Den framställda titansvampen är en porös, spröd massa som liknar ett metalliskt skum. Den inspekteras noggrant för renhet och partikelstorlek, eftersom dessa faktorer påverkar kvaliteten på de slutliga titanstängerna. Svampen är utgångsmaterialet för alla titanmetallprodukter, inklusive stänger.
För att producera titanstänger med konsekvent sammansättning och överlägsna mekaniska egenskaper, smälts och legeras titansvampen med Vacuum Arc Remelting (VAR). I denna process:
- Titansvampen komprimeras till elektroder.
– Dessa elektroder smälts under ett högt vakuum för att förhindra kontaminering från syre, kväve eller väte, vilket kan försämra metallens egenskaper.
- Legeringselement som aluminium, vanadin, molybden eller molybden tillsätts beroende på den önskade titankvaliteten, som den allmänt använda Ti-6Al-4V-legeringen.
- Flera omsmältningscykler säkerställer kemisk homogenitet och eliminerar föroreningar.
VAR producerar hög renhet, defektfria göt av titan som är nödvändiga för krävande tillämpningar som flyg- och medicinska implantat.
För titan av flyg- och rymdkvalitet kan ytterligare smälttekniker såsom kallhärdssmältning med användning av elektronstråle- eller plasmaugnar användas. Dessa metoder tillåter borttagning av högdensitetsinneslutningar och förbättrar ytterligare renheten och renheten hos titangöten.
Den smälta titanlegeringen gjuts till formar för att bilda göt, som kan vara cylindriska eller rektangulära block som väger flera ton. Kontrollerad kylning förhindrar inre defekter som sprickor eller porositet. Efter stelning verifierar oförstörande testmetoder, inklusive ultraljudsinspektioner, götens strukturella integritet innan vidare bearbetning.
Titangöten återupphettas till temperaturer mellan 900°C och 1100°C i skyddande atmosfärer för att förhindra oxidation. Vid dessa temperaturer blir titan tillräckligt seg för smide.
Smide innebär att man applicerar tryckkrafter med hjälp av hydrauliska pressar eller hammare för att forma göten till blommor eller ämnen. Detta steg:
- Förfinar den inre kornstrukturen, vilket förbättrar styrka, seghet och utmattningsmotstånd.
- Bryter ner grova korn som bildas vid gjutning.
- Formar materialet närmare de slutliga stångdimensionerna, vilket minskar spill i efterföljande processer.
Smidesprocessen kan innefatta flera steg, inklusive initial smidning med öppen stans följt av smide med stängd stans för precisionsformning.
Efter smide varmvalsas ämnen för att ytterligare minska tjockleken och förlänga materialet, vilket ger grova stänger. Varmvalsning förbättrar titanets mekaniska egenskaper genom att justera kornflödet och eliminera inre tomrum. Temperatur och rullhastighet kontrolleras noggrant för att undvika defekter som sprickbildning eller skevhet.
De grova stängerna passeras genom precisionsvalsverk för att uppnå önskad diameter och längd. Detta steg säkerställer enhetliga tvärsnittsdimensioner och förbättrar ytfinishen. Valsningsparametrar som temperatur, reduktionsförhållande och valshastighet är optimerade baserat på titankvaliteten och stångspecifikationerna.
För applikationer som kräver snäva dimensionstoleranser och överlägsen ytkvalitet genomgår titanstänger kalldragning. Denna process innefattar:
- Rengöring av stångens yta genom syrabetning för att avlägsna oxidskikt och föroreningar.
- Applicering av smörjmedel för att minska friktionen under ritning.
- Dra stången genom gradvis mindre stansar för att minska diametern och förbättra ytfinishen.
Kalldragning ökar stångens styrka genom arbetshärdning och uppnår dimensionella toleranser så snäva som ±0,05 mm, vilket är avgörande för medicinska implantat och flygkomponenter.
Värmebehandlingsprocesser tillämpas för att skräddarsy de mekaniska egenskaperna hos titanstänger efter deras avsedda användning.
Glödgning innebär uppvärmning av stängerna till måttliga temperaturer (650°C till 760°C) följt av långsam kylning. Denna process:
- Lindrar inre påfrestningar som orsakas av kallbearbetning.
- Förbättrar duktilitet och seghet.
- Minskar sprödhet, vilket gör stängerna lättare att bearbeta och forma.
Vissa titanlegeringar, särskilt Ti-6Al-4V, genomgår lösningsbehandling och åldrande för att förbättra styrkan och korrosionsbeständigheten. Lösningsbehandling värmer stängerna över beta-transus-temperaturen, följt av snabb kylning för att bibehålla en metastabil mikrostruktur. Åldrandet fäller sedan ut fina partiklar som stärker legeringen.
Det slutliga yttillståndet för titanstänger är avgörande för prestanda, särskilt i medicinska och rymdtillämpningar.
Stänger är polerade eller slipade för att uppnå släta, defektfria ytor som minskar friktionen och förbättrar utmattningsmotståndet. För medicinska implantat är ytjämnheten minimerad för att främja osseointegration och minska bakteriell vidhäftning.
I vissa fall får stänger anodiseringsbehandlingar för att öka korrosionsbeständigheten eller ge färgkodning för identifiering. Andra beläggningar kan appliceras för att förbättra slitstyrkan eller biokompatibiliteten.
Ytterligare bearbetningsprocesser som CNC-fräsning, svarvning eller gängning utförs för att skapa funktioner som spår, gängor eller komplexa geometrier som krävs av specifika applikationer.
Under hela tillverkningsprocessen genomgår titanstänger sträng kvalitetskontroll för att säkerställa överensstämmelse med industristandarder.
- Kemisk sammansättningsanalys: Bekräftar att legeringsämnen ligger inom specificerade intervall.
- Mekanisk testning: Draghållfasthet, hårdhet, utmattning och slagtester verifierar mekanisk prestanda.
- Icke-förstörande testning: Ultraljuds-, magnetiska partikel-, färgpenetrant- och radiografiska tester upptäcker inre och ytdefekter.
- Dimensionell inspektion: Säkerställer att stänger uppfyller exakta storleks- och formtoleranser.
Dessa kontroller garanterar att titanstänger är pålitliga och lämpliga för kritiska applikationer.
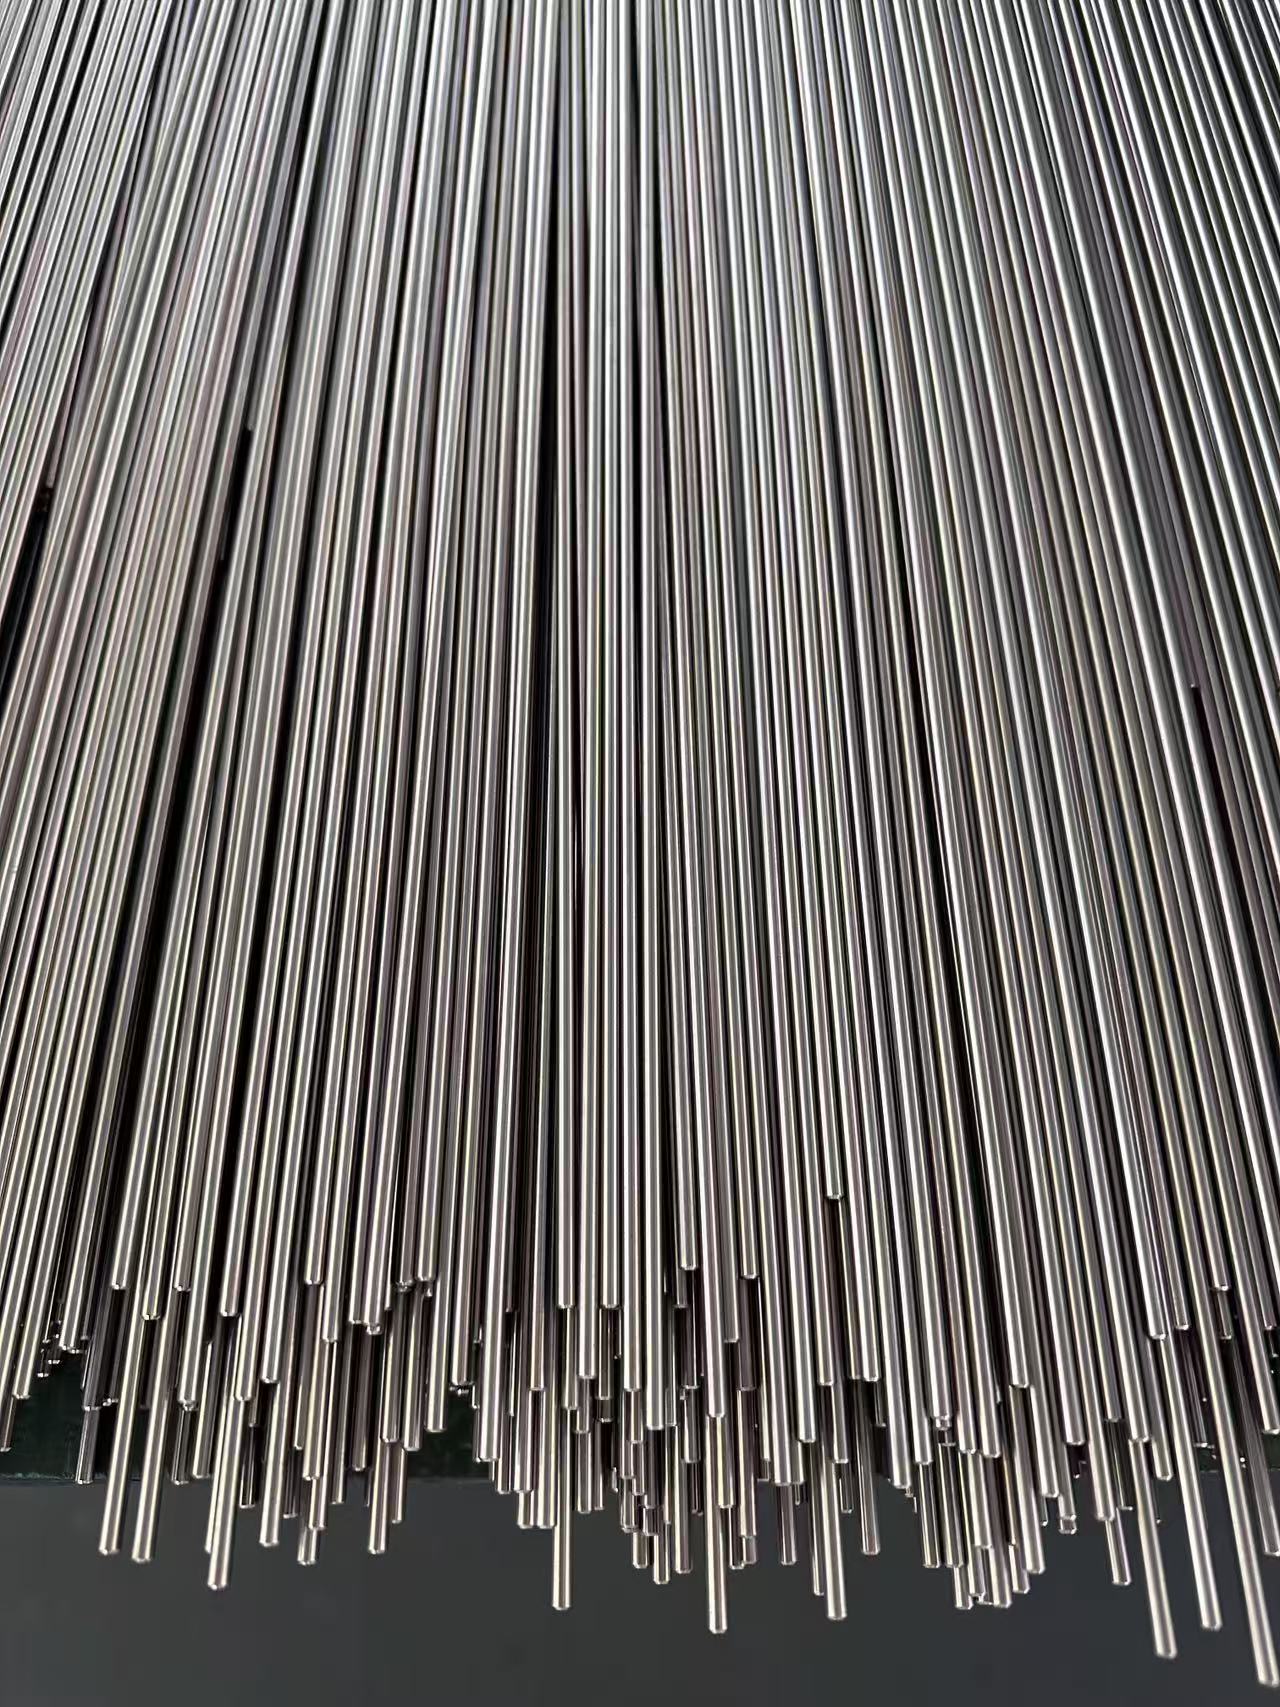
Titanstänger som produceras genom denna noggranna process hittar tillämpningar i:
- Flyg: Strukturella komponenter, motordelar, fästelement.
- Medicinsk utrustning: ortopediska implantat, tandimplantat, kirurgiska instrument.
- Marin industri: Skeppsbyggnad, offshoreplattformar, avsaltningsutrustning.
- Kemisk bearbetning: Värmeväxlare, reaktorer, rörledningar.
- Sportutrustning och fordon: Lätta, starka komponenter.
De överlägsna egenskaperna hos titanstänger gör dem oumbärliga i dessa krävande områden.
F1: Varför är Kroll-processen viktig vid tillverkning av titanstång?
A1: Kroll-processen omvandlar titanmalm till titansvamp, det grundläggande råmaterialet för titanmetallproduktion, genom en kontrollerad kemisk reduktion som säkerställer hög renhet.
F2: Vilken roll spelar Vacuum Arc Remelting (VAR) vid titantillverkning?
S2: VAR förfinar titansvampelektroder under vakuum, tar bort föroreningar och säkerställer kemisk homogenitet, vilket är avgörande för högpresterande titanlegeringar.
F3: Hur förbättrar smide egenskaperna hos titanstången?
A3: Smide förfinar kornstrukturen, förbättrar mekaniska egenskaper och formar metallen närmare slutliga dimensioner, vilket minskar defekter och förbättrar hållfastheten.
F4: Varför är kalldragning nödvändigt för vissa titanstänger?
A4: Kallritning uppnår exakta dimensioner, förbättrar ytfinishen och ökar styrkan genom arbetshärdning, väsentligt för tillämpningar som medicinska implantat.
F5: Vilka typer av värmebehandlingar tillämpas på titanstänger?
A5: Glödgning lindrar påfrestningar och förbättrar duktiliteten, medan lösningsbehandling och åldring ökar styrkan och korrosionsbeständigheten, skräddarsydd för specifika legeringar.


