

Görüntüleme: 368 Yazar: Lasting Titanyum Yayınlanma Tarihi: 2025-07-02 Menşei: Alan


İçerik Menüsü
● Giriş: Titanyum Çubukların Önemi
● Adım 1: Titanyum Cevheri Çıkarma ve Rafine Etme
>> Titanyum Cevherinin Madenciliği ve Zenginleştirilmesi
>> Kroll Süreci: Titanyum Sünger Üretmek
● Adım 2: Eritme ve Alaşımlama
>> Vakumlu Ark Yeniden Ergitme (VAR)
>> Alternatif Eritme Teknikleri
>> Külçe Oluşumu ve Kalite Kontrolü
● Adım 3: Birincil Şekillendirme – Dövme ve Kütük Üretimi
>> Külçelerin ısıtılması ve dövülmesi
● Adım 4: Hassas Şekillendirme – Haddeleme ve Soğuk Çekme
>> Yüksek Hassasiyet için Soğuk Çekme
>> Tavlama
>> Çözüm Tedavisi ve Yaşlandırma
● Titanyum Çubukların Uygulamaları
Titanyum çubuklar, olağanüstü güç-ağırlık oranları, korozyon direnci ve biyouyumlulukları nedeniyle havacılık, tıp, denizcilik ve kimyasal işleme dahil olmak üzere birçok yüksek performanslı endüstride temel malzemelerdir. Titanyum çubukların üretim süreci karmaşıktır ve nihai ürünün katı kalite ve performans standartlarını karşıladığından emin olmak için her aşamada hassas kontrol gerektirir. Bu makale, ham cevher çıkarılmasından bitmiş çubuğa kadar tüm titanyum çubuk üretim sürecinin derinlemesine bir incelemesini sunmakta ve her adımı ve yüksek kaliteli titanyum çubukların üretimindeki önemini ayrıntılarıyla anlatmaktadır.
Titanyum çubuklar, olağanüstü mekanik özellikleri ve zorlu ortamlara dayanıklılıkları nedeniyle yaygın olarak kullanılmaktadır. Bu çubuklar, uçak yapısal parçaları, cerrahi implantlar ve denizcilik ekipmanları gibi kritik bileşenlerin temelini oluşturur. Zorlu uygulamalarda güvenilirliği ve emniyeti sağlamak için üretim sürecinin metalin saflığını ve mekanik bütünlüğünü koruması gerekir. Titanyum çubukların nasıl yapıldığını anlamak, ham maddelerin hassas mühendislik ürünlerine dönüştürülmesinde yer alan gelişmiş tekniklerin ve teknolojilerin anlaşılmasına yardımcı olur.
Titanyum doğal olarak metalik formunda bulunmaz ancak rutil ve ilmenit gibi minerallerde bulunur. Bu cevherlerin madenciliği tipik olarak büyük miktarlarda cevherin topraktan çıkarıldığı açık ocak yöntemlerini içerir. Ham cevher, demir, silika ve diğer mineraller gibi yabancı maddelerin yanı sıra titanyum dioksit içerir. Cevheri daha sonraki işlemlere hazırlamak için, titanyum dioksit konsantrasyonunu artıran ve istenmeyen malzemeleri uzaklaştıran bir dizi kırma, yıkama ve ayırma adımlarından oluşan zenginleştirmeye tabi tutulur. Bu adım, yüksek kaliteli titanyum hammaddesi üretmek için çok önemlidir.
Saflaştırılmış titanyum dioksit daha sonra titanyum üretimi için birincil endüstriyel yöntem olmaya devam eden Kroll işlemi yoluyla kimyasal olarak metalik titanyum süngere dönüştürülür. Bu çok adımlı kimyasal süreç şunları içerir:
- Klorlama: Titanyum dioksit, yüksek sıcaklıklarda klor gazıyla reaksiyona girerek damıtma yoluyla saflaştırılabilen uçucu bir sıvı olan titanyum tetraklorürü (TiCl₄) oluşturur.
- İndirgeme: Titanyum tetraklorür, inert bir argon atmosferinde erimiş magnezyum ile indirgenir ve bir yan ürün olarak gözenekli metalik titanyum sünger ve magnezyum klorür üretilir.
Üretilen titanyum sünger, metalik köpüğe benzeyen gözenekli, kırılgan bir kütledir. Bu faktörler son titanyum çubukların kalitesini etkilediğinden saflık ve parçacık boyutu dikkatle incelenir. Sünger, çubuklar dahil tüm titanyum metal ürünler için başlangıç malzemesidir.
Tutarlı bileşime ve üstün mekanik özelliklere sahip titanyum çubuklar üretmek için titanyum sünger eritilir ve Vakum Ark Yeniden Eritme (VAR) kullanılarak alaşımlanır. Bu süreçte:
- Titanyum sünger elektrotlara sıkıştırılır.
- Bu elektrotlar, metalin özelliklerini bozabilecek oksijen, nitrojen veya hidrojenden kaynaklanan kirlenmeyi önlemek için yüksek vakum altında eritilir.
- Yaygın olarak kullanılan Ti-6Al-4V alaşımı gibi, istenen titanyum kalitesine bağlı olarak alüminyum, vanadyum, molibden veya molibden gibi alaşım elementleri eklenir.
- Çoklu yeniden eritme döngüleri kimyasal homojenliği sağlar ve yabancı maddeleri ortadan kaldırır.
VAR, havacılık ve tıbbi implantlar gibi zorlu uygulamalar için gerekli olan yüksek saflıkta, hatasız titanyum külçeler üretiyor.
Havacılık sınıfı titanyum için, elektron ışını veya plazma fırınları kullanılarak soğuk ocakta eritme gibi ilave eritme teknikleri kullanılabilir. Bu yöntemler, yüksek yoğunluklu kalıntıların çıkarılmasına olanak tanır ve titanyum külçelerin saflığını ve temizliğini daha da geliştirir.
Erimiş titanyum alaşımı, birkaç ton ağırlığında silindirik veya dikdörtgen bloklar olabilen külçeler oluşturmak üzere kalıplara dökülür. Kontrollü soğutma, çatlak veya gözeneklilik gibi iç kusurları önler. Katılaşmanın ardından, ultrasonik muayeneler de dahil olmak üzere tahribatsız test yöntemleri, daha sonraki işlemlerden önce külçelerin yapısal bütünlüğünü doğrular.
Titanyum külçeler, oksidasyonu önlemek için koruyucu atmosferlerde tipik olarak 900°C ila 1100°C arasındaki sıcaklıklara yeniden ısıtılır. Bu sıcaklıklarda titanyum dövme için yeterince sünek hale gelir.
Dövme, külçeleri çiçek veya kütük haline getirmek için hidrolik presler veya çekiçler kullanarak basınç kuvvetlerinin uygulanmasını içerir. Bu adım:
- Mukavemeti, tokluğu ve yorulma direncini artıran iç tane yapısını iyileştirir.
- Döküm sırasında oluşan iri taneleri parçalar.
- Malzemeyi son çubuk boyutlarına yakın şekillendirerek sonraki işlemlerde israfı azaltır.
Dövme işlemi, ilk açık kalıpta dövme ve ardından hassas şekillendirme için kapalı kalıpta dövme dahil olmak üzere birden fazla aşamayı içerebilir.
Dövme işleminin ardından kütükler, kalınlığı daha da azaltmak ve malzemeyi uzatmak için sıcak haddelenir ve kaba çubuklar üretilir. Sıcak haddeleme, tane akışını hizalayarak ve iç boşlukları ortadan kaldırarak titanyumun mekanik özelliklerini geliştirir. Çatlama veya bükülme gibi kusurları önlemek için sıcaklık ve haddeleme hızı dikkatlice kontrol edilir.
Kaba çubuklar istenilen çap ve uzunluğa ulaşmak için hassas haddehanelerden geçirilir. Bu adım, düzgün kesit boyutları sağlar ve yüzey kalitesini iyileştirir. Sıcaklık, indirgeme oranı ve haddeleme hızı gibi haddeleme parametreleri, titanyum kalitesi ve çubuk spesifikasyonlarına göre optimize edilir.
Sıkı boyut toleransları ve üstün yüzey kalitesi gerektiren uygulamalar için titanyum çubuklar soğuk çekme işlemine tabi tutulur. Bu süreç şunları içerir:
- Oksit katmanlarını ve kirletici maddeleri çıkarmak için çubuk yüzeyinin asitle temizleme yoluyla temizlenmesi.
- Çekme sırasında sürtünmeyi azaltmak için yağlayıcıların uygulanması.
- Çapı azaltmak ve yüzey kalitesini iyileştirmek için çubuğun giderek daha küçük kalıplardan çekilmesi.
Soğuk çekme, iş sertleşmesi yoluyla çubuğun gücünü artırır ve tıbbi implantlar ve havacılık bileşenleri için kritik olan ±0,05 mm kadar sıkı boyut toleranslarına ulaşır.
Titanyum çubukların mekanik özelliklerinin kullanım amacına uygun hale getirilmesi için ısıl işlem işlemleri uygulanır.
Tavlama, çubukların orta sıcaklıklara (650°C ila 760°C) ısıtılmasını ve ardından yavaş yavaş soğutulmasını içerir. Bu süreç:
- Soğuk çalışmanın neden olduğu iç gerilimleri hafifletir.
- Sünekliği ve tokluğu artırır.
- Kırılganlığı azaltarak çubukların işlenmesini ve şekillendirilmesini kolaylaştırır.
Bazı titanyum alaşımları, özellikle Ti-6Al-4V, mukavemeti ve korozyon direncini arttırmak için çözelti işlemine ve yaşlanmaya tabi tutulur. Çözelti işlemi, çubukları beta-transus sıcaklığının üzerine ısıtır, ardından yarı kararlı bir mikro yapıyı korumak için hızlı soğutma yapılır. Yaşlanma daha sonra alaşımı güçlendiren ince parçacıkları çökeltir.
Titanyum çubukların son yüzey durumu, özellikle tıbbi ve havacılık uygulamalarında performans açısından çok önemlidir.
Çubuklar, sürtünmeyi azaltan ve yorulma direncini artıran pürüzsüz, hatasız yüzeyler elde etmek için cilalanır veya taşlanır. Tıbbi implantlarda, osseointegrasyonu teşvik etmek ve bakteriyel yapışmayı azaltmak için yüzey pürüzlülüğü en aza indirilir.
Bazı durumlarda çubuklar, korozyon direncini artırmak veya tanımlama için renk kodu sağlamak için anotlama işlemlerine tabi tutulur. Aşınma direncini veya biyouyumluluğu arttırmak için başka kaplamalar da uygulanabilir.
Belirli uygulamaların gerektirdiği oluklar, dişler veya karmaşık geometriler gibi özellikleri oluşturmak için CNC frezeleme, tornalama veya diş açma gibi ek işleme işlemleri gerçekleştirilir.
Üretim süreci boyunca titanyum çubuklar, endüstri standartlarına uygunluğun sağlanması için sıkı kalite kontrolünden geçirilir.
- Kimyasal Bileşim Analizi: Alaşım elementlerinin belirtilen aralıklarda olduğunu doğrular.
- Mekanik Testler: Çekme mukavemeti, sertlik, yorulma ve darbe testleri mekanik performansı doğrular.
- Tahribatsız Muayene: Ultrasonik, manyetik parçacık, boya penetrantı ve radyografik testler, iç ve yüzey kusurlarını tespit eder.
- Boyutsal Denetim: Çubukların hassas boyut ve şekil toleranslarını karşılamasını sağlar.
Bu kontroller titanyum çubukların güvenilir ve kritik uygulamalar için uygun olduğunu garanti eder.
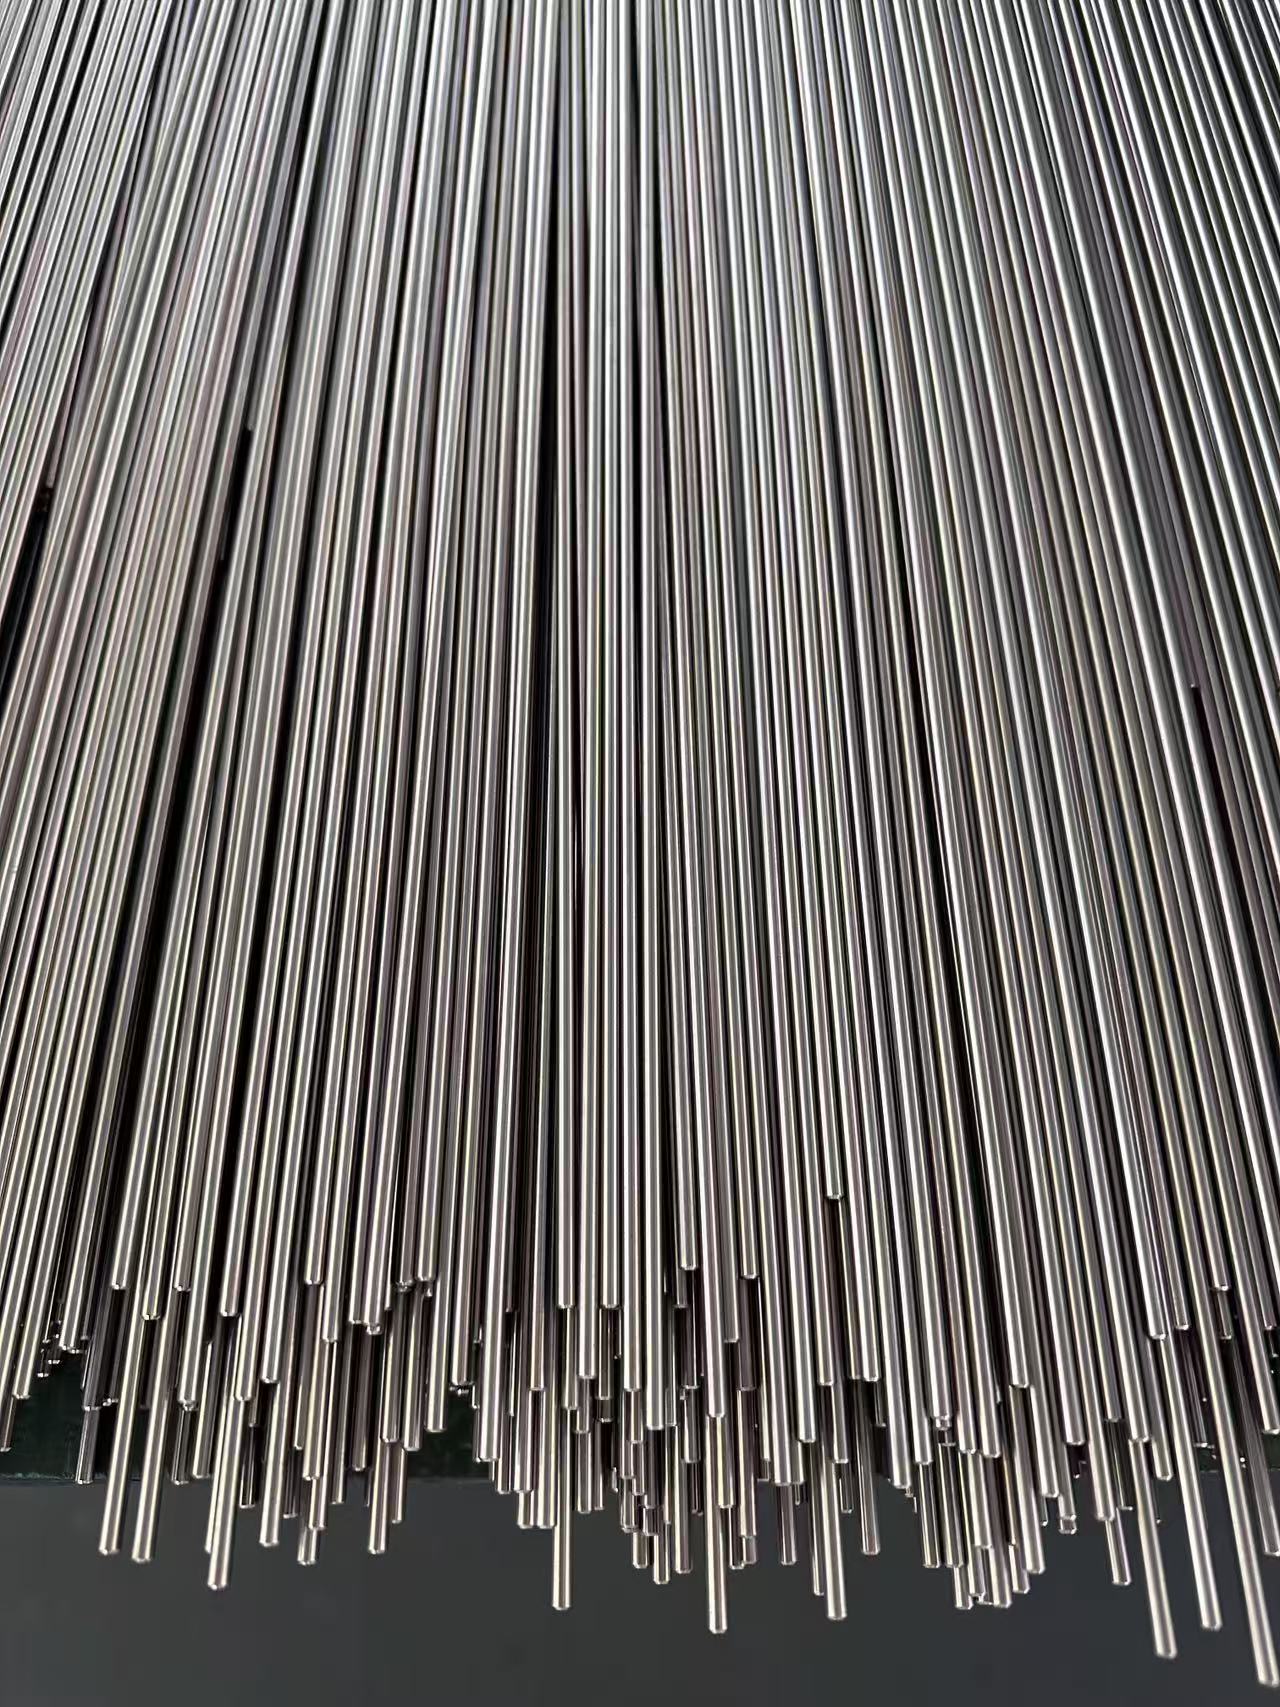
Bu titiz süreçle üretilen titanyum çubuklar aşağıdaki alanlarda uygulama alanı bulur:
- Havacılık: Yapısal bileşenler, motor parçaları, bağlantı elemanları.
- Tıbbi Cihazlar: Ortopedik implantlar, diş implantları, cerrahi aletler.
- Denizcilik Endüstrisi: Gemi yapımı, açık deniz platformları, tuzdan arındırma ekipmanları.
- Kimyasal İşleme: Isı eşanjörleri, reaktörler, borular.
- Spor Ekipmanları ve Otomotiv: Hafif, güçlü bileşenler.
Titanyum çubukların üstün özellikleri onları bu zorlu alanlarda vazgeçilmez kılmaktadır.
S1: Titanyum çubuk üretiminde Kroll süreci neden önemlidir?
Cevap1: Kroll işlemi, yüksek saflık sağlayan kontrollü bir kimyasal indirgeme yoluyla titanyum cevherini, titanyum metal üretiminin temel hammaddesi olan titanyum süngerine dönüştürür.
S2: Vakumlu Ark Yeniden Eritme (VAR) titanyum üretiminde nasıl bir rol oynuyor?
Cevap2: VAR, titanyum sünger elektrotlarını vakum altında rafine ederek yabancı maddeleri giderir ve yüksek performanslı titanyum alaşımları için kritik olan kimyasal homojenliği sağlar.
S3: Dövme, titanyum çubuğun özelliklerini nasıl iyileştirir?
Cevap3: Dövme, tane yapısını iyileştirir, mekanik özellikleri geliştirir ve metali nihai boyutlara yaklaştırarak şekillendirir, kusurları azaltır ve mukavemeti artırır.
S4: Bazı titanyum çubuklar için neden soğuk çekme gerekli?
Cevap4: Soğuk çekme, tıbbi implantlar gibi uygulamalar için gerekli olan hassas boyutlara ulaşır, yüzey kalitesini iyileştirir ve iş sertleştirmesi yoluyla gücü artırır.
S5: Titanyum çubuklara ne tür ısıl işlemler uygulanır?
Cevap 5: Tavlama, gerilimleri azaltır ve sünekliği artırırken, çözelti işlemi ve yaşlandırma, belirli alaşımlara göre özel olarak mukavemeti ve korozyon direncini artırır.


