Menu Contenu
● Introduction : L'importance des barres de titane
● Étape 1 : Extraction et raffinage du minerai de titane
>> Extraction et valorisation du minerai de titane
>> Le procédé Kroll : produire une éponge de titane
● Étape 2 : Fusion et alliage
>> Refusion à l'arc sous vide (VAR)
>> Techniques de fusion alternatives
>> Formation des lingots et contrôle qualité
● Étape 3 : Formage primaire – Forgeage et production de billettes
>> Chauffage et forgeage de lingots
>> Laminage à chaud
● Étape 4 : Façonnage de précision – Laminage et étirage à froid
>> Laminage final
>> Étirage à froid pour une haute précision
● Étape 5 : Traitement thermique
>> Recuit
>> Traitement en solution et vieillissement
● Étape 6 : Finition de surface
>> Polissage et meulage
>> Anodisation et revêtement
>> Usinage et filetage
● Contrôle qualité et tests
● Applications des barres de titane
● Foire aux questions
Les barres de titane sont des matériaux essentiels dans de nombreuses industries de haute performance, notamment l'aérospatiale, le médical, la marine et le traitement chimique, en raison de leur rapport résistance/poids exceptionnel, de leur résistance à la corrosion et de leur biocompatibilité. Le processus de fabrication des barres en titane est complexe et nécessite un contrôle précis à chaque étape pour garantir que le produit final répond à des normes strictes de qualité et de performance. Cet article propose une exploration approfondie de l'ensemble du processus de production de barres de titane, de l'extraction du minerai brut à la barre finie, détaillant chaque étape et son importance dans la production de barres de titane de haute qualité.
Introduction : L'importance des barres de titane
Les barres en titane sont largement utilisées en raison de leurs propriétés mécaniques exceptionnelles et de leur résistance aux environnements difficiles. Ces barres constituent la base des composants critiques tels que les pièces structurelles d'avions, les implants chirurgicaux et les équipements marins. Le processus de production doit maintenir la pureté et l'intégrité mécanique du métal pour garantir la fiabilité et la sécurité dans les applications exigeantes. Comprendre comment les barres de titane sont fabriquées permet d'apprécier les techniques et technologies sophistiquées impliquées dans la transformation des matières premières en produits de précision.
Étape 1 : Extraction et raffinage du minerai de titane
Extraction et valorisation du minerai de titane
Le titane n'est pas présent naturellement sous sa forme métallique mais se trouve dans des minéraux tels que le rutile et l'ilménite. L’exploitation de ces minerais implique généralement des méthodes à ciel ouvert, où de grandes quantités de minerai sont extraites de la terre. Le minerai brut contient du dioxyde de titane ainsi que des impuretés comme le fer, la silice et d’autres minéraux. Pour préparer le minerai à un traitement ultérieur, il subit un enrichissement : une série d'étapes de concassage, de lavage et de séparation qui augmentent la concentration de dioxyde de titane et éliminent les matières indésirables. Cette étape est cruciale pour produire une matière première de titane de haute qualité.
Le procédé Kroll : produire une éponge de titane
Le dioxyde de titane purifié est ensuite converti chimiquement en éponge de titane métallique par le procédé Kroll, qui reste la principale méthode industrielle de production de titane. Ce processus chimique en plusieurs étapes implique :
- Chloration : Le dioxyde de titane réagit avec le chlore gazeux à des températures élevées pour former du tétrachlorure de titane (TiCl₄), un liquide volatil qui peut être purifié par distillation.
- Réduction : Le tétrachlorure de titane est réduit par le magnésium fondu dans une atmosphère d'argon inerte, produisant une éponge de titane métallique poreuse et du chlorure de magnésium comme sous-produit.
L'éponge de titane produite est une masse poreuse et cassante ressemblant à une mousse métallique. La pureté et la taille des particules sont soigneusement inspectées, car ces facteurs influencent la qualité des barres de titane finales. L'éponge est la matière première de tous les produits métalliques en titane, y compris les barres.
Étape 2 : Fusion et alliage
Refusion à l'arc sous vide (VAR)
Pour produire des barres de titane avec une composition constante et des propriétés mécaniques supérieures, l'éponge de titane est fondue et alliée par refusion à l'arc sous vide (VAR). Dans ce processus :
- L'éponge de titane est compressée en électrodes.
- Ces électrodes sont fondues sous vide poussé pour éviter toute contamination par l'oxygène, l'azote ou l'hydrogène, qui peuvent dégrader les propriétés du métal.
- Des éléments d'alliage tels que l'aluminium, le vanadium, le molybdène ou le molybdène sont ajoutés en fonction de la qualité de titane souhaitée, comme l'alliage Ti-6Al-4V, largement utilisé.
- De multiples cycles de refusion assurent l'homogénéité chimique et éliminent les impuretés.
VAR produit des lingots de titane de haute pureté et sans défaut, essentiels pour les applications exigeantes telles que les implants aérospatiaux et médicaux.
Techniques de fusion alternatives
Pour le titane de qualité aérospatiale, des techniques de fusion supplémentaires telles que la fusion à foyer froid utilisant des fours à faisceau électronique ou à plasma peuvent être utilisées. Ces méthodes permettent d’éliminer les inclusions de haute densité et d’améliorer encore la pureté et la propreté des lingots de titane.
Formation des lingots et contrôle qualité
L'alliage de titane fondu est coulé dans des moules pour former des lingots, qui peuvent être des blocs cylindriques ou rectangulaires pesant plusieurs tonnes. Le refroidissement contrôlé évite les défauts internes tels que les fissures ou la porosité. Après solidification, des méthodes de contrôle non destructifs, notamment des inspections par ultrasons, vérifient l'intégrité structurelle des lingots avant un traitement ultérieur.
Étape 3 : Formage primaire – Forgeage et production de billettes
Chauffage et forgeage de lingots
Les lingots de titane sont réchauffés à des températures généralement comprises entre 900°C et 1 100°C dans des atmosphères protectrices pour éviter l'oxydation. À ces températures, le titane devient suffisamment ductile pour être forgé.
Le forgeage consiste à appliquer des forces de compression à l'aide de presses hydrauliques ou de marteaux pour façonner les lingots en blooms ou en billettes. Cette étape :
- Affine la structure interne du grain, ce qui améliore la résistance, la ténacité et la résistance à la fatigue.
- Décompose les gros grains formés lors de la coulée.
- Façonne le matériau plus près des dimensions finales de la barre, réduisant ainsi les déchets dans les processus ultérieurs.
Le processus de forgeage peut impliquer plusieurs étapes, y compris le forgeage initial à matrice ouverte suivi du forgeage à matrice fermée pour une mise en forme de précision.
Laminage à chaud
Après le forgeage, les billettes sont laminées à chaud pour réduire davantage l'épaisseur et allonger le matériau, produisant ainsi des barres brutes. Le laminage à chaud améliore les propriétés mécaniques du titane en alignant le flux des grains et en éliminant les vides internes. La température et la vitesse de laminage sont soigneusement contrôlées pour éviter les défauts comme les fissures ou les déformations.
Étape 4 : Façonnage de précision – Laminage et étirage à froid
Roulement final
Les barres brutes passent dans des laminoirs de précision pour obtenir le diamètre et la longueur souhaités. Cette étape garantit des dimensions de section transversale uniformes et améliore la finition de surface. Les paramètres de laminage tels que la température, le rapport de réduction et la vitesse de roulement sont optimisés en fonction de la nuance de titane et des spécifications de la barre.
Étirage à froid pour une haute précision
Pour les applications nécessitant des tolérances dimensionnelles serrées et une qualité de surface supérieure, les barres en titane sont soumises à un étirage à froid. Ce processus implique :
- Nettoyage de la surface de la barre par décapage acide pour éliminer les couches d'oxyde et les contaminants.
- Appliquer des lubrifiants pour réduire la friction lors du dessin.
- Tirer la barre à travers des matrices de plus en plus petites pour réduire le diamètre et améliorer la finition de surface.
L'étirage à froid augmente la résistance de la barre grâce à l'écrouissage et atteint des tolérances dimensionnelles aussi serrées que ± 0,05 mm, ce qui est essentiel pour les implants médicaux et les composants aérospatiaux.
Étape 5 : Traitement thermique
Des processus de traitement thermique sont appliqués pour adapter les propriétés mécaniques des barres de titane en fonction de leur utilisation prévue.
Recuit
Le recuit consiste à chauffer les barres à des températures modérées (650°C à 760°C) suivi d'un refroidissement lent. Ce processus :
- Soulage les contraintes internes induites par l'écrouissage.
- Améliore la ductilité et la ténacité.
- Réduit la fragilité, rendant les barres plus faciles à usiner et à former.
Traitement en solution et vieillissement
Certains alliages de titane, en particulier le Ti-6Al-4V, subissent un traitement en solution et un vieillissement pour améliorer leur résistance et leur résistance à la corrosion. Le traitement en solution chauffe les barres au-dessus de la température bêta-transus, suivi d'un refroidissement rapide pour conserver une microstructure métastable. Le vieillissement précipite alors de fines particules qui renforcent l’alliage.
Étape 6 : Finition de surface
L’état de surface final des barres en titane est crucial pour leurs performances, notamment dans les applications médicales et aérospatiales.
Polissage et meulage
Les barres sont polies ou rectifiées pour obtenir des surfaces lisses et sans défauts qui réduisent la friction et améliorent la résistance à la fatigue. Pour les implants médicaux, la rugosité de surface est minimisée pour favoriser l'ostéointégration et réduire l'adhésion bactérienne.
Anodisation et revêtement
Dans certains cas, les barres reçoivent des traitements d'anodisation pour augmenter la résistance à la corrosion ou fournir un code couleur pour l'identification. D'autres revêtements peuvent être appliqués pour améliorer la résistance à l'usure ou la biocompatibilité.
Usinage et filetage
Des processus d'usinage supplémentaires tels que le fraisage CNC, le tournage ou le filetage sont effectués pour créer des caractéristiques telles que des rainures, des filetages ou des géométries complexes requises par des applications spécifiques.
Contrôle qualité et tests
Tout au long du processus de fabrication, les barres en titane sont soumises à des contrôles de qualité rigoureux pour garantir leur conformité aux normes de l’industrie.
- Analyse de la composition chimique : confirme que les éléments d'alliage se situent dans les plages spécifiées.
- Essais mécaniques : les essais de résistance à la traction, de dureté, de fatigue et d'impact vérifient les performances mécaniques.
- Contrôles non destructifs : les tests par ultrasons, par particules magnétiques, par ressuage et radiographiques détectent les défauts internes et de surface.
- Inspection dimensionnelle : garantit que les barres répondent à des tolérances précises de taille et de forme.
Ces contrôles garantissent que les barres en titane sont fiables et adaptées aux applications critiques.
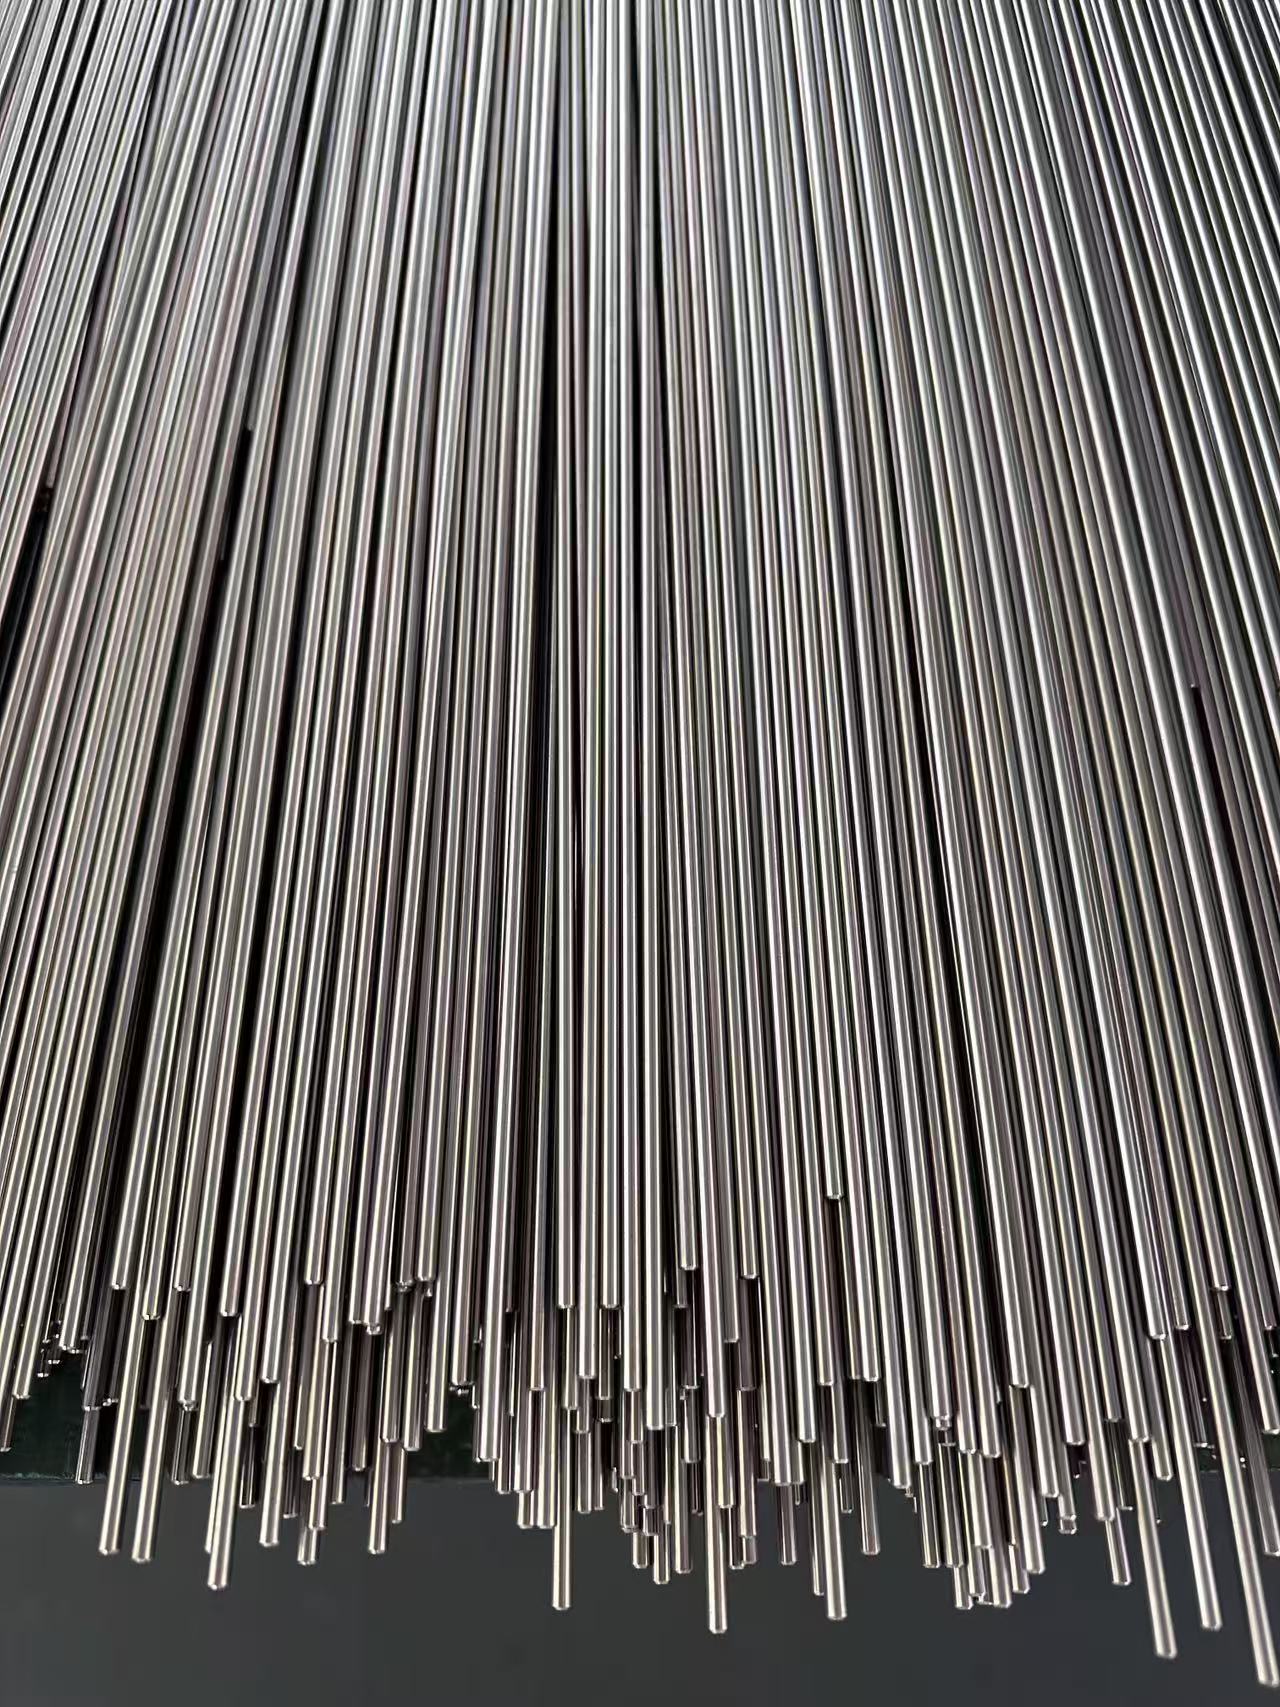
Applications des barres de titane
Les barres de titane produites selon ce processus méticuleux trouvent des applications dans :
- Aéronautique : Composants de structure, pièces de moteur, fixations.
- Dispositifs médicaux : Implants orthopédiques, implants dentaires, instruments chirurgicaux.
- Industrie maritime : Construction navale, plateformes offshore, équipements de dessalement.
- Traitement chimique : Échangeurs de chaleur, réacteurs, tuyauterie.
- Équipements sportifs et automobile : Composants légers et solides.
Les propriétés supérieures des barres en titane les rendent indispensables dans ces domaines exigeants.
Foire aux questions
Q1 : Pourquoi le procédé Kroll est-il essentiel dans la production de barres en titane ?
A1 : Le procédé Kroll convertit le minerai de titane en éponge de titane, la matière première fondamentale pour la production de titane métallique, grâce à une réduction chimique contrôlée qui garantit une grande pureté.
Q2 : Quel rôle la refusion à l'arc sous vide (VAR) joue-t-elle dans la fabrication du titane ?
A2 : VAR affine les électrodes en éponge de titane sous vide, éliminant les impuretés et garantissant l'homogénéité chimique, ce qui est essentiel pour les alliages de titane haute performance.
Q3 : Comment le forgeage améliore-t-il les propriétés des barres de titane ?
A3 : Le forgeage affine la structure des grains, améliore les propriétés mécaniques et façonne le métal plus près des dimensions finales, réduisant ainsi les défauts et améliorant la résistance.
Q4 : Pourquoi l’étirage à froid est-il nécessaire pour certaines barres de titane ?
A4 : L'étirage à froid permet d'obtenir des dimensions précises, d'améliorer la finition de surface et d'augmenter la résistance grâce à l'écrouissage, essentiel pour des applications telles que les implants médicaux.
Q5 : Quels types de traitements thermiques sont appliqués aux barres de titane ?
A5 : Le recuit soulage les contraintes et améliore la ductilité, tandis que le traitement en solution et le vieillissement améliorent la résistance et la résistance à la corrosion, adaptés à des alliages spécifiques.





