

Aufrufe: 368 Autor: Lasting Titanium Veröffentlichungszeit: 02.07.2025 Herkunft: Website


Inhaltsmenü
● Einleitung: Die Bedeutung von Titanbarren
● Schritt 1: Gewinnung und Raffinierung von Titanerz
>> Bergbau und Aufbereitung von Titanerz
>> Der Kroll-Prozess: Herstellung von Titanschwamm
● Schritt 2: Schmelzen und Legieren
>> Vakuum-Lichtbogen-Umschmelzen (VAR)
>> Alternative Schmelztechniken
>> Barrenbildung und Qualitätskontrolle
● Schritt 3: Primärumformung – Schmieden und Knüppelproduktion
>> Erhitzen und Schmieden von Barren
>> Warmwalzen
● Schritt 4: Präzisionsformen – Walzen und Kaltziehen
>> Kaltziehen für hohe Präzision
>> Glühen
>> Lösungsbehandlung und Alterung
● Schritt 6: Oberflächenveredelung
>> Bearbeitung und Gewindeschneiden
● Qualitätskontrolle und Prüfung
Titanstäbe sind aufgrund ihres hervorragenden Verhältnisses von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität unverzichtbare Materialien in vielen Hochleistungsindustrien, einschließlich Luft- und Raumfahrt, Medizin, Schifffahrt und chemischer Verarbeitung. Der Herstellungsprozess von Titanstäben ist komplex und erfordert in jeder Phase eine präzise Kontrolle, um sicherzustellen, dass das Endprodukt strengen Qualitäts- und Leistungsstandards entspricht. Dieser Artikel bietet eine detaillierte Untersuchung des gesamten Herstellungsprozesses von Titanbarren, von der Roherzgewinnung bis zum fertigen Barren, und beschreibt jeden Schritt und seine Bedeutung für die Herstellung hochwertiger Titanbarren im Detail.
Aufgrund ihrer außergewöhnlichen mechanischen Eigenschaften und ihrer Widerstandsfähigkeit gegenüber rauen Umgebungsbedingungen werden Titanstäbe häufig verwendet. Diese Stäbe bilden die Grundlage für kritische Komponenten wie Flugzeugstrukturteile, chirurgische Implantate und Schiffsausrüstung. Der Produktionsprozess muss die Reinheit und mechanische Integrität des Metalls wahren, um Zuverlässigkeit und Sicherheit in anspruchsvollen Anwendungen zu gewährleisten. Wenn Sie verstehen, wie Titanbarren hergestellt werden, können Sie die anspruchsvollen Techniken und Technologien verstehen, die bei der Umwandlung von Rohstoffen in präzisionsgefertigte Produkte erforderlich sind.
Titan kommt in der Natur nicht in metallischer Form vor, sondern kommt in Mineralien wie Rutil und Ilmenit vor. Der Abbau dieser Erze erfolgt typischerweise im Tagebau, bei dem große Mengen Erz aus der Erde gewonnen werden. Das Roherz enthält Titandioxid sowie Verunreinigungen wie Eisen, Kieselsäure und andere Mineralien. Um das Erz für die weitere Verarbeitung vorzubereiten, wird es einer Aufbereitung unterzogen – einer Reihe von Zerkleinerungs-, Wasch- und Trennschritten, die die Titandioxidkonzentration erhöhen und unerwünschte Materialien entfernen. Dieser Schritt ist entscheidend für die Herstellung hochwertiger Titanrohstoffe.
Das gereinigte Titandioxid wird dann durch das Kroll-Verfahren, das nach wie vor die wichtigste industrielle Methode zur Titanproduktion ist, chemisch in metallischen Titanschwamm umgewandelt. Dieser mehrstufige chemische Prozess umfasst:
- Chlorierung: Titandioxid reagiert bei erhöhten Temperaturen mit Chlorgas und bildet Titantetrachlorid (TiCl₄), eine flüchtige Flüssigkeit, die durch Destillation gereinigt werden kann.
- Reduktion: Titantetrachlorid wird durch geschmolzenes Magnesium in einer inerten Argonatmosphäre reduziert, wodurch poröser metallischer Titanschwamm und Magnesiumchlorid als Nebenprodukt entstehen.
Der erzeugte Titanschwamm ist eine poröse, spröde Masse, die einem Metallschaum ähnelt. Es wird sorgfältig auf Reinheit und Partikelgröße geprüft, da diese Faktoren die Qualität der endgültigen Titanbarren beeinflussen. Der Schwamm ist das Ausgangsmaterial für alle Titanmetallprodukte, einschließlich Stäbe.
Um Titanstäbe mit gleichbleibender Zusammensetzung und hervorragenden mechanischen Eigenschaften herzustellen, wird der Titanschwamm durch Vakuum-Lichtbogenumschmelzen (VAR) geschmolzen und legiert. In diesem Prozess:
- Der Titanschwamm wird zu Elektroden komprimiert.
- Diese Elektroden werden unter Hochvakuum geschmolzen, um eine Verunreinigung durch Sauerstoff, Stickstoff oder Wasserstoff zu verhindern, die die Eigenschaften des Metalls beeinträchtigen kann.
- Je nach gewünschter Titansorte werden Legierungselemente wie Aluminium, Vanadium, Molybdän oder Molybdän hinzugefügt, beispielsweise die weit verbreitete Ti-6Al-4V-Legierung.
- Mehrere Umschmelzzyklen sorgen für chemische Homogenität und beseitigen Verunreinigungen.
VAR produziert hochreine, fehlerfreie Titanbarren, die für anspruchsvolle Anwendungen wie Luft- und Raumfahrt und medizinische Implantate unerlässlich sind.
Für Titan in Luft- und Raumfahrtqualität können zusätzliche Schmelztechniken wie Kaltherdschmelzen unter Verwendung von Elektronenstrahl- oder Plasmaöfen eingesetzt werden. Diese Methoden ermöglichen die Entfernung von Einschlüssen hoher Dichte und verbessern die Reinheit und Sauberkeit der Titanbarren weiter.
Die geschmolzene Titanlegierung wird in Formen gegossen, um Barren zu bilden, bei denen es sich um zylindrische oder rechteckige Blöcke mit einem Gewicht von mehreren Tonnen handeln kann. Eine kontrollierte Kühlung verhindert innere Defekte wie Risse oder Porosität. Nach der Erstarrung überprüfen zerstörungsfreie Prüfmethoden, einschließlich Ultraschallprüfungen, die strukturelle Integrität der Barren vor der Weiterverarbeitung.
Die Titanbarren werden in Schutzatmosphären wieder auf Temperaturen zwischen typischerweise 900 °C und 1100 °C erhitzt, um Oxidation zu verhindern. Bei diesen Temperaturen wird Titan ausreichend duktil zum Schmieden.
Beim Schmieden werden Druckkräfte mithilfe hydraulischer Pressen oder Hämmer angewendet, um die Barren zu Blöcken oder Knüppeln zu formen. Dieser Schritt:
- Verfeinert die innere Kornstruktur, was die Festigkeit, Zähigkeit und Ermüdungsbeständigkeit erhöht.
- Zersetzt grobe Körner, die beim Gießen entstanden sind.
- Formt das Material näher an die endgültigen Stababmessungen heran und reduziert so den Abfall in nachfolgenden Prozessen.
Der Schmiedeprozess kann mehrere Stufen umfassen, einschließlich des anfänglichen Freiformschmiedens, gefolgt vom Gesenkschmieden zur Präzisionsformung.
Nach dem Schmieden werden die Knüppel warmgewalzt, um die Dicke weiter zu verringern und das Material zu verlängern, wodurch Rohstäbe entstehen. Durch Warmwalzen werden die mechanischen Eigenschaften des Titans verbessert, indem der Kornfluss ausgerichtet und innere Hohlräume beseitigt werden. Temperatur und Walzgeschwindigkeit werden sorgfältig kontrolliert, um Defekte wie Risse oder Verformungen zu vermeiden.
Die Rohstäbe werden durch Präzisionswalzwerke geführt, um den gewünschten Durchmesser und die gewünschte Länge zu erreichen. Dieser Schritt sorgt für gleichmäßige Querschnittsabmessungen und verbessert die Oberflächenbeschaffenheit. Walzparameter wie Temperatur, Reduktionsverhältnis und Walzgeschwindigkeit werden basierend auf der Titansorte und den Stangenspezifikationen optimiert.
Für Anwendungen, die enge Maßtoleranzen und eine hervorragende Oberflächenqualität erfordern, werden Titanstäbe einem Kaltziehen unterzogen. Dieser Prozess umfasst:
- Reinigen der Staboberfläche durch Säurebeizen, um Oxidschichten und Verunreinigungen zu entfernen.
- Auftragen von Gleitmitteln zur Reduzierung der Reibung beim Ziehen.
- Ziehen der Stange durch immer kleinere Matrizen, um den Durchmesser zu verringern und die Oberflächengüte zu verbessern.
Kaltziehen erhöht die Festigkeit des Stabes durch Kaltverfestigung und erreicht Maßtoleranzen von bis zu ±0,05 mm, was für medizinische Implantate und Luft- und Raumfahrtkomponenten von entscheidender Bedeutung ist.
Durch Wärmebehandlungsverfahren werden die mechanischen Eigenschaften von Titanstäben an den jeweiligen Verwendungszweck angepasst.
Beim Glühen werden die Stäbe auf moderate Temperaturen (650 °C bis 760 °C) erhitzt und anschließend langsam abgekühlt. Dieser Prozess:
- Lindert innere Spannungen, die durch Kaltumformung entstehen.
- Verbessert die Duktilität und Zähigkeit.
- Reduziert die Sprödigkeit und erleichtert die Bearbeitung und Formung der Stäbe.
Bestimmte Titanlegierungen, insbesondere Ti-6Al-4V, werden einer Lösungsbehandlung und Alterung unterzogen, um die Festigkeit und Korrosionsbeständigkeit zu verbessern. Durch die Lösungsbehandlung werden die Stäbe über die Beta-Transus-Temperatur erhitzt und anschließend schnell abgekühlt, um eine metastabile Mikrostruktur beizubehalten. Durch die Alterung fallen dann feine Partikel aus, die die Legierung festigen.
Der endgültige Oberflächenzustand von Titanstäben ist entscheidend für die Leistung, insbesondere bei Anwendungen in der Medizin sowie in der Luft- und Raumfahrt.
Stäbe werden poliert oder geschliffen, um glatte, fehlerfreie Oberflächen zu erhalten, die die Reibung verringern und die Ermüdungsbeständigkeit verbessern. Bei medizinischen Implantaten wird die Oberflächenrauheit minimiert, um die Osseointegration zu fördern und die Anhaftung von Bakterien zu reduzieren.
In einigen Fällen werden die Stangen eloxiert, um die Korrosionsbeständigkeit zu erhöhen oder eine Farbcodierung zur Identifizierung zu erhalten. Zur Verbesserung der Verschleißfestigkeit oder Biokompatibilität können andere Beschichtungen aufgetragen werden.
Zusätzliche Bearbeitungsprozesse wie CNC-Fräsen, Drehen oder Gewindeschneiden werden durchgeführt, um Merkmale wie Nuten, Gewinde oder komplexe Geometrien zu erzeugen, die für bestimmte Anwendungen erforderlich sind.
Während des gesamten Herstellungsprozesses werden Titanstäbe einer strengen Qualitätskontrolle unterzogen, um die Einhaltung der Industriestandards sicherzustellen.
- Analyse der chemischen Zusammensetzung: Bestätigt, dass die Legierungselemente innerhalb der angegebenen Bereiche liegen.
- Mechanische Tests: Zugfestigkeits-, Härte-, Ermüdungs- und Schlagtests überprüfen die mechanische Leistung.
- Zerstörungsfreie Prüfung: Ultraschall-, Magnetpartikel-, Farbeindring- und Röntgenprüfungen erkennen interne und Oberflächenfehler.
- Maßprüfung: Stellt sicher, dass die Stangen präzise Größen- und Formtoleranzen einhalten.
Diese Kontrollen garantieren, dass Titanstangen zuverlässig und für kritische Anwendungen geeignet sind.
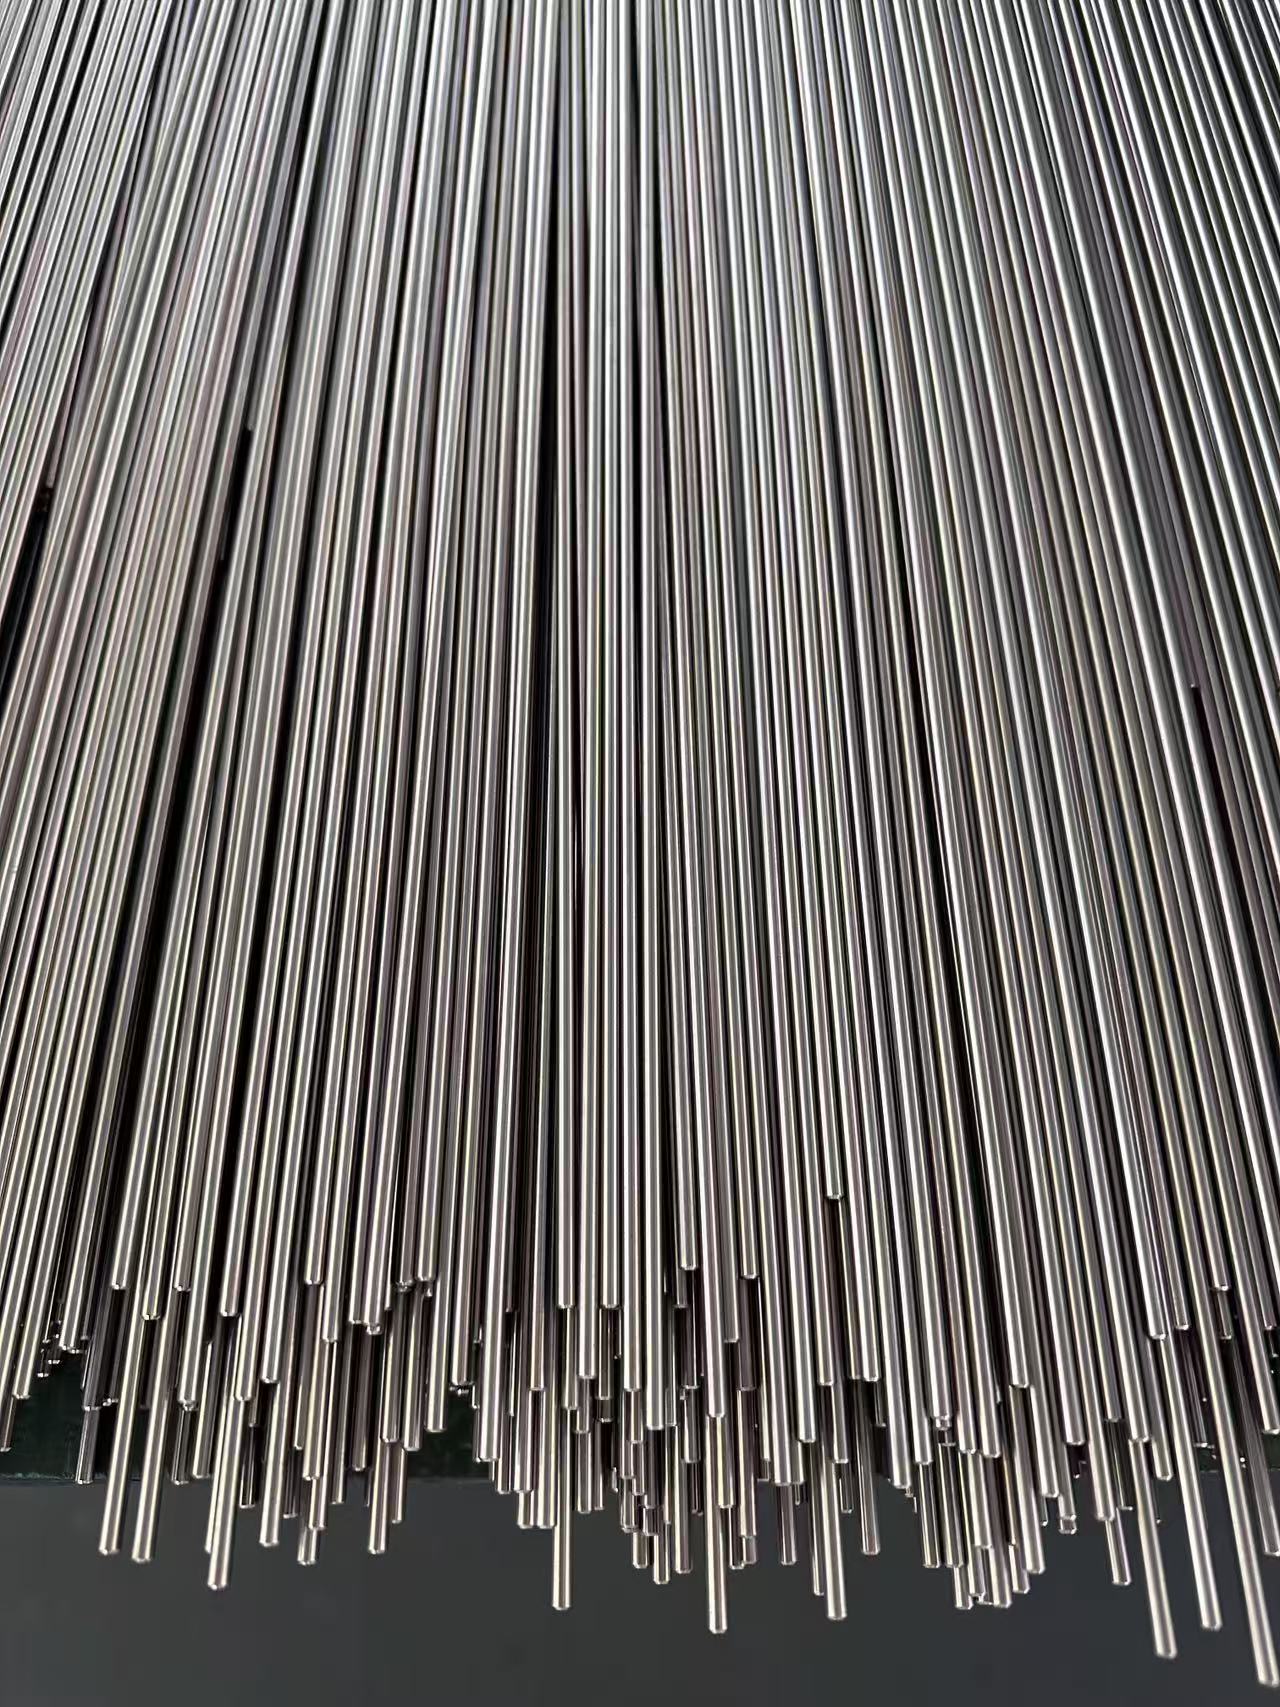
Durch diesen sorgfältigen Prozess hergestellte Titanbarren finden Anwendung in:
- Luft- und Raumfahrt: Strukturbauteile, Triebwerksteile, Befestigungselemente.
- Medizinische Geräte: Orthopädische Implantate, Zahnimplantate, chirurgische Instrumente.
- Marineindustrie: Schiffbau, Offshore-Plattformen, Entsalzungsausrüstung.
- Chemische Verarbeitung: Wärmetauscher, Reaktoren, Rohrleitungen.
- Sportausrüstung und Automobil: Leichte, starke Komponenten.
Die überlegenen Eigenschaften von Titanstäben machen sie in diesen anspruchsvollen Bereichen unverzichtbar.
F1: Warum ist das Kroll-Verfahren bei der Herstellung von Titanbarren so wichtig?
A1: Das Kroll-Verfahren wandelt Titanerz durch eine kontrollierte chemische Reduktion, die eine hohe Reinheit gewährleistet, in Titanschwamm um, den grundlegenden Rohstoff für die Titanmetallproduktion.
F2: Welche Rolle spielt das Vakuum-Lichtbogen-Umschmelzen (VAR) bei der Titanherstellung?
A2: VAR verfeinert Titanschwammelektroden unter Vakuum, entfernt Verunreinigungen und stellt die chemische Homogenität sicher, die für Hochleistungstitanlegierungen von entscheidender Bedeutung ist.
F3: Wie verbessert das Schmieden die Eigenschaften von Titanstäben?
A3: Durch das Schmieden wird die Kornstruktur verfeinert, die mechanischen Eigenschaften verbessert und das Metall näher an die endgültigen Abmessungen gebracht, wodurch Fehler reduziert und die Festigkeit verbessert werden.
F4: Warum ist für einige Titanstäbe ein Kaltziehen erforderlich?
A4: Durch Kaltziehen werden präzise Abmessungen erreicht, die Oberflächenbeschaffenheit verbessert und die Festigkeit durch Kaltverfestigung erhöht, was für Anwendungen wie medizinische Implantate unerlässlich ist.
F5: Welche Arten von Wärmebehandlungen werden auf Titanstangen angewendet?
A5: Glühen baut Spannungen ab und verbessert die Duktilität, während Lösungsbehandlung und Alterung die Festigkeit und Korrosionsbeständigkeit verbessern, abgestimmt auf bestimmte Legierungen.


