


コンテンツメニュー
>> 鍛造温度の重要性
● チタンの鍛造工程
>> チタンの加熱
>> 鍛造技術
>> 冷却と仕上げ
● チタン鍛造の課題
● 結論
>> 2. 合金組成はチタンの鍛造温度にどのような影響を与えますか?
チタンは、その強度、軽量さ、耐腐食性で知られる注目すべき金属です。これらの特性により、航空宇宙、自動車、医療用途などのさまざまな業界で人気があります。ただし、チタンのポテンシャルを最大限に発揮するには、鍛造温度を理解することが重要です。この記事では、チタンの最適な鍛造温度を詳しく掘り下げ、その重要性、それに影響を与える要因、製造プロセスへの影響を探ります。これらの側面を検討することで、チタンが「驚異の金属」と呼ばれることが多い理由と、適切な加工技術によってその独特の特性がどのように最大化されるかを理解することができます。
鍛造温度とは、金属が割れることなく塑性変形できる温度の範囲を指します。チタンの場合、この温度は金属の微細構造、機械的特性、および全体的な性能に影響を与えるため、非常に重要です。鍛造プロセスでは、圧縮力によって金属を成形しますが、これは鍛造が行われる温度に大きく影響される可能性があります。この温度を理解することは、単なる技術的な要件ではありません。これは、実際の用途におけるチタン部品の耐久性と機能に影響を与える材料科学の基本的な側面です。
チタンの鍛造温度はいくつかの理由から重要です。
1. 微細構造の制御: チタンが鍛造される温度によってチタンの微細構造が決まり、それが機械的特性に影響します。適切な温度制御により、望ましい相 (アルファ、ベータ、またはその組み合わせ) が確実に達成され、最適な強度と延性が得られます。チタンの微細構造は、要求の厳しい用途における耐疲労性と全体の寿命に大きな影響を与える可能性があります。
2. 欠陥の低減: 適切な温度で鍛造することで、亀裂やボイドなどの欠陥のリスクが最小限に抑えられます。チタンは温度変化に敏感で、低すぎる温度で鍛造すると脆性破壊が発生する可能性があり、高すぎる温度は結晶粒の成長と強度の低下を引き起こす可能性があります。航空宇宙や医療用インプラントなど、コンポーネントの故障が壊滅的な結果をもたらす可能性がある業界では、このバランスが非常に重要です。
3. 加工性の向上:チタンの展性は温度とともに増加します。最適な鍛造温度を理解することで、加工性が向上し、金属を目的の形状に成形しやすくなります。この強化された作業性により、生産効率が向上するだけでなく、特定の設計要件を満たすことができるより複雑な形状も可能になります。
チタンの最適な鍛造温度は、特定の合金と目的の用途によって異なります。一般に、チタン合金の鍛造温度は 870°C ~ 1,100°C (1,598°F ~ 2,012°F) の範囲内にあります。この範囲は任意ではありません。それは冶金および材料工学の分野における広範な研究と実践経験に基づいています。
1. 商業用純チタン (グレード 1 ~ 4): 商業用純チタンの鍛造温度は、通常 1,200°C ~ 1,300°C (2,200°F ~ 2,400°F) の範囲です。十分な展性と加工性を達成するには、このより高い温度範囲が必要です。チタンの純度は熱処理に対する反応に影響を与えるため、材料の完全性を損なうことを避けるために、これらの温度ガイドラインを遵守することが不可欠です。
2. アルファチタン合金: アルファチタン合金の場合、最適な鍛造温度は通常 930°C ~ 1,000°C (1,706°F ~ 1,832°F) です。この範囲は、欠陥を防止しながら、望ましい可塑性を維持するのに役立ちます。アルファ合金は優れた溶接性と耐食性で知られており、過酷な環境での用途に適しています。
3. ベータチタン合金: ベータチタン合金は高強度と低密度で知られており、通常は 800°C ~ 1,000°C (1,472°F ~ 1,832°F) の温度で鍛造されます。この範囲内の特定の温度は、合金の組成と望ましい機械的特性によって異なります。これらの合金は、航空宇宙部品など、高い強度重量比が必要な用途に特に役立ちます。
4. アルファ - ベータ チタン合金 (Ti-6Al-4V など): Ti-6Al-4V などのアルファ - ベータ チタン合金の鍛造温度は、一般に約 940°C (1,724°F) です。この温度は、強度と延性の適切なバランスを達成するために重要です。 Ti-6Al-4V は、その優れた機械的特性とさまざまな用途での多用途性により、最も広く使用されているチタン合金の 1 つです。
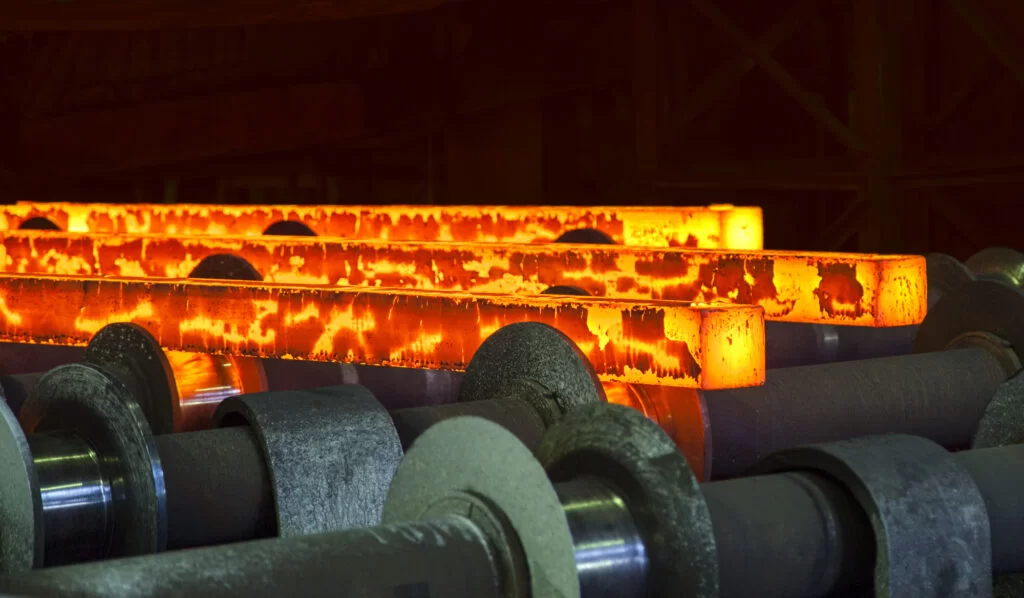
チタンの最適な鍛造温度に影響を与える要因はいくつかあります。
1. 合金組成: チタン合金にはさまざまな組成があり、融点や加工性に影響します。アルミニウム、バナジウム、モリブデンなどの合金元素の存在により、最適な鍛造温度が変化する可能性があります。これらの組成を理解することで、メーカーは鍛造プロセスを調整して特定の性能特性を達成することができます。
2. 望ましい機械的特性: 鍛造チタン部品の意図された用途によって、必要な機械的特性が決まります。たとえば、航空宇宙用途で使用されるコンポーネントでは、より高い強度とより低い重量が要求される場合があり、これが鍛造温度の選択に影響を与えます。この考慮は、最終製品が厳しい業界標準と性能基準を確実に満たすために不可欠です。
3. 鍛造方法:自由型鍛造、密閉型鍛造、印象型鍛造など、鍛造に使用される方法によっても最適温度が異なります。各方法には独自の熱特性と要件があり、鍛造プロセスを効果的に最適化するにはこれらを理解する必要があります。
4. 加熱方法: 誘導加熱、炉加熱、またはその他の方法による鍛造前のチタンの加熱方法は、温度分布と全体の鍛造プロセスに影響を与える可能性があります。最終製品の欠陥につながる可能性のある局所的な過熱または不足を避けるためには、一貫した加熱が不可欠です。
チタンの鍛造プロセスにはいくつかの重要なステップが含まれており、各ステップは鍛造温度の影響を受けます。高品質のチタン部品の製造を目指すメーカーにとって、これらの手順を理解することは非常に重要です。
鍛造前にチタンを適切な温度に加熱する必要があります。この加熱プロセスは、金属の変形を準備するため重要です。鍛造中に欠陥が生じる可能性のある温度勾配を避けるために、加熱は均一でなければなりません。誘導加熱などの高度な加熱技術により、温度を正確に制御でき、チタンが過熱することなく目的の鍛造温度に確実に到達します。
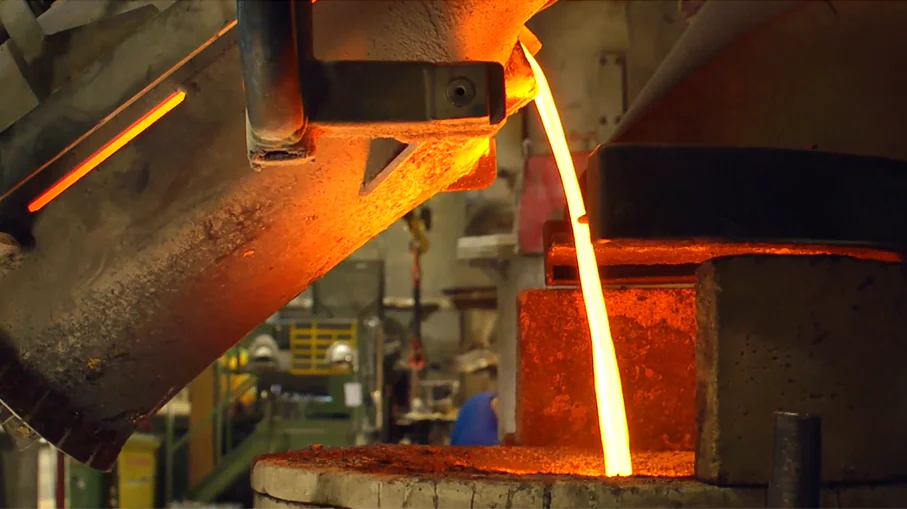
チタンは加熱すると、さまざまな技術を使用して鍛造できます。
1. 自由型鍛造: この方法では、2 つの平らな金型の間で金属を成形します。大型コンポーネントに適しており、大幅な変形が可能です。自由鍛造は、大型で単純な形状を製造する場合によく使用され、さまざまなサイズや形状のチタンに柔軟に対応できる利点があります。
2. 密閉型鍛造: この技術では、金属を特定の形状の金型に配置します。ダイは金属の周りを閉じて、金属を希望の形状に強制します。複雑な形状を高精度に作る場合によく使われる方法です。密閉型鍛造は、一貫性と精度が最重要となる大量生産に特に有益です。
3. 印象型鍛造:閉塞型鍛造と同様に、最終製品の所望の形状に合わせたキャビティを備えた金型を使用する方法です。部品の大量生産によく使用されます。印象型鍛造は複雑な設計を可能にし、加工時間を大幅に短縮できるため、メーカーにとってコスト効率の高いオプションとなります。
鍛造後、チタン部品は適切に冷却する必要があります。冷却速度は、鍛造部品の最終的な微細構造と特性に影響を与える可能性があります。材料特性をさらに高めるために、アニーリングや焼き入れなどの鍛造後処理を適用することもできます。これらの処理は、内部応力を軽減し、チタン部品の全体的な機械的性能を向上させるのに役立ちます。
チタン鍛造には、メーカーが対処しなければならないいくつかの課題があります。
1. 汚染に対する敏感性: チタンは、特に高温において反応性が高くなります。酸素、窒素、水素などの元素による汚染は、脆化や機械的特性の低下を引き起こす可能性があります。したがって、鍛造プロセスでは保護雰囲気または真空環境がよく使用されます。この要件は製造プロセスの複雑さとコストを増大させますが、最終製品の完全性を確保するためには不可欠です。
2. 高い鍛造負荷: チタンは、鋼などの他の金属と比較して、より高い鍛造負荷を必要とします。このため、増大する力に耐えられる堅牢な鍛造装置が必要になります。メーカーは、チタン鍛造によってもたらされる特有の課題に対処するために設計された特殊な機械やツールに投資する必要があります。
3. コストに関する考慮事項: チタンのコストと鍛造プロセスの複雑さは、かなりの額になる可能性があります。メーカーは、経済性を確保するために、チタンを使用する利点と関連コストのバランスを取る必要があります。この考慮事項は、市場での地位を維持するためにコスト効率が重要である競争の激しい業界では特に重要です。
チタンの鍛造温度を理解することは、チタンの機械的特性を最適化し、製造プロセスを確実に成功させるために不可欠です。最適な温度範囲は合金や用途によって異なりますが、一般的には 870°C ~ 1,100°C です。鍛造温度を注意深く制御することにより、メーカーは望ましい微細構造を達成し、欠陥を減らし、チタン部品の加工性を向上させることができます。この知識は、チタンの用途の進歩に貢献するだけでなく、この並外れた金属に依存する産業における進行中の革新をサポートします。
商業用純チタン (グレード 1 ~ 4) の典型的な鍛造温度は 1,200°C ~ 1,300°C (2,200°F ~ 2,400°F) です。
合金組成が異なるとチタンの融点と加工性が変化し、最適な鍛造温度に影響を与えます。
チタンの一般的な鍛造方法には、自由鍛造、密閉鍛造、印象型鍛造などがあります。
温度制御は、望ましい微細構造を実現し、欠陥を減らし、チタンの加工性を高めるために重要です。
課題としては、汚染に対する敏感さ、高い鍛造負荷、コストの考慮などが挙げられます。


