
Visningar: 366 Författare: Lasting Titanium Publiceringstid: 2024-12-19 Ursprung: Plats


Innehållsmeny
● Optimalt smidestemperaturområde för titan
>> Specifika temperaturintervall för olika titanlegeringar
>> Faktorer som påverkar smidestemperaturen
>> Kylning och efterbehandling
● Utmaningar i att smida titan
● Slutsats
>> 1. Vilken är den typiska smidestemperaturen för kommersiellt rent titan?
>> 2. Hur påverkar legeringssammansättningen smidestemperaturen hos titan?
>> 3. Vilka är de vanliga smidesmetoderna som används för titan?
>> 4. Varför är temperaturkontroll kritisk under titansmidning?
>> 5. Vilka utmaningar är förknippade med att smida titan?
Titan är en anmärkningsvärd metall känd för sin styrka, lätta vikt och motståndskraft mot korrosion. Dessa egenskaper gör det till ett populärt val inom olika industrier, inklusive flyg-, fordons- och medicinska tillämpningar. Men för att till fullo utnyttja potentialen hos titan är det viktigt att förstå dess smidestemperatur. Den här artikeln fördjupar sig i den optimala smidestemperaturen för titan, utforskar dess betydelse, faktorerna som påverkar den och konsekvenserna för tillverkningsprocesser. Genom att undersöka dessa aspekter kan vi förstå varför titan ofta kallas en 'undermetall' och hur dess unika egenskaper kan maximeras genom korrekt bearbetningsteknik.
Smidestemperatur hänvisar till det temperaturintervall vid vilket en metall kan deformeras plastiskt utan att spricka. För titan är denna temperatur kritisk eftersom den påverkar metallens mikrostruktur, mekaniska egenskaper och övergripande prestanda. Smidesprocessen går ut på att forma metallen genom tryckkrafter, som kan påverkas avsevärt av den temperatur vid vilken smidningen sker. Att förstå denna temperatur är inte bara ett tekniskt krav; det är en grundläggande aspekt av materialvetenskap som påverkar hållbarheten och funktionaliteten hos titankomponenter i verkliga tillämpningar.
Smidestemperaturen för titan är viktig av flera skäl:
1. Mikrostrukturkontroll: Temperaturen vid vilken titan smides bestämmer dess mikrostruktur, vilket i sin tur påverkar dess mekaniska egenskaper. Korrekt temperaturkontroll säkerställer att önskad fas (alfa, beta eller en kombination) uppnås, vilket leder till optimal styrka och duktilitet. Mikrostrukturen hos titan kan avsevärt påverka dess utmattningsbeständighet och totala livslängd i krävande applikationer.
2. Reducering av defekter: Smide vid rätt temperatur minimerar risken för defekter som sprickor och tomrum. Titan är känsligt för temperaturvariationer och smide vid för låg temperatur kan leda till spröda sprickor, medan alltför höga temperaturer kan orsaka korntillväxt och förlust av styrka. Denna balans är avgörande i industrier där komponentfel kan få katastrofala konsekvenser, såsom flyg- och medicinska implantat.
3. Förbättrad bearbetbarhet: Formbarheten hos titan ökar med temperaturen. Genom att förstå den optimala smidestemperaturen kan tillverkare uppnå bättre bearbetbarhet, vilket gör det lättare att forma metallen till önskad form. Denna förbättrade bearbetbarhet förbättrar inte bara produktionseffektiviteten utan möjliggör också mer komplexa geometrier som kan uppfylla specifika designkrav.
Den optimala smidestemperaturen för titan varierar beroende på den specifika legeringen och den avsedda användningen. Generellt faller smidestemperaturen för titanlegeringar inom intervallet 870°C till 1 100°C (1 598°F till 2 012°F). Detta intervall är inte godtyckligt; den bygger på omfattande forskning och praktisk erfarenhet inom området metallurgi och materialteknik.
1. Kommersiellt rent titan (klass 1-4): Smidestemperaturen för kommersiellt rent titan varierar vanligtvis från 1 200 °C till 1 300 °C (2 200 °F till 2 400 °F). Detta högre temperaturområde är nödvändigt för att uppnå tillräcklig formbarhet och bearbetbarhet. Titanets renhet påverkar dess reaktion på värmebehandling, vilket gör det viktigt att följa dessa temperaturriktlinjer för att undvika att kompromissa med materialets integritet.
2. Alfa titanlegeringar: För alfa titanlegeringar är den optimala smidestemperaturen vanligtvis mellan 930 °C och 1 000 °C (1 706 °F till 1 832 °F). Detta sortiment hjälper till att bibehålla den önskade plasticiteten samtidigt som det förebygger defekter. Alfa-legeringar är kända för sin utmärkta svetsbarhet och korrosionsbeständighet, vilket gör dem lämpliga för applikationer i tuffa miljöer.
3. Beta titanlegeringar: Beta titanlegeringar, som är kända för sin höga hållfasthet och låga densitet, smides vanligtvis vid temperaturer från 800 °C till 1 000 °C (1 472 °F till 1 832 °F). Den specifika temperaturen inom detta område beror på legeringssammansättningen och de önskade mekaniska egenskaperna. Dessa legeringar är särskilt användbara i applikationer som kräver höga hållfasthet-till-vikt-förhållanden, såsom i flyg- och rymdkomponenter.
4. Alfa-beta titanlegeringar (t.ex. Ti-6Al-4V): Smidestemperaturen för alfa-beta titanlegeringar som Ti-6Al-4V är i allmänhet runt 940°C (1 724°F). Denna temperatur är avgörande för att uppnå rätt balans mellan styrka och duktilitet. Ti-6Al-4V är en av de mest använda titanlegeringarna på grund av dess utmärkta mekaniska egenskaper och mångsidighet i olika applikationer.
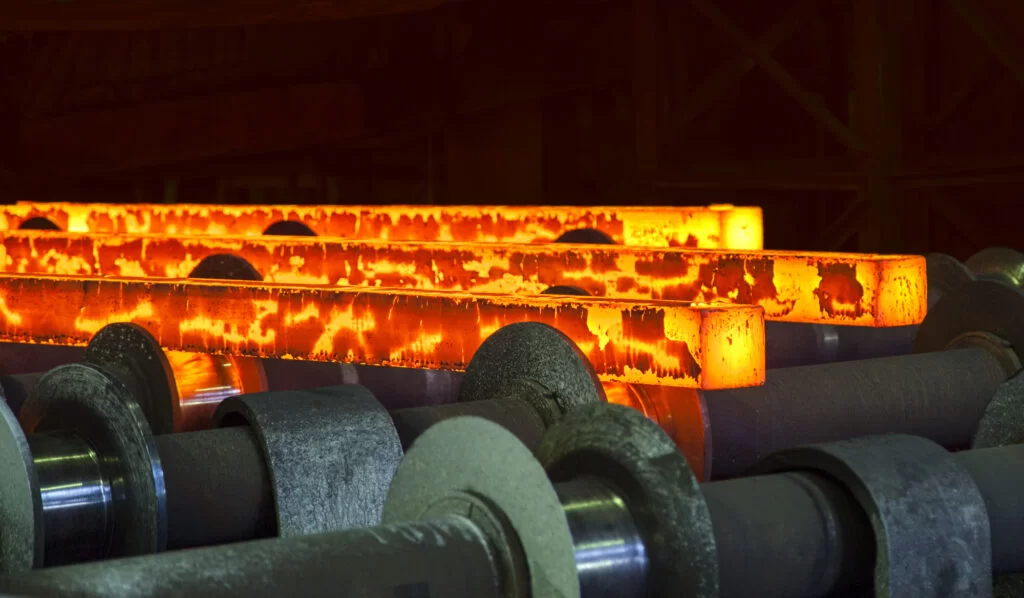
Flera faktorer påverkar den optimala smidestemperaturen för titan:
1. Legeringssammansättning: Olika titanlegeringar har olika sammansättning, vilket påverkar deras smältpunkter och bearbetbarhet. Närvaron av legeringselement som aluminium, vanadin och molybden kan förändra den optimala smidestemperaturen. Genom att förstå dessa kompositioner kan tillverkare skräddarsy smidesprocessen för att uppnå specifika prestandaegenskaper.
2. Önskade mekaniska egenskaper: Den avsedda användningen av den smidda titankomponenten dikterar de nödvändiga mekaniska egenskaperna. Till exempel kan komponenter som används i flygtillämpningar kräva högre hållfasthet och lägre vikt, vilket påverkar valet av smidestemperatur. Denna hänsyn är avgörande för att säkerställa att slutprodukten uppfyller stränga industristandarder och prestandakriterier.
3. Smidesmetod: Metoden som används för smide, oavsett om det är smidning med öppen stans, smide med stängd stans eller smide av tryckpressar, kan också påverka den optimala temperaturen. Varje metod har sina egna termiska egenskaper och krav, som måste förstås för att optimera smidesprocessen effektivt.
4. Uppvärmningsmetod: Sättet som titan värms upp före smide – oavsett om det sker genom induktionsuppvärmning, ugnsuppvärmning eller andra metoder – kan påverka temperaturfördelningen och den övergripande smidesprocessen. Konsekvent uppvärmning är avgörande för att undvika lokal överhettning eller underhettning, vilket kan leda till defekter i slutprodukten.
Smidesprocessen av titan innefattar flera nyckelsteg, som vart och ett påverkas av smidestemperaturen. Att förstå dessa steg är avgörande för tillverkare som strävar efter att producera högkvalitativa titankomponenter.
Före smide måste titan värmas till lämplig temperatur. Denna uppvärmningsprocess är kritisk eftersom den förbereder metallen för deformation. Uppvärmningen måste vara enhetlig för att undvika temperaturgradienter som kan leda till defekter vid smide. Avancerade uppvärmningstekniker, såsom induktionsuppvärmning, kan ge exakt kontroll över temperaturen, vilket säkerställer att titanet når önskad smidestemperatur utan överhettning.
Efter uppvärmning kan titan smidas med olika tekniker:
1. Öppen formsmidning: Denna metod innebär att forma metallen mellan två plana formar. Den är lämplig för stora komponenter och möjliggör betydande deformation. Öppen formsmidning används ofta för att producera stora, enkla former och är fördelaktigt för sin flexibilitet vid hantering av olika storlekar och former av titan.
2. Smidning med stängd form: I denna teknik placeras metallen i en form som har en specifik form. Formen stängs runt metallen och tvingar den till önskad form. Denna metod används ofta för att producera komplexa former med hög precision. Smide med sluten form är särskilt fördelaktigt för produktion av stora volymer, där konsekvens och noggrannhet är av största vikt.
3. Impressionsformsmidning: I likhet med sluten formsmidning, använder denna metod en form med en hålighet som matchar den önskade formen på slutprodukten. Det används vanligtvis för massproduktion av komponenter. Impressionsformsmidning möjliggör intrikata konstruktioner och kan avsevärt minska bearbetningstiden, vilket gör det till ett kostnadseffektivt alternativ för tillverkare.
Efter smidning måste titankomponenten kylas på lämpligt sätt. Kylhastigheten kan påverka den slutliga mikrostrukturen och egenskaperna hos den smidda delen. Eftersmidningsbehandlingar, såsom glödgning eller härdning, kan också användas för att ytterligare förbättra materialegenskaperna. Dessa behandlingar kan hjälpa till att lindra inre spänningar och förbättra den totala mekaniska prestandan hos titankomponenten.
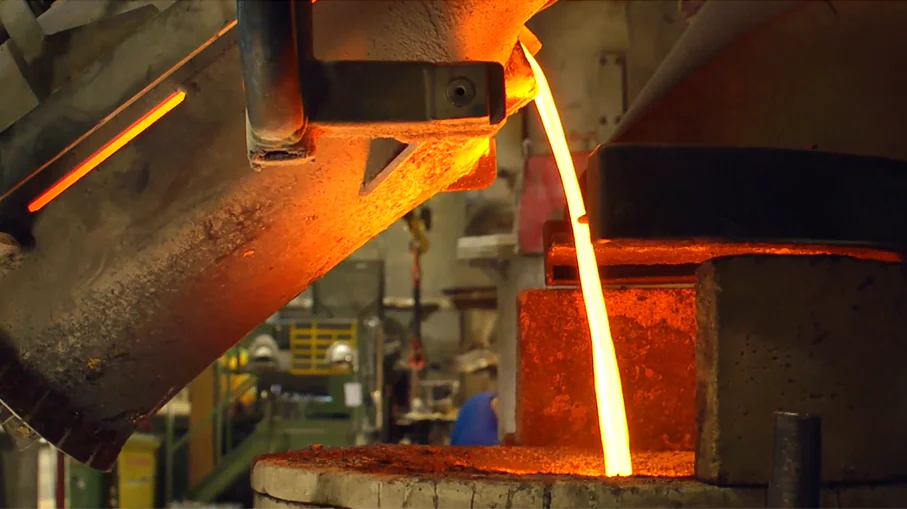
Att smida titan innebär flera utmaningar som tillverkare måste ta itu med:
1. Känslighet för kontaminering: Titan är mycket reaktivt, särskilt vid förhöjda temperaturer. Kontaminering från element som syre, kväve och väte kan leda till sprödhet och minskade mekaniska egenskaper. Därför används ofta skyddande atmosfärer eller vakuummiljöer under smidesprocessen. Detta krav tillför komplexitet och kostnad till tillverkningsprocessen men är väsentligt för att säkerställa slutproduktens integritet.
2. Höga smidesbelastningar: Titan kräver högre smidesbelastning jämfört med andra metaller, såsom stål. Detta kräver robust smidesutrustning som kan motstå de ökade krafterna. Tillverkare måste investera i specialiserade maskiner och verktyg utformade för att hantera de unika utmaningar som titansmide utgör.
3. Kostnadsöverväganden: Kostnaden för titan och komplexiteten i smidesprocessen kan vara betydande. Tillverkare måste balansera fördelarna med att använda titan med tillhörande kostnader för att säkerställa ekonomisk lönsamhet. Denna hänsyn är särskilt viktig i konkurrensutsatta branscher där kostnadseffektivitet är avgörande för att behålla marknadspositionen.
Att förstå smidestemperaturen hos titan är avgörande för att optimera dess mekaniska egenskaper och säkerställa framgången för tillverkningsprocesser. Det optimala temperaturområdet varierar beroende på legering och applikation, men ligger vanligtvis mellan 870°C och 1 100°C. Genom att noggrant kontrollera smidestemperaturen kan tillverkare uppnå önskad mikrostruktur, minska defekter och förbättra bearbetbarheten av titankomponenter. Denna kunskap bidrar inte bara till utvecklingen av titanapplikationer utan stöder också den pågående innovationen i industrier som förlitar sig på denna extraordinära metall.
Den typiska smidestemperaturen för kommersiellt rent titan (klass 1-4) är mellan 1 200 °C och 1 300 °C (2 200 °F till 2 400 °F).
Olika legeringssammansättningar kan förändra smältpunkterna och bearbetbarheten för titan, och därmed påverka den optimala smidestemperaturen.
Vanliga smidesmetoder för titan inkluderar smidning med öppen stans, smide med stängd stans och smide av avtrycksform.
Temperaturkontroll är avgörande för att uppnå önskad mikrostruktur, minska defekter och förbättra bearbetbarheten av titan.
Utmaningar inkluderar känslighet för föroreningar, höga smidesbelastningar och kostnadsöverväganden.


