
Görüntüleme: 366 Yazar: Lasting Titanium Yayınlanma Zamanı: 2024-12-19 Menşei: Alan


İçerik Menüsü
● Titanyum için Optimum Dövme Sıcaklık Aralığı
>> Farklı Titanyum Alaşımları İçin Özel Sıcaklık Aralıkları
>> Dövme Sıcaklığını Etkileyen Faktörler
● Çözüm
>> 1. Ticari olarak saf titanyum için tipik dövme sıcaklığı nedir?
>> 2. Alaşım bileşimi titanyumun dövme sıcaklığını nasıl etkiler?
>> 3. Titanyum için kullanılan yaygın dövme yöntemleri nelerdir?
>> 4. Titanyum dövme sırasında sıcaklık kontrolü neden kritiktir?
>> 5. Titanyumun dövülmesinde karşılaşılan zorluklar nelerdir?
Titanyum, gücü, hafifliği ve korozyona karşı direnci ile bilinen olağanüstü bir metaldir. Bu özellikler onu havacılık, otomotiv ve tıbbi uygulamalar da dahil olmak üzere çeşitli endüstrilerde popüler bir seçim haline getiriyor. Ancak titanyumun potansiyelinden tam anlamıyla yararlanmak için dövme sıcaklığının anlaşılması çok önemlidir. Bu makale, titanyumun optimal dövme sıcaklığının önemini, onu etkileyen faktörleri ve üretim süreçlerine etkilerini araştırıyor. Bu yönleri inceleyerek, titanyumun neden sıklıkla 'harika metal' olarak adlandırıldığını ve onun benzersiz özelliklerinin uygun işleme teknikleriyle nasıl en üst düzeye çıkarılabileceğini anlayabiliriz.
Dövme sıcaklığı, bir metalin çatlamadan plastik olarak deforme edilebileceği sıcaklık aralığını ifade eder. Titanyum için bu sıcaklık, metalin mikro yapısını, mekanik özelliklerini ve genel performansını etkilediğinden kritik öneme sahiptir. Dövme işlemi, metalin, dövme işleminin gerçekleştiği sıcaklıktan önemli ölçüde etkilenebilen sıkıştırma kuvvetleri yoluyla şekillendirilmesini içerir. Bu sıcaklığı anlamak sadece teknik bir gereklilik değildir; gerçek dünya uygulamalarında titanyum bileşenlerin dayanıklılığını ve işlevselliğini etkileyen malzeme biliminin temel bir yönüdür.
Titanyumun dövme sıcaklığı çeşitli nedenlerden dolayı önemlidir:
1. Mikroyapı Kontrolü: Titanyumun dövüldüğü sıcaklık mikro yapısını belirler ve bu da mekanik özelliklerini etkiler. Uygun sıcaklık kontrolü, istenen fazın (alfa, beta veya bunların bir kombinasyonu) elde edilmesini sağlayarak optimum dayanım ve sünekliğe yol açar. Titanyumun mikro yapısı, zorlu uygulamalarda yorulma direncini ve genel ömrünü önemli ölçüde etkileyebilir.
2. Kusurların Azaltılması: Doğru sıcaklıkta dövme, çatlak ve boşluk gibi kusur riskini en aza indirir. Titanyum sıcaklık değişimlerine karşı hassastır ve çok düşük sıcaklıkta dövme işlemi kırılgan kırılmalara yol açabilir, aşırı yüksek sıcaklıklar ise tane büyümesine ve güç kaybına neden olabilir. Bu denge, havacılık ve tıbbi implantlar gibi bileşen arızasının felaketle sonuçlanabileceği endüstrilerde çok önemlidir.
3. Geliştirilmiş İşlenebilirlik: Titanyumun işlenebilirliği sıcaklıkla birlikte artar. Optimum dövme sıcaklığının anlaşılması, üreticilerin daha iyi işlenebilirlik elde etmelerine olanak tanır ve metalin istenen forma dönüştürülmesini kolaylaştırır. Bu gelişmiş işlenebilirlik yalnızca üretim verimliliğini artırmakla kalmaz, aynı zamanda özel tasarım gereksinimlerini karşılayabilecek daha karmaşık geometrilere de olanak tanır.
Titanyum için en uygun dövme sıcaklığı, spesifik alaşıma ve amaçlanan uygulamaya bağlı olarak değişir. Genel olarak titanyum alaşımlarına yönelik dövme sıcaklığı 870°C ila 1.100°C (1.598°F ila 2.012°F) aralığına düşer. Bu aralık keyfi değildir; metalurji ve malzeme mühendisliği alanındaki kapsamlı araştırmalara ve pratik deneyimlere dayanmaktadır.
1. Ticari Olarak Saf Titanyum (Sınıf 1-4): Ticari olarak saf titanyum için dövme sıcaklığı tipik olarak 1.200°C ila 1.300°C (2.200°F ila 2.400°F) arasındadır. Bu daha yüksek sıcaklık aralığı, yeterli işlenebilirlik ve işlenebilirlik elde etmek için gereklidir. Titanyumun saflığı, ısıl işleme tepkisini etkiler, bu da malzemenin bütünlüğünün bozulmasını önlemek için bu sıcaklık kurallarına bağlı kalınmasını zorunlu kılar.
2. Alfa Titanyum Alaşımları: Alfa titanyum alaşımları için en uygun dövme sıcaklığı genellikle 930°C ila 1.000°C (1.706°F ila 1.832°F) arasındadır. Bu aralık, kusurları önlerken istenen plastisitenin korunmasına yardımcı olur. Alfa alaşımları, mükemmel kaynaklanabilirlik ve korozyon direnciyle bilinir ve bu da onları zorlu ortamlardaki uygulamalar için uygun kılar.
3. Beta Titanyum Alaşımları: Yüksek mukavemetleri ve düşük yoğunluklarıyla bilinen beta titanyum alaşımları, tipik olarak 800°C ila 1.000°C (1.472°F ila 1.832°F) arasındaki sıcaklıklarda dövülür. Bu aralıktaki spesifik sıcaklık, alaşım bileşimine ve istenen mekanik özelliklere bağlıdır. Bu alaşımlar, havacılık bileşenleri gibi yüksek mukavemet-ağırlık oranları gerektiren uygulamalarda özellikle faydalıdır.
4. Alfa-Beta Titanyum Alaşımları (örneğin, Ti-6Al-4V): Ti-6Al-4V gibi alfa-beta titanyum alaşımları için dövme sıcaklığı genellikle 940°C (1,724°F) civarındadır. Bu sıcaklık, doğru güç ve süneklik dengesini sağlamak için kritik öneme sahiptir. Ti-6Al-4V, mükemmel mekanik özellikleri ve çeşitli uygulamalardaki çok yönlülüğü nedeniyle en yaygın kullanılan titanyum alaşımlarından biridir.
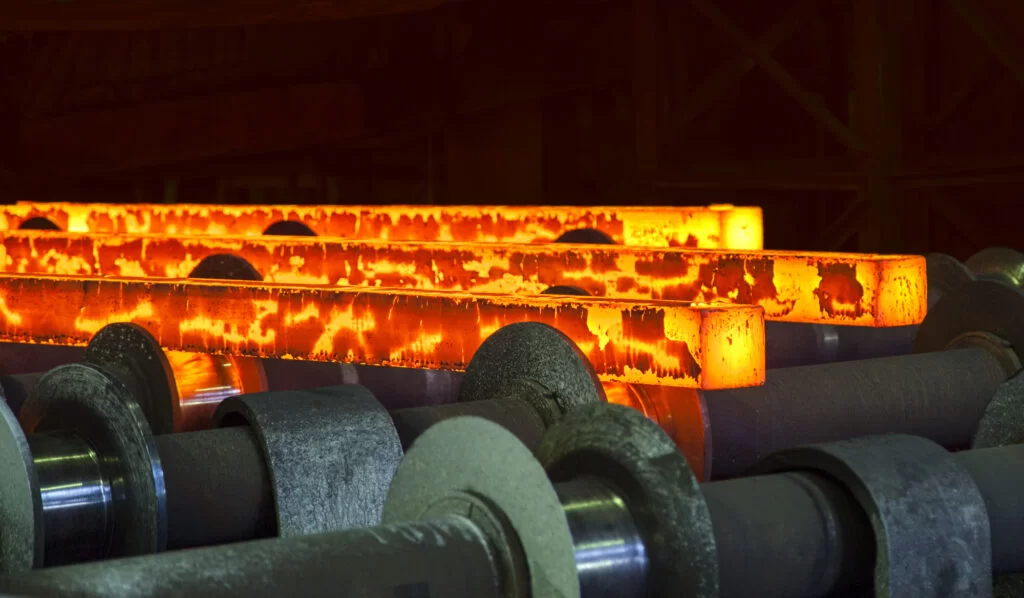
Titanyumun optimal dövme sıcaklığını çeşitli faktörler etkiler:
1. Alaşım Bileşimi: Farklı titanyum alaşımları, erime noktalarını ve işlenebilirliklerini etkileyen farklı bileşimlere sahiptir. Alüminyum, vanadyum ve molibden gibi alaşım elementlerinin varlığı optimum dövme sıcaklığını değiştirebilir. Bu bileşimleri anlamak, üreticilerin dövme işlemini belirli performans özelliklerine ulaşacak şekilde uyarlamasına olanak tanır.
2. İstenilen Mekanik Özellikler: Dövme titanyum bileşenin amaçlanan uygulaması, gerekli mekanik özellikleri belirler. Örneğin, havacılık uygulamalarında kullanılan bileşenler daha yüksek mukavemet ve daha düşük ağırlık gerektirebilir, bu da dövme sıcaklığı seçimini etkileyebilir. Bu değerlendirme, nihai ürünün sıkı endüstri standartlarını ve performans kriterlerini karşılamasını sağlamak için hayati öneme sahiptir.
3. Dövme Yöntemi: Dövme için kullanılan yöntem, ister açık kalıpta dövme, ister kapalı kalıpta dövme, ister baskı kalıbında dövme olsun, aynı zamanda optimum sıcaklığı da etkileyebilir. Her yöntemin, dövme prosesini etkili bir şekilde optimize etmek için anlaşılması gereken kendi termal özellikleri ve gereksinimleri vardır.
4. Isıtma Yöntemi: Titanyumun dövme işleminden önce ısıtılma şekli (indüksiyonla ısıtma, fırında ısıtma veya diğer yöntemlerle) sıcaklık dağılımını ve genel dövme işlemini etkileyebilir. Nihai üründe kusurlara yol açabilecek lokal aşırı ısınmayı veya yetersiz ısınmayı önlemek için tutarlı ısıtma şarttır.
Titanyumun dövme işlemi, her biri dövme sıcaklığından etkilenen birkaç önemli adım içerir. Bu adımları anlamak, yüksek kaliteli titanyum bileşenler üretmeyi amaçlayan üreticiler için çok önemlidir.
Dövme işleminden önce titanyumun uygun sıcaklığa ısıtılması gerekir. Bu ısıtma işlemi, metali deformasyona hazırladığı için kritik öneme sahiptir. Dövme sırasında kusurlara yol açabilecek sıcaklık değişimlerini önlemek için ısıtmanın eşit olması gerekir. İndüksiyonla ısıtma gibi gelişmiş ısıtma teknikleri, sıcaklık üzerinde hassas kontrol sağlayarak titanyumun aşırı ısınmadan istenen dövme sıcaklığına ulaşmasını sağlayabilir.
Titanyum ısıtıldıktan sonra çeşitli teknikler kullanılarak dövülebilir:
1. Açık Kalıpta Dövme: Bu yöntem, metalin iki düz kalıp arasında şekillendirilmesini içerir. Büyük bileşenler için uygundur ve önemli deformasyona izin verir. Açık kalıpta dövme genellikle büyük, basit şekiller üretmek için kullanılır ve çeşitli boyutlarda ve şekillerde titanyumun işlenmesinde esneklik açısından avantajlıdır.
2. Kapalı Kalıpta Dövme: Bu teknikte metal belirli bir şekle sahip bir kalıba yerleştirilir. Kalıp metalin etrafını kapatarak onu istenilen şekle girmeye zorlar. Bu yöntem genellikle karmaşık şekillerin yüksek hassasiyetle üretilmesi için kullanılır. Kapalı kalıpta dövme, tutarlılık ve doğruluğun çok önemli olduğu yüksek hacimli üretim için özellikle faydalıdır.
3. Baskı Kalıpta Dövme: Kapalı kalıpta dövmeye benzer şekilde, bu yöntem, nihai ürünün istenen şekline uyan bir boşluğa sahip bir kalıp kullanır. Bileşenlerin seri üretiminde yaygın olarak kullanılır. Baskı kalıpta dövme, karmaşık tasarımlara izin verir ve işleme süresini önemli ölçüde azaltabilir, bu da onu üreticiler için uygun maliyetli bir seçenek haline getirir.
Dövme işleminden sonra titanyum bileşenin uygun şekilde soğutulması gerekir. Soğutma hızı dövme parçanın son mikro yapısını ve özelliklerini etkileyebilir. Malzeme özelliklerini daha da geliştirmek için tavlama veya söndürme gibi dövme sonrası işlemler de uygulanabilir. Bu işlemler dahili gerilimlerin hafifletilmesine ve titanyum bileşenin genel mekanik performansının iyileştirilmesine yardımcı olabilir.
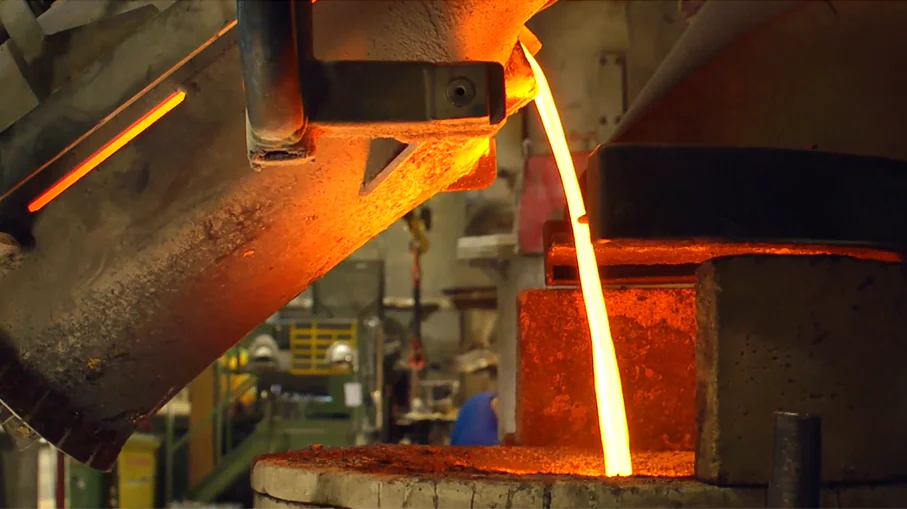
Titanyumun dövülmesi, üreticilerin ele alması gereken çeşitli zorlukları beraberinde getirir:
1. Kirlenmeye Karşı Hassasiyet: Titanyum, özellikle yüksek sıcaklıklarda oldukça reaktiftir. Oksijen, nitrojen ve hidrojen gibi elementlerden kaynaklanan kirlenme, kırılganlaşmaya ve mekanik özelliklerin azalmasına neden olabilir. Bu nedenle dövme işlemi sırasında sıklıkla koruyucu atmosferler veya vakum ortamları kullanılır. Bu gereklilik üretim sürecine karmaşıklık ve maliyet katar ancak nihai ürünün bütünlüğünü sağlamak için gereklidir.
2. Yüksek Dövme Yükleri: Titanyum, çelik gibi diğer metallerle karşılaştırıldığında daha yüksek dövme yükleri gerektirir. Bu, ilgili artan kuvvetlere dayanabilecek sağlam dövme ekipmanı gerektirir. Üreticiler, titanyum dövmenin yarattığı benzersiz zorlukların üstesinden gelmek için tasarlanmış özel makine ve aletlere yatırım yapmalıdır.
3. Maliyet Konuları: Titanyumun maliyeti ve dövme işleminin karmaşıklığı önemli olabilir. Üreticiler, ekonomik sürdürülebilirliği sağlamak için titanyum kullanmanın faydalarını ilgili maliyetlerle dengelemelidir. Bu husus, maliyet verimliliğinin pazar konumunu korumak için çok önemli olduğu rekabetçi endüstrilerde özellikle önemlidir.
Titanyumun dövme sıcaklığını anlamak, mekanik özelliklerini optimize etmek ve üretim süreçlerinin başarısını sağlamak için çok önemlidir. Optimum sıcaklık aralığı alaşıma ve uygulamaya bağlı olarak değişir ancak genellikle 870°C ile 1.100°C arasındadır. Üreticiler, dövme sıcaklığını dikkatli bir şekilde kontrol ederek istenen mikro yapıyı elde edebilir, kusurları azaltabilir ve titanyum bileşenlerin işlenebilirliğini artırabilir. Bu bilgi yalnızca titanyum uygulamalarının ilerlemesine katkıda bulunmakla kalmaz, aynı zamanda bu olağanüstü metale dayanan endüstrilerde devam eden yenilikleri de destekler.
Ticari olarak saf titanyum (Sınıf 1-4) için tipik dövme sıcaklığı 1.200°C ila 1.300°C (2.200°F ila 2.400°F) arasındadır.
Farklı alaşım bileşimleri titanyumun erime noktalarını ve işlenebilirliğini değiştirebilir, böylece optimum dövme sıcaklığını etkileyebilir.
Titanyum için yaygın dövme yöntemleri arasında açık kalıpta dövme, kapalı kalıpta dövme ve ölçü kalıpta dövme yer alır.
İstenilen mikro yapıya ulaşmak, kusurları azaltmak ve titanyumun işlenebilirliğini arttırmak için sıcaklık kontrolü kritik öneme sahiptir.
Zorluklar arasında kirlenmeye karşı hassasiyet, yüksek dövme yükleri ve maliyet hususları yer almaktadır.


