Меню контента
● Понимание температуры ковки
>> Важность температуры ковки
● Оптимальный диапазон температур ковки титана
>> Особые температурные диапазоны для различных титановых сплавов
>> Факторы, влияющие на температуру ковки
● Процесс ковки титана
>> Нагрев титана
>> Техники ковки
>> Охлаждение и обработка
● Проблемы при ковке титана
● Заключение
● Похожие вопросы и ответы
>> 1. Какова типичная температура ковки технически чистого титана?
>> 2. Как состав сплава влияет на температуру ковки титана?
>> 3. Какие методы ковки обычно используются для титана?
>> 4. Почему контроль температуры имеет решающее значение при ковке титана?
>> 5. Какие проблемы связаны с ковкой титана?
Титан — замечательный металл, известный своей прочностью, легкостью и устойчивостью к коррозии. Эти свойства делают его популярным выбором в различных отраслях промышленности, включая аэрокосмическую, автомобильную и медицинскую. Однако, чтобы полностью использовать потенциал титана, решающее значение имеет понимание температуры его ковки. В этой статье рассматривается оптимальная температура ковки титана, исследуется ее значение, факторы, влияющие на нее, а также последствия для производственных процессов. Изучая эти аспекты, мы можем понять, почему титан часто называют «чудо-металлом» и как его уникальные свойства можно максимизировать с помощью правильных технологий обработки.
Понимание температуры ковки
Температура ковки относится к диапазону температур, при котором металл может пластически деформироваться без образования трещин. Для титана эта температура имеет решающее значение, поскольку она влияет на микроструктуру металла, механические свойства и общие характеристики. Процесс ковки включает в себя придание металлу формы с помощью сжимающих усилий, на которые может существенно влиять температура, при которой происходит ковка. Понимание этой температуры — это не просто техническое требование; это фундаментальный аспект материаловедения, который влияет на долговечность и функциональность титановых компонентов в реальных условиях.
Важность температуры ковки
Температура ковки титана важна по нескольким причинам:
1. Контроль микроструктуры. Температура, при которой куется титан, определяет его микроструктуру, которая, в свою очередь, влияет на его механические свойства. Правильный контроль температуры гарантирует достижение желаемой фазы (альфа, бета или их комбинации), что приводит к оптимальной прочности и пластичности. Микроструктура титана может существенно влиять на его усталостную прочность и общий срок службы в сложных условиях эксплуатации.
2. Уменьшение дефектов. Ковка при правильной температуре сводит к минимуму риск появления дефектов, таких как трещины и пустоты. Титан чувствителен к изменениям температуры, и ковка при слишком низкой температуре может привести к хрупким разрушениям, а чрезмерно высокие температуры могут вызвать рост зерна и потерю прочности. Этот баланс имеет решающее значение в отраслях, где отказ компонентов может иметь катастрофические последствия, таких как аэрокосмическая промышленность и медицинские имплантаты.
3. Повышенная технологичность: пластичность титана увеличивается с повышением температуры. Понимание оптимальной температуры ковки позволяет производителям добиться лучшей обрабатываемости, упрощая придание металлу желаемой формы. Эта улучшенная технологичность не только повышает эффективность производства, но также позволяет создавать более сложные геометрические формы, отвечающие конкретным требованиям проектирования.
Оптимальный диапазон температур ковки титана
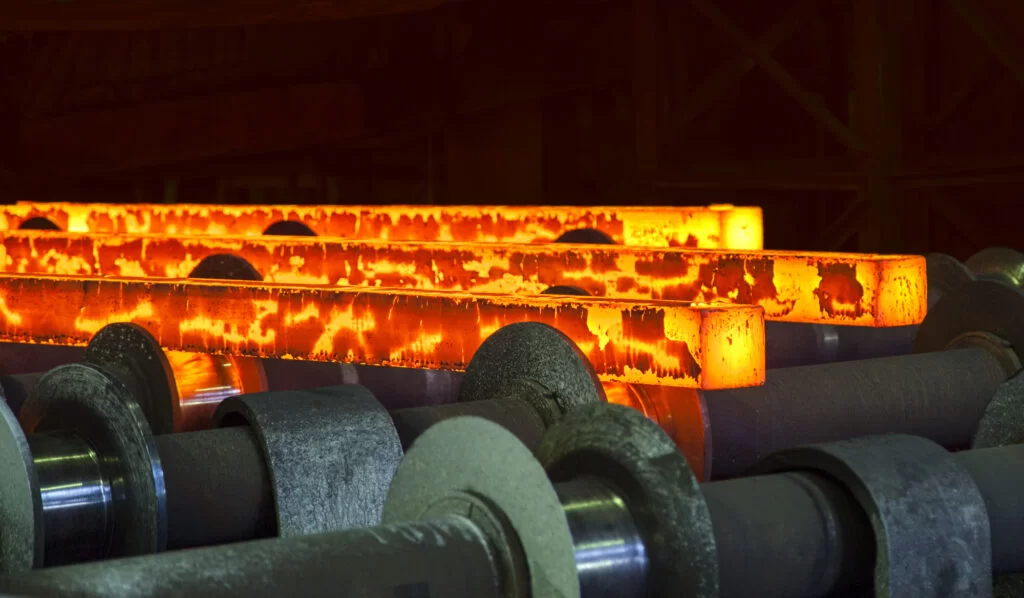
Оптимальная температура ковки титана варьируется в зависимости от конкретного сплава и предполагаемого применения. Обычно температура ковки титановых сплавов находится в диапазоне от 870°C до 1100°C (от 1598°F до 2012°F). Этот диапазон не является произвольным; он основан на обширных исследованиях и практическом опыте в области металлургии и материаловедения.
Особые температурные диапазоны для различных титановых сплавов
1. Технически чистый титан (классы 1–4). Температура ковки технически чистого титана обычно составляет от 1200°C до 1300°C (от 2200°F до 2400°F). Этот более высокий температурный диапазон необходим для достижения достаточной пластичности и обрабатываемости. Чистота титана влияет на его реакцию на термообработку, поэтому необходимо соблюдать эти температурные рекомендации, чтобы избежать нарушения целостности материала.
2. Альфа-титановые сплавы. Для альфа-титановых сплавов оптимальная температура ковки обычно составляет от 930°C до 1000°C (от 1706°F до 1832°F). Этот диапазон помогает поддерживать желаемую пластичность, предотвращая при этом дефекты. Альфа-сплавы известны своей превосходной свариваемостью и коррозионной стойкостью, что делает их пригодными для применения в суровых условиях.
3. Бета-титановые сплавы. Бета-титановые сплавы, известные своей высокой прочностью и низкой плотностью, обычно куются при температурах от 800°C до 1000°C (от 1472°F до 1832°F). Конкретная температура в этом диапазоне зависит от состава сплава и желаемых механических свойств. Эти сплавы особенно полезны в тех случаях, когда требуется высокое соотношение прочности к весу, например, в компонентах аэрокосмической промышленности.
4. Альфа-бета-титановые сплавы (например, Ti-6Al-4V). Температура ковки альфа-бета-титановых сплавов, таких как Ti-6Al-4V, обычно составляет около 940°C (1724°F). Эта температура имеет решающее значение для достижения правильного баланса прочности и пластичности. Ti-6Al-4V — один из наиболее широко используемых титановых сплавов благодаря своим превосходным механическим свойствам и универсальности в различных применениях.
Факторы, влияющие на температуру ковки
На оптимальную температуру ковки титана влияют несколько факторов:
1. Состав сплава. Различные титановые сплавы имеют разный состав, который влияет на их температуру плавления и обрабатываемость. Присутствие легирующих элементов, таких как алюминий, ванадий и молибден, может изменить оптимальную температуру ковки. Понимание этих составов позволяет производителям адаптировать процесс ковки для достижения конкретных эксплуатационных характеристик.
2. Желаемые механические свойства: предполагаемое применение кованого титанового компонента определяет требуемые механические свойства. Например, компоненты, используемые в аэрокосмической промышленности, могут требовать более высокой прочности и меньшего веса, что влияет на выбор температуры ковки. Это соображение жизненно важно для обеспечения соответствия конечного продукта строгим отраслевым стандартам и критериям производительности.
3. Метод ковки. Метод ковки, будь то ковка в открытом штампе, ковка в закрытом штампе или штамповка в штампе, также может влиять на оптимальную температуру. Каждый метод имеет свои тепловые характеристики и требования, которые необходимо понимать для эффективной оптимизации процесса ковки.
4. Метод нагрева. Способ нагрева титана перед ковкой — индукционный нагрев, нагрев в печи или другие методы — может повлиять на распределение температуры и общий процесс ковки. Постоянный нагрев необходим, чтобы избежать локального перегрева или недогрева, который может привести к дефектам конечного продукта.
Процесс ковки титана
Процесс ковки титана включает в себя несколько ключевых этапов, каждый из которых зависит от температуры ковки. Понимание этих шагов имеет решающее значение для производителей, стремящихся производить высококачественные титановые компоненты.
Нагрев титана
Перед ковкой титан необходимо нагреть до соответствующей температуры. Этот процесс нагрева имеет решающее значение, поскольку он подготавливает металл к деформации. Нагрев должен быть равномерным, чтобы избежать температурных перепадов, которые могут привести к дефектам при ковке. Передовые методы нагрева, такие как индукционный нагрев, могут обеспечить точный контроль температуры, гарантируя, что титан достигнет желаемой температуры ковки без перегрева.
Техники ковки
После нагрева титан можно ковать различными методами:
1. Ковка в открытых штампах. Этот метод включает формование металла между двумя плоскими штампами. Он подходит для крупных деталей и допускает значительную деформацию. Ковка в открытых штампах часто используется для изготовления больших и простых форм и отличается гибкостью при обработке титана различных размеров и форм.
2. Ковка в закрытом штампе. В этом методе металл помещается в штамп определенной формы. Матрица смыкается вокруг металла, придавая ему желаемую форму. Этот метод часто используется для изготовления сложных форм с высокой точностью. Ковка в закрытых штампах особенно выгодна для крупносерийного производства, где стабильность и точность имеют первостепенное значение.
3. Ковка в штампах. Подобно ковке в закрытых штампах, в этом методе используется матрица с полостью, которая соответствует желаемой форме конечного продукта. Обычно используется для массового производства компонентов. Ковка в штампах позволяет создавать сложные конструкции и значительно сократить время обработки, что делает ее экономически эффективным вариантом для производителей.
Охлаждение и обработка
После ковки титановый компонент необходимо соответствующим образом охладить. Скорость охлаждения может влиять на конечную микроструктуру и свойства поковки. Для дальнейшего улучшения свойств материала также могут применяться обработки после ковки, такие как отжиг или закалка. Эти обработки могут помочь снять внутренние напряжения и улучшить общие механические характеристики титанового компонента.
Проблемы при ковке титана
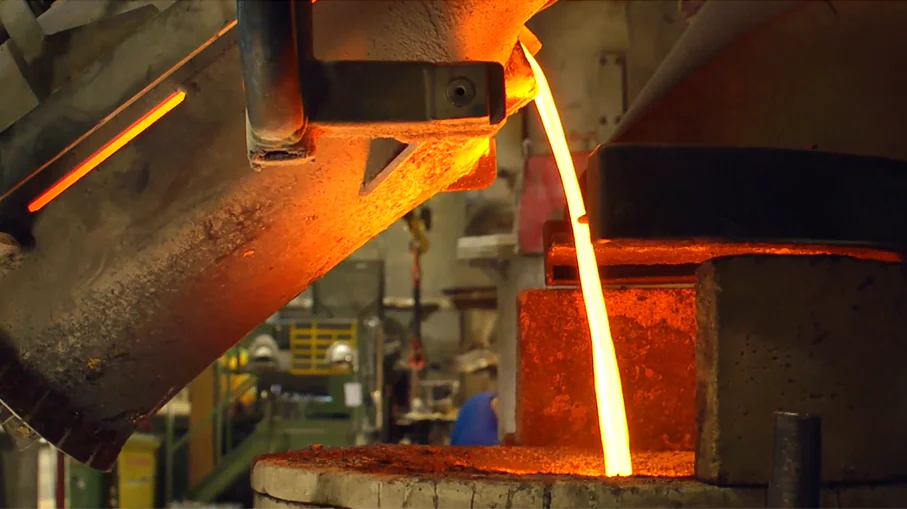
Ковка титана сопряжена с рядом проблем, которые производители должны решить:
1. Чувствительность к загрязнениям. Титан обладает высокой реакционной способностью, особенно при повышенных температурах. Загрязнение такими элементами, как кислород, азот и водород, может привести к охрупчиванию и снижению механических свойств. Поэтому в процессе ковки часто используют защитную атмосферу или вакуум. Это требование усложняет и увеличивает стоимость производственного процесса, но важно для обеспечения целостности конечного продукта.
2. Высокие нагрузки при штамповке. Титан требует более высоких нагрузок при штамповке по сравнению с другими металлами, такими как сталь. Это требует надежного ковочного оборудования, способного выдерживать возросшие задействованные силы. Производители должны инвестировать в специализированное оборудование и инструменты, предназначенные для решения уникальных задач, связанных с ковкой титана.
3. Соображения стоимости. Стоимость титана и сложность процесса ковки могут быть значительными. Производители должны сбалансировать преимущества использования титана с соответствующими затратами, чтобы обеспечить экономическую жизнеспособность. Это соображение особенно важно в конкурентных отраслях, где экономическая эффективность имеет решающее значение для сохранения позиции на рынке.
Заключение
Понимание температуры ковки титана необходимо для оптимизации его механических свойств и обеспечения успеха производственных процессов. Оптимальный температурный диапазон варьируется в зависимости от сплава и применения, но обычно составляет от 870°C до 1100°C. Тщательно контролируя температуру ковки, производители могут добиться желаемой микроструктуры, уменьшить количество дефектов и повысить технологичность титановых компонентов. Эти знания не только способствуют развитию применения титана, но и поддерживают постоянные инновации в отраслях, которые полагаются на этот необычный металл.
Похожие вопросы и ответы
1. Какова типичная температура ковки технически чистого титана?
Типичная температура ковки технически чистого титана (классы 1–4) составляет от 1200°C до 1300°C (от 2200°F до 2400°F).
2. Как состав сплава влияет на температуру ковки титана?
Различные составы сплавов могут изменять температуру плавления и обрабатываемость титана, тем самым влияя на оптимальную температуру ковки.
3. Какие методы ковки обычно используются для титана?
Общие методы ковки титана включают ковку в открытых штампах, ковку в закрытых штампах и ковку в штампах.
4. Почему контроль температуры имеет решающее значение при ковке титана?
Контроль температуры имеет решающее значение для достижения желаемой микроструктуры, уменьшения дефектов и улучшения обрабатываемости титана.
5. Какие проблемы связаны с ковкой титана?
Проблемы включают чувствительность к загрязнению, высокие нагрузки при штамповке и соображения стоимости.