
Aufrufe: 366 Autor: Lasting Titanium Veröffentlichungszeit: 19.12.2024 Herkunft: Website


Inhaltsmenü
● Schmiedetemperatur verstehen
>> Die Bedeutung der Schmiedetemperatur
● Optimaler Schmiedetemperaturbereich für Titan
>> Spezifische Temperaturbereiche für verschiedene Titanlegierungen
>> Einflussfaktoren auf die Schmiedetemperatur
● Der Schmiedeprozess von Titan
>> Abkühlen und Endbearbeitung
● Herausforderungen beim Schmieden von Titan
● Verwandte Fragen und Antworten
>> 1. Was ist die typische Schmiedetemperatur für technisch reines Titan?
>> 2. Wie wirkt sich die Legierungszusammensetzung auf die Schmiedetemperatur von Titan aus?
>> 3. Welche gängigen Schmiedemethoden werden für Titan verwendet?
>> 4. Warum ist die Temperaturkontrolle beim Titanschmieden so wichtig?
>> 5. Welche Herausforderungen sind mit dem Schmieden von Titan verbunden?
Titan ist ein bemerkenswertes Metall, das für seine Festigkeit, sein geringes Gewicht und seine Korrosionsbeständigkeit bekannt ist. Diese Eigenschaften machen es zu einer beliebten Wahl in verschiedenen Branchen, darunter Luft- und Raumfahrt, Automobil und medizinische Anwendungen. Um das Potenzial von Titan jedoch voll auszuschöpfen, ist das Verständnis seiner Schmiedetemperatur von entscheidender Bedeutung. Dieser Artikel befasst sich mit der optimalen Schmiedetemperatur von Titan und untersucht ihre Bedeutung, die sie beeinflussenden Faktoren und die Auswirkungen auf Herstellungsprozesse. Durch die Untersuchung dieser Aspekte können wir verstehen, warum Titan oft als „Wundermetall“ bezeichnet wird und wie seine einzigartigen Eigenschaften durch geeignete Verarbeitungstechniken maximiert werden können.
Unter Schmiedetemperatur versteht man den Temperaturbereich, bei dem ein Metall plastisch verformt werden kann, ohne dass es zu Rissen kommt. Für Titan ist diese Temperatur entscheidend, da sie die Mikrostruktur, die mechanischen Eigenschaften und die Gesamtleistung des Metalls beeinflusst. Beim Schmiedeprozess wird das Metall durch Druckkräfte geformt, die maßgeblich von der Temperatur beeinflusst werden können, bei der das Schmieden stattfindet. Das Verständnis dieser Temperatur ist nicht nur eine technische Voraussetzung; Es ist ein grundlegender Aspekt der Materialwissenschaft, der die Haltbarkeit und Funktionalität von Titankomponenten in realen Anwendungen beeinflusst.
Die Schmiedetemperatur von Titan ist aus mehreren Gründen von entscheidender Bedeutung:
1. Kontrolle der Mikrostruktur: Die Temperatur, bei der Titan geschmiedet wird, bestimmt seine Mikrostruktur, die wiederum seine mechanischen Eigenschaften beeinflusst. Durch die richtige Temperaturkontrolle wird sichergestellt, dass die gewünschte Phase (Alpha, Beta oder eine Kombination) erreicht wird, was zu optimaler Festigkeit und Duktilität führt. Die Mikrostruktur von Titan kann seine Ermüdungsbeständigkeit und Gesamtlebensdauer in anspruchsvollen Anwendungen erheblich beeinflussen.
2. Reduzierung von Fehlern: Das Schmieden bei der richtigen Temperatur minimiert das Risiko von Fehlern wie Rissen und Hohlräumen. Titan reagiert empfindlich auf Temperaturschwankungen und das Schmieden bei zu niedrigen Temperaturen kann zu Sprödbrüchen führen, während zu hohe Temperaturen zu Kornwachstum und Festigkeitsverlust führen können. Dieses Gleichgewicht ist in Branchen von entscheidender Bedeutung, in denen Komponentenausfälle katastrophale Folgen haben können, beispielsweise in der Luft- und Raumfahrt sowie bei medizinischen Implantaten.
3. Verbesserte Bearbeitbarkeit: Die Formbarkeit von Titan nimmt mit der Temperatur zu. Das Verständnis der optimalen Schmiedetemperatur ermöglicht es Herstellern, eine bessere Bearbeitbarkeit zu erreichen und das Metall einfacher in die gewünschte Form zu bringen. Diese verbesserte Bearbeitbarkeit verbessert nicht nur die Produktionseffizienz, sondern ermöglicht auch komplexere Geometrien, die spezifische Designanforderungen erfüllen können.
Die optimale Schmiedetemperatur für Titan variiert je nach Legierung und beabsichtigter Anwendung. Im Allgemeinen liegt die Schmiedetemperatur für Titanlegierungen im Bereich von 870 °C bis 1.100 °C (1.598 °F bis 2.012 °F). Dieser Bereich ist nicht willkürlich; Es basiert auf umfangreicher Forschung und praktischer Erfahrung auf dem Gebiet der Metallurgie und Werkstofftechnik.
1. Handelsüblich reines Titan (Klassen 1–4): Die Schmiedetemperatur für handelsüblich reines Titan liegt typischerweise zwischen 1.200 °C und 1.300 °C (2.200 °F bis 2.400 °F). Dieser höhere Temperaturbereich ist notwendig, um eine ausreichende Formbarkeit und Verarbeitbarkeit zu erreichen. Die Reinheit des Titans beeinflusst seine Reaktion auf die Wärmebehandlung. Daher ist es wichtig, diese Temperaturrichtlinien einzuhalten, um eine Beeinträchtigung der Integrität des Materials zu vermeiden.
2. Alpha-Titanlegierungen: Für Alpha-Titanlegierungen liegt die optimale Schmiedetemperatur normalerweise zwischen 930 °C und 1.000 °C (1.706 °F bis 1.832 °F). Dieser Bereich trägt dazu bei, die gewünschte Plastizität aufrechtzuerhalten und gleichzeitig Defekte zu vermeiden. Alpha-Legierungen sind für ihre hervorragende Schweißbarkeit und Korrosionsbeständigkeit bekannt und eignen sich daher für Anwendungen in rauen Umgebungen.
3. Beta-Titanlegierungen: Beta-Titanlegierungen, die für ihre hohe Festigkeit und geringe Dichte bekannt sind, werden typischerweise bei Temperaturen von 800 °C bis 1.000 °C (1.472 °F bis 1.832 °F) geschmiedet. Die spezifische Temperatur innerhalb dieses Bereichs hängt von der Legierungszusammensetzung und den gewünschten mechanischen Eigenschaften ab. Diese Legierungen eignen sich besonders für Anwendungen, die ein hohes Verhältnis von Festigkeit zu Gewicht erfordern, beispielsweise bei Komponenten für die Luft- und Raumfahrt.
4. Alpha-Beta-Titanlegierungen (z. B. Ti-6Al-4V): Die Schmiedetemperatur für Alpha-Beta-Titanlegierungen wie Ti-6Al-4V liegt im Allgemeinen bei etwa 940 °C (1.724 °F). Diese Temperatur ist entscheidend für das richtige Gleichgewicht zwischen Festigkeit und Duktilität. Ti-6Al-4V ist aufgrund seiner hervorragenden mechanischen Eigenschaften und Vielseitigkeit in verschiedenen Anwendungen eine der am häufigsten verwendeten Titanlegierungen.
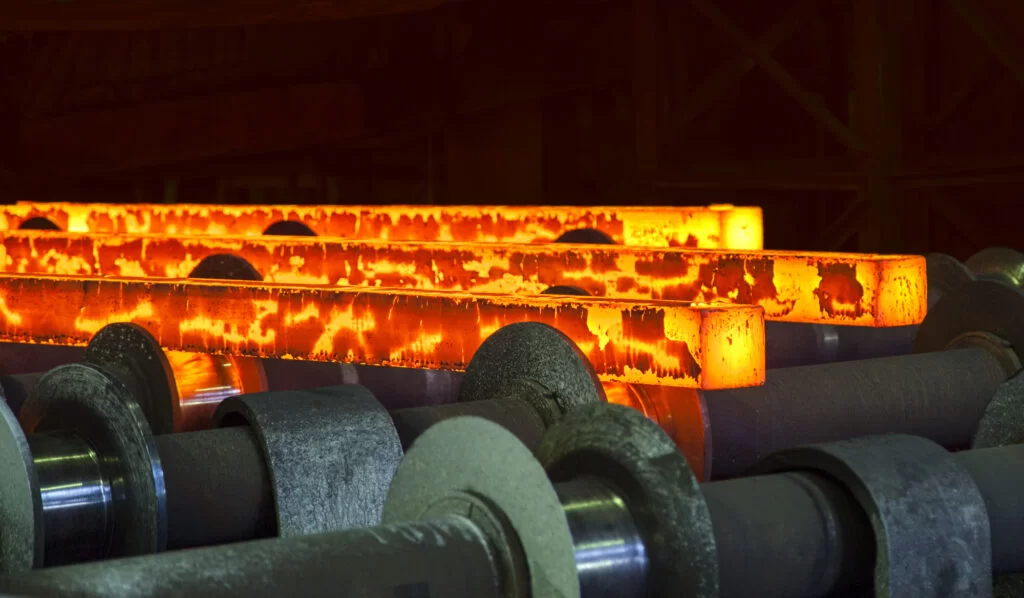
Mehrere Faktoren beeinflussen die optimale Schmiedetemperatur von Titan:
1. Legierungszusammensetzung: Verschiedene Titanlegierungen haben unterschiedliche Zusammensetzungen, die sich auf ihren Schmelzpunkt und ihre Verarbeitbarkeit auswirken. Das Vorhandensein von Legierungselementen wie Aluminium, Vanadium und Molybdän kann die optimale Schmiedetemperatur verändern. Das Verständnis dieser Zusammensetzungen ermöglicht es Herstellern, den Schmiedeprozess so anzupassen, dass bestimmte Leistungsmerkmale erreicht werden.
2. Gewünschte mechanische Eigenschaften: Die beabsichtigte Anwendung der geschmiedeten Titankomponente bestimmt die erforderlichen mechanischen Eigenschaften. Beispielsweise erfordern Komponenten für Luft- und Raumfahrtanwendungen möglicherweise eine höhere Festigkeit und ein geringeres Gewicht, was sich auf die Wahl der Schmiedetemperatur auswirkt. Diese Überlegung ist von entscheidender Bedeutung, um sicherzustellen, dass das Endprodukt strengen Industriestandards und Leistungskriterien entspricht.
3. Schmiedemethode: Die zum Schmieden verwendete Methode, ob Freiformschmieden, Gesenkschmieden oder Gesenkschmieden, kann sich ebenfalls auf die optimale Temperatur auswirken. Jede Methode hat ihre eigenen thermischen Eigenschaften und Anforderungen, die verstanden werden müssen, um den Schmiedeprozess effektiv zu optimieren.
4. Heizmethode: Die Art und Weise, wie Titan vor dem Schmieden erhitzt wird – sei es durch Induktionserwärmung, Ofenerwärmung oder andere Methoden – kann die Temperaturverteilung und den gesamten Schmiedeprozess beeinflussen. Eine gleichmäßige Erwärmung ist unerlässlich, um eine örtliche Überhitzung oder Unterhitzung zu vermeiden, die zu Mängeln im Endprodukt führen kann.
Der Schmiedeprozess von Titan umfasst mehrere Schlüsselschritte, die jeweils von der Schmiedetemperatur beeinflusst werden. Das Verständnis dieser Schritte ist für Hersteller, die hochwertige Titankomponenten herstellen möchten, von entscheidender Bedeutung.
Vor dem Schmieden muss Titan auf die entsprechende Temperatur erhitzt werden. Dieser Erwärmungsprozess ist von entscheidender Bedeutung, da er das Metall auf die Verformung vorbereitet. Die Erwärmung muss gleichmäßig erfolgen, um Temperaturgradienten zu vermeiden, die beim Schmieden zu Fehlern führen könnten. Fortschrittliche Erwärmungstechniken wie die Induktionserwärmung können eine präzise Kontrolle der Temperatur ermöglichen und sicherstellen, dass das Titan die gewünschte Schmiedetemperatur erreicht, ohne zu überhitzen.
Nach dem Erhitzen kann Titan mit verschiedenen Techniken geschmiedet werden:
1. Freiformschmieden: Bei dieser Methode wird das Metall zwischen zwei flachen Gesenken geformt. Es eignet sich für große Bauteile und ermöglicht eine erhebliche Verformung. Das Freiformschmieden wird häufig zur Herstellung großer, einfacher Formen eingesetzt und zeichnet sich durch seine Flexibilität bei der Handhabung verschiedener Größen und Formen von Titan aus.
2. Gesenkschmieden: Bei dieser Technik wird das Metall in ein Gesenk mit einer bestimmten Form gelegt. Die Matrize schließt sich um das Metall und bringt es in die gewünschte Form. Dieses Verfahren wird häufig zur Herstellung komplexer Formen mit hoher Präzision eingesetzt. Das Gesenkschmieden ist besonders vorteilhaft für die Massenproduktion, bei der Konsistenz und Genauigkeit von größter Bedeutung sind.
3. Gesenkschmieden: Ähnlich wie beim Gesenkschmieden wird bei dieser Methode ein Gesenk mit einem Hohlraum verwendet, der der gewünschten Form des Endprodukts entspricht. Es wird häufig für die Massenproduktion von Komponenten verwendet. Das Gesenkschmieden ermöglicht komplizierte Designs und kann die Bearbeitungszeit erheblich verkürzen, was es zu einer kostengünstigen Option für Hersteller macht.
Nach dem Schmieden muss das Titanbauteil entsprechend abgekühlt werden. Die Abkühlgeschwindigkeit kann die endgültige Mikrostruktur und die Eigenschaften des Schmiedeteils beeinflussen. Um die Materialeigenschaften weiter zu verbessern, können auch Nachbehandlungen wie Glühen oder Abschrecken angewendet werden. Diese Behandlungen können dazu beitragen, innere Spannungen abzubauen und die mechanische Gesamtleistung der Titankomponente zu verbessern.
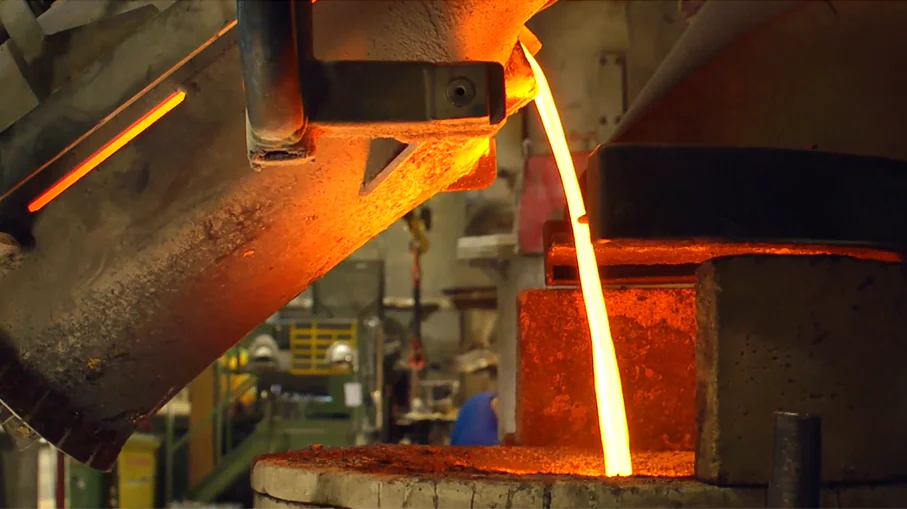
Das Schmieden von Titan bringt mehrere Herausforderungen mit sich, denen sich Hersteller stellen müssen:
1. Empfindlichkeit gegenüber Verunreinigungen: Titan ist hochreaktiv, insbesondere bei erhöhten Temperaturen. Verunreinigungen durch Elemente wie Sauerstoff, Stickstoff und Wasserstoff können zu Versprödung und verminderten mechanischen Eigenschaften führen. Daher werden während des Schmiedeprozesses häufig Schutzatmosphären oder Vakuumumgebungen verwendet. Diese Anforderung erhöht die Komplexität und die Kosten des Herstellungsprozesses, ist jedoch für die Gewährleistung der Integrität des Endprodukts von entscheidender Bedeutung.
2. Hohe Schmiedelasten: Titan erfordert im Vergleich zu anderen Metallen wie Stahl höhere Schmiedelasten. Dies erfordert robuste Schmiedegeräte, die den erhöhten Kräften standhalten können. Hersteller müssen in spezielle Maschinen und Werkzeuge investieren, die den besonderen Herausforderungen des Titanschmiedens gerecht werden.
3. Kostenüberlegungen: Die Kosten für Titan und die Komplexität des Schmiedeprozesses können erheblich sein. Hersteller müssen die Vorteile der Verwendung von Titan mit den damit verbundenen Kosten abwägen, um die Wirtschaftlichkeit sicherzustellen. Diese Überlegung ist besonders wichtig in wettbewerbsintensiven Branchen, in denen Kosteneffizienz für die Aufrechterhaltung der Marktposition von entscheidender Bedeutung ist.
Das Verständnis der Schmiedetemperatur von Titan ist für die Optimierung seiner mechanischen Eigenschaften und die Sicherstellung des Erfolgs von Herstellungsprozessen von entscheidender Bedeutung. Der optimale Temperaturbereich variiert je nach Legierung und Anwendung, liegt jedoch im Allgemeinen zwischen 870 °C und 1.100 °C. Durch sorgfältige Kontrolle der Schmiedetemperatur können Hersteller die gewünschte Mikrostruktur erreichen, Fehler reduzieren und die Bearbeitbarkeit von Titankomponenten verbessern. Dieses Wissen trägt nicht nur zur Weiterentwicklung von Titananwendungen bei, sondern unterstützt auch die fortlaufende Innovation in Branchen, die auf dieses außergewöhnliche Metall angewiesen sind.
Die typische Schmiedetemperatur für handelsüblich reines Titan (Grad 1–4) liegt zwischen 1.200 °C und 1.300 °C (2.200 °F bis 2.400 °F).
Unterschiedliche Legierungszusammensetzungen können den Schmelzpunkt und die Bearbeitbarkeit von Titan verändern und somit die optimale Schmiedetemperatur beeinflussen.
Zu den gängigen Schmiedemethoden für Titan gehören Freiformschmieden, Gesenkschmieden und Gesenkschmieden.
Die Temperaturkontrolle ist entscheidend, um die gewünschte Mikrostruktur zu erreichen, Defekte zu reduzieren und die Bearbeitbarkeit von Titan zu verbessern.
Zu den Herausforderungen gehören die Empfindlichkeit gegenüber Verunreinigungen, hohe Schmiedelasten und Kostenerwägungen.


