

Visningar: 315 Författare: Lasting Titanium Publiceringstid: 2024-11-22 Ursprung: Plats


Innehållsmeny
● Förstå titan och dess betydelse
>> Tillämpningar och betydelse
>> Götbildning
● Kvalitetskontroll och efterbehandling
>> Ytbehandling
>> Vad skiljer titanstänger från andra metallstänger?
>> Hur lång tid tar det att tillverka titanstänger?
>> Kan titanstänger återvinnas?
>> Vad avgör kvaliteten på titan bars?
>> Hur testas titanstänger för kvalitet?
Titan står som en av de mest anmärkningsvärda metallerna i den industriella världen, som kombinerar exceptionell styrka med förvånansvärt låg densitet. Denna unika metall har ett imponerande förhållande mellan styrka och vikt som överträffar många andra metaller, vilket gör den ovärderlig inom olika branscher. Skapandet av titanstänger representerar en sofistikerad tillverkningsprocess som kräver exakt kontroll och omfattande expertis. Det som gör titan särskilt fascinerande är dess förmåga att bibehålla strukturell integritet under extrema förhållanden, med en smältpunkt på 1 668°C (3 034°F) och utmärkt motståndskraft mot både sura och alkaliska miljöer. Metallens naturliga förmåga att bilda ett skyddande oxidskikt på sin yta ger en inneboende korrosionsbeständighet, vilket gör den idealisk för krävande applikationer.
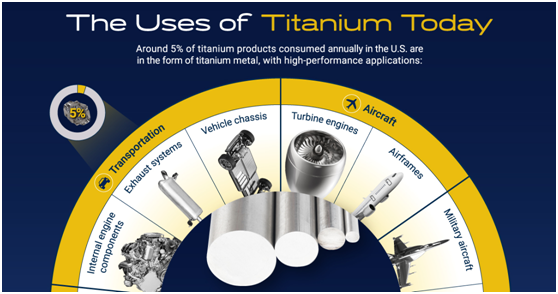
Titanstänger fungerar som avgörande komponenter i många högpresterande applikationer. Flygindustrin förlitar sig starkt på dessa stänger för flygplanskomponenter, särskilt i motordelar, landningsställ och strukturella element där kombinationen av låg vikt och hög hållfasthet är avgörande. Inom det medicinska området omvandlas titanstänger till kirurgiska implantat, dentala redskap och proteser, vilket drar fördel av metallens biokompatibilitet och motståndskraft mot kroppsvätskor. Marina applikationer drar nytta av titans exceptionella korrosionsbeständighet genom att använda det i propelleraxlar, undervattensutrustning och avsaltningsanläggningar. Den kemiska processindustrin värdesätter sin förmåga att motstå aggressiva miljöer och använder titanstavar i värmeväxlare, reaktionskärl och pumpsystem. Dessutom införlivar fordonssektorn alltmer titankomponenter i högpresterande fordon, särskilt i ventiltåg, vevstakar och avgassystem.
Resan att skapa titan bars börjar med noggrant urval av råvaror. Processen börjar vanligtvis med titansvamp, som produceras genom Kroll-processen. Detta svampliknande material fungerar som grunden för att skapa högkvalitativa titanstänger. Kvaliteten på dessa initiala material påverkar avsevärt slutproduktens egenskaper. Kroll-processen innebär att titantetraklorid reduceras med magnesium i en inert atmosfär, vilket skapar ett poröst, metalliskt titan som liknar en svamp till utseendet. Detta råmaterial genomgår rigorösa kvalitetskontroller, undersöker faktorer som partikelstorleksfördelning, kemisk sammansättning och fukthalt. Beredningsfasen inkluderar också noggrann mätning och blandning av legeringselement, som kan innefatta aluminium, vanadin eller andra metaller beroende på de önskade slutegenskaperna.
Förvandlingen från rå titan till färdiga stänger involverar flera kritiska steg. Det första steget innebär att komprimera titansvampen och kombinera den med alla nödvändiga legeringselement. Denna blandning genomgår flera smältcykler i vakuumbågomsmältningsugnar, vilket säkerställer att föroreningar avlägsnas och den önskade kemiska sammansättningen uppnås. Vakuummiljön är avgörande eftersom den förhindrar kontaminering och säkerställer högsta möjliga renhetsnivå. Under detta skede spårar exakta temperaturkontroll- och övervakningssystem varje aspekt av smältningsprocessen, medan sofistikerade datorsystem upprätthåller optimala förhållanden under hela operationen. De multipla smältcyklerna hjälper till att homogenisera materialet och eliminera eventuella defekter eller inkonsekvenser i den kemiska sammansättningen.
Det smälta titanet stelnar till stora göt, som ligger till grund för vidare bearbetning. Dessa tackor genomgår noggrann inspektion för att säkerställa att de uppfyller stränga kvalitetsstandarder. Kylningsprocessen kräver exakt kontroll för att bibehålla den önskade mikrostrukturen och förhindra defekter som kan äventyra slutprodukten. Moderna götproduktionsanläggningar använder avancerade kylsystem som exakt kan kontrollera stelningshastigheten, vilket direkt påverkar kornstrukturen och materialets övergripande egenskaper. Tackorna är typiskt cylindriska till formen, med dimensioner noggrant beräknade för att optimera de efterföljande bearbetningsstegen. Varje göt genomgår omfattande oförstörande tester, inklusive ultraljudsinspektion och röntgenundersökning, för att upptäcka eventuella interna defekter innan man fortsätter till nästa tillverkningssteg.
Omvandlingen av göt till stänger innebär sofistikerade smidesoperationer. Kraftiga smidespressar tillämpar kontrollerat tryck och temperatur för att omforma titanet. Denna process ger inte bara materialet dess grundläggande stångform utan förbättrar också dess mekaniska egenskaper genom noggrann manipulation av dess kristallstruktur. Moderna smidesanläggningar använder datorstyrda hydrauliska pressar som kan applicera tusentals ton kraft med exakt kontroll. Smidestemperaturen måste noggrant hållas inom specifika intervall för att uppnå optimal deformation utan att orsaka materialnedbrytning. Flera smidessteg kan krävas, med mellanliggande återuppvärmningscykler för att bibehålla rätt arbetstemperatur och uppnå önskad minskning av tvärsnittet.
Värmebehandling spelar en avgörande roll för att utveckla titanstavarnas optimala egenskaper. Materialet genomgår noggrant kontrollerade uppvärmnings- och kylcykler i specialiserade ugnar. Denna process hjälper till att uppnå den önskade kombinationen av styrka, duktilitet och andra mekaniska egenskaper som är väsentliga för specifika tillämpningar. Olika värmebehandlingsprotokoll kan användas beroende på den avsedda användningen av titanstängerna, inklusive lösningsbehandling, åldrande och avstressande. Temperaturkontrollen under dessa processer måste vara extremt exakt, ofta inom ±5°C, för att säkerställa konsekventa resultat. Avancerade ugnar utrustade med flera temperaturzoner och sofistikerade atmosfärkontrollsystem säkerställer enhetlig uppvärmning och förhindrar ytförorening.
Ytkvaliteten på titanstänger kräver noggrann uppmärksamhet. Olika efterbehandlingsprocesser tar bort ytfel och säkerställer dimensionell noggrannhet. Dessa kan inkludera slipning, polering och andra ytbehandlingar som förbereder stängerna för deras avsedda tillämpningar. Kemiska rengöringsprocesser kan också användas för att avlägsna eventuella ytföroreningar och skapa den optimala ytfinishen. Moderna ytbehandlingsanläggningar använder automatiserade system som kan bibehålla jämn kvalitet över stora produktionsserier. Ytfinishkraven kan variera avsevärt beroende på applikation, från spegelliknande ytbehandlingar för medicinska implantat till specifikt strukturerade ytor för bättre vidhäftning i kompositmaterial.
Kvalitetssäkring innebär omfattande testprocedurer. Varje parti av titanstänger genomgår rigorös inspektion med hjälp av avancerade tekniker som ultraljudstestning, mekanisk testning och kemisk analys. Dessa tester verifierar att stängerna uppfyller alla specificerade krav och branschstandarder. Mekanisk provning inkluderar draghållfasthet, sträckgräns, töjning och hårdhetsmätningar. Kemisk analys säkerställer korrekt sammansättning och identifierar eventuella föroreningar. Moderna testlaboratorier använder toppmodern utrustning inklusive spektrometrar, dragprovningsmaskiner och datoriserade mätsystem för att säkerställa korrekta och repeterbara resultat.
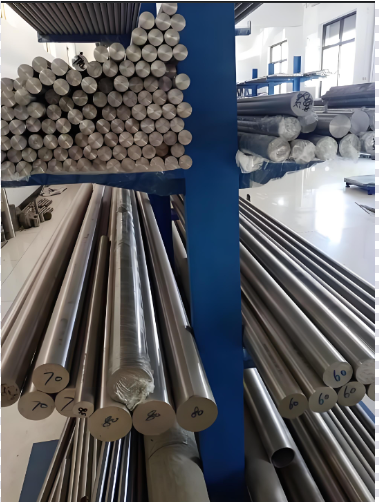
De sista stegen av produktionen fokuserar på att förbereda titanstängerna för leverans. Detta inkluderar kapning till specificerade längder, korrekt förpackning för att förhindra skador under transport och lämplig märkning för att säkerställa spårbarhet genom hela leveranskedjan. Avancerade skärsystem använder precisionsutrustning för att uppnå exakta dimensioner samtidigt som de behåller rena, gradfria ändar. Förpackningsprocessen innefattar ofta skyddande beläggningar eller omslag för att förhindra ytskador och korrosion under lagring och transport. Varje stapel är märkt med unika identifieringskoder som möjliggör fullständig spårbarhet tillbaka till den ursprungliga produktionssatsen.
Modern titanbar tillverkning betonar miljöansvar. Anläggningar genomför olika åtgärder för att minska energiförbrukningen och minimera avfallet. Återvinningsprogram hjälper till att återvinna och återanvända värdefullt titanskrot, vilket bidrar till mer hållbara produktionsmetoder. Avancerade filtreringssystem fångar upp och bearbetar damm och partiklar som genereras under tillverkningen, medan vattenbehandlingssystem säkerställer att processvattnet är ordentligt rengjort innan det släpps. Många anläggningar implementerar förnybara energikällor och värmeåtervinningssystem för att minska sitt koldioxidavtryck.
Den energikrävande karaktären hos titanbearbetning driver kontinuerliga förbättringar av effektiviteten. Tillverkare investerar i avancerad utrustning och optimerar processer för att minska energiförbrukningen samtidigt som produktkvaliteten bibehålls. Detta inkluderar implementering av värmeåtervinningssystem, förbättrad isolering i ugnar och användning av effektivare motorer och pumpar i hela anläggningen. Datorstyrda system optimerar energianvändningen genom att exakt matcha strömförbrukningen till produktionskraven, medan förebyggande underhållsprogram säkerställer att all utrustning fungerar med högsta effektivitet.
Titanbar tillverkningsindustrin fortsätter att utvecklas med tekniska framsteg. Nya bearbetningstekniker och automationssystem förbättrar produktionseffektiviteten och produktkvaliteten. Forskning om förbättrade smält- och formningsmetoder lovar ännu bättre kontroll över materialegenskaper. Additiv tillverkningsteknik undersöks för att producera komplexa titankomponenter, medan nya legeringsutvecklingar syftar till att skapa material med förbättrade egenskaper för specifika applikationer. Industry 4.0-principerna integreras i produktionssystemen, vilket möjliggör bättre processkontroll och förutsägande underhåll.
Den växande efterfrågan från olika sektorer påverkar utvecklingen av tillverkning av titanstång. Flyg- och rymdexpansion, medicinska framsteg och industriell tillväxt driver innovationer inom produktionsmetoder och kvalitetskontroll. Det ökande fokuset på lättviktsmaterial inom transport och den växande efterfrågan på medicinska implantat fortsätter att expandera marknaden för titanstänger. Nya tillämpningar inom förnybar energi, särskilt inom havsbaserad vindkraft och geotermisk kraftproduktion, skapar ytterligare efterfrågan på korrosionsbeständiga titankomponenter.
Titanstänger utmärker sig genom deras exceptionella styrka-till-vikt-förhållande, överlägsen korrosionsbeständighet och biokompatibilitet. Dessa egenskaper gör dem idealiska för flyg-, medicinska och marina tillämpningar där traditionella metaller kan komma till korta. Den unika kombinationen av hög hållfasthet (jämförbar med stål) med en densitet som är cirka 45 % lägre än stål gör titan särskilt värdefullt i viktkritiska applikationer.
Den kompletta tillverkningsprocessen för titanstänger tar vanligtvis flera veckor, beroende på specifikationerna och den mängd som krävs. Denna tidslinje inkluderar flera steg från råmaterialberedning till slutlig inspektion och förpackning. De mest tidskrävande aspekterna är vanligtvis de multipla smältcyklerna och värmebehandlingsprocesserna, som måste kontrolleras noggrant för att uppnå de önskade egenskaperna.
Ja, titanstänger är helt återvinningsbara. Återvinningsprocessen hjälper till att spara resurser och minska produktionskostnaderna. Många tillverkare införlivar återvunnet titan i sin produktionsprocess utan att kompromissa med kvaliteten. Det höga värdet av titanskrot gör återvinning ekonomiskt attraktiv, och avancerade sorterings- och bearbetningstekniker säkerställer att återvunnet material uppfyller samma höga krav som jungfruligt material.
Kvaliteten på titanstänger beror på flera faktorer, inklusive råmaterialrenhet, bearbetningsparametrar, värmebehandlingsförhållanden och kvalitetskontrollåtgärder. Strikt efterlevnad av tillverkningsstandarder säkerställer konsekvent hög kvalitet. Den kemiska sammansättningen, mikrostrukturen och de mekaniska egenskaperna måste alla falla inom specificerade intervall, och sofistikerade testmetoder verifierar dessa egenskaper genom hela produktionsprocessen.
Kvalitetstestning involverar flera metoder, inklusive ultraljudsinspektion, mekanisk testning, kemisk analys och dimensionskontroll. Dessa tester säkerställer att stängerna uppfyller alla specificerade krav på styrka, sammansättning och dimensionsnoggrannhet. Icke-förstörande provningstekniker kan upptäcka inre defekter utan att skada materialet, medan mekanisk provning ger direkt mätning av viktiga egenskaper som draghållfasthet och duktilitet.
Denna omfattande översikt över tillverkning av titanstång visar den komplexitet och precision som krävs för att producera dessa viktiga industriella komponenter. Processen kombinerar traditionella metallurgiska principer med modern teknik för att skapa produkter som uppfyller de krävande kraven för olika applikationer. Den kontinuerliga utvecklingen av tillverkningstekniker och kvalitetskontrollmetoder säkerställer att titanstänger kommer att fortsätta att spela en avgörande roll för att utveckla tekniken inom flera industrier.


