Меню контента
● Понимание титана и его важности
>> Природа титана
>> Приложения и значение
● Производственный процесс
>> Подготовка сырья
>> Первичная обработка
>> Формирование слитка
>> Ковка и формовка
>> Термическая обработка
● Контроль качества и отделка
>> Обработка поверхности
>> Тестирование и проверка
>> Окончательная обработка
● Экологические соображения
>> Устойчивое производство
>> Энергоэффективность
● Будущие разработки
>> Технологические достижения
>> Тенденции рынка
● Часто задаваемые вопросы
>> Чем титановые стержни отличаются от других металлических стержней?
>> Сколько времени занимает изготовление титановых прутков?
>> Можно ли переработать титановые слитки?
>> Что определяет качество титановых прутков?
>> Как титановые стержни проверяются на качество?
Понимание титана и его важности
Природа титана
Титан считается одним из самых замечательных металлов в промышленном мире, сочетающим исключительную прочность с удивительно низкой плотностью. Этот уникальный металл обладает впечатляющим соотношением прочности и веса, превосходящим многие другие металлы, что делает его неоценимым в различных отраслях промышленности. Создание титановых прутков представляет собой сложный производственный процесс, требующий точного контроля и обширных знаний. Что делает титан особенно привлекательным, так это его способность сохранять структурную целостность в экстремальных условиях, с температурой плавления 1668°C (3034°F) и превосходной устойчивостью как к кислой, так и к щелочной среде. Естественная способность металла образовывать на поверхности защитный оксидный слой обеспечивает присущую ему коррозионную стойкость, что делает его идеальным для требовательных применений.
Приложения и значение
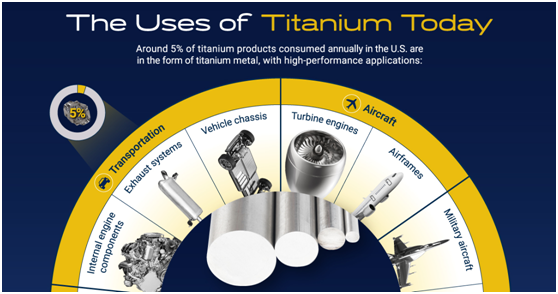
Титановые стержни служат важнейшими компонентами во многих высокопроизводительных устройствах. Аэрокосмическая промышленность в значительной степени полагается на эти стержни для компонентов самолетов, особенно в деталях двигателей, шасси и элементах конструкции, где сочетание легкого веса и высокой прочности имеет первостепенное значение. В медицинской сфере титановые стержни превращаются в хирургические имплантаты, стоматологические инструменты и протезы, используя преимущества биосовместимости металла и устойчивости к биологическим жидкостям. Морские применения выигрывают от исключительной коррозионной стойкости титана: его используют в гребных валах, подводном оборудовании и опреснительных установках. Химическая перерабатывающая промышленность ценит свою способность противостоять агрессивным средам, используя титановые стержни в теплообменниках, реакционных сосудах и насосных системах. Кроме того, автомобильный сектор все чаще использует титановые компоненты в высокопроизводительных автомобилях, особенно в клапанных механизмах, шатунах и выхлопных системах.
Производственный процесс
Подготовка сырья
Путь создания титановых слитков начинается с тщательного выбора сырья. Процесс обычно начинается с титановой губки, которую производят по технологии Кролла. Этот губкообразный материал служит основой для создания высококачественных титановых прутков. Качество этих исходных материалов существенно влияет на свойства конечного продукта. Процесс Кролла включает восстановление тетрахлорида титана магнием в инертной атмосфере, в результате чего создается пористый металлический титан, по внешнему виду напоминающий губку. Это сырье подвергается строгому контролю качества с учетом таких факторов, как гранулометрический состав, химический состав и содержание влаги. Фаза подготовки также включает в себя тщательное измерение и смешивание легирующих элементов, которые могут включать алюминий, ванадий или другие металлы, в зависимости от желаемых конечных свойств.
Первичная обработка
Преобразование необработанного титана в готовые слитки включает в себя несколько важных этапов. На начальном этапе происходит уплотнение титановой губки и объединение ее с необходимыми легирующими элементами. Эта смесь проходит несколько циклов плавки в печах вакуумно-дугового переплава, обеспечивая удаление примесей и достижение желаемого химического состава. Вакуумная среда имеет решающее значение, поскольку она предотвращает загрязнение и обеспечивает максимально возможный уровень чистоты. На этом этапе системы точного контроля и мониторинга температуры отслеживают каждый аспект процесса плавки, а сложные компьютерные системы поддерживают оптимальные условия на протяжении всей операции. Многократные циклы плавления помогают гомогенизировать материал и устранить любые потенциальные дефекты или несоответствия в химическом составе.
Формирование слитка
Расплавленный титан затвердевает в большие слитки, которые составляют основу для дальнейшей обработки. Эти слитки проходят тщательную проверку, чтобы гарантировать, что они соответствуют строгим стандартам качества. Процесс охлаждения требует точного контроля для поддержания желаемой микроструктуры и предотвращения дефектов, которые могут поставить под угрозу конечный продукт. Современные предприятия по производству слитков используют передовые системы охлаждения, которые позволяют точно контролировать скорость затвердевания, что напрямую влияет на зернистую структуру и общие свойства материала. Слитки обычно имеют цилиндрическую форму, размеры которых тщательно рассчитаны для оптимизации последующих этапов обработки. Каждый слиток проходит комплексный неразрушающий контроль, включая ультразвуковой контроль и радиографический контроль, для выявления внутренних дефектов перед переходом на следующий этап производства.
Ковка и формовка
Превращение слитков в слитки включает сложные операции ковки. Мощные ковочные прессы применяют контролируемое давление и температуру для изменения формы титана. Этот процесс не только придает материалу его базовую форму стержня, но также улучшает его механические свойства за счет тщательного манипулирования его кристаллической структурой. В современных ковочных цехах используются гидравлические прессы с компьютерным управлением, способные прикладывать тысячи тонн силы с точным контролем. Температуру ковки необходимо тщательно поддерживать в определенных пределах для достижения оптимальной деформации, не вызывая деградации материала. Может потребоваться несколько этапов ковки с промежуточными циклами повторного нагрева для поддержания надлежащей рабочей температуры и достижения желаемого уменьшения поперечного сечения.
Термическая обработка
Термическая обработка играет решающую роль в достижении оптимальных свойств титановых прутков. Материал подвергается тщательно контролируемым циклам нагрева и охлаждения в специализированных печах. Этот процесс помогает достичь желаемого сочетания прочности, пластичности и других механических свойств, необходимых для конкретных применений. В зависимости от предполагаемого использования титановых стержней могут применяться различные протоколы термообработки, включая обработку раствором, старение и снятие напряжений. Для обеспечения стабильных результатов контроль температуры во время этих процессов должен быть чрезвычайно точным, часто в пределах ±5°C. Усовершенствованные печи, оснащенные несколькими температурными зонами и сложной системой контроля атмосферы, обеспечивают равномерный нагрев и предотвращают загрязнение поверхности.
Контроль качества и отделка
Обработка поверхности
Качество поверхности титановых прутков требует пристального внимания. Различные процессы отделки устраняют дефекты поверхности и обеспечивают точность размеров. Они могут включать шлифовку, полировку и другие виды обработки поверхности, которые подготавливают стержни к их предполагаемому использованию. Процессы химической очистки также могут использоваться для удаления любых загрязнений с поверхности и создания оптимальной отделки поверхности. Современные предприятия по обработке поверхности используют автоматизированные системы, которые могут поддерживать стабильное качество при больших объемах производства. Требования к качеству поверхности могут значительно различаться в зависимости от применения: от зеркальной отделки для медицинских имплантатов до специально текстурированных поверхностей для лучшей адгезии в композитных материалах.
Тестирование и проверка
Обеспечение качества включает в себя комплексные процедуры тестирования. Каждая партия титановых прутков проходит строгий контроль с использованием передовых методов, таких как ультразвуковой контроль, механические испытания и химический анализ. Эти испытания подтверждают, что стержни соответствуют всем установленным требованиям и отраслевым стандартам. Механические испытания включают в себя измерения прочности на разрыв, предела текучести, удлинения и твердости. Химический анализ гарантирует правильный состав и выявляет любые потенциальные примеси. Современные испытательные лаборатории используют самое современное оборудование, включая спектрометры, машины для испытаний на растяжение и компьютеризированные измерительные системы, чтобы гарантировать точные и воспроизводимые результаты.
Окончательная обработка
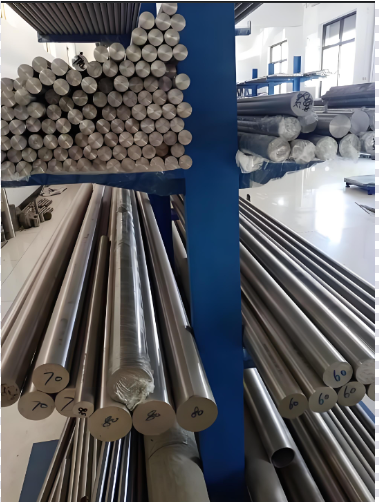
Заключительные этапы производства сосредоточены на подготовке титановых прутков к отправке. Это включает в себя резку на заданную длину, правильную упаковку для предотвращения повреждений во время транспортировки и соответствующую маркировку для обеспечения отслеживаемости по всей цепочке поставок. В современных системах резки используется прецизионное оборудование для достижения точных размеров, сохраняя при этом чистые концы без заусенцев. Процесс упаковки часто включает в себя нанесение защитных покрытий или обертывания для предотвращения повреждения поверхности и коррозии во время хранения и транспортировки. Каждый брусок маркируется уникальными идентификационными кодами, которые позволяют полностью отследить исходную производственную партию.
Экологические соображения
Устойчивое производство
Современное производство титановых прутков уделяет особое внимание экологической ответственности. На предприятиях реализуются различные меры по снижению энергопотребления и минимизации отходов. Программы переработки помогают восстанавливать и повторно использовать ценный титановый лом, способствуя более устойчивому производству. Усовершенствованные системы фильтрации улавливают и обрабатывают пыль и частицы, образующиеся в процессе производства, а системы очистки воды обеспечивают надлежащую очистку технологической воды перед выпуском. Многие предприятия внедряют возобновляемые источники энергии и системы рекуперации тепла, чтобы уменьшить выбросы углекислого газа.
Энергоэффективность
Энергоемкий характер обработки титана способствует постоянному повышению эффективности. Производители инвестируют в современное оборудование и оптимизируют процессы, чтобы снизить потребление энергии, сохраняя при этом качество продукции. Это включает в себя внедрение систем рекуперации тепла, улучшенную изоляцию печей и использование более эффективных двигателей и насосов на всем объекте. Системы с компьютерным управлением оптимизируют энергопотребление, точно согласовывая энергопотребление с производственными требованиями, а программы профилактического обслуживания гарантируют, что все оборудование работает с максимальной эффективностью.
Будущие разработки
Технологические достижения
Индустрия производства титановых прутков продолжает развиваться вместе с технологическими достижениями. Новые технологии обработки и системы автоматизации повышают эффективность производства и качество продукции. Исследования улучшенных методов плавления и формования обещают еще лучший контроль над свойствами материала. Технологии аддитивного производства изучаются для производства сложных титановых компонентов, а разработки новых сплавов направлены на создание материалов с улучшенными свойствами для конкретных применений. Принципы Индустрии 4.0 интегрируются в производственные системы, что позволяет улучшить контроль процессов и профилактическое обслуживание.
Тенденции рынка
Растущий спрос со стороны различных секторов влияет на развитие производства титановых прутков. Расширение аэрокосмической отрасли, развитие медицины и промышленный рост стимулируют инновации в методах производства и контроле качества. Растущее внимание к легким материалам в транспортировке и растущий спрос на медицинские имплантаты продолжают расширять рынок титановых стержней. Новые применения в возобновляемых источниках энергии, особенно в морской ветровой и геотермальной энергетике, создают дополнительный спрос на коррозионностойкие титановые компоненты.
Часто задаваемые вопросы
Чем титановые стержни отличаются от других металлических стержней?
Титановые стержни отличаются исключительным соотношением прочности и веса, превосходной коррозионной стойкостью и биосовместимостью. Эти свойства делают их идеальными для аэрокосмической, медицинской и морской промышленности, где традиционные металлы могут не соответствовать требованиям. Уникальное сочетание высокой прочности (сопоставимой со сталью) с плотностью примерно на 45% ниже, чем у стали, делает титан особенно ценным в приложениях, где вес критически важен.
Сколько времени занимает изготовление титановых прутков?
Полный процесс производства титановых прутков обычно занимает несколько недель, в зависимости от требуемых характеристик и количества. Этот график включает в себя несколько этапов: от подготовки сырья до окончательной проверки и упаковки. Наиболее трудоемкими аспектами обычно являются многочисленные циклы плавки и процессы термообработки, которые необходимо тщательно контролировать для достижения желаемых свойств.
Можно ли переработать титановые слитки?
Да, титановые слитки полностью подлежат вторичной переработке. Процесс переработки помогает экономить ресурсы и снижать производственные затраты. Многие производители включают переработанный титан в свой производственный процесс без ущерба для качества. Высокая стоимость титанового лома делает переработку экономически привлекательной, а передовые технологии сортировки и обработки гарантируют, что переработанный материал соответствует тем же высоким стандартам, что и первичный материал.
Что определяет качество титановых прутков?
Качество титановых прутков зависит от нескольких факторов, включая чистоту сырья, параметры обработки, условия термообработки и меры контроля качества. Строгое соблюдение стандартов производства обеспечивает стабильно высокое качество. Химический состав, микроструктура и механические свойства должны находиться в заданных пределах, а сложные методы испытаний проверяют эти характеристики на протяжении всего производственного процесса.
Как титановые стержни проверяются на качество?
Проверка качества включает в себя несколько методов, включая ультразвуковой контроль, механические испытания, химический анализ и проверку размеров. Эти испытания гарантируют, что стержни соответствуют всем установленным требованиям по прочности, составу и точности размеров. Методы неразрушающего контроля позволяют обнаружить внутренние дефекты, не повреждая материал, а механические испытания обеспечивают прямое измерение важных свойств, таких как прочность на разрыв и пластичность.
Этот всеобъемлющий обзор производства титановых прутков демонстрирует сложность и точность, необходимые для производства этих важнейших промышленных компонентов. Этот процесс сочетает в себе традиционные металлургические принципы с современными технологиями для создания продуктов, отвечающих строгим требованиям различных применений. Постоянное совершенствование технологий производства и методов контроля качества гарантирует, что титановые стержни будут продолжать играть решающую роль в развитии технологий во многих отраслях промышленности.





