Меню контента
● Понимание 3D-печати и титана
>> Что такое 3D-печать?
>> Почему Титан?
● Процесс 3D-печати титановых деталей
>> Используемые общие технологии
>> Процесс печати
● Преимущества 3D-печати титановых деталей
>> Гибкость дизайна
>> Сокращение отходов
>> Быстрое прототипирование
>> Кастомизация
● Проблемы 3D-печати титановых деталей
>> Расходы
>> Техническая экспертиза
>> Материальные ограничения
● Применение титановых деталей, напечатанных на 3D-принтере
>> Аэрокосмическая промышленность
>> Медицинская область
>> Автомобильный сектор
>> Оборона и Военные
● Будущее 3D-печати с использованием титана
● Заключение
● Похожие вопросы и ответы
>> 1. Каковы основные преимущества использования титана в 3D-печати?
>> 2. Какие технологии обычно используются для 3D-печати титановых деталей?
>> 3. Как 3D-печать сокращает количество отходов по сравнению с традиционным производством?
>> 4. Можно ли персонализировать титановые детали с помощью 3D-печати?
>> 5. Какие проблемы связаны с 3D-печатью титановых деталей?
Появление технологии 3D-печати произвело революцию в различных отраслях, особенно в производстве сложных деталей. Среди материалов, которые привлекли значительное внимание в 3D-печати, — титан, известный своим исключительным соотношением прочности к весу и коррозионной стойкостью. В этой статье рассматриваются возможности 3D-печати при производстве титановых деталей, изучаются связанные с этим процессы, преимущества и проблемы, а также области применения в различных секторах. Углубляясь в каждый аспект, мы сможем лучше понять, как 3D-печать формирует будущее производства титана.
Понимание 3D-печати и титана
Что такое 3D-печать?
3D-печать, также известная как аддитивное производство, представляет собой процесс создания трехмерных объектов из цифрового файла. Эта технология позволяет создавать детали слой за слоем, позволяя создавать сложные конструкции, которые зачастую невозможно реализовать с помощью традиционных методов производства. Универсальность 3D-печати делает ее подходящей для различных материалов, включая пластик, металл и керамику. В отличие от традиционного субтрактивного производства, при котором материал удаляется из цельного блока, 3D-печать добавляет материал только там, где это необходимо, что приводит к меньшим отходам и более эффективному использованию ресурсов. Это фундаментальное отличие открывает новые возможности для проектирования и производства, позволяя производителям внедрять инновации и создавать детали, которые ранее были невозможны.
Почему Титан?
Титан – металл, который выделяется своими уникальными свойствами. Он легкий, но невероятно прочный, что делает его идеальным для применений, где снижение веса имеет решающее значение, например, в аэрокосмической и автомобильной промышленности. Кроме того, титан демонстрирует превосходную коррозионную стойкость, что важно для медицинских имплантатов и компонентов, подвергающихся воздействию суровых условий окружающей среды. Его биосовместимость еще больше повышает его привлекательность в медицинской сфере, где он используется для имплантатов и протезирования. Сочетание этих свойств делает титан очень востребованным материалом для различных высокопроизводительных применений, где надежность и долговечность имеют первостепенное значение.
Процесс 3D-печати титановых деталей
Используемые общие технологии
Для создания деталей из титана используется несколько технологий 3D-печати, наиболее известными из которых являются:
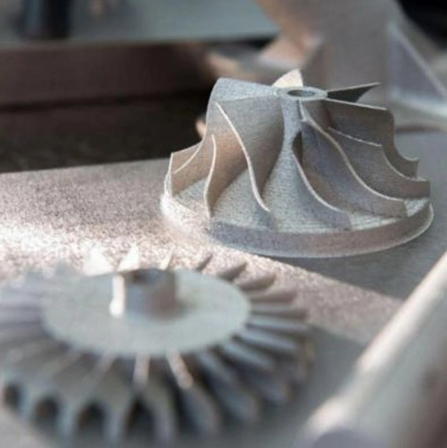
- Прямое лазерное спекание металлов (DMLS): в этом методе используется лазер для плавления порошкообразного титана в твердые детали. DMLS известна своей точностью и способностью создавать сложную геометрию. Процесс включает в себя сканирование лазерным лучом слоя титанового порошка, при котором частицы плавятся вместе, образуя твердый слой. Затем этот слой покрывают еще одним слоем порошка, и процесс повторяется до тех пор, пока деталь не будет завершена. DMLS особенно выгоден для производства деталей со сложной внутренней структурой, которые трудно обрабатывать.
- Электронно-лучевая плавка (EBM): Подобно DMLS, EBM использует электронный луч для плавления титанового порошка. Этот процесс происходит в вакууме, что помогает получить качественные детали с минимальными дефектами. EBM особенно эффективен для более крупных деталей, поскольку вакуум позволяет лучше контролировать процесс плавления. Электронный луч может быстро сканировать слой порошка, что приводит к сокращению времени сборки по сравнению с лазерными методами. И DMLS, и EBM позволяют производить детали сложной конструкции, которые традиционные методы обработки не могут воспроизвести, что делает их неоценимыми в современном производстве.
Процесс печати
Процесс 3D-печати титановых деталей обычно включает в себя следующие этапы:
1. Проектирование: 3D-модель детали создается с использованием программного обеспечения для автоматизированного проектирования (САПР). Этот шаг имеет решающее значение, поскольку при проектировании необходимо учитывать уникальные свойства титана и возможности выбранной технологии печати. Инженеры часто используют инструменты моделирования, чтобы предсказать, как деталь будет вести себя во время печати и при ее предполагаемом применении.
2. Нарезка: модель нарезается на тонкие слои, которые принтер строит по одному. Этот процесс нарезки преобразует 3D-модель в формат, понятный принтеру, определяя точный путь лазерного или электронного луча во время печати.
3. Печать. Принтер наносит титановый порошок слой за слоем, используя лазер или электронный луч, чтобы сплавить порошок в твердую структуру. Точность этого шага имеет решающее значение, поскольку любые несоответствия могут привести к дефектам в конечной детали. Передовые системы мониторинга часто используются для обеспечения того, чтобы процесс печати оставался в пределах заданных параметров.
4. Постобработка. После печати детали часто требуют таких этапов постобработки, как термообработка, чистовая обработка поверхности или механическая обработка, для достижения желаемых свойств и качества поверхности. Постобработка необходима для улучшения механических свойств напечатанных деталей, поскольку быстрое охлаждение во время печати может привести к остаточным напряжениям. Для устранения этих напряжений и повышения общей прочности детали можно использовать такие методы, как горячее изостатическое прессование (HIP).
Преимущества 3D-печати титановых деталей
Гибкость дизайна
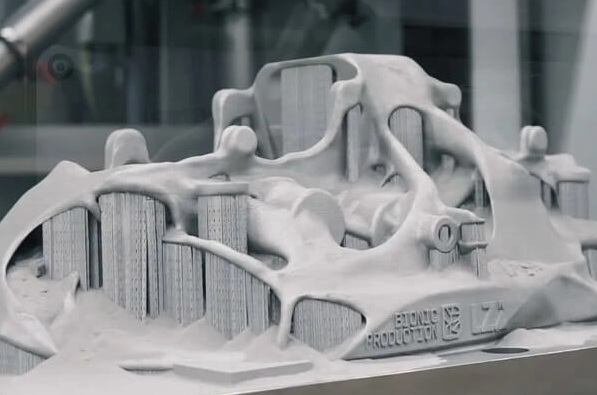
Одним из наиболее значительных преимуществ 3D-печати титановых деталей является гибкость конструкции, которую она предлагает. Инженеры могут создавать конструкции сложной геометрии, легкие и оптимизированные по производительности. Эта возможность особенно полезна в таких отраслях, как аэрокосмическая промышленность, где каждый грамм имеет значение. Возможность проектирования деталей с внутренней решетчатой структурой позволяет значительно снизить вес без ущерба для прочности. Такая свобода проектирования позволяет создавать инновационные решения, которые могут повысить производительность конечного продукта, что приведет к повышению эффективности и функциональности.
Сокращение отходов
Традиционные методы производства часто включают в себя субтрактивные процессы, которые могут привести к образованию значительных отходов. Напротив, 3D-печать — это аддитивный процесс, а это означает, что материал используется только там, где это необходимо. Такая эффективность не только уменьшает количество отходов, но и снижает материальные затраты. Сокращение отходов особенно важно в контексте титана, который является дорогим материалом. Минимизируя отходы, производители могут добиться более устойчивой практики производства, что соответствует растущему акценту на экологической ответственности в производстве.
Быстрое прототипирование
3D-печать позволяет быстро создавать прототипы, позволяя компаниям быстро повторять проекты и тестировать функциональность. Эта скорость имеет решающее значение в конкурентных отраслях, где время выхода на рынок может определять успех. Возможность производить прототипы собственными силами сокращает время выполнения заказов и позволяет быстрее получать обратную связь по результатам тестирования. Этот итеративный процесс может привести к созданию более качественной продукции, поскольку инженеры могут вносить коррективы на основе реальных характеристик, а не теоретических моделей.
Кастомизация
Возможность настраивать детали для конкретных применений — еще одно преимущество 3D-печати. Это особенно важно в медицинской сфере, где имплантаты могут быть адаптированы под конкретного пациента. Кастомизация выходит за рамки медицинских приложений; В аэрокосмической и автомобильной промышленности детали могут быть разработаны с учетом конкретных критериев производительности или эстетических предпочтений. Такой уровень настройки улучшает общий пользовательский опыт и может привести к лучшим результатам в приложениях, где точность имеет решающее значение.
Проблемы 3D-печати титановых деталей
Расходы
Хотя 3D-печать предлагает множество преимуществ, первоначальные инвестиции в оборудование и материалы могут быть высокими. Титановый порошок стоит дорого, а оборудование, необходимое для 3D-печати металлом, также требует значительных инвестиций. Эта высокая стоимость может стать барьером для небольших компаний или тех, кто только выходит на рынок. Однако по мере развития технологий и их доступности ожидается, что затраты, связанные с 3D-печатью титановых деталей, снизятся, что сделает эту технологию более жизнеспособным вариантом для более широкого спектра применений.
Техническая экспертиза
Успешная печать титановых деталей требует высокого уровня технических знаний. Операторы должны понимать тонкости процесса печати, включая такие параметры, как температура, скорость и толщина слоя, чтобы производить высококачественные детали. Этот опыт важен не только во время процесса печати, но также на этапах проектирования и последующей обработки. Компаниям, возможно, придется инвестировать в обучение и развитие, чтобы обеспечить своим сотрудникам необходимые навыки для эффективного использования 3D-печати.
Материальные ограничения
Хотя титан — фантастический материал для многих применений, он подходит не всем. Механические свойства титана могут различаться в зависимости от процесса печати и параметров, что может повлиять на характеристики конечной детали. Кроме того, доступность титановых сплавов для 3D-печати по-прежнему ограничена по сравнению с другими материалами. Текущие исследования направлены на расширение диапазона титановых сплавов, которые можно эффективно печатать, что повысит универсальность 3D-печати в различных приложениях.
Применение титановых деталей, напечатанных на 3D-принтере
Аэрокосмическая промышленность
В аэрокосмическом секторе снижение веса имеет решающее значение для повышения эффективности использования топлива. Титановые детали, напечатанные на 3D-принтере, используются в различных областях, включая компоненты двигателей, кронштейны и элементы конструкции. Возможность создавать легкие, но прочные детали помогает производителям соблюдать строгие стандарты производительности. Более того, возможности быстрого прототипирования 3D-печати позволяют аэрокосмическим компаниям быстро тестировать новые конструкции, что приводит к инновациям, которые могут повысить производительность и безопасность самолетов.
Медицинская область
Медицинская промышленность использует 3D-печать для изготовления индивидуальных имплантатов и протезов. Биосовместимость титана делает его идеальным выбором для хирургических имплантатов, таких как замена бедра и колена. Индивидуальная настройка позволяет лучше адаптироваться и улучшить результаты лечения пациентов. Кроме того, 3D-печать может облегчить производство сложных хирургических инструментов и инструментов, адаптированных для конкретных процедур, повышая эффективность и результативность хирургических вмешательств.
Автомобильный сектор
В автомобилестроении 3D-печать используется для создания легких компонентов, повышающих производительность и топливную экономичность. Такие детали, как кронштейны, выхлопные системы и даже компоненты двигателя, могут быть изготовлены из титана, что способствует повышению общей производительности автомобиля. Возможность быстро создавать прототипы и тестировать новые конструкции позволяет автопроизводителям постоянно внедрять инновации, что приводит к прогрессу в автомобильных технологиях и устойчивому развитию.
Оборона и Военные
В оборонном секторе используются титановые детали, напечатанные на 3D-принтере, для различных целей, включая легкую броню и компоненты для самолетов. Возможность производить сложные детали по требованию может значительно улучшить эксплуатационные возможности. Кроме того, 3D-печать может упростить цепочку поставок, связанную с традиционным производством, позволяя быстрее развертывать критически важные компоненты на местах.
Будущее 3D-печати с использованием титана
Поскольку технологии продолжают развиваться, будущее 3D-печати титановых деталей выглядит многообещающим. Ожидается, что инновации в технологиях и материалах печати повысят качество и снизят затраты, связанные с 3D-печатью титаном. Кроме того, поскольку отрасли все чаще внедряют аддитивное производство, спрос на титановые детали, вероятно, будет расти. Исследования новых титановых сплавов и усовершенствованных процессов печати еще больше расширят возможности применения 3D-печати, сделав ее краеугольным камнем современного производства.
Заключение
В заключение можно сказать, что 3D-печать может совершить революцию в производстве титановых деталей в различных отраслях. Благодаря своим уникальным свойствам титан является идеальным кандидатом для аддитивного производства, предлагая гибкость конструкции, сокращение отходов и возможности быстрого прототипирования. Несмотря на то, что проблемы остаются, преимущества 3D-печати титановых деталей значительны, открывая путь для инновационных применений в аэрокосмической, медицинской, автомобильной и оборонной отраслях. По мере развития технологии мы можем ожидать увидеть еще более интересные разработки в области 3D-печатных титановых компонентов.
Похожие вопросы и ответы
1. Каковы основные преимущества использования титана в 3D-печати?
Титан обладает высоким соотношением прочности к весу, отличной коррозионной стойкостью и способностью создавать сложную геометрию, что делает его идеальным для различных применений.
2. Какие технологии обычно используются для 3D-печати титановых деталей?
Наиболее распространенными технологиями являются прямое лазерное спекание металлов (DMLS) и электронно-лучевая плавка (EBM).
3. Как 3D-печать сокращает количество отходов по сравнению с традиционным производством?
3D-печать — это аддитивный процесс, то есть материал используется только там, где это необходимо, что значительно снижает количество отходов по сравнению с субтрактивными методами.
4. Можно ли персонализировать титановые детали с помощью 3D-печати?
Да, 3D-печать позволяет настраивать титановые детали в соответствии с конкретными требованиями, особенно в области медицины.
5. Какие проблемы связаны с 3D-печатью титановых деталей?
Проблемы включают высокие затраты на материалы и оборудование, необходимость в технических знаниях и потенциальные изменения механических свойств в зависимости от параметров печати.





