Меню контента
● Понимание титана и его свойств
>> Ключевые свойства титана
● Общие процессы производства титановых деталей
>> обработка с ЧПУ
>>> Преимущества обработки с ЧПУ
>>> Соображения стоимости
>> Аддитивное производство
>>> Преимущества аддитивного производства
>>> Соображения стоимости
>> Гидроабразивная резка
>>> Преимущества гидроабразивной резки
>>> Соображения стоимости
>> Токарная и фрезерная обработка
>>> Преимущества токарной и фрезерной обработки
>>> Соображения стоимости
● Факторы, влияющие на стоимость производства титановых деталей
>> Материальные затраты
>> Объем производства
>> Сложность конструкции
>> Стоимость оснастки и настройки
● Заключение
● Похожие вопросы и ответы
>> 1. Какой метод производства титановых деталей является наиболее экономически эффективным?
>> 2. Как сложность титановой детали влияет на стоимость производства?
>> 3. Каковы преимущества обработки титановых деталей на станке с ЧПУ?
>> 4. Является ли гидроабразивная резка подходящим вариантом для производства титана?
>> 5. Какие факторы производители должны учитывать при выборе процесса обработки титана?
Титан известен своей прочностью, легкостью и устойчивостью к коррозии, что делает его очень востребованным материалом в различных отраслях промышленности, включая аэрокосмическую, автомобильную и медицинскую. Однако стоимость производства титановых деталей может быть значительной из-за уникальных свойств материала и сложности процессов механической обработки. В этой статье рассматриваются самые дешевые машинные процессы, доступные для производства титановых деталей, рассматриваются различные методы, их преимущества и соображения для производителей.
Понимание титана и его свойств
Титан — переходный металл, известный своим высоким соотношением прочности к весу и превосходной коррозионной стойкостью. Эти свойства делают его идеальным для применений, где производительность и долговечность имеют решающее значение. Титан часто используется в средах, которые вызывают коррозию или разрушение других материалов, например, в морской отрасли или химической обработке. Однако титан также сложен в обработке из-за его твердости и склонности к наклепу, что может привести к увеличению износа инструмента и производственных затрат. Понимание этих свойств необходимо производителям для выбора подходящего процесса обработки, который сбалансирует стоимость и производительность.
Ключевые свойства титана
- Высокая прочность: Титан так же прочен, как сталь, но значительно легче, что делает его отличным выбором для применений, где снижение веса имеет решающее значение, например, в компонентах аэрокосмической промышленности.
- Коррозионная стойкость: он выдерживает суровые условия окружающей среды, что делает его пригодным для морского и химического применения. Такое сопротивление продлевает срок службы компонентов, уменьшая необходимость частой замены.
- Биосовместимость: Титан нетоксичен и совместим с тканями человека, что делает его идеальным для медицинских имплантатов. Его использование в хирургических имплантатах и протезировании произвело революцию в области медицины, предоставив пациентам долговечные и безопасные варианты.
Общие процессы производства титановых деталей
При рассмотрении самых дешевых машинных процессов изготовления титановых деталей в игру вступают несколько методов. Каждый процесс имеет свои собственные финансовые последствия, эффективность и пригодность для различных приложений. Понимание этих процессов помогает производителям принимать обоснованные решения, исходя из их конкретных потребностей.
обработка с ЧПУ
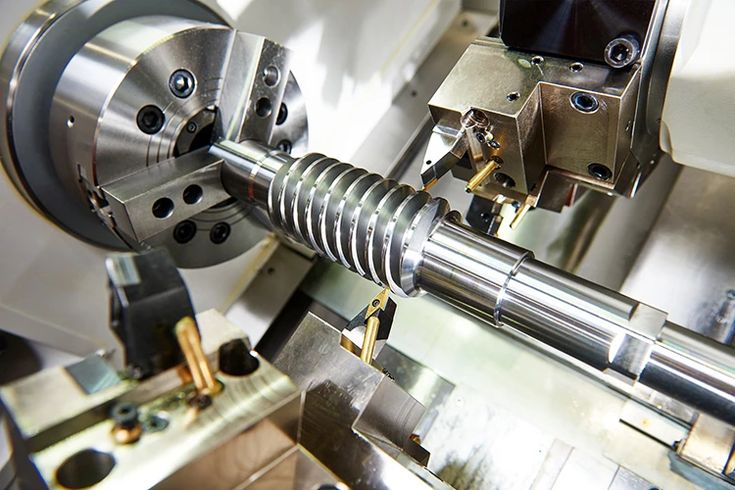
Механическая обработка с ЧПУ (числовым программным управлением) является одним из наиболее распространенных методов изготовления титановых деталей. Этот процесс включает в себя использование машин с компьютерным управлением для резки, фрезерования и придания титану желаемой формы. Обработка на станках с ЧПУ особенно выгодна для изготовления деталей сложной конструкции и жестких допусков.
Преимущества обработки с ЧПУ
- Точность: станки с ЧПУ могут достигать высокого уровня точности, что имеет решающее значение для аэрокосмического и медицинского применения. Возможность последовательного копирования конструкций гарантирует соответствие каждой детали строгим стандартам качества.
- Гибкость: этот метод позволяет создавать изделия сложной геометрии и подходит как для небольших, так и для крупных производственных тиражей. Производители могут быстро адаптироваться к меняющимся требованиям к конструкции без значительных простоев.
Соображения стоимости
Хотя обработка с ЧПУ обеспечивает точность, она может быть дорогостоящей из-за высоких затрат на инструменты и необходимости специального оборудования. Однако развитие технологий делает обработку с ЧПУ более доступной и экономически эффективной. Инвестиции в современные станки с ЧПУ могут привести к повышению эффективности и сокращению времени цикла, что в конечном итоге приведет к снижению производственных затрат.
Аддитивное производство
Аддитивное производство, также известное как 3D-печать, набирает популярность для производства деталей из титана. В этом процессе детали создаются слой за слоем, что позволяет создавать сложные конструкции, недоступные традиционным методам. Возможность создавать сложную геометрию без необходимости использования обширного инструмента делает аддитивное производство привлекательным вариантом для многих производителей.
Преимущества аддитивного производства
- Эффективность использования материалов: этот процесс сводит к минимуму отходы, поскольку используется только тот материал, который необходим для создания детали. Эта эффективность особенно полезна при работе с дорогими материалами, такими как титан.
- Свобода дизайна: позволяет создавать сложные конструкции, позволяющие снизить вес компонентов без ущерба для прочности. Эта возможность особенно ценна в отраслях, где снижение веса имеет решающее значение, например в аэрокосмической отрасли.
Соображения стоимости
Хотя первоначальные инвестиции в технологию аддитивного производства могут быть высокими, сокращение отходов материалов и возможность производить детали по требованию могут привести к снижению общих затрат в долгосрочной перспективе. Кроме того, гибкость аддитивного производства позволяет быстро создавать прототипы, что позволяет производителям быстро и эффективно тестировать конструкции.
Гидроабразивная резка
Гидроабразивная резка — еще один метод изготовления деталей из титана. В этом процессе используется вода под высоким давлением, смешанная с абразивными материалами, для резки титана. Гидроабразивная резка особенно эффективна для толстых материалов и позволяет получить чистые края без необходимости вторичной обработки.
Преимущества гидроабразивной резки
- Отсутствие зоны термического воздействия: в отличие от традиционных методов резки, гидроабразивная резка не выделяет тепло, которое может изменить свойства титана. Эта характеристика сохраняет целостность и прочность материала.
- Универсальность: он может резать различные материалы, что делает его гибким вариантом для производителей. Гидроабразивная резка может использоваться как для титана, так и для других материалов, что позволяет выполнять разнообразные применения на одном предприятии.
Соображения стоимости
Гидроабразивная резка может быть более рентабельной, чем обработка на станке с ЧПУ для определенных применений, особенно для более толстых материалов. Однако стоимость абразивов и обслуживания оборудования может увеличиться. Производители должны сопоставить эти затраты с преимуществами точности и сохранности материала.
Токарная и фрезерная обработка
Токарная и фрезерная обработка — это традиционные процессы обработки, которые включают удаление материала с заготовки для достижения желаемой формы. Эти методы хорошо зарекомендовали себя в обрабатывающей промышленности и часто используются для производства простых и умеренно сложных титановых деталей.
Преимущества токарной и фрезерной обработки
- Устоявшиеся методы: эти методы хорошо изучены и широко используются в отрасли. Производители часто имеют опыт и оборудование для этих процессов, что сокращает время обучения.
- Высокая точность: оба процесса позволяют достичь жестких допусков, что важно для многих применений. Способность стабильно производить высококачественные детали является значительным преимуществом на конкурентных рынках.
Соображения стоимости
Токарная обработка и фрезерование могут быть дешевле, чем обработка простых деталей на станке с ЧПУ. Однако сложность детали может существенно повлиять на стоимость, поскольку более сложные конструкции могут потребовать больше времени и специализированных инструментов. Производителям следует тщательно оценить требования к конструкции, чтобы выбрать наиболее экономически эффективный метод.
Факторы, влияющие на стоимость производства титановых деталей
На стоимость изготовления титановых деталей влияет несколько факторов, в том числе:
Материальные затраты
Цена на сам титан может варьироваться в зависимости от рыночных условий, доступности и конкретной марки используемого титана. Титановые сплавы более высокого качества могут обеспечить лучшие характеристики, но стоят дороже. Производители должны быть в курсе рыночных тенденций, чтобы принимать стратегические решения о закупках.
Объем производства
Масштаб производства может существенно повлиять на затраты. Большие объемы производства часто приводят к снижению затрат на единицу продукции из-за эффекта масштаба. И наоборот, мелкосерийное производство может привести к более высоким затратам на деталь. Производителям следует оценить свои производственные потребности и рассмотреть возможность инвестирования в процессы, позволяющие обрабатывать большие объемы продукции для снижения затрат.
Сложность конструкции
Сложность конструкции детали играет решающую роль в определении производственных затрат. Более сложные конструкции могут потребовать применения передовых методов обработки, что приводит к увеличению затрат на рабочую силу и инструменты. Упрощение конструкции там, где это возможно, может помочь производителям снизить затраты, сохраняя при этом функциональность.
Затраты на оснастку и настройку
Первоначальные инвестиции в оснастку и настройку станка могут быть значительными, особенно для обработки на станках с ЧПУ и аддитивного производства. Однако эти затраты могут быть амортизированы за счет более крупных производственных циклов. Производителям следует учитывать долгосрочные выгоды от инвестиций в высококачественные инструменты и оборудование для повышения эффективности и снижения затрат с течением времени.
Заключение
В заключение, самый дешевый машинный процесс изготовления титановых деталей зависит от различных факторов, включая конкретное применение, объем производства и сложность детали. Хотя обработка с ЧПУ и аддитивное производство являются популярным выбором, гидроабразивная резка и традиционные процессы точения и фрезерования также могут предложить экономически эффективные решения. Производители должны тщательно оценить свои потребности и рассмотреть компромисс между стоимостью, точностью и эффективностью производства, чтобы определить лучший подход к своим титановым деталям.
Похожие вопросы и ответы
1. Какой метод производства титановых деталей является наиболее экономически эффективным?
Наиболее экономически эффективный метод зависит от объема производства и сложности детали, но аддитивное производство часто обеспечивает значительную экономию отходов материала и гибкость конструкции.
2. Как сложность титановой детали влияет на стоимость производства?
Более сложные конструкции обычно требуют передовых методов обработки, что приводит к более высоким затратам на рабочую силу и инструменты, что может увеличить общую стоимость производства.
3. Каковы преимущества обработки титановых деталей на станке с ЧПУ?
Обработка на станках с ЧПУ обеспечивает высокую точность, гибкость конструкции и возможность создавать изделия сложной геометрии, что делает их пригодными для различных применений.
4. Является ли гидроабразивная резка подходящим вариантом для производства титана?
Да, гидроабразивная резка является жизнеспособным вариантом, поскольку она не выделяет тепла, сохраняя свойства титана, и может быть экономически эффективной для более толстых материалов.
5. Какие факторы производители должны учитывать при выборе процесса обработки титана?
Производители должны учитывать стоимость материалов, объем производства, сложность детали и затраты на оснастку/наладку при выборе процесса обработки титановых деталей.





