Меню контента
>> Материальный императив: почему титан диктует темп современных гонок
>> Металлургия и производство: анатомия высокопроизводительного крепежа
>>> Критическая роль накатки резьбы
>>> Точное машиностроение и допуски на размеры
>> Передовые приложения в современных гоночных автомобилях
>>> Внутреннее устройство двигателя и трансмиссии
>>> Интеграция шасси и подвески
>> Решение проблем: протоколы установки и обслуживания
>>> Уменьшение истирания и смазка
>>> Освоение протоколов крутящего момента
>>> Строгие режимы проверок
>> Резюме: Стратегическая ценность прецизионного оборудования
>> Часто задаваемые вопросы
В элитных эшелонах профессионального автоспорта, где победа часто определяется с разницей в считанные миллисекунды, а инженерные ограничения доводятся до абсолютной границы физических возможностей, выбор крепежных элементов является не просто логистическим решением о закупках — это критически важный императив проектирования с высокими ставками. Для специалистов отрасли и ведущих инженеров-конструкторов титановые крепления представляют собой нечто большее, чем просто стратегию снижения веса; они воплощают в себе сложное сочетание передовой металлургии, точного производства и бескомпромиссной надежности конструкции. В этой статье представлен всесторонний, глубокий анализ материаловедения, показателей производительности и стратегического применения титановых креплений в самых требовательных гоночных условиях мира.
Материальный императив: почему титан диктует темп современных гонок
Разработка автоспорта постоянно руководствуется неустанным стремлением к оптимизации соотношения прочности и веса. В гоночном автомобиле сталь, будучи функционально прочной и исторически надежной, приводит к значительному увеличению массы. Этот штраф особенно вреден в двух конкретных областях: неподрессоренная масса и инерция вращения. Первое напрямую определяет способность шины поддерживать контакт с поверхностью гусеницы на пересеченной местности, а второе влияет на отзывчивость двигателя и маневренность автомобиля во время циклов быстрого ускорения и замедления.
Выбирая титановые сплавы, в частности Ti-6Al-4V (обычно обозначаемый как Grade 5 по стандартам ASTM), инженеры могут добиться снижения веса каждого крепежного элемента примерно на 45 процентов по сравнению с высокопрочными легированными сталями. Хотя для одного компонента это может показаться незначительным, совокупный эффект сотен крепежных элементов на шасси, трансмиссии и системе подвески приводит к значительной централизации масс, более низким центрам тяжести и уменьшению времени отклика в переходных процессах. Кроме того, поскольку титан класса 5 сохраняет прочность на разрыв, сравнимую со многими высокопрочными легированными сталями, обеспечивая при этом огромное преимущество в весе, он обеспечивает исключительную удельную прочность (отношение прочности к весу). Для ученого-материаловеда эта удельная проч�
Помимо простой экономии веса, металлургический профиль Ti-6Al-4V обеспечивает уникальную механическую синергию. Его превосходная усталостная устойчивость является определяющей характеристикой долговечности в гонках. Такие компоненты, как тяги подвески, болты рулевого рычага и шатуны двигателя, в течение соревновательного сезона подвергаются миллионам циклов различных нагрузок. Присущая титану способность противостоять этим циклическим нагрузкам (при условии, что во время производственного процесса соблюдается внутренний поток металлургических зерен) гарантирует, что гоночный автомобиль останется устойчивым в течение изнурительных гонок на выносливость или интенсивных спринтерских серий.
Металлургия и производство: анатомия высокопроизводительного крепежа
Для профессионалов отрасли простого указания «класса 5» в заказе на поставку опасно недостаточно. Истинные характеристики крепежа определяются его производственным опытом и микроскопической целостностью его структуры.
Критическая роль накатки резьбы
Возможно, н��иболее важным отличием обычного болта из хозяйственного магазина от высокопроизводительного гоночного крепежа является мет��дология, используемая при изготовлении резьбы. Традиционное нарезание резьбы включает в себя механическую обработку поверхностного материала для формирования профиля резьбы. Этот процесс существенно разрушает зернистую структуру металла, создавая микроскопические очаги напряжений и прерывания потока волокон. В условиях высокой вибрации эти несплошности служат основными точками зарождения усталостных трещин, которые могут быстро распространяться под нагрузкой, что приводит к катастрофическому выходу из строя крепежа.
И наоборот, накатка резьбы — процесс, при котором резьба формируется путем холодной обработки материала между прецизионными штампами — принципиально сохраняет и сжимает зернистую структуру, заставляя ее течь и соответствовать геометрии профиля резьбы. Этот процесс холодной обработки создает благоприятные сжимающие остаточные напряжения в корнях резьбы, значительно увеличивая усталостную долговечность детали и прочность на сдвиг. Для любого критического применения на гоночной платформе накатанная резьба является непреложным инженерным требованием, обеспечивающим необходимую устойчивость к интенсивным резонансным частотам, генерируемым двигателями внутреннего сгорания или электрическими силовыми агрегатами с высоким крутящим моментом.
Точное машиностроение и допуски на размеры
Крепежи для автоспорта работают в среде, характеризующейся чрезмерным тепловым расширением, сильной вибрацией и сильными ударными нагрузками. Следовательно, допуски на размеры и целостность поверхности являются скорее функциональной необходимостью, чем второстепенными факторами. Крепежные детали, разработанные для аэрокосмической и гоночной авиации высшего уровня, обычно изготавливаются с допусками в пределах нескольких микрон. Такой уровень точности гарантирует, что нагрузка зажима распределяется равномерно по всей поверхности соединения, предотвращая ослабление крепежа или локализованную концентрацию напряжений.
Обработка поверхности также играет важную роль. Высококачественные титановые крепежные детали подвергаются точной шлифовке для достижения определенной средней шероховатости, за которой часто следует специальная обработка поверхности или покрытие. Эти покрытия выполняют две основные функции: снижение коэффициента трения для обеспечения высокоточного преобразования крутящего момента в напряжение во время установки и смягчение явления истирания. Истирание является особенно постоянной проблемой для титана, поскольку сродство металла к кислороду приводит к разрыву пассивного оксидного слоя под высоким контактным давлением, что позволяет открытым поверхностям основного металла подвергаться холодной сварке. Правильная обработка поверхности предотвращает это, гарантируя, что крепеж можно будет снять и повторно использовать на протяжении всего цикла технического обслуживания автомобиля.
Передовые приложения в современных гоночных автомобилях
На современных гоночных платформах повсеместно используется титановое оборудование, причем каждая подсистема требует уникального подхода к механической интеграции.
Внутреннее устройство двигателя и трансмиссии
Титановые крепежные детали внутри двигателя подвергаются самым суровым условиям: экстремальным термоциклам и экстремальной высокочастотной вибрации. В этом контексте основной задачей является сохранение целостности зажимного усилия, несмотря на несопоставимую степень теплового расширения между титановым болтом, алюминиевым блоком двигателя и стальной головкой блока цилиндров. Здесь часто применяют специализированные сплавы с более высокой термической стабильностью. Для критических применений, таких как болты шатунов или детали клапанного механизма, инженеры должны учитывать упругую деформацию крепежа при сильном нагреве. Неспособность справиться с этим может привести к потере предварительной нагрузки, что приведет к ужасной «потере зажима», которая допускает микродвижения, которые быстро перерастают в структурный отказ всей трансмиссии.
Интеграция шасси и подвески
В архитектуре подвески, где крепежные элементы выдерживают экстремальные поворотные усилия, тормозной момент и сильные удары о бордюр, акцент смещается в сторону максимизации усталостной прочности и сопротивления сдвигу. Титан часто является материалом для изготовления стоек, поперечных рычагов и точек крепления амортизаторов. При интеграции титана в сборку, содержащую другие материалы, такие как монококи из углеродного волокна или стойки из алюминиевых заготовок, инженеры должны остро осознавать гальваническую коррозию. Поскольку титан более благороден, чем алюминий, в присутствии электролита, такого как вода или дорожная грязь, алюминий будет действовать как жертвенный анод и преимущественно подвергаться коррозии. Чтобы предотвратить это, профессиональные команды используют диэлектрические изоляционные материалы, специальные шайбы и строгие протоколы сборки, часто используя изолирующие покрытия для эффективного разрыва гальванической цепи.
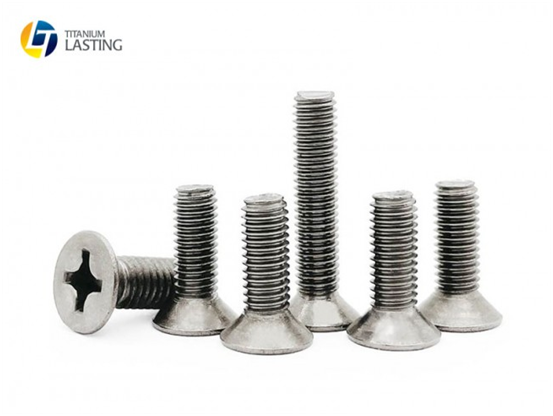
Решение проблем: протоколы установки и обслуживания
Несмотря на свои неоспоримые эксплуатационные преимущества, титановые крепежные детали требуют особого, дисциплинированного подхода к установке и длительного ухода, который отличается от обычных стальных крепежных изделий.
Уменьшение истирания и смазка
Пассивный оксидный слой титана, хотя и полезен для коррозионной стойкости, склонен к повреждению при контакте с высокой нагрузкой, что приводит к истиранию. Чтобы предотвратить это, во время каждой сборки необходимо постоянное использование специализированных противозадирных составов — обычно на основе никеля, серебра или дисульфида молибдена. Это не только предотвращает холодную сварку резьбы, но также гарантирует, что крутящий момент, приложенный к крепежу, преобразуется в фактическое натяжение, а не поглощается поверхностным трением.
Освоение протоколов крутящего момента
Титан имеет более низкий модуль упругости и уникальные фрикционные характеристики по сравнению со сталью. Следовательно, применение стандартных характеристик крутящего момента стали к титановому болту почти всегда приводит к неправильной предварительной нагрузке, либо к недостаточной затяжке соединения, либо к превышению предела упругости болта. Современные команды гоночных инженеров устанавливают особые протоколы соотношения крутящего момента к натяжению, которые часто включают измерение фактического растяжения или удлинения болта, а не полагаются исключительно на динамометрический ключ. Это гарантирует, что крепеж остается в пределах диапазона упругости, сохраняя постоянные и повторяемые силы зажима на протяжении всей гонки.
Строгие режимы проверок
Циклический характер автоспорта требует, чтобы титановые крепления рассматривались как компоненты с ограниченным сроком службы. Строгий режим неразрушающего контроля (NDT) необходим для конструкционных креплений. Очень важно отметить, что магнитопорошковый контроль (MPI) здесь принципиально неэффективен, поскольку титан немагнитен; он просто не реагирует на магнитные поля, используемые в таких испытаниях. Вместо этого профессиональные команды полагаются на ультразвуковой контроль, рентгеновский анализ или дефектоскопию. Кроме того, ведущие команды устанавливают пределы срока службы, заменяя критически важные крепежные детали на основе определенного количества тепловых циклов или общего количества часов работы, чтобы снизить риск скрытого распространения усталостных трещин до того, как они достигнут критической массы.
Резюме: Стратегическая ценность прецизионного оборудования
Интеграция Титановые крепления в соревновательной гоночной программе по своей сути являются стратегическими инвестициями в общую надежность автомобиля, его управляемость и управление весом. Развивая глубокое понимание основ металлургии, в частности уникальных свойств Grade 5 (Ti-6Al-4V), подчеркивая превосходные производственные процессы, такие как накатка резьбы, и строго придерживаясь специализированных протоколов установки и проверки, профессиональные инженеры могут безопасно использовать беспрецедентные механические преимущества, которые обеспечивает титан. В дисциплине, где успех определяется тысячными долями секунды, использование высококачественного оборудования профессионального уровня часто является решающим фактором между обеспечением позиции на подиуме и множеством механических неисправностей, от которых страдает сеть. Поскольку технология материалов продолжает развиваться, роль титана в создании идеальной гоночной машины будет только возрастать.
Часто задаваемые вопросы
Вопрос 1: Почему Ti-6Al-4V (класс 5) считается отраслевым стандартом для автоспорта?
Ответ: Предпочтителен класс 5, поскольку он обеспечивает оптимальный баланс высокой прочности на разрыв, превосходной усталостной прочности и устойчивости к деградации окружающей среды. Благодаря весу, который составляет примерно 55 процентов от веса обычных высокопрочных сталей, он позволяет инженерам добиться значительного снижения массы, не жертвуя структурной стабильностью, необходимой для условий экстремальных нагрузок, наблюдаемых в профессиональных гонках. Это обеспечивает превосходную удельную прочность, которая жизненно важна для структурной эффективности гоночных автомобилей, чувствительных к весу.
Вопрос 2. Как процесс производства резьбонакатных изделий конкретно повышает надежность крепежа?
Ответ: Накатка резьбы — это метод холодной штамповки, при котором резьба создается за счет пластической деформации, а не удаления материала. Это сохраняет зернистую структуру металла, заставляя его течь и повторять геометрию корня резьбы. Этот процесс также вызывает сжимающие остаточные напряжения в основаниях резьбы, которые действуют как мощный барьер против возникновения и распространения усталостных трещин, эффективно продлевая функциональный срок службы крепежа, намного превышающий то, что возможно при использовании методов нарезания резьбы.
Вопрос 3. Каковы основные инженерные риски, связанные с установкой титановых креплений в прямом контакте с алюминиевыми компонентами?
Ответ: Наиболее существенным риском является гальваническая коррозия. Поскольку титан более благороден, чем алюминий, эти два металла создают электрохимическую ячейку в присутствии электролита, в результате чего алюминий действует как жертвенный анод и преимущественно подвергается коррозии. Чтобы смягчить это, инженеры должны использовать гальванические изоляторы, непроводящие шайбы или специальные покрытия на крепежных элементах, чтобы создать электрический разрыв между двумя разнородными металлами, тем самым защищая структурную целостность сборки.
Вопрос 4. Можно ли применять стандартные характеристики крутящего момента для стали при использовании титановых болтов?
О: Нет, это крайне не рекомендуется. Титан имеет другой модуль упругости и существенно другие фрикционные свойства, чем сталь. Использование значений крутящего момента стали приведет к нестабильной предварительной нагрузке, что приведет либо к невозможности закрепить компонент, либо к риску пластической деформации болта из-за чрезмерной затяжки. Характеристики крутящего момента для титана должны бы��ь получены путем эмпирических испытаний или специальных методов измерения растяжения, чтобы гарантировать, что болт остается в пределах диапазона упругости.
Вопрос 5: Почему магнитопорошковый контроль (MPI) не является подходящим методом тестирования титановых крепежных изделий?
Ответ: Магнитопорошковый контроль предназначен для обнаружения поверхностных и приповерхностных неоднородностей в ферромагнитных материалах. Поскольку титан и его распространенные сплавы немагнитны, они не реагируют на магнитные поля, используемые в MPI, что делает этот метод совершенно неэффективным для обнаружения дефектов. Вместо этого профессиональные команды автоспорта используют ультразвуковой контроль или дефектоскопию, которые лучше подходят для оценки структурной целостности немагнитных высокопроизводительных титановых компонентов.





