Меню контента
● Введение в горячую формовку титанового листа
● Наука, лежащая в основе титанового листа горячей штамповки
>> Понимание свойств титана
>> Процесс горячего формования
>> Контроль температуры и однородность
>> Чувствительность к скорости деформации
● Преимущества горячего формования титанового листа
>> Улучшенная формуемость
>> Уменьшенная отдача
>> Экономичное производство сложных деталей
>> Улучшенные свойства материала
>> Снижение износа инструментов
● Применение горячей формовки титанового листа
>> Аэрокосмическая промышленность
>> Автомобильная промышленность
>> Медицинская промышленность
>> Химическая и энергетическая промышленность
● Проблемы при горячей штамповке титанового листа
>> Высокое энергопотребление
>> Окисление и образование альфа-казеина
>> Выбор материала инструмента
>> Управление процессом и повторяемость
>> Окно ограниченной формуемости
● Будущие тенденции в области горячего формования титановых листов
>> Расширенное моделирование и моделирование
>> Методы гибридного формования
>> Индивидуальные стратегии отопления
>> Интеграция с аддитивным производством
>> Устойчивые методы производства
● Заключение
Введение в горячую формовку титанового листа
Горячая формовка титанового листа стала революционным процессом в обрабатывающей промышленности, особенно в аэрокосмической отрасли. Эта передовая технология произвела революцию в производстве сложных титановых компонентов, предлагая множество преимуществ по сравнению с традиционными методами формовки. Поскольку отрасли продолжают расширять границы производительности и эффективности материалов, горячая штамповка титанового листа находится на переднем крае инноваций, позволяя создавать легкие, прочные и сложные детали, которые когда-то считались невозможными или экономически нецелесообразными.
Наука, лежащая в основе титанового листа горячей штамповки
Понимание свойств титана
Титан известен своим исключительным соотношением прочности и веса, коррозионной стойкостью и биосовместимостью. Однако те же самые свойства, которые делают титан столь желанным, также создают проблемы при формовании материала. При комнатной температуре титан демонстрирует высокую прочность и низкую пластичность, что затрудняет придание ему сложных форм без риска разрушения или чрезмерного пружинения.
Процесс горячего формования
Титановый лист горячей формовки решает эти проблемы, используя поведение материала при повышенных температурах. Процесс обычно включает нагрев как титанового листа, так и формовочных инструментов до температур от 900°F до 1600°F (от 482°C до 871°C). При таких повышенных температурах титан становится более податливым, что обеспечивает большую формуемость и снижает упругость.
Контроль температуры и однородность
Одним из важнейших аспектов горячего формования титанового листа является поддержание точного контроля температуры на протяжении всего процесса. Равномерный нагрев как листа, так и инструментов необходим для обеспечения стабильных свойств материала и предотвращения локальной деформации или разрушения. Для достижения требуемой однородности температуры часто используются усовершенствованные системы нагрева, в том числе индукционный нагрев и резистивный нагрев.
Чувствительность к скорости деформации
Титан демонстрирует значительную чувствительность к скорости деформации при повышенных температурах, а это означает, что напряжение течения материала сильно зависит от скорости деформации. Эта характеристика тщательно учитывается в процессах горячей штамповки, поскольку она влияет на формуемость и конечные свойства детали. Контролируя скорость и температуру формования, производители могут оптимизировать процесс для достижения желаемой формы и механических свойств.
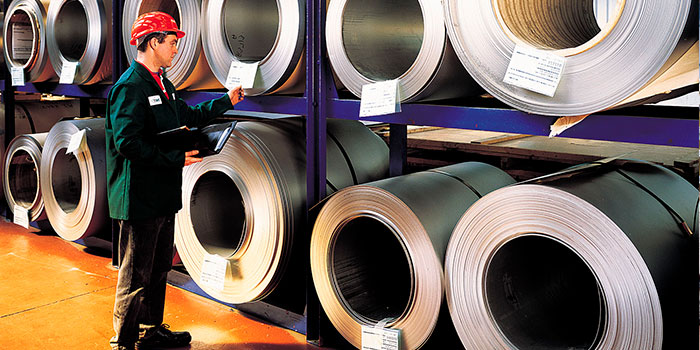
Преимущества горячего формования титанового листа
Улучшенная формуемость
Основным преимуществом горячей формовки титанового листа является значительно улучшенная формуемость по сравнению с методами холодной штамповки. Повышенные температуры позволяют добиться большей пластической деформации без разрушения, что позволяет производить изделия сложной геометрии и глубокие вытяжки, чего было бы невозможно или чрезвычайно трудно достичь при комнатной температуре.
Уменьшенная отдача
Пружинное восстановление, упругое восстановление материала после формования, является распространенной проблемой при формовке листового металла. Титановый лист горячей штамповки значительно снижает упругость из-за более низкого предела текучести материала при повышенных температурах. Это приводит к повышению точности размеров и уменьшению необходимости в последующих операциях формования или методах компенсации упругого возврата.
Экономичное производство сложных деталей
Горячая формовка титанового листа часто оказывается более рентабельной, чем традиционные методы обработки для производства сложных титановых компонентов. Этот процесс позволяет формовать почти готовую форму, сокращая отходы материала и время обработки. Это особенно выгодно для аэрокосмической отрасли, где часто требуются сложные титановые детали.
Улучшенные свойства материала
При правильном контроле горячая штамповка может улучшить механические свойства титановых компонентов. Процесс можно адаптировать для достижения конкретной микроструктуры, что приводит к оптимизации прочности, пластичности и усталостной прочности. Возможность точной настройки свойств материала делает титановый лист горячей формовки привлекательным вариантом для высокопроизводительных применений.
Снижение износа инструментов
По сравнению с холодной штамповкой, горячая штамповка титанового листа приводит к меньшим усилиям при формовке и уменьшению износа инструмента. Это приводит к увеличению срока службы инструмента и снижению требований к техническому обслуживанию, что способствует общей экономии производственных затрат.
Применение горячей формовки титанового листа
Аэрокосмическая промышленность
Аэрокосмический сектор является основным бенефициаром технологии горячей штамповки титановых листов. Этот процесс используется для производства широкого спектра компонентов, в том числе:
Компоненты двигателя: Лопасти вентилятора, лопатки компрессора и выхлопные сопла. Детали конструкции: Компоненты крыла, секции фюзеляжа и переборки. Компоненты шасси: Стойки, кронштейны и крепления.
Возможность производить легкие, высокопрочные детали сложной геометрии делает титановый лист горячей штамповки незаменимым при проектировании и производстве современных самолетов.
Автомобильная промышленность
Хотя титановый лист горячего формования менее распространен, чем в аэрокосмической отрасли, он набирает обороты в автомобильной промышленности, особенно в производстве высокопроизводительных и роскошных автомобилей. Приложения включают в себя:
Выхлопные системы: глушители, каталитические нейтрализаторы и выпускные коллекторы. Компоненты подвески: пружины и рычаги подвески. Усиление конструкции: каркасы безопасности и ударопоглощающие конструкции.
Использование титана в этих целях способствует снижению веса, повышению производительности и устойчивости к коррозии.
Медицинская промышленность
Биосовместимость титана в сочетании с возможностью создавать сложные формы посредством горячей штамповки делает этот процесс ценным в медицинской сфере. Приложения включают в себя:
Компоненты протеза: замена суставов и индивидуальные имплантаты. Хирургические инструменты: специализированные инструменты и устройства. Зубные имплантаты и ортодонтические приспособления.
Горячая формовка позволяет производить имплантаты и устройства для конкретных пациентов с оптимизированными механическими свойствами и качеством поверхности.
Химическая и энергетическая промышленность
Коррозионная стойкость титана делает детали горячей штамповки привлекательными для химической обработки и производства энергии. Примеры включают в себя:
Теплообменники и сосуды под давлением Компоненты насосов и клапаны Морское нефтегазовое оборудование
Горячая штамповка позволяет производить большие и сложные титановые конструкции, способные выдерживать суровые условия окружающей среды и высокое давление.
Проблемы при горячей штамповке титанового листа
Высокое энергопотребление
Повышенные температуры, необходимые для горячей штамповки титанового листа, приводят к значительному потреблению энергии. Это не только влияет на производственные затраты, но и вызывает экологические проблемы. Текущие исследования направлены на оптимизацию методов нагрева и изучение методов формования при более низких температурах для решения этой проблемы.
Окисление и образование альфа-казеина
Титан обладает высокой реакционной способностью при повышенных температурах, легко образуя оксидный слой, известный как альфа-корпус. Этот хрупкий поверхностный слой может ухудшить механические свойства и усталостную прочность формованной детали. Защитная атмосфера, такая как аргон, часто используется во время горячей штамповки для уменьшения окисления, но это усложняет процесс и увеличивает его стоимость.
Выбор материала инструмента
Высокие температуры, возникающие при горячей штамповке титанового листа, предъявляют жесткие требования к инструментальным материалам. Инструменты должны выдерживать повторяющиеся термические циклы, противостоять деформации при повышенных температурах и сохранять стабильность размеров. Часто требуются современные материалы, такие как суперсплавы на основе никеля и керамические композиты, что увеличивает затраты на оснастку.
Управление процессом и повторяемость
Достижение стабильных результатов при горячей штамповке титанового листа требует точного контроля над множеством параметров, включая температуру, скорость деформации и давление формования. Изменения этих факторов могут привести к несоответствию качества и свойств деталей. Передовые системы мониторинга и управления процессами необходимы для обеспечения повторяемости и качества в производственных средах.
Окно ограниченной формуемости
Хотя горячая штамповка значительно улучшает формуемость титана, диапазон оптимальных условий формования все еще остается относительно узким. Отклонение от этого окна может привести к таким дефектам, как разрывы, сморщивания или неполное формование. Это требует тщательного проектирования процесса и оптимизации геометрии каждой конкретной детали.
Будущие тенденции в области горячего формования титановых листов
Расширенное моделирование и моделирование
Поскольку вычислительная мощность продолжает расти, разрабатываются более сложные инструменты моделирования и моделирования для прогнозирования и оптимизации процессов горячей штамповки титанового листа. Эти инструменты позволяют создавать виртуальные прототипы и оптимизировать процессы, сокращая время и затраты на разработку.
Методы гибридного формования
Исследователи изучают методы гибридной формовки, сочетающие горячую формовку с другими процессами, такими как сверхпластическая формовка или диффузионная сварка. Эти гибридные подходы направлены на использование преимуществ нескольких процессов для создания еще более сложных и эффективных титановых структур.
Индивидуальные стратегии отопления
Методы локализованного нагрева, такие как лазерная формовка, исследуются для обеспечения более точного контроля над распределением температуры во время формовки. Эти методы потенциально могут снизить потребление энергии и улучшить качество деталей, применяя тепло только там, где это необходимо больше всего.
Интеграция с аддитивным производством
Сочетание горячей формовки титанового листа с технологиями аддитивного производства представляет собой область растущего интереса. Эта интеграция может позволить создавать сложные преформы, которые затем подвергаются горячей штамповке, расширяя диапазон достижимых геометрических форм и сокращая отходы материала.
Устойчивые методы производства
Поскольку экологические проблемы становятся все более важными, исследования сосредоточены на разработке более устойчивых процессов горячей штамповки титановых листов. Это включает в себя изучение альтернативных источников тепла, повышение энергоэффективности и исследование методов переработки технологических отходов и компонентов с истекшим сроком эксплуатации.
Заключение
Горячая формовка Титановый лист произвел революцию в производстве сложных высокопроизводительных компонентов в различных отраслях промышленности, в первую очередь в аэрокосмической отрасли. Этот процесс предлагает множество преимуществ, в том числе улучшенную формуемость, снижение упругости и экономичное производство сложных деталей. Однако для дальнейшего развития технологии необходимо решить такие проблемы, как высокое потребление энергии, проблемы окисления и необходимость точного управления процессом.
По мере продолжения исследований и появления новых технологий, титановый лист горячей формовки будет играть еще более важную роль в будущем производстве. Постоянное развитие передовых инструментов моделирования, методов гибридного формования и методов устойчивого производства, вероятно, расширит возможности и возможности применения этого универсального процесса. Благодаря своей способности создавать легкие, прочные и сложные титановые компоненты, горячая штамповка, несомненно, останется важнейшей технологией в поиске материалов и производственных решений следующего поколения.





