Меню контента
● Понимание титана и его свойств
● Процесс производства титановой проволоки
>> 1. Подготовка сырья
>> 2. Плавка и литье
>> 3. Горячая обработка
>> 4. Холодная обработка и волочение проволоки.
>> 5. Отжиг
>> 6. Обработка поверхности
● Применение титановой проволоки
● Заключение
>> Часто задаваемые вопросы
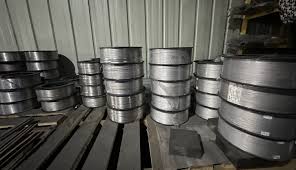
Титановая проволока является важнейшим материалом в различных отраслях промышленности, включая аэрокосмическую, медицинскую и автомобильную, благодаря своему исключительному соотношению прочности и веса и коррозионной стойкости. В этой статье рассматривается сложный процесс преобразования необработанного титанового прутка в высококачественную титановую проволоку, подробно исследуя каждый этап.
Понимание титана и его свойств
Титан — переходный металл, известный своей высокой прочностью, низкой плотностью и превосходной коррозионной стойкостью. Его часто используют в приложениях, где производительность и долговечность имеют решающее значение. Наиболее распространенные титановые сплавы, используемые для производства проволоки, включают класс 1, класс 2 и класс 5, каждый из которых обладает различными механическими свойствами, подходящими для различных применений.
Титан класса 1 является технически чистым и обладает превосходной коррозионной стойкостью, что делает его идеальным для химической обработки и морского применения. Он характеризуется высокой пластичностью и формуемостью, что позволяет ему легко принимать различные формы без растрескивания. Титан класса 2, также технически чистый, обеспечивает баланс прочности и пластичности, что делает его пригодным для широкого спектра применений, включая аэрокосмическую и медицинскую технику. Эта марка часто используется там, где требуется умеренная прочность и отличная коррозионная стойкость.
Титан 5-го класса, сплав титана, алюминия и ванадия, известен своей высокой прочностью и часто используется в компонентах аэрокосмической промышленности и высокопроизводительных устройствах. Этот сплав демонстрирует превосходные механические свойства, что делает его идеальным для критически важных применений, где первостепенное значение имеют экономия прочности и веса. Выбор марки зависит от конкретных требований применения, включая прочность, вес и устойчивость к коррозии.
Процесс производства титановой проволоки
Производство титановой проволоки включает в себя несколько ключевых этапов, каждый из которых требует точности и контроля, чтобы конечный продукт соответствовал отраслевым стандартам.
1. Подготовка сырья
Путешествие начинается с выбора высококачественного металлического титана, обычно получаемого из губчатого титана, который добывается из титановой руды, такой как рутил или ильменит. Процесс экстракции включает метод Кролла, при котором диоксид титана преобразуется в тетрахлорид титана с последующим восстановлением магнием с получением титановой губки.
Этот начальный этап имеет решающее значение, поскольку чистота титановой губки напрямую влияет на качество конечного изделия из проволоки. Затем титановую губку измельчают и перерабатывают в форму, подходящую для плавки. Меры контроля качества на этом этапе являются строгими, гарантируя удаление любых примесей до начала процесса плавки. Такое внимание к деталям очень важно, поскольку даже незначительные загрязнения могут существенно повлиять на механические свойства готовой проволоки.
Титановую губку обычно производят в контролируемой среде, чтобы свести к минимуму загрязнение. Сам процесс Кролла энергозатратен и требует тщательного управления ресурсами для обеспечения эффективности. Затем титановая губка подвергается строгим испытаниям для подтверждения ее чистоты и состава, прежде чем она будет признана пригодной для дальнейшей обработки.
2. Плавка и литье
После получения титановой губки ее плавят в вакуумной дуговой печи или электронно-лучевой печи. Этот шаг имеет решающее значение для удаления примесей и достижения желаемого химического состава. Затем расплавленный титан отливают в слитки или заготовки, которые служат сырьем для дальнейшей обработки.
Процесс плавления тщательно контролируется для поддержания правильной температуры и атмосферы, предотвращения окисления и загрязнения. Использование передовых технологий на этом этапе позволяет точно контролировать условия плавки, обеспечивая получение однородного и высокочистого титанового слитка. После отливки слиткам дают медленно остыть, чтобы избежать внутренних напряжений, которые могут повлиять на их характеристики на последующих этапах обработки.
В процессе плавления титановую губку помещают в тигель и подвергают воздействию высоких температур в вакууме или инертной атмосфере. Это предотвращает образование оксидов и других загрязнений, которые могут поставить под угрозу качество титана. Затем расплавленный титан разливается в формы для получения слитков, которые позже перерабатываются в проволоку.
3. Горячая обработка
Следующий этап включает горячую обработку, при которой титановые слитки нагреваются и перековываются в стержни. Этот процесс повышает пластичность материала и подготавливает его к последующему формованию. Горячая прокатка обычно используется для уменьшения поперечного сечения титановых прутков, что упрощает работу с ними.
Во время горячей обработки титановые стержни подвергаются воздействию высоких температур, что позволяет им придавать форму без растрескивания. Этот процесс не только уменьшает размер прутков, но и улучшает их механические свойства за счет улучшения зернистой структуры. Затем горячекатаные прутки разрезаются на определенную длину и готовы к следующему этапу обработки. Этот шаг жизненно важен для обеспечения того, чтобы стержни соответствовали допускам на размеры, необходимым для волочения проволоки.
Горячая обработка обычно выполняется при температурах выше температуры рекристаллизации титана, что позволяет осуществить значительную деформацию без риска разрушения. Этот процесс может включать различные методы, включая ковку, прокатку и экструзию, в зависимости от желаемой конечной формы и свойств титановых прутков.
4. Холодная обработка и волочение проволоки.
После горячей обработки титановые стержни подвергаются холодной обработке, а именно волочению проволоки. Этот процесс включает в себя протягивание стержней через ряд матриц все меньшего размера, что уменьшает их диаметр и одновременно увеличивает длину. Процесс волочения проволоки необходимо тщательно контролировать для обеспечения однородности и предотвращения дефектов.
Холодная обработка необходима для достижения желаемых механических свойств титановой проволоки. По мере протягивания проволоки через матрицы она становится более прочной и однородной по структуре. Процесс волочения может включать несколько проходов через разные матрицы, при этом каждый проход тщательно контролируется, чтобы гарантировать сохранение целостности проволоки. Во время этого процесса часто используется смазка, чтобы уменьшить трение и облегчить волочение, что еще больше повышает качество проволоки.
Процесс волочения проволоки имеет решающее значение для достижения окончательных размеров и механических свойств титановой проволоки. Уменьшение диаметра увеличивает прочность проволоки на разрыв, что делает ее пригодной для применения в сложных условиях. Проволоку обычно вытягивают до определенного диаметра в зависимости от требований заказчика, и этот процесс может включать этапы промежуточного отжига для снятия напряжений и улучшения пластичности.
5. Отжиг
Для снятия внутренних напряжений, возникающих в процессе волочения, титановую проволоку подвергают отжигу. Это включает в себя нагрев проволоки до определенной температуры и последующее медленное охлаждение. Отжиг улучшает механические свойства проволоки, делая ее более подходящей для различных применений.
Процесс отжига имеет решающее значение для повышения пластичности титановой проволоки, позволяя ей сгибаться и формироваться без разрушения. Этот шаг также помогает улучшить микроструктуру проволоки, улучшая ее общую прочность и характеристики. Конкретная температура и продолжительность отжига зависят от марки обрабатываемого титана, поскольку разные сплавы требуют разных условий обработки для достижения оптимальных свойств.
Отжиг обычно проводится в контролируемой атмосфере для предотвращения окисления и загрязнения. Проволока нагревается до температуры ниже точки плавления, но достаточно высокой, чтобы обеспечить рекристаллизацию. После достижения заданной температуры проволоку выдерживают определенное время перед охлаждением, что способствует снятию внутренних напряжений и улучшению ее механических свойств.
6. Обработка поверхности
Завершающим этапом производственного процесса является обработка поверхности. Это может включать такие процессы, как травление, полировка или анодирование для повышения коррозионной стойкости проволоки и качества поверхности. Правильная обработка поверхности необходима для обеспечения работоспособности проволоки в сложных условиях.
Поверхностная обработка не только улучшает эстетический вид титановой проволоки, но и повышает ее функциональные свойства. Например, анодирование создает защитный оксидный слой, который повышает устойчивость к коррозии, что делает проволоку пригодной для использования в суровых условиях. Кроме того, обработка поверхности может улучшить электропроводность провода, что особенно важно в таких приложениях, как электроника и медицинские устройства.
Обработка поверхности адаптирована к конкретным требованиям применения. Например, в медицинской сфере титановую проволоку можно подвергать пассивации для повышения биосовместимости, а в аэрокосмической отрасли ее можно обрабатывать для повышения усталостной прочности. Выбор обработки поверхности зависит от предполагаемого использования проволоки и условий окружающей среды, с которыми она столкнется.
Применение титановой проволоки
Титановая проволока используется в широком спектре применений, в том числе:
- Аэрокосмическая отрасль: используется в компонентах самолетов из-за легкости и прочности. Аэрокосмическая промышленность использует титановую проволоку для изготовления таких важных компонентов, как шасси, детали двигателей и элементы конструкции, где производительность и надежность имеют первостепенное значение. Использование титановой проволоки в аэрокосмической отрасли помогает снизить общий вес, что приводит к повышению топливной эффективности и производительности.
- Медицинские: используется в хирургических имплантатах и устройствах из-за своей биосовместимости. Титановая проволока обычно используется в ортопедических имплантатах, стоматологических приспособлениях и хирургических инструментах, где она должна выдерживать суровые условия человеческого организма, не вызывая побочных реакций. Биосовместимость титана делает его идеальным выбором для медицинского применения, поскольку сводит к минимуму риск отторжения организмом.
- Автомобильная промышленность: используется в высокопроизводительных транспортных средствах для снижения веса и повышения прочности. Автомобильная промышленность все чаще использует титановую проволоку в таких компонентах, как выхлопные системы и детали подвески, где снижение веса без ущерба для прочности имеет важное значение для повышения топливной эффективности и производительности. Использование титановой проволоки в автомобильной промышленности также способствует повышению прочности и долговечности компонентов.
- Химическая обработка: идеально подходит для компонентов, подвергающихся воздействию агрессивных сред. Титановая проволока часто используется в химических реакторах, теплообменниках и трубопроводных системах, где ее устойчивость к коррозии и высоким температурам обеспечивает долговечность и надежность. Химическая промышленность получает выгоду от использования титановой проволоки там, где традиционные материалы не работают из-за коррозии или разрушения.
- Электроника: Титановая проволока также используется в электронной промышленности для применений, требующих высокой прочности и малого веса. Его превосходная проводимость и устойчивость к коррозии делают его пригодным для различных электронных компонентов, включая разъемы и жгуты проводов.
Заключение
Производство Изготовление титановой проволоки из необработанного прутка — сложный процесс, требующий точности и опыта на каждом этапе. От первоначального выбора сырья до окончательной обработки поверхности каждый этап играет жизненно важную роль в обеспечении качества и производительности готового продукта. Универсальность титановой проволоки делает ее бесценным материалом в различных отраслях промышленности, стимулируя инновации и технологические достижения.
Часто задаваемые вопросы
1. Что является основным сырьем для производства титановой проволоки?
- Основным сырьем является титановая губка, получаемая из титановой руды методом Кролла.
2. Каковы основные этапы процесса производства титановой проволоки?
- Основные этапы включают подготовку сырья, плавку и литье, горячую обработку, холодную обработку (волочение проволоки), отжиг и обработку поверхности.
3. Почему отжиг важен при производстве титановой проволоки?
- Отжиг снимает внутренние напряжения и улучшает механические свойства проволоки, что делает ее более пригодной для различных применений.
4. В каких отраслях промышленности обычно используется титановая проволока?
- Титановая проволока обычно используется в аэрокосмической, медицинской, автомобильной и химической промышленности.
5. Как обработка поверхности влияет на титановую проволоку?
- Обработка поверхности повышает коррозионную стойкость проволоки и общее качество поверхности, что имеет решающее значение для ее работы в сложных условиях.





