
Visningar: 325 Författare: Lasting Titanium Publiceringstid: 2026-10-14 Ursprung: Plats


Innehållsmeny
● Titanium Bar och Titanium Smide: Vad är skillnaden?
● Hur smidesriktning och mikrostruktur påverkar prestanda
>> Spannmålsflödet måste beaktas vid sidan av komponentens lastväg
>> Smidestemperatur och värmebehandling påverkar mikrostrukturen
>> Inspektionsbevis är en del av vägbeslutet
● Legering och materialtillstånd spelar lika stor roll som produktform
● När Titanium Bar kan vara den bättre startvägen
● När Titansmide är värt att utvärdera
● Jämför totalkostnad, inte bara materialpris
● En praktisk checklista för val av rutt för titantillverkning
● Vanliga köparmisstag när man jämför titanstång och smide
>> Förutsatt att alla barer är 'unforged'
>> Förutsatt att varje smide har överlägsen utmattningsprestanda
>> Jämföra offerter med olika specifikationer
>> Välj en standard utan att låsa dess upplaga
● Slutsats: Välj den väg som passar delen och dess beviskrav
>> 1. Är titan bar detsamma som osmidd titan?
>> 2. Är en titansmide alltid starkare än en titansmide?
>> 3. När ska jag jämföra ett smide med stångstock?
>> 4. Vad är skillnaden mellan ASTM B348/B348M och ASTM B381?
>> 5. Vilken information bör en undersökning av titanmaterial innehålla?
>> 6. Minskar en smidd förform alltid totalkostnaden?
Att välja mellan titansmide och stång av titan är inte bara ett val mellan 'starkare' och 'svagare'. Rätt väg beror på legeringen och skicket, delens geometri, lastriktning, produktionsvolym, bearbetningstillåtelse, inspektionskrav, ledtid och total kostnad.
En viktig punkt förbises ofta: titanstång är inte nödvändigtvis 'osmidd'. Många stång tillverkas av göt genom operationer som smide, valsning, värmebehandling och slutlig limning. Den praktiska jämförelsen är vanligtvis mellan att bearbeta en del från standard stånglager och att producera en delspecifik smidd förform innan slutbearbetning – inte mellan 'smidda' och 'icke-smidda' material.
Den här guiden är till för ingenjörer, köpare och tillverkare som utvärderar dessa rutter. Den förklarar de tekniska skillnaderna, identifierar vad man ska fråga leverantörer och erbjuder en praktisk metod för att jämföra förslag.
> Omfattningsanmärkning: Detta är en allmän tillverkningsguide, inte ett konstruktionsgodkännande eller en garanti för komponentprestanda. De ansvariga design-, kvalitets- och inköpsteamen bör bekräfta att valt material, tillverkningsväg, inspektion och dokumentation uppfyller delens krav.
Titanstång är en standardproduktform som levereras i specificerade tvärsnitt och längder. Den kan bearbetas till en komponent eller användas som lager för vidare bearbetning.
Titansmide är en form som bildas av tryckkraft, ofta för att skapa en förform närmare komponentens slutliga geometri. Smide bearbetas vanligtvis efteråt för att möta slutliga dimensioner och toleranser.
ASTM B348/B348M täcker stänger och ämnen av titan och titanlegering. ASTM B381 täcker smide av titan och titanlegering. Under förberedelsen av denna artikel identifierade ASTM:s allmänt tillgängliga produktsidor ASTM B348/B348M-19 och ASTM B381-13(2019) som aktiva versioner. ASTM:s kommittélistor och produktsidor kan visa annan eller senare aktivitet, så köpare bör verifiera den aktuella statusen och använda den utgåva som krävs enligt avtalet och tillämpliga godkännanden. En nyare utgåva ersätter inte automatiskt den som godkänts för ett kontrakt, inköpsorder eller kvalificerad del. Ange standard, upplaga, tilläggskrav och eventuella godkända avvikelser i inköpsdokumenten. [astm ] [astm ]
| Övervägande | Titanstång | Titansmide |
|---|---|---|
| Startform | Standardlager, kapat till ett ämne och bearbetat. | En formad förform, vanligen följt av bearbetning. |
| Processhistoria | Kan redan ha blivit smidd, rullad, värmebehandlad eller dimensionerad. | Smide används för att producera en viss förform eller form. |
| Potentiell fördel | En direkt väg när delen passar tillgängliga lagermått och kan bearbetas effektivt. | Kan bättre approximera den färdiga formen och minska överflödigt bearbetningsmaterial. |
| Kostnadsfaktorer | Lagerstorlek, bearbetningstid, borttaget material och inspektion. | Verktyg, smidesuppsättning, preformdesign, värmebehandling, bearbetning och inspektion. |
| Nyckelfråga | Är standardlager en effektiv och tekniskt acceptabel startform? | Motiverar en delspecifik förform det extra process- och kvalificeringsarbetet? |
Ingen av produktformerna garanterar en speciell utmattningslivslängd eller prestandafördelar. Resultaten beror på legering, materialtillstånd, bearbetningshistorik, orientering, komponentgeometri, servicemiljö och acceptansbevis.
Smide kan anpassa deformationsflödet med detaljgeometrin mer effektivt än att bara bearbeta en form från standardmaterial. Men alla fördelar beror på smidesprocessen, graden av deformation, form- och preformdesign, smidesriktning och slutlig värmebehandling. Ett smide med olämplig orientering, otillräcklig deformation eller dåligt kontrollerad temperatur kanske inte uppnår den avsedda mikrostrukturen eller egenskaperna.
Ingenjörer bör överväga hur smidesriktningen förhåller sig till huvudlasterna. Axiella, tvärgående och radiella egenskaper kan skilja sig åt, och den relevanta riktningen beror på detaljens geometri, provtagningsplats och specifikation. 'Kornflöde' är därför en processövervägande – inte i sig bevis på utmattningslivslängd, brottseghet eller lämplighet för service.
För alfa-beta-legeringar som Ti-6Al-4V kan arbete i alfa-beta-regionen kontra ovanför beta-transus resultera i olika mikrostrukturer och egenskapsavvägningar. Beroende på processen och värmebehandlingen kan den slutliga strukturen vara likaxlig, bimodal eller transformerad lamellär. Dessa etiketter ensamma fastställer inte prestanda: den färdiga produkten måste uppfylla specificerade mekaniska och metallurgiska krav.
Sektionsstorlek, deformationshistorik, kylningsförhållanden och värmebehandling efter smide har betydelse. 'Smidd' är inte en ersättning för ett specificerat materialtillstånd, testresultat eller godkänd tillverkningsväg. För utmattningskritiska delar bör ingenjörs- och kvalitetsteamen fastställa vilka mekaniska tester, metallurgiska utvärderingar och inspektioner som krävs.
Beroende på komponenten och styrande specifikationer kan inspektionen innefatta mekanisk testning, makrostruktur eller mikrostrukturutvärdering och oförstörande undersökning såsom ultraljudstestning. Den metod som krävs, täckning, acceptanskriterier och register bör anges för ansökan; de ska inte härledas från orden 'bar' eller 'smidning.'
För utmattningskritiska delar bör konstruktionsmyndigheten fastställa tillämpliga konstruktionstillåtelser och kvalifikationsbevis för legering, skick, produktform, orientering och servicemiljö. En leverantörs allmänna påstående om spannmålsflöde kan inte ersätta designtillåtna konstruktioner, validerade testdata eller nödvändig oförstörande inspektion.
'Titanium' är inte en fullständig materialspecifikation. Kommersiellt rent titan och titanlegeringar tjänar olika designbehov. Beroende på applikation kan korrosionsbeständighet, formbarhet, hållfasthet och andra krav påverka valet av kvalitet.
Ti-6Al-4V i ett glödgat tillstånd, ett lösningsbehandlat och åldrat tillstånd eller en ELI-kvalitet bör inte behandlas som utbytbara. Egenskaperna kan också variera med produktform, värmebehandling, provtagningsplats och testriktning. En specifikations minimikrav på draghållfasthet betyder inte att varje produktform har identiska utmattningsprestanda eller designtillåtna.
Innan du begär offerter, definiera:
- Legering och kvalitet krävs av designen.
- Materialskick och eventuella värmebehandlingskrav.
- Produktform — stång, ämne eller smide — och tillämplig standard.
- Testorientering och provtagningskrav , där det är relevant.
- Krav på mekaniska, metallurgiska och oförstörande tester.
- Spårbarhet, certifiering och acceptanskriterier.
Medicinska, flyg- och tryckrelaterade applikationer kan ha ytterligare regulatoriska, kvalifikationer, spårbarhet eller kundspecifika krav. De ansvariga tekniska teamen och kvalitetsteamen bör identifiera dem. de kan inte utläsas från en allmän jämförelse av stång och smide.
Stång är värt att utvärdera när detaljen kan bearbetas effektivt från standardlager och materialskicket uppfyller designkraven. Axlar, stift, distanser och andra komponenter kan vara lämpliga kandidater om nödvändiga lagermått finns tillgängliga och bearbetningsplanen är praktisk.
En stångväg kan också vara attraktiv för prototyper eller arbete med mindre volymer där smidesverktyg eller processinställning är svår att motivera. Detta är ett kommersiellt övervägande, inte en regel: resultatet beror på orderstorlek, lagertillgänglighet, bearbetningsinsats, inspektionskrav och leverantörskapacitet.
Överväg bar när:
- Startämnet är nära det färdiga kuvertet. Detta kan begränsa materialavlägsnandet.
- Geometrin är tillgänglig för bearbetning. En del som kan tillverkas pålitligt från standardmaterial behöver kanske inte en formad förform.
- Beställningen är liten eller designförändringar förväntas. En barbaserad rutt kan vara lättare att anpassa, beroende på materialtillgänglighet.
- Inköpsspecifikationen definierar produkten tydligt. Ange betyg, skick, dimensioner, tillämplig standard och utgåva, spårbarhet och obligatoriska tester.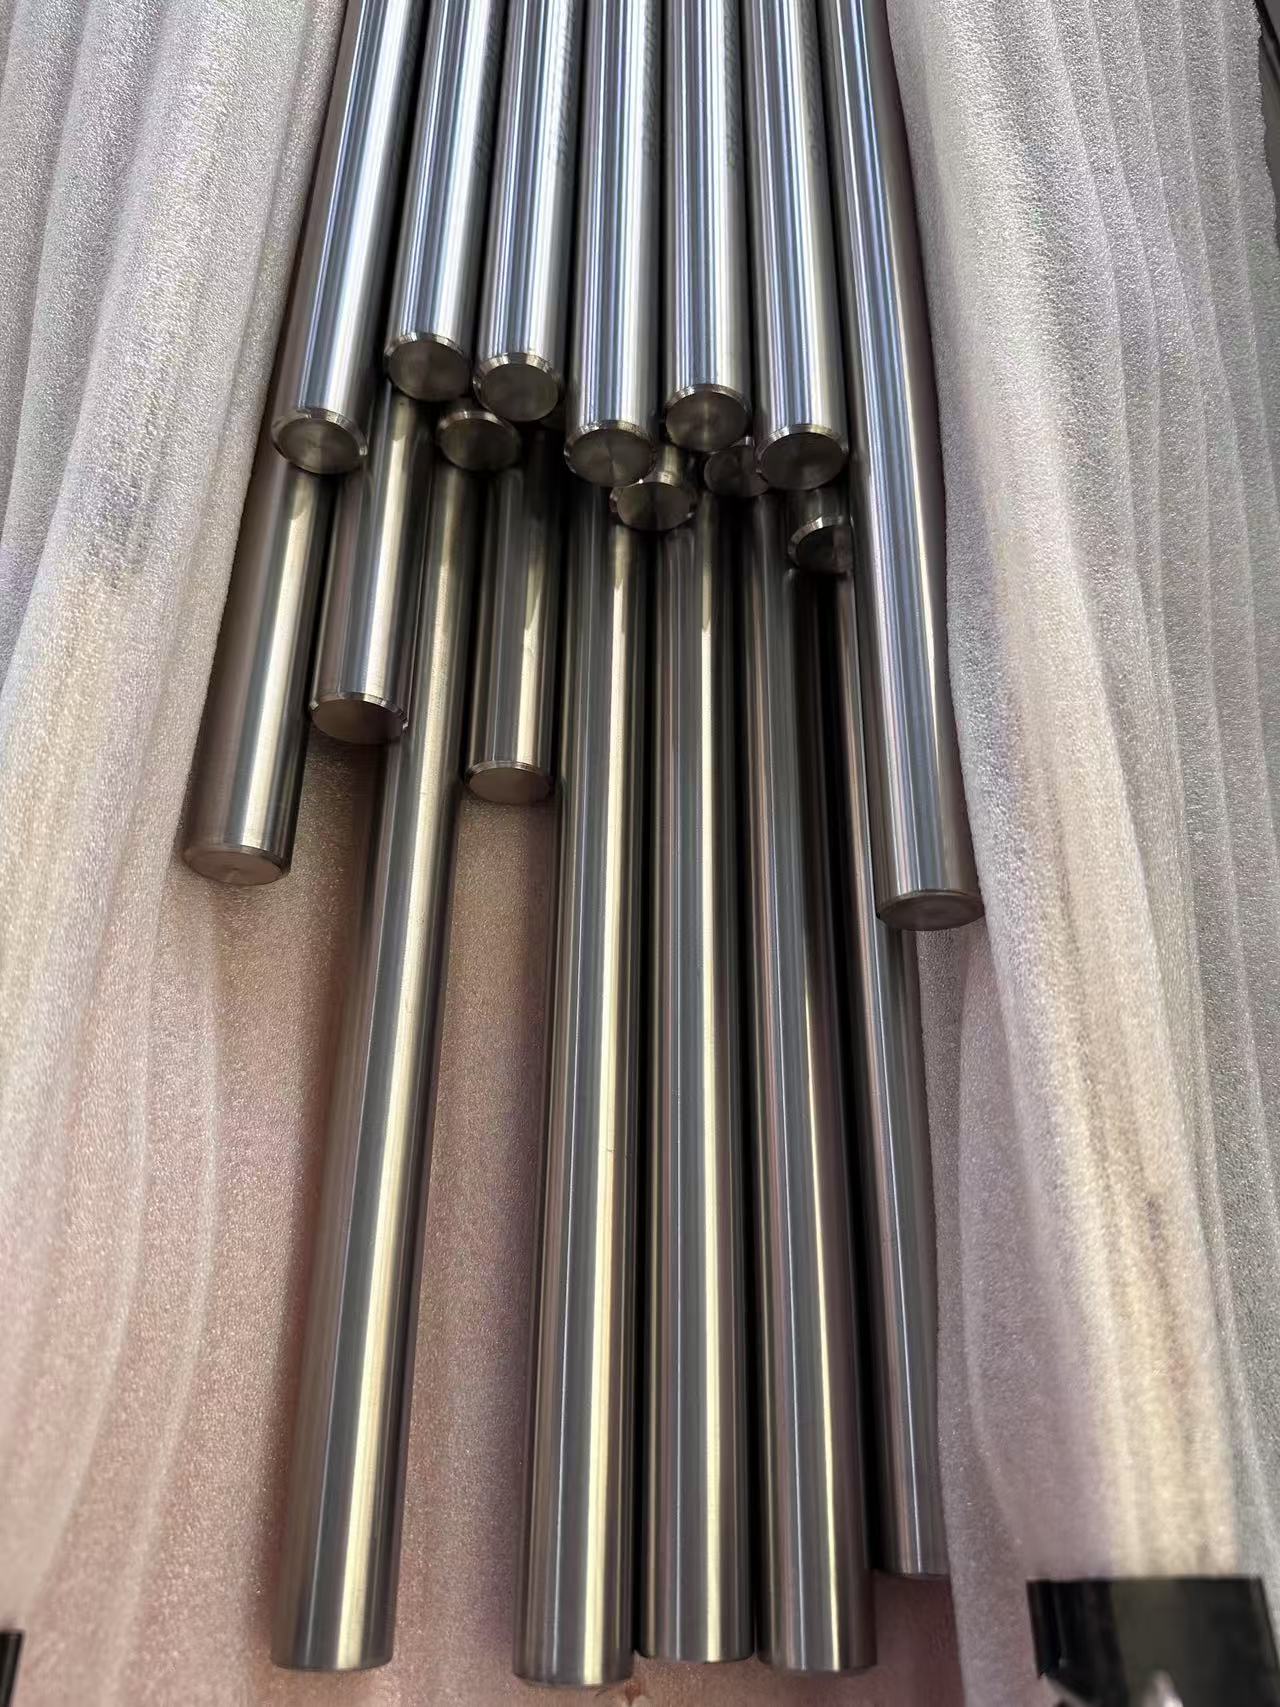
Smide förtjänar övervägande när komponentformen är dåligt anpassad till tillgängligt lager eller när en formad förform kan förbättra materialutnyttjandet eller passa designens tillverkningskrav. Smidda produkter kan innefatta ringar, skivor, axlar och block. [3](#S?)
Ett smide är inte automatiskt billigare eller starkare. Rutten kan lägga till verktyg, processplanering, smidestillägg, värmebehandling, bearbetning och inspektion. Utvärdera dess värde mot hela tillverkningsvägen och delens faktiska krav.
Överväg att smida när:
- Delen skiljer sig väsentligt från standard stånglager. En närmare förform kan minska volymen som tas bort under bearbetningen.
- Komponenten är stor eller har ett komplext kuvert. Bekräfta att en leverantör kan göra de nödvändiga dimensionerna och processvägen.
- En design eller kundspecifikation kräver ett smide. Byt inte ut en annan produktform utan formellt godkännande.
- Produktionsefterfrågan är tillräckligt stabil för att utvärdera verktygsekonomi. Be leverantörer att specificera verktygs- och installationskostnader snarare än att anta en universell break-even kvantitet.
- Prestanda beror på orientering eller processhistorik. Begär bevis för den specifika produkten och tillverkningsvägen.
En rättvis jämförelse är inte 'pris per kilogram stång kontra pris per kilogram smide.' Det är kostnaden för att leverera samma färdiga del enligt samma specifikation.
Be leverantörer att citera mot en kontrollerad ritning, materialskick, acceptanskriterier och dokumentationspaket. Jämföra:
1. Material och omvandling: Stångråämne kontra smidd förform, inklusive omvandlingsavgifter.
2. Materialutnyttjande: Färdig dels avkastning och materialet avlägsnat som spån eller processskrot.
3. Verktyg och installation: Engångsavgifter och hur de fördelas över beställningen.
4. Bearbetning: Tid, inställningar, toleranskapacitet och verktygsbehov.
5. Värmebehandling och efterbehandling: Alla specificerade nedströmsprocesser.
6. Inspektion och dokument: Motsvarande tester, spårbarhet, certifiering och acceptanskriterier.
7. Ledtid och leveransrisk: Tillgänglighet, kapacitet, godkännandesteg och realistiska leveransdatum.
8. Exponering för designförändring: Effekter på verktyg, lager, pågående arbeten och kvalifikationer.
Om offerter antar olika förhållanden – till exempel olika värmebehandlingar, testomfattningar eller dokumentation – är de inte direkt jämförbara , även om de hänvisar till samma del.
1. Definiera funktionen och belastningsfallet. Registrera statisk eller cyklisk belastning, driftsmiljö, kritiska fellägen och eventuella skadetoleranskrav.
2. Ange materialet. Identifiera legering, kvalitet, skick, produktform och tillämplig standard och utgåva.
3. Identifiera orienteringskänsliga krav. Fastställ om axiella, tvärgående eller radiella egenskaper spelar roll, och definiera provtagning och testriktning där så krävs.
4. Se över geometri och bearbetningstillägg. Jämför tillgängliga stångstorlekar med en realistisk smidesförform och bearbetningsplan.
5. Ställ krav på inspektion och dokumentation. Ange nödvändiga tester, spårbarhet, certifikat, acceptanskriterier och eventuella kundgodkännanden.
6. Skaffa jämförbara vägförslag. Be kvalificerade leverantörer att citera stångbaserade och smidesbaserade rutter mot samma kontrollerade specifikation.
7. Granska bevisen och ekonomin. Låt de ansvarsfulla design-, kvalitets- och inköpsfunktionerna bedöma prestandakrav, efterlevnad, leverans och totalkostnad.
Bar kan ha en betydande tillverkningshistorik innan den når köparen. Fråga om produktens form och erforderliga skick snarare än att behandla 'bar' som ett bevis på att materialet aldrig har smids eller bearbetats.
Ett smides värde beror på process, orientering, mikrostruktur, värmebehandling, inspektion och design. Ordet 'smide' ensamt visar inte på utmattningsliv eller skadetolerans.
En lägre offert kan utesluta nödvändiga tester, inspektion, värmebehandling eller dokumentation. Normalisera specifikationen och omfattningen innan du jämför priser.
Ett standardnummer utan upplaga kan lämna utrymme för olika tolkningar. Bekräfta gällande avtalsversion och ange eventuella kompletterande eller kundspecifika krav i köpehandlingarna.
Titanstång kan vara den praktiska vägen när standardbeståndet passar geometrin och delen kan bearbetas effektivt. Titansmide kan vara värt att utvärdera när en formad förform bättre passar delen, materialanvändningsmålen eller specificerade tillverkningskrav. Ingen av rutten är automatiskt överlägsen.
Ta beslutet med hjälp av den faktiska legeringen och skicket, lastväg, dimensioner, produktionsvolym, bearbetningsplan, inspektionskrav, leveransbehov och jämförbara totalkostnadsofferter. För en specifik del, skaffa skriftliga ruttförslag från kvalificerade leverantörer, låt sedan ansvariga design-, kvalitets- och inköpsfunktioner granska materialtillstånd, testomfattning, spårbarhet, ledtid och kostnad.
Nej. Titanstång kan redan ha genomgått smide, valsning, värmebehandling eller limning. Vägjämförelsen är vanligtvis mellan bearbetning av standardstångsmaterial och användning av en delspecifik smidd förform.
Nej. Prestanda beror på legeringen, tillståndet, processen, orienteringen, värmebehandlingen, geometrin och acceptansbevis. Ordet 'smidda' ensamt etablerar inte utmattningslivslängd eller lämplighet för service.
Jämför båda vägarna när detaljgeometrin, materialutnyttjandet, produktionsbehovet eller specifikationen gör valet osäkert. Begär offerter mot samma ritning, materialskick, besiktningsomfattning och dokumentationskrav.
ASTM B348/B348M täcker stänger och ämnen av titan och titanlegering; ASTM B381 täcker smide av titan och titanlegering. Bekräfta tillämplig utgåva och krav mot kontraktet och kundgodkännanden. [astm ] [astm ]
Inkludera ritning, legering och kvalitet, skick, produktform, dimensioner, tillämplig standard och utgåva, obligatoriska tester, spårbarhet, acceptanskriterier, kvantitet, leveransschema och eventuella kundgodkända krav.
Nej. Det kan minska bearbetningsbeståndet, men verktyg, installation, smide, värmebehandling, bearbetning, inspektion och ledtid påverkar också totalen. Jämför kompletta ruttofferter snarare än enhetspriser för råmaterial.
1. ASTM International, [ASTM B348/B348M, standardspecifikation för stänger och stänger av titan och titanlegering ]. ASTM-produktsidan som nås under beredningen identifierade B348/B348M-19 som den aktiva versionen. Bekräfta aktuell status och den avtalsenliga utgåvan innan du köper. [astm ]
2. ASTM International, [ASTM B381, standardspecifikation för smidesmaterial av titan och titanlegering ]. ASTM-produktsidan som nås under beredningen identifierade B381-13(2019); kommittéverksamhet kan omfatta revisionsarbete. Bekräfta aktuell status och den avtalsenliga utgåvan innan du köper. [astm ]
3. HELE Titanium, [Anpassade titansmider: ringar, skivor, skaft och block ]. Exempel på produktform är leverantörsinformation och ska inte behandlas som en design- eller prestandagaranti.


