

Visningar: 288 Författare: Lasting Titanium Publiceringstid: 2024-10-10 Ursprung: Plats


Innehållsmeny
● Introduktion till Titanium Smide
● Betydelsen av temperatur i titansmide
>> Förstå betatransustemperaturen
>> Temperaturintervall för titansmide
● Effekter av smidestemperatur på titanegenskaper
● Utmaningar i titansmide temperaturkontroll
>> Töjningshastighetskänslighet
● Avancerade tekniker inom titansmide
● Optimering av smidestemperatur för specifika applikationer
● Framtida trender inom titansmidetemperaturkontroll
>> Avancerad simulering och modellering
>> Övervakning och kontroll på plats
● Slutsats
Vilka är de optimala smidestemperaturerna för titan och hur påverkar de dess egenskaper?
● Introduktion till Titanium Smide
● Betydelsen av temperatur i titansmide
>> Förstå betatransustemperaturen
>> Temperaturintervall för titansmide
● Effekter av smidestemperatur på titanegenskaper
● Utmaningar i titansmide temperaturkontroll
>> Töjningshastighetskänslighet
● Avancerade tekniker inom titansmide
● Optimering av smidestemperatur för specifika applikationer
● Framtida trender inom titansmidetemperaturkontroll
>> Avancerad simulering och modellering
>> Övervakning och kontroll på plats
● Slutsats
Titan och dess legeringar har blivit allt viktigare i olika industrier på grund av deras exceptionella styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet. En av nyckelprocesserna för att forma titankomponenter är smide, vilket innebär att man applicerar tryckkrafter för att deformera metallen till önskade former. Smidestemperaturen spelar en avgörande roll för att bestämma de slutliga egenskaperna och mikrostrukturen hos titanprodukter.
Betatransustemperaturen är en kritisk punkt i titansmide. Det är den temperatur vid vilken titan genomgår en fasomvandling från sin lågtemperatur-alfa-fas till sin högtemperatur-beta-fas. Denna temperatur varierar beroende på den specifika titanlegeringssammansättningen men varierar vanligtvis mellan 1700°F och 1850°F (927°C till 1010°C).
Titansmide kan kategoriseras i två huvudsakliga temperaturintervall:
Alfa + Betasmidning: Denna process sker under betatransustemperaturen, vanligtvis mellan 1500°F och 1750°F (816°C till 954°C). I detta intervall behåller titan en blandning av alfa- och betafaser.
Betasmide: Denna process äger rum över betatransustemperaturen, vanligtvis mellan 1750°F och 2200°F (954°C till 1204°C). Vid dessa temperaturer är titanet helt i betafasen.
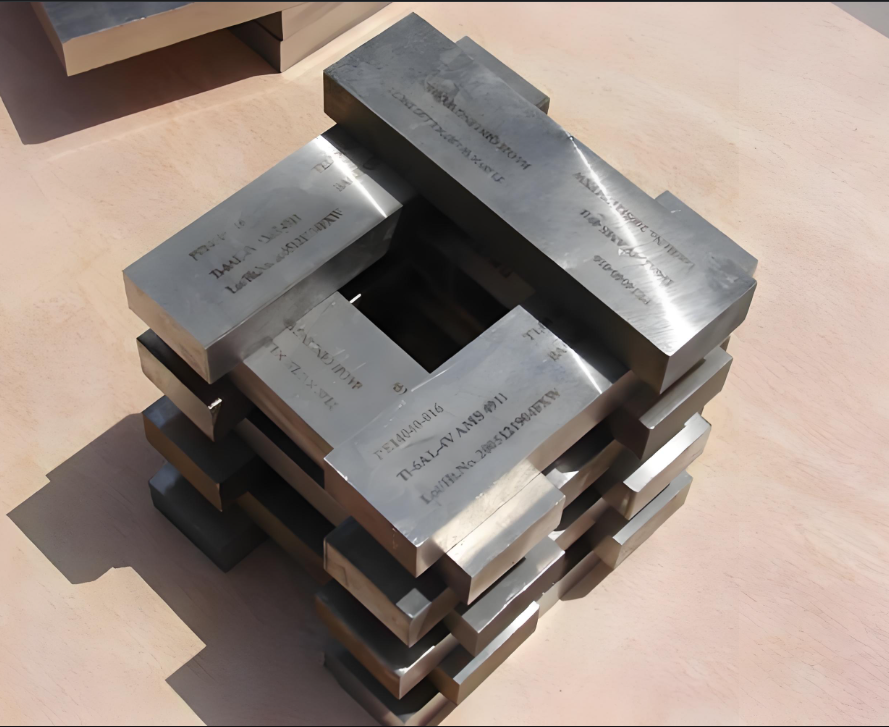
Smidestemperaturen påverkar avsevärt mikrostrukturen hos titanlegeringar. När den smids i alfa + beta-området består den resulterande mikrostrukturen vanligtvis av primära alfakorn och transformerade betaregioner. Denna struktur leder ofta till en bra balans mellan styrka och duktilitet.
Betasmide, å andra sidan, resulterar i en helt betamikrostruktur under smidesprocessen. Vid kylning omvandlas denna struktur till olika morfologier beroende på kylningshastigheten och efterföljande värmebehandlingar. Den resulterande mikrostrukturen kan variera från fina, likaxliga korn till grova, lamellära strukturer.
Valet av smidestemperatur har en djupgående inverkan på de mekaniska egenskaperna hos titankomponenter:
Styrka: Generellt tenderar smide vid lägre temperaturer inom alfa + beta-intervallet att ge högre hållfasthet på grund av den finare kornstrukturen och högre volymfraktion av alfafasen.
Duktilitet: Betasmide resulterar ofta i förbättrad duktilitet och formbarhet på grund av betafasens mer sega karaktär vid höga temperaturer.
Utmattningsmotstånd: Utmattningsegenskaperna hos titan är nära kopplade till dess mikrostruktur. Alfa + beta smide ger vanligtvis bättre utmattningsmotstånd på grund av den finare kornstrukturen och mer enhetlig fördelning av faser.
Krypmotstånd: Högre smidestemperaturer i betaområdet kan leda till förbättrat krypmotstånd, vilket är fördelaktigt för högtemperaturapplikationer.
En av de största utmaningarna inom titansmide är det relativt smala temperaturområdet för optimal bearbetning. Små avvikelser från den ideala temperaturen kan leda till betydande förändringar i mikrostruktur och egenskaper. Detta kräver exakt temperaturkontroll genom hela smidesprocessen.
Titan uppvisar töjningshastighetskänslighet, särskilt vid höga temperaturer. Detta innebär att materialets strömningsspänning och deformationsbeteende inte bara påverkas av temperaturen utan också av hastigheten med vilken det deformeras. Att balansera temperatur och töjningshastighet är avgörande för att uppnå önskade egenskaper och förhindra defekter.
Under smide kan de relativt kallare formarna orsaka snabb kylning av titan-arbetsstyckets yta. Detta fenomen, känt som kylning, kan leda till inhomogen deformation och mikrostruktur. Korrekt formuppvärmning och isoleringsstrategier är viktiga för att mildra denna effekt och säkerställa enhetliga egenskaper genom hela den smidda komponenten.
Isotermisk smide är en avancerad teknik där både arbetsstycket och formarna hålls vid samma förhöjda temperatur under hela smidesprocessen. Denna metod möjliggör mer enhetlig deformation och bättre kontroll över mikrostrukturen, särskilt för komplexa geometrier.
Smide i nästan nätform syftar till att producera komponenter som är mycket nära sina slutliga dimensioner, vilket minskar behovet av omfattande bearbetning. Detta tillvägagångssätt involverar ofta exakt temperaturkontroll och specialiserade formkonstruktioner för att uppnå önskad form och egenskaper samtidigt som materialspillet minimeras.
För vissa titanlegeringar kan superplastisk formning användas vid specifika temperaturintervall. Denna process drar fördel av materialets förmåga att genomgå omfattande plastisk deformation utan halsning, vilket möjliggör produktion av komplexa former med minimal förtunning.
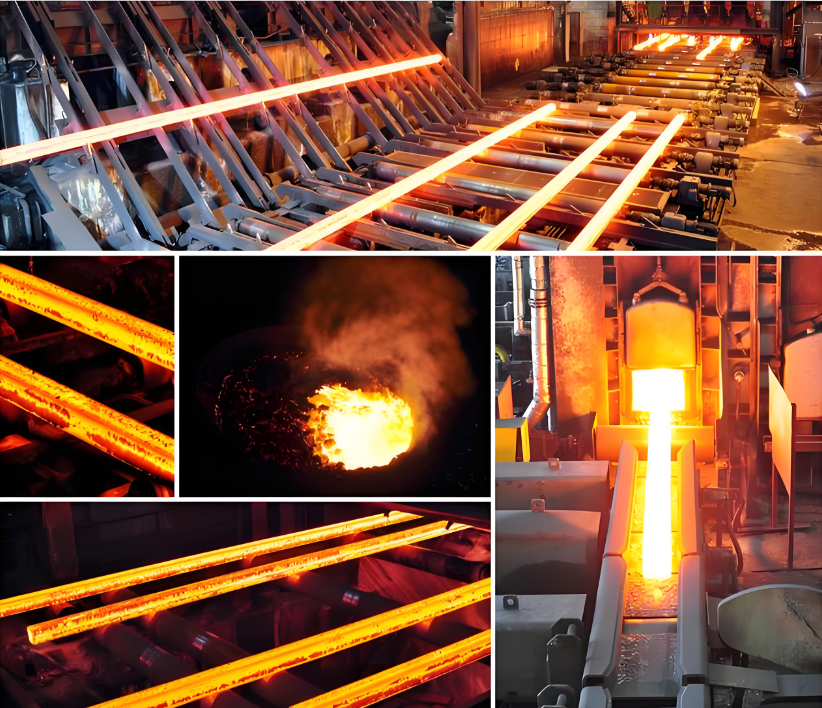
I rymdtillämpningar, där hög styrka-till-vikt-förhållande och utmärkt utmattningsbeständighet är avgörande, väljs smidestemperaturer ofta noggrant inom alfa + beta-intervallet för att uppnå en finkornig mikrostruktur. Detta resulterar i komponenter med överlägsna mekaniska egenskaper och långsiktig tillförlitlighet.
För biomedicinska implantat är smidestemperaturen vald för att optimera biokompatibilitet, korrosionsbeständighet och mekaniska egenskaper. Ofta används en kombination av alfa + beta smide följt av specifika värmebehandlingar för att uppnå den önskade balansen mellan styrka och duktilitet.
I marina miljöer, där korrosionsbeständigheten är kritisk, kan smidestemperaturer väljas för att främja bildningen av stabila oxidskikt på ytan. Detta innebär ofta noggrann kontroll av alfafasinnehållet genom temperaturhantering under smide och efterföljande värmebehandlingar.
Utvecklingen av sofistikerade datormodeller och simuleringsverktyg möjliggör mer exakt förutsägelse av mikrostrukturutveckling och fastighetsutveckling under titansmide. Dessa framsteg gör det möjligt att bestämma optimerade processparametrar, inklusive temperaturprofiler, före fysiska försök.
Nya teknologier för realtidsövervakning av temperatur och mikrostruktur under smidesprocessen håller på att utvecklas. Dessa system lovar att ge oöverträffad kontroll över smidesprocessen, vilket möjliggör dynamiska justeringar för att upprätthålla optimala förhållanden under hela operationen.
Pågående forskning om nya titanlegeringar med förbättrad smidbarhet och skräddarsydda egenskaper kommer sannolikt att påverka framtida smidesmetoder. Dessa utvecklingar kan leda till legeringar med bredare bearbetningsfönster eller unika mikrostrukturella egenskaper som kan uppnås genom specifika temperaturkontrollerade smidesprocesser.
Smidestemperaturen hos titan spelar en avgörande roll för att bestämma mikrostrukturen, mekaniska egenskaper och övergripande prestanda hos smidda komponenter. Genom att noggrant välja och kontrollera smidestemperaturen kan tillverkare skräddarsy egenskaperna hos titanprodukter för att möta de specifika kraven för olika applikationer, från flyg till biomedicinska områden.
Eftersom vår förståelse för titans beteende vid olika temperaturer fortsätter att växa, och i takt med att avancerad teknik för processkontroll och övervakning utvecklas, kan vi förvänta oss ytterligare förfining av titansmide. Dessa framsteg kommer utan tvekan att leda till produktion av titankomponenter med ännu mer exceptionella egenskaper och prestandaegenskaper, vilket ytterligare utökar de potentiella tillämpningarna för denna anmärkningsvärda metall.
Den pågående forskningen och utvecklingen av temperaturkontroll av titansmide lovar inte bara att förbättra kvaliteten och konsistensen hos smidda produkter utan också att förbättra effektiviteten och hållbarheten i tillverkningsprocessen. När vi ser på framtiden kommer optimeringen av smidestemperaturer att förbli en kritisk faktor för att tänja på gränserna för vad som är möjligt med titan och dess legeringar, vilket säkerställer att denna mångsidiga metall fortsätter att spela en viktig roll för att utveckla tekniken i många industrier.
Titan och dess legeringar har blivit allt viktigare i olika industrier på grund av deras exceptionella styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet. En av nyckelprocesserna för att forma titankomponenter är smide, vilket innebär att man applicerar tryckkrafter för att deformera metallen till önskade former. Smidestemperaturen spelar en avgörande roll för att bestämma de slutliga egenskaperna och mikrostrukturen hos titanprodukter.
Betatransustemperaturen är en kritisk punkt i titansmide. Det är den temperatur vid vilken titan genomgår en fasomvandling från sin lågtemperatur-alfa-fas till sin högtemperatur-beta-fas. Denna temperatur varierar beroende på den specifika titanlegeringssammansättningen men varierar vanligtvis mellan 1700°F och 1850°F (927°C till 1010°C).
Titansmide kan kategoriseras i två huvudsakliga temperaturintervall:
Alfa + Betasmidning: Denna process sker under betatransustemperaturen, vanligtvis mellan 1500°F och 1750°F (816°C till 954°C). I detta intervall behåller titan en blandning av alfa- och betafaser.
Betasmide: Denna process äger rum över betatransustemperaturen, vanligtvis mellan 1750°F och 2200°F (954°C till 1204°C). Vid dessa temperaturer är titanet helt i betafasen.
Smidestemperaturen påverkar avsevärt mikrostrukturen hos titanlegeringar. När den smids i alfa + beta-området består den resulterande mikrostrukturen vanligtvis av primära alfakorn och transformerade betaregioner. Denna struktur leder ofta till en bra balans mellan styrka och duktilitet.
Betasmide, å andra sidan, resulterar i en helt betamikrostruktur under smidesprocessen. Vid kylning omvandlas denna struktur till olika morfologier beroende på kylningshastigheten och efterföljande värmebehandlingar. Den resulterande mikrostrukturen kan variera från fina, likaxliga korn till grova, lamellära strukturer.
Valet av smidestemperatur har en djupgående inverkan på de mekaniska egenskaperna hos titankomponenter:
Styrka: Generellt tenderar smide vid lägre temperaturer inom alfa + beta-intervallet att ge högre hållfasthet på grund av den finare kornstrukturen och högre volymfraktion av alfafasen.
Duktilitet: Betasmide resulterar ofta i förbättrad duktilitet och formbarhet på grund av betafasens mer sega karaktär vid höga temperaturer.
Utmattningsmotstånd: Utmattningsegenskaperna hos titan är nära kopplade till dess mikrostruktur. Alfa + beta smide ger vanligtvis bättre utmattningsmotstånd på grund av den finare kornstrukturen och mer enhetlig fördelning av faser.
Krypmotstånd: Högre smidestemperaturer i betaområdet kan leda till förbättrat krypmotstånd, vilket är fördelaktigt för högtemperaturapplikationer.
En av de största utmaningarna inom titansmide är det relativt smala temperaturområdet för optimal bearbetning. Små avvikelser från den ideala temperaturen kan leda till betydande förändringar i mikrostruktur och egenskaper. Detta kräver exakt temperaturkontroll genom hela smidesprocessen.
Titan uppvisar töjningshastighetskänslighet, särskilt vid höga temperaturer. Detta innebär att materialets strömningsspänning och deformationsbeteende inte bara påverkas av temperaturen utan också av hastigheten med vilken det deformeras. Att balansera temperatur och töjningshastighet är avgörande för att uppnå önskade egenskaper och förhindra defekter.
Under smide kan de relativt kallare formarna orsaka snabb kylning av titan-arbetsstyckets yta. Detta fenomen, känt som kylning, kan leda till inhomogen deformation och mikrostruktur. Korrekt formuppvärmning och isoleringsstrategier är viktiga för att mildra denna effekt och säkerställa enhetliga egenskaper genom hela den smidda komponenten.
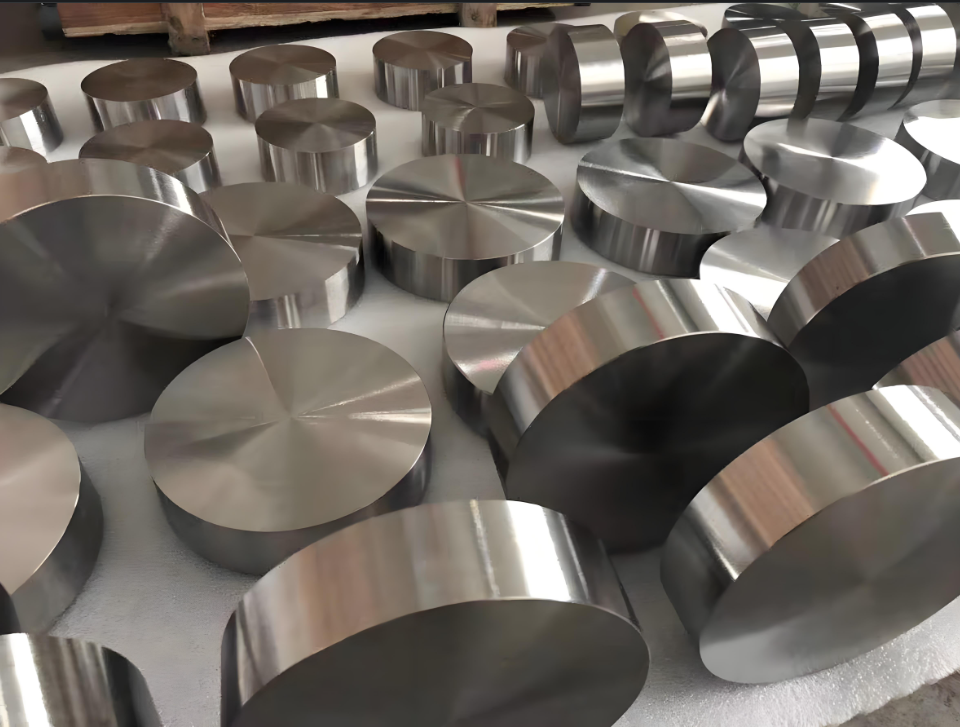
Isotermisk smide är en avancerad teknik där både arbetsstycket och formarna hålls vid samma förhöjda temperatur under hela smidesprocessen. Denna metod möjliggör mer enhetlig deformation och bättre kontroll över mikrostrukturen, särskilt för komplexa geometrier.
Smide i nästan nätform syftar till att producera komponenter som är mycket nära sina slutliga dimensioner, vilket minskar behovet av omfattande bearbetning. Detta tillvägagångssätt involverar ofta exakt temperaturkontroll och specialiserade formkonstruktioner för att uppnå önskad form och egenskaper samtidigt som materialspillet minimeras.
För vissa titanlegeringar kan superplastisk formning användas vid specifika temperaturintervall. Denna process drar fördel av materialets förmåga att genomgå omfattande plastisk deformation utan halsning, vilket möjliggör produktion av komplexa former med minimal förtunning.
I rymdtillämpningar, där hög styrka-till-vikt-förhållande och utmärkt utmattningsbeständighet är avgörande, väljs smidestemperaturer ofta noggrant inom alfa + beta-intervallet för att uppnå en finkornig mikrostruktur. Detta resulterar i komponenter med överlägsna mekaniska egenskaper och långsiktig tillförlitlighet.
För biomedicinska implantat är smidestemperaturen vald för att optimera biokompatibilitet, korrosionsbeständighet och mekaniska egenskaper. Ofta används en kombination av alfa + beta smide följt av specifika värmebehandlingar för att uppnå den önskade balansen mellan styrka och duktilitet.
I marina miljöer, där korrosionsbeständigheten är kritisk, kan smidestemperaturer väljas för att främja bildningen av stabila oxidskikt på ytan. Detta innebär ofta noggrann kontroll av alfafasinnehållet genom temperaturhantering under smide och efterföljande värmebehandlingar.
Utvecklingen av sofistikerade datormodeller och simuleringsverktyg möjliggör mer exakt förutsägelse av mikrostrukturutveckling och fastighetsutveckling under titansmide. Dessa framsteg gör det möjligt att bestämma optimerade processparametrar, inklusive temperaturprofiler, före fysiska försök.
Nya teknologier för realtidsövervakning av temperatur och mikrostruktur under smidesprocessen håller på att utvecklas. Dessa system lovar att ge oöverträffad kontroll över smidesprocessen, vilket möjliggör dynamiska justeringar för att upprätthålla optimala förhållanden under hela operationen.
Pågående forskning om nya titanlegeringar med förbättrad smidbarhet och skräddarsydda egenskaper kommer sannolikt att påverka framtida smidesmetoder. Dessa utvecklingar kan leda till legeringar med bredare bearbetningsfönster eller unika mikrostrukturella egenskaper som kan uppnås genom specifika temperaturkontrollerade smidesprocesser.
Smidestemperaturen hos titan spelar en avgörande roll för att bestämma mikrostrukturen, mekaniska egenskaper och övergripande prestanda hos smidda komponenter. Genom att noggrant välja och kontrollera smidestemperaturen kan tillverkare skräddarsy egenskaperna hos titanprodukter för att möta de specifika kraven för olika applikationer, från flyg till biomedicinska områden.
Eftersom vår förståelse för titans beteende vid olika temperaturer fortsätter att växa, och i takt med att avancerad teknik för processkontroll och övervakning utvecklas, kan vi förvänta oss ytterligare förfining av titansmide. Dessa framsteg kommer utan tvekan att leda till produktion av titankomponenter med ännu mer exceptionella egenskaper och prestandaegenskaper, vilket ytterligare utökar de potentiella tillämpningarna för denna anmärkningsvärda metall.
Den pågående forskningen och utvecklingen av temperaturkontroll av titansmide lovar inte bara att förbättra kvaliteten och konsistensen hos smidda produkter utan också att förbättra effektiviteten och hållbarheten i tillverkningsprocessen. När vi ser på framtiden kommer optimeringen av smidestemperaturer att förbli en kritisk faktor för att tänja på gränserna för vad som är möjligt med titan och dess legeringar, vilket säkerställer att denna mångsidiga metall fortsätter att spela en viktig roll för att utveckla tekniken i många industrier.


