

Aufrufe: 288 Autor: Lasting Titanium Veröffentlichungszeit: 10.10.2024 Herkunft: Website


Inhaltsmenü
● Einführung in das Titanschmieden
● Die Bedeutung der Temperatur beim Titanschmieden
>> Die Beta-Transus-Temperatur verstehen
>> Temperaturbereiche für das Schmieden von Titan
● Auswirkungen der Schmiedetemperatur auf die Titaneigenschaften
● Herausforderungen bei der Temperaturkontrolle beim Titanschmieden
>> Empfindlichkeit der Dehnungsrate
● Fortgeschrittene Techniken beim Titanschmieden
● Optimierung der Schmiedetemperatur für spezifische Anwendungen
>> Luft- und Raumfahrtkomponenten
● Zukünftige Trends bei der Temperaturkontrolle beim Titanschmieden
>> Erweiterte Simulation und Modellierung
>> In-Situ-Überwachung und -Steuerung
>> Neuartige Legierungsentwicklung
Titan und seine Legierungen haben in verschiedenen Branchen aufgrund ihres außergewöhnlichen Verhältnisses von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität zunehmend an Bedeutung gewonnen. Einer der Schlüsselprozesse bei der Formgebung von Titankomponenten ist das Schmieden, bei dem Druckkräfte angewendet werden, um das Metall in die gewünschte Form zu verformen. Die Schmiedetemperatur spielt eine entscheidende Rolle bei der Bestimmung der endgültigen Eigenschaften und der Mikrostruktur von Titanprodukten.
Die Beta-Transus-Temperatur ist ein kritischer Punkt beim Titanschmieden. Dabei handelt es sich um die Temperatur, bei der Titan eine Phasenumwandlung von seiner Tieftemperatur-Alpha-Phase in seine Hochtemperatur-Beta-Phase durchläuft. Diese Temperatur variiert je nach der spezifischen Titanlegierungszusammensetzung, liegt jedoch typischerweise zwischen 1700 °F und 1850 °F (927 °C bis 1010 °C).
Das Schmieden von Titan kann in zwei Haupttemperaturbereiche eingeteilt werden:
Alpha + Beta-Schmieden: Dieser Prozess findet unterhalb der Beta-Transus-Temperatur statt, typischerweise zwischen 1500 °F und 1750 °F (816 °C bis 954 °C). In diesem Bereich behält das Titan eine Mischung aus Alpha- und Betaphasen bei.
Beta-Schmieden: Dieser Prozess findet oberhalb der Beta-Transus-Temperatur statt, normalerweise zwischen 1750 °F und 2200 °F (954 °C bis 1204 °C). Bei diesen Temperaturen befindet sich das Titan vollständig in der Beta-Phase.
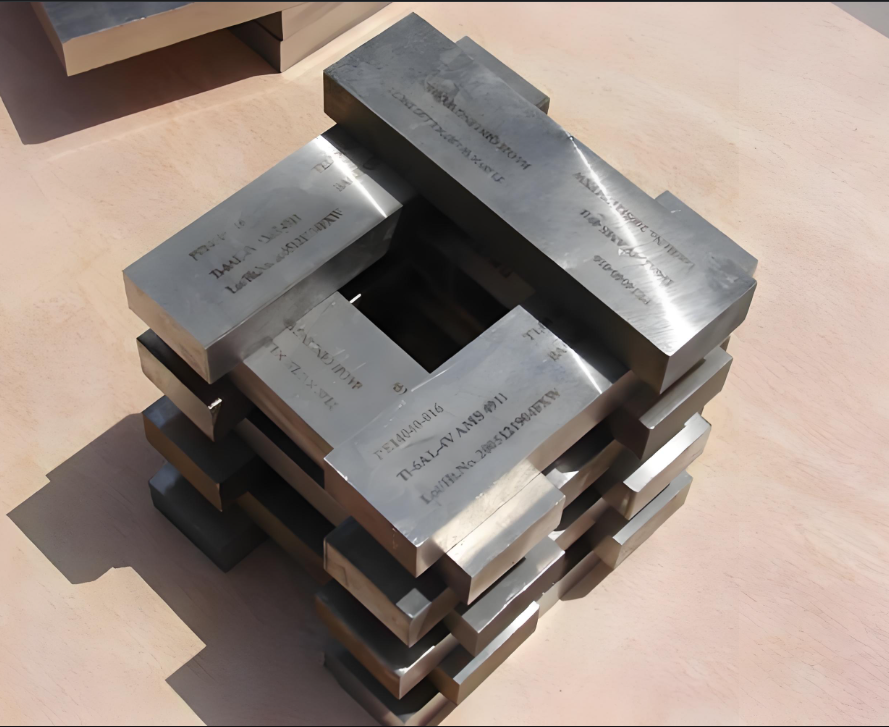
Die Schmiedetemperatur beeinflusst maßgeblich die Mikrostruktur von Titanlegierungen. Beim Schmieden im Alpha- und Beta-Bereich besteht die resultierende Mikrostruktur typischerweise aus primären Alpha-Körnern und transformierten Beta-Regionen. Diese Struktur führt häufig zu einem guten Gleichgewicht zwischen Festigkeit und Duktilität.
Beta-Schmieden hingegen führt während des Schmiedeprozesses zu einer vollständig Beta-Mikrostruktur. Beim Abkühlen wandelt sich diese Struktur abhängig von der Abkühlgeschwindigkeit und den anschließenden Wärmebehandlungen in verschiedene Morphologien um. Die resultierende Mikrostruktur kann von feinen, gleichachsigen Körnern bis hin zu groben, lamellaren Strukturen reichen.
Die Wahl der Schmiedetemperatur hat einen tiefgreifenden Einfluss auf die mechanischen Eigenschaften von Titanbauteilen:
Festigkeit: Im Allgemeinen führt das Schmieden bei niedrigeren Temperaturen im Alpha- und Beta-Bereich aufgrund der feineren Kornstruktur und des höheren Volumenanteils der Alpha-Phase tendenziell zu einer höheren Festigkeit.
Duktilität: Beta-Schmieden führt häufig zu einer verbesserten Duktilität und Formbarkeit, da die Beta-Phase bei hohen Temperaturen duktiler ist.
Ermüdungsbeständigkeit: Die Ermüdungseigenschaften von Titan hängen eng mit seiner Mikrostruktur zusammen. Das Alpha- und Beta-Schmieden führt aufgrund der feineren Kornstruktur und der gleichmäßigeren Phasenverteilung typischerweise zu einer besseren Ermüdungsbeständigkeit.
Kriechfestigkeit: Höhere Schmiedetemperaturen im Beta-Bereich können zu einer verbesserten Kriechfestigkeit führen, was für Hochtemperaturanwendungen von Vorteil ist.
Eine der größten Herausforderungen beim Titanschmieden ist der relativ enge Temperaturbereich für eine optimale Verarbeitung. Geringe Abweichungen von der Idealtemperatur können zu erheblichen Veränderungen der Mikrostruktur und Eigenschaften führen. Dies erfordert eine präzise Temperaturkontrolle während des gesamten Schmiedeprozesses.
Titan zeigt eine Empfindlichkeit gegenüber der Dehnungsgeschwindigkeit, insbesondere bei hohen Temperaturen. Dies bedeutet, dass die Fließspannung und das Verformungsverhalten des Materials nicht nur von der Temperatur, sondern auch von der Geschwindigkeit der Verformung beeinflusst werden. Der Ausgleich von Temperatur und Dehnungsgeschwindigkeit ist entscheidend für die Erzielung gewünschter Eigenschaften und die Vermeidung von Defekten.
Beim Schmieden können die relativ kühleren Gesenke zu einer schnellen Abkühlung der Titan-Werkstückoberfläche führen. Dieses als Gesenkkühlung bezeichnete Phänomen kann zu einer inhomogenen Verformung und Mikrostruktur führen. Um diesen Effekt zu mildern und gleichmäßige Eigenschaften im gesamten geschmiedeten Bauteil sicherzustellen, sind geeignete Strategien zur Erwärmung und Isolierung der Gussform unerlässlich.
Isothermes Schmieden ist eine fortschrittliche Technik, bei der sowohl das Werkstück als auch die Gesenke während des gesamten Schmiedeprozesses auf der gleichen erhöhten Temperatur gehalten werden. Diese Methode ermöglicht eine gleichmäßigere Verformung und eine bessere Kontrolle der Mikrostruktur, insbesondere bei komplexen Geometrien.
Ziel des Near-Net-Shape-Schmiedens ist die Herstellung von Bauteilen, die ihren Endabmessungen sehr nahe kommen, wodurch der Bedarf an umfangreicher Bearbeitung reduziert wird. Dieser Ansatz erfordert häufig eine präzise Temperaturkontrolle und spezielle Matrizenkonstruktionen, um die gewünschte Form und Eigenschaften zu erreichen und gleichzeitig Materialverschwendung zu minimieren.
Bei bestimmten Titanlegierungen kann die superplastische Umformung in bestimmten Temperaturbereichen eingesetzt werden. Dieses Verfahren nutzt die Fähigkeit des Materials, sich weitgehend plastisch zu verformen, ohne dass es zu einer Einschnürung kommt, und ermöglicht so die Herstellung komplexer Formen mit minimaler Ausdünnung.
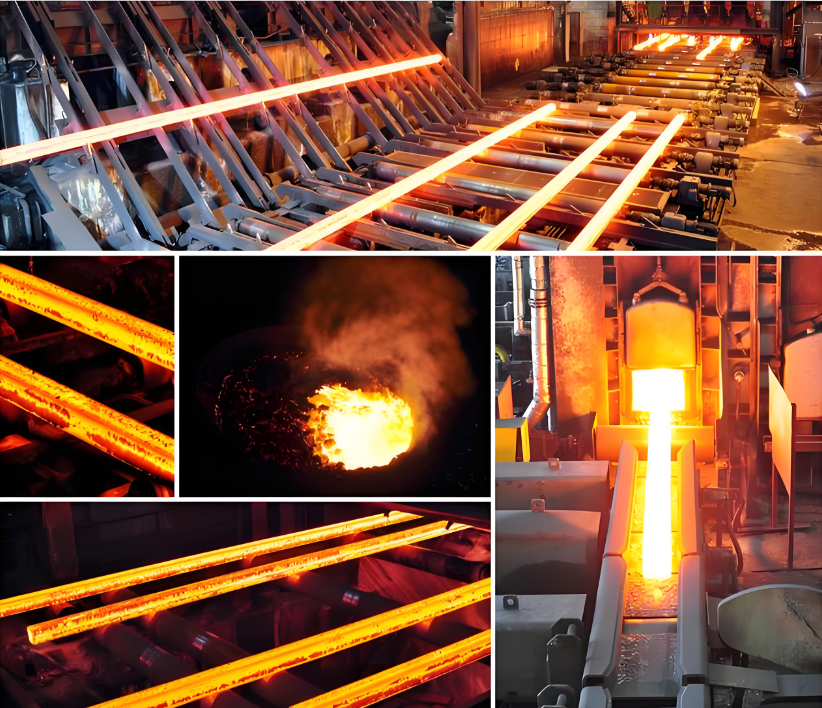
In Luft- und Raumfahrtanwendungen, bei denen ein hohes Festigkeits-Gewicht-Verhältnis und eine hervorragende Ermüdungsbeständigkeit von größter Bedeutung sind, werden die Schmiedetemperaturen häufig sorgfältig im Alpha- und Beta-Bereich ausgewählt, um eine feinkörnige Mikrostruktur zu erzielen. Das Ergebnis sind Komponenten mit hervorragenden mechanischen Eigenschaften und langfristiger Zuverlässigkeit.
Bei biomedizinischen Implantaten wird die Schmiedetemperatur so gewählt, dass Biokompatibilität, Korrosionsbeständigkeit und mechanische Eigenschaften optimiert werden. Oft wird eine Kombination aus Alpha- und Beta-Schmieden gefolgt von spezifischen Wärmebehandlungen eingesetzt, um das gewünschte Gleichgewicht zwischen Festigkeit und Duktilität zu erreichen.
In Meeresumgebungen, in denen Korrosionsbeständigkeit von entscheidender Bedeutung ist, können Schmiedetemperaturen so gewählt werden, dass die Bildung stabiler Oxidschichten auf der Oberfläche gefördert wird. Dies erfordert häufig eine sorgfältige Kontrolle des Alpha-Phasengehalts durch Temperaturmanagement beim Schmieden und anschließenden Wärmebehandlungen.
Die Entwicklung hochentwickelter Computermodelle und Simulationswerkzeuge ermöglicht eine genauere Vorhersage der Mikrostrukturentwicklung und der Eigenschaftsentwicklung beim Titanschmieden. Diese Fortschritte ermöglichen die Bestimmung optimierter Prozessparameter, einschließlich Temperaturprofilen, vor physikalischen Versuchen.
Neue Technologien zur Echtzeitüberwachung von Temperatur und Mikrostruktur während des Schmiedeprozesses werden entwickelt. Diese Systeme versprechen eine beispiellose Kontrolle über den Schmiedeprozess und ermöglichen dynamische Anpassungen, um während des gesamten Vorgangs optimale Bedingungen aufrechtzuerhalten.
Die laufende Forschung an neuen Titanlegierungen mit verbesserter Schmiedbarkeit und maßgeschneiderten Eigenschaften wird wahrscheinlich zukünftige Schmiedepraktiken beeinflussen. Diese Entwicklungen können zu Legierungen mit breiteren Verarbeitungsfenstern oder einzigartigen mikrostrukturellen Eigenschaften führen, die durch spezifische temperaturkontrollierte Schmiedeprozesse erreicht werden können.
Die Schmiedetemperatur von Titan spielt eine entscheidende Rolle bei der Bestimmung der Mikrostruktur, der mechanischen Eigenschaften und der Gesamtleistung geschmiedeter Komponenten. Durch sorgfältige Auswahl und Steuerung der Schmiedetemperatur können Hersteller die Eigenschaften von Titanprodukten so anpassen, dass sie den spezifischen Anforderungen verschiedener Anwendungen gerecht werden, von der Luft- und Raumfahrt bis hin zu biomedizinischen Bereichen.
Da unser Verständnis des Verhaltens von Titan bei verschiedenen Temperaturen weiter wächst und sich fortschrittliche Technologien zur Prozesssteuerung und -überwachung weiterentwickeln, können wir mit weiteren Verbesserungen der Titanschmiedeverfahren rechnen. Diese Fortschritte werden zweifellos zur Herstellung von Titankomponenten mit noch außergewöhnlicheren Eigenschaften und Leistungsmerkmalen führen und die potenziellen Anwendungen dieses bemerkenswerten Metalls weiter erweitern.
Die laufende Forschung und Entwicklung im Bereich der Temperaturkontrolle beim Schmieden von Titan verspricht nicht nur eine Verbesserung der Qualität und Konsistenz geschmiedeter Produkte, sondern auch eine Verbesserung der Effizienz und Nachhaltigkeit des Herstellungsprozesses. Mit Blick auf die Zukunft wird die Optimierung der Schmiedetemperaturen weiterhin ein entscheidender Faktor sein, um die Grenzen dessen, was mit Titan und seinen Legierungen möglich ist, zu erweitern und sicherzustellen, dass dieses vielseitige Metall weiterhin eine wichtige Rolle bei der Weiterentwicklung der Technologie in zahlreichen Branchen spielt.
Titan und seine Legierungen haben in verschiedenen Branchen aufgrund ihres außergewöhnlichen Verhältnisses von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität zunehmend an Bedeutung gewonnen. Einer der Schlüsselprozesse bei der Formgebung von Titankomponenten ist das Schmieden, bei dem Druckkräfte angewendet werden, um das Metall in die gewünschte Form zu verformen. Die Schmiedetemperatur spielt eine entscheidende Rolle bei der Bestimmung der endgültigen Eigenschaften und der Mikrostruktur von Titanprodukten.
Die Beta-Transus-Temperatur ist ein kritischer Punkt beim Titanschmieden. Dabei handelt es sich um die Temperatur, bei der Titan eine Phasenumwandlung von seiner Tieftemperatur-Alpha-Phase in seine Hochtemperatur-Beta-Phase durchläuft. Diese Temperatur variiert je nach der spezifischen Titanlegierungszusammensetzung, liegt jedoch typischerweise zwischen 1700 °F und 1850 °F (927 °C bis 1010 °C).
Das Schmieden von Titan kann in zwei Haupttemperaturbereiche eingeteilt werden:
Alpha + Beta-Schmieden: Dieser Prozess findet unterhalb der Beta-Transus-Temperatur statt, typischerweise zwischen 1500 °F und 1750 °F (816 °C bis 954 °C). In diesem Bereich behält das Titan eine Mischung aus Alpha- und Betaphasen bei.
Beta-Schmieden: Dieser Prozess findet oberhalb der Beta-Transus-Temperatur statt, normalerweise zwischen 1750 °F und 2200 °F (954 °C bis 1204 °C). Bei diesen Temperaturen befindet sich das Titan vollständig in der Beta-Phase.
Die Schmiedetemperatur beeinflusst maßgeblich die Mikrostruktur von Titanlegierungen. Beim Schmieden im Alpha- und Beta-Bereich besteht die resultierende Mikrostruktur typischerweise aus primären Alpha-Körnern und transformierten Beta-Regionen. Diese Struktur führt häufig zu einem guten Gleichgewicht zwischen Festigkeit und Duktilität.
Beta-Schmieden hingegen führt während des Schmiedeprozesses zu einer vollständig Beta-Mikrostruktur. Beim Abkühlen wandelt sich diese Struktur abhängig von der Abkühlgeschwindigkeit und den anschließenden Wärmebehandlungen in verschiedene Morphologien um. Die resultierende Mikrostruktur kann von feinen, gleichachsigen Körnern bis hin zu groben, lamellaren Strukturen reichen.
Die Wahl der Schmiedetemperatur hat einen tiefgreifenden Einfluss auf die mechanischen Eigenschaften von Titanbauteilen:
Festigkeit: Im Allgemeinen führt das Schmieden bei niedrigeren Temperaturen im Alpha- und Beta-Bereich aufgrund der feineren Kornstruktur und des höheren Volumenanteils der Alpha-Phase tendenziell zu einer höheren Festigkeit.
Duktilität: Beta-Schmieden führt häufig zu einer verbesserten Duktilität und Formbarkeit, da die Beta-Phase bei hohen Temperaturen duktiler ist.
Ermüdungsbeständigkeit: Die Ermüdungseigenschaften von Titan hängen eng mit seiner Mikrostruktur zusammen. Das Alpha- und Beta-Schmieden führt aufgrund der feineren Kornstruktur und der gleichmäßigeren Phasenverteilung typischerweise zu einer besseren Ermüdungsbeständigkeit.
Kriechfestigkeit: Höhere Schmiedetemperaturen im Beta-Bereich können zu einer verbesserten Kriechfestigkeit führen, was für Hochtemperaturanwendungen von Vorteil ist.
Eine der größten Herausforderungen beim Titanschmieden ist der relativ enge Temperaturbereich für eine optimale Verarbeitung. Geringe Abweichungen von der Idealtemperatur können zu erheblichen Veränderungen der Mikrostruktur und Eigenschaften führen. Dies erfordert eine präzise Temperaturkontrolle während des gesamten Schmiedeprozesses.
Titan zeigt eine Empfindlichkeit gegenüber der Dehnungsgeschwindigkeit, insbesondere bei hohen Temperaturen. Dies bedeutet, dass die Fließspannung und das Verformungsverhalten des Materials nicht nur von der Temperatur, sondern auch von der Geschwindigkeit der Verformung beeinflusst werden. Der Ausgleich von Temperatur und Dehnungsgeschwindigkeit ist entscheidend für die Erzielung gewünschter Eigenschaften und die Vermeidung von Defekten.
Beim Schmieden können die relativ kühleren Gesenke zu einer schnellen Abkühlung der Titan-Werkstückoberfläche führen. Dieses als Gesenkkühlung bezeichnete Phänomen kann zu einer inhomogenen Verformung und Mikrostruktur führen. Um diesen Effekt zu mildern und gleichmäßige Eigenschaften im gesamten geschmiedeten Bauteil sicherzustellen, sind geeignete Strategien zur Erwärmung und Isolierung der Gussform unerlässlich.
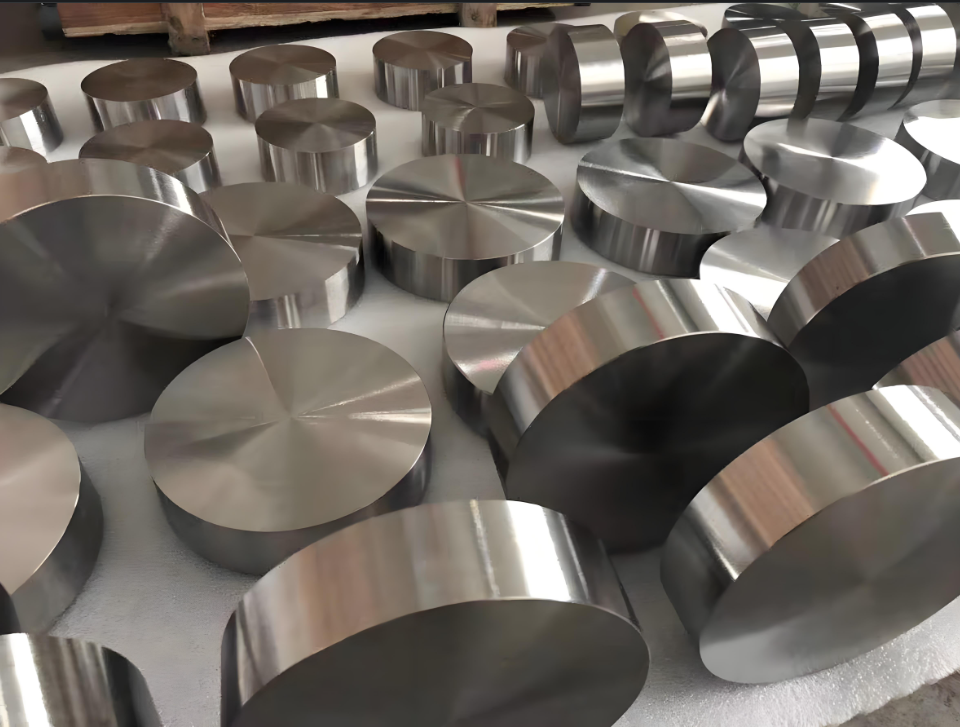
Isothermes Schmieden ist eine fortschrittliche Technik, bei der sowohl das Werkstück als auch die Gesenke während des gesamten Schmiedeprozesses auf der gleichen erhöhten Temperatur gehalten werden. Diese Methode ermöglicht eine gleichmäßigere Verformung und eine bessere Kontrolle der Mikrostruktur, insbesondere bei komplexen Geometrien.
Ziel des Near-Net-Shape-Schmiedens ist die Herstellung von Bauteilen, die ihren Endabmessungen sehr nahe kommen, wodurch der Bedarf an umfangreicher Bearbeitung reduziert wird. Dieser Ansatz erfordert häufig eine präzise Temperaturkontrolle und spezielle Matrizenkonstruktionen, um die gewünschte Form und Eigenschaften zu erreichen und gleichzeitig Materialverschwendung zu minimieren.
Bei bestimmten Titanlegierungen kann die superplastische Umformung in bestimmten Temperaturbereichen eingesetzt werden. Dieses Verfahren nutzt die Fähigkeit des Materials, sich weitgehend plastisch zu verformen, ohne dass es zu einer Einschnürung kommt, und ermöglicht so die Herstellung komplexer Formen mit minimaler Ausdünnung.
In Luft- und Raumfahrtanwendungen, bei denen ein hohes Festigkeits-Gewicht-Verhältnis und eine hervorragende Ermüdungsbeständigkeit von größter Bedeutung sind, werden die Schmiedetemperaturen häufig sorgfältig im Alpha- und Beta-Bereich ausgewählt, um eine feinkörnige Mikrostruktur zu erzielen. Das Ergebnis sind Komponenten mit hervorragenden mechanischen Eigenschaften und langfristiger Zuverlässigkeit.
Bei biomedizinischen Implantaten wird die Schmiedetemperatur so gewählt, dass Biokompatibilität, Korrosionsbeständigkeit und mechanische Eigenschaften optimiert werden. Oft wird eine Kombination aus Alpha- und Beta-Schmieden gefolgt von spezifischen Wärmebehandlungen eingesetzt, um das gewünschte Gleichgewicht zwischen Festigkeit und Duktilität zu erreichen.
In Meeresumgebungen, in denen Korrosionsbeständigkeit von entscheidender Bedeutung ist, können Schmiedetemperaturen so gewählt werden, dass die Bildung stabiler Oxidschichten auf der Oberfläche gefördert wird. Dies erfordert häufig eine sorgfältige Kontrolle des Alpha-Phasengehalts durch Temperaturmanagement beim Schmieden und anschließenden Wärmebehandlungen.
Die Entwicklung hochentwickelter Computermodelle und Simulationswerkzeuge ermöglicht eine genauere Vorhersage der Mikrostrukturentwicklung und der Eigenschaftsentwicklung beim Titanschmieden. Diese Fortschritte ermöglichen die Bestimmung optimierter Prozessparameter, einschließlich Temperaturprofilen, vor physikalischen Versuchen.
Neue Technologien zur Echtzeitüberwachung von Temperatur und Mikrostruktur während des Schmiedeprozesses werden entwickelt. Diese Systeme versprechen eine beispiellose Kontrolle über den Schmiedeprozess und ermöglichen dynamische Anpassungen, um während des gesamten Vorgangs optimale Bedingungen aufrechtzuerhalten.
Die laufende Forschung an neuen Titanlegierungen mit verbesserter Schmiedbarkeit und maßgeschneiderten Eigenschaften wird wahrscheinlich zukünftige Schmiedepraktiken beeinflussen. Diese Entwicklungen können zu Legierungen mit breiteren Verarbeitungsfenstern oder einzigartigen mikrostrukturellen Eigenschaften führen, die durch spezifische temperaturkontrollierte Schmiedeprozesse erreicht werden können.
Die Schmiedetemperatur von Titan spielt eine entscheidende Rolle bei der Bestimmung der Mikrostruktur, der mechanischen Eigenschaften und der Gesamtleistung geschmiedeter Komponenten. Durch sorgfältige Auswahl und Steuerung der Schmiedetemperatur können Hersteller die Eigenschaften von Titanprodukten so anpassen, dass sie den spezifischen Anforderungen verschiedener Anwendungen gerecht werden, von der Luft- und Raumfahrt bis hin zu biomedizinischen Bereichen.
Da unser Verständnis des Verhaltens von Titan bei verschiedenen Temperaturen weiter wächst und sich fortschrittliche Technologien zur Prozesssteuerung und -überwachung weiterentwickeln, können wir mit weiteren Verbesserungen der Titanschmiedeverfahren rechnen. Diese Fortschritte werden zweifellos zur Herstellung von Titankomponenten mit noch außergewöhnlicheren Eigenschaften und Leistungsmerkmalen führen und die potenziellen Anwendungen dieses bemerkenswerten Metalls weiter erweitern.
Die laufende Forschung und Entwicklung im Bereich der Temperaturkontrolle beim Schmieden von Titan verspricht nicht nur eine Verbesserung der Qualität und Konsistenz geschmiedeter Produkte, sondern auch eine Verbesserung der Effizienz und Nachhaltigkeit des Herstellungsprozesses. Mit Blick auf die Zukunft wird die Optimierung der Schmiedetemperaturen weiterhin ein entscheidender Faktor sein, um die Grenzen dessen, was mit Titan und seinen Legierungen möglich ist, zu erweitern und sicherzustellen, dass dieses vielseitige Metall weiterhin eine wichtige Rolle bei der Weiterentwicklung der Technologie in zahlreichen Branchen spielt.


