

Görüntüleme: 288 Yazar: Lasting Titanium Yayınlanma Zamanı: 2024-10-10 Menşei: Alan


İçerik Menüsü
● Titanyum Dövmede Sıcaklığın Önemi
>> Beta Transus Sıcaklığını Anlamak
>> Titanyum Dövme için Sıcaklık Aralıkları
● Dövme Sıcaklığının Titanyum Özelliklerine Etkisi
● Titanyum Dövme Sıcaklık Kontrolündeki Zorluklar
● Titanyum Dövmede İleri Teknikler
● Özel Uygulamalar için Dövme Sıcaklığının Optimize Edilmesi
● Titanyum Dövme Sıcaklık Kontrolünde Gelecek Trendler
>> İleri Simülasyon ve Modelleme
● Çözüm
Titanyum için Optimal Dövme Sıcaklıkları Nelerdir ve Özelliklerini Nasıl Etkiler?
● Titanyum Dövmede Sıcaklığın Önemi
>> Beta Transus Sıcaklığını Anlamak
>> Titanyum Dövme için Sıcaklık Aralıkları
● Dövme Sıcaklığının Titanyum Özelliklerine Etkisi
● Titanyum Dövme Sıcaklık Kontrolündeki Zorluklar
● Titanyum Dövmede İleri Teknikler
● Özel Uygulamalar için Dövme Sıcaklığının Optimize Edilmesi
● Titanyum Dövme Sıcaklık Kontrolünde Gelecek Trendler
>> İleri Simülasyon ve Modelleme
● Çözüm
Titanyum ve alaşımları, olağanüstü mukavemet-ağırlık oranı, korozyon direnci ve biyouyumlulukları nedeniyle çeşitli endüstrilerde giderek daha önemli hale gelmiştir. Titanyum bileşenlerin şekillendirilmesindeki temel işlemlerden biri, metalin istenen şekillere dönüştürülmesi için basınç kuvvetlerinin uygulanmasını içeren dövme işlemidir. Dövme sıcaklığı, titanyum ürünlerinin nihai özelliklerinin ve mikro yapısının belirlenmesinde çok önemli bir rol oynar.
Beta transus sıcaklığı titanyum dövmede kritik bir noktadır. Titanyumun düşük sıcaklıktaki alfa fazından yüksek sıcaklıktaki beta fazına faz dönüşümüne uğradığı sıcaklıktır. Bu sıcaklık, spesifik titanyum alaşımı bileşimine bağlı olarak değişir ancak tipik olarak 1700°F ile 1850°F (927°C ila 1010°C) arasında değişir.
Titanyum dövme iki ana sıcaklık aralığına ayrılabilir:
Alfa + Beta Dövme: Bu işlem beta transus sıcaklığının altında, tipik olarak 1500°F ila 1750°F (816°C ila 954°C) arasında gerçekleşir. Bu aralıkta titanyum, alfa ve beta fazlarının bir karışımını korur.
Beta Dövme: Bu işlem beta transus sıcaklığının üzerinde, genellikle 1750°F ila 2200°F (954°C ila 1204°C) arasında gerçekleşir. Bu sıcaklıklarda titanyum tamamen beta fazındadır.
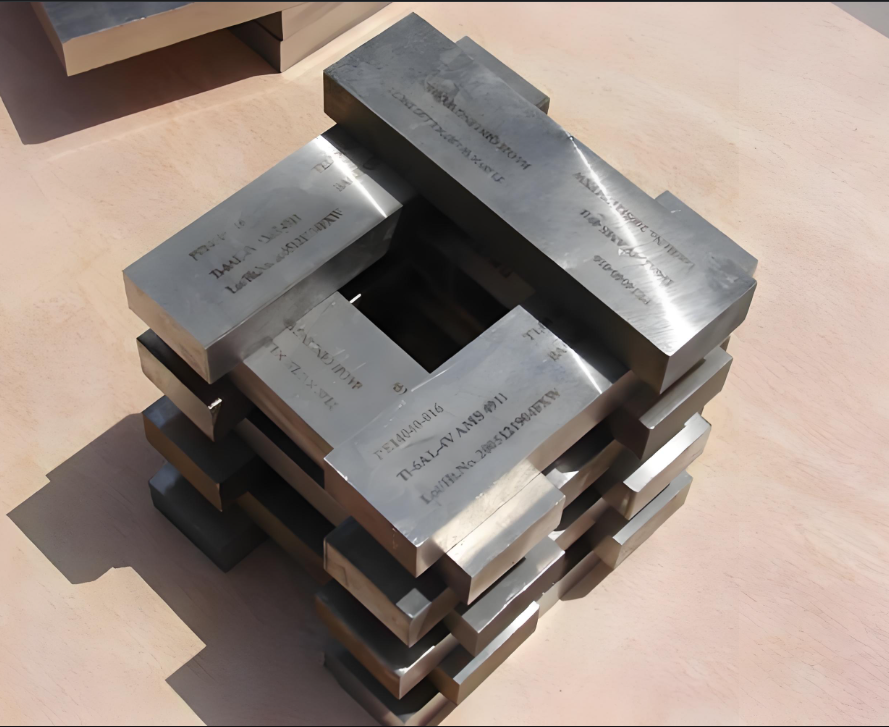
Dövme sıcaklığı titanyum alaşımlarının mikro yapısını önemli ölçüde etkiler. Alfa + beta aralığında dövüldüğünde ortaya çıkan mikro yapı tipik olarak birincil alfa tanelerinden ve dönüştürülmüş beta bölgelerinden oluşur. Bu yapı genellikle sağlamlık ve süneklik arasında iyi bir denge sağlar.
Beta dövme ise dövme işlemi sırasında tamamen beta bir mikro yapıya neden olur. Soğutulduğunda bu yapı, soğutma hızına ve ardından yapılan ısıl işlemlere bağlı olarak çeşitli morfolojilere dönüşür. Ortaya çıkan mikro yapı, ince, eş eksenli tanelerden kaba, katmanlı yapılara kadar değişebilir.
Dövme sıcaklığı seçiminin titanyum bileşenlerin mekanik özellikleri üzerinde derin bir etkisi vardır:
Mukavemet: Genel olarak, alfa + beta aralığındaki daha düşük sıcaklıklarda dövme, alfa fazının daha ince taneli yapısı ve daha yüksek hacim fraksiyonu nedeniyle daha yüksek mukavemet üretme eğilimindedir.
Süneklik: Beta dövme, yüksek sıcaklıklarda beta fazının daha sünek doğası nedeniyle sıklıkla gelişmiş süneklik ve şekillendirilebilirlik ile sonuçlanır.
Yorulma Direnci: Titanyumun yorulma özellikleri mikro yapısıyla yakından bağlantılıdır. Alfa + beta dövme, daha ince taneli yapıya ve fazların daha düzgün dağılımına bağlı olarak tipik olarak daha iyi yorulma direnci sağlar.
Sürünme Direnci: Beta aralığındaki daha yüksek dövme sıcaklıkları, yüksek sıcaklık uygulamaları için faydalı olan gelişmiş sürünme direncine yol açabilir.
Titanyum dövmedeki ana zorluklardan biri, optimum işleme için nispeten dar sıcaklık aralığıdır. İdeal sıcaklıktan hafif sapmalar, mikro yapı ve özelliklerde önemli değişikliklere yol açabilir. Bu, dövme işlemi boyunca hassas sıcaklık kontrolünü gerektirir.
Titanyum, özellikle yüksek sıcaklıklarda gerinim hızı duyarlılığı sergiler. Bu, malzemenin akma gerilimi ve deformasyon davranışının yalnızca sıcaklıktan değil aynı zamanda deforme olma hızından da etkilendiği anlamına gelir. Sıcaklık ve gerinim oranının dengelenmesi, istenen özelliklerin elde edilmesi ve kusurların önlenmesi açısından çok önemlidir.
Dövme sırasında nispeten daha soğuk olan kalıplar, titanyum iş parçası yüzeyinin hızla soğumasına neden olabilir. Kalıp soğuması olarak bilinen bu olay, homojen olmayan deformasyona ve mikro yapıya yol açabilir. Bu etkiyi azaltmak ve dövme bileşen boyunca tekdüze özellikler sağlamak için uygun kalıp ısıtma ve yalıtım stratejileri önemlidir.
İzotermal dövme, dövme işlemi boyunca hem iş parçasının hem de kalıpların aynı yüksek sıcaklıkta tutulduğu gelişmiş bir tekniktir. Bu yöntem, özellikle karmaşık geometriler için daha düzgün deformasyona ve mikro yapı üzerinde daha iyi kontrole olanak tanır.
Net şekle yakın dövme, nihai boyutlarına çok yakın parçalar üretmeyi amaçlayarak kapsamlı işleme ihtiyacını azaltır. Bu yaklaşım genellikle malzeme israfını en aza indirirken istenen şekil ve özellikleri elde etmek için hassas sıcaklık kontrolünü ve özel kalıp tasarımlarını içerir.
Bazı titanyum alaşımları için süperplastik şekillendirme belirli sıcaklık aralıklarında uygulanabilir. Bu işlem, malzemenin boyun verme olmadan kapsamlı plastik deformasyona uğrama yeteneğinden faydalanarak, minimum incelme ile karmaşık şekillerin üretilmesine olanak tanır.
Yüksek mukavemet-ağırlık oranının ve mükemmel yorulma direncinin çok önemli olduğu havacılık uygulamalarında, ince taneli bir mikro yapı elde etmek için dövme sıcaklıkları genellikle alfa + beta aralığında dikkatle seçilir. Bu, üstün mekanik özelliklere ve uzun vadeli güvenilirliğe sahip bileşenlerle sonuçlanır.
Biyomedikal implantlar için dövme sıcaklığı, biyouyumluluğu, korozyon direncini ve mekanik özellikleri optimize edecek şekilde seçilir. Çoğunlukla, istenen güç ve süneklik dengesini elde etmek için alfa + beta dövme ve ardından spesifik ısıl işlemlerin bir kombinasyonu kullanılır.
Korozyon direncinin kritik olduğu deniz ortamlarında dövme sıcaklıkları, yüzeyde stabil oksit katmanlarının oluşumunu teşvik edecek şekilde seçilebilir. Bu genellikle dövme ve sonraki ısıl işlemler sırasında sıcaklık yönetimi yoluyla alfa fazı içeriğinin dikkatli bir şekilde kontrol edilmesini içerir.
Gelişmiş bilgisayar modellerinin ve simülasyon araçlarının geliştirilmesi, titanyum dövme sırasında mikro yapı gelişiminin ve özellik gelişiminin daha doğru tahmin edilmesini sağlıyor. Bu gelişmeler, sıcaklık profilleri de dahil olmak üzere optimize edilmiş proses parametrelerinin fiziksel denemelerden önce belirlenmesine olanak tanır.
Dövme işlemi sırasında sıcaklığın ve mikro yapının gerçek zamanlı izlenmesine yönelik yeni teknolojiler geliştirilmektedir. Bu sistemler, dövme işlemi üzerinde benzeri görülmemiş bir kontrol sağlamayı vaat ederek, operasyon boyunca en uygun koşulları korumak için dinamik ayarlamalara olanak tanır.
İyileştirilmiş dövülebilirlik ve özelleştirilmiş özelliklere sahip yeni titanyum alaşımları üzerinde devam eden araştırmaların gelecekteki dövme uygulamalarını etkilemesi muhtemeldir. Bu gelişmeler, daha geniş işlem pencerelerine sahip alaşımların veya belirli sıcaklık kontrollü dövme işlemleriyle elde edilebilecek benzersiz mikroyapısal özelliklerin ortaya çıkmasına yol açabilir.
Titanyumun dövme sıcaklığı, dövme bileşenlerin mikro yapısının, mekanik özelliklerinin ve genel performansının belirlenmesinde çok önemli bir rol oynar. Üreticiler dövme sıcaklığını dikkatli bir şekilde seçip kontrol ederek titanyum ürünlerinin özelliklerini havacılıktan biyomedikal alanlara kadar çeşitli uygulamaların özel gereksinimlerini karşılayacak şekilde uyarlayabilirler.
Titanyumun çeşitli sıcaklıklardaki davranışına ilişkin anlayışımız büyümeye devam ettikçe ve proses kontrolü ve izlemeye yönelik ileri teknolojiler geliştikçe, titanyum dövme uygulamalarında daha fazla iyileştirme bekleyebiliriz. Bu gelişmeler hiç şüphesiz daha da olağanüstü özelliklere ve performans özelliklerine sahip titanyum bileşenlerin üretilmesine yol açacak ve bu olağanüstü metalin potansiyel uygulamalarını daha da genişletecektir.
Titanyum dövme sıcaklık kontrolünde devam eden araştırma ve geliştirme, yalnızca dövme ürünlerin kalitesini ve tutarlılığını arttırmayı değil, aynı zamanda üretim sürecinin verimliliğini ve sürdürülebilirliğini de artırmayı vaat ediyor. Geleceğe baktığımızda dövme sıcaklıklarının optimizasyonu, titanyum ve alaşımlarıyla mümkün olanın sınırlarını zorlamada kritik bir faktör olmaya devam edecek ve bu çok yönlü metalin birçok endüstride teknolojinin ilerlemesinde hayati bir rol oynamaya devam etmesini sağlayacaktır.
Titanyum ve alaşımları, olağanüstü mukavemet-ağırlık oranı, korozyon direnci ve biyouyumlulukları nedeniyle çeşitli endüstrilerde giderek daha önemli hale gelmiştir. Titanyum bileşenlerin şekillendirilmesindeki temel işlemlerden biri, metalin istenen şekillere dönüştürülmesi için basınç kuvvetlerinin uygulanmasını içeren dövme işlemidir. Dövme sıcaklığı, titanyum ürünlerinin nihai özelliklerinin ve mikro yapısının belirlenmesinde çok önemli bir rol oynar.
Beta transus sıcaklığı titanyum dövmede kritik bir noktadır. Titanyumun düşük sıcaklıktaki alfa fazından yüksek sıcaklıktaki beta fazına faz dönüşümüne uğradığı sıcaklıktır. Bu sıcaklık, spesifik titanyum alaşımı bileşimine bağlı olarak değişir ancak tipik olarak 1700°F ile 1850°F (927°C ila 1010°C) arasında değişir.
Titanyum dövme iki ana sıcaklık aralığına ayrılabilir:
Alfa + Beta Dövme: Bu işlem beta transus sıcaklığının altında, tipik olarak 1500°F ila 1750°F (816°C ila 954°C) arasında gerçekleşir. Bu aralıkta titanyum, alfa ve beta fazlarının bir karışımını korur.
Beta Dövme: Bu işlem beta transus sıcaklığının üzerinde, genellikle 1750°F ila 2200°F (954°C ila 1204°C) arasında gerçekleşir. Bu sıcaklıklarda titanyum tamamen beta fazındadır.
Dövme sıcaklığı titanyum alaşımlarının mikro yapısını önemli ölçüde etkiler. Alfa + beta aralığında dövüldüğünde ortaya çıkan mikro yapı tipik olarak birincil alfa tanelerinden ve dönüştürülmüş beta bölgelerinden oluşur. Bu yapı genellikle sağlamlık ve süneklik arasında iyi bir denge sağlar.
Beta dövme ise dövme işlemi sırasında tamamen beta bir mikro yapıya neden olur. Soğutulduğunda bu yapı, soğutma hızına ve ardından yapılan ısıl işlemlere bağlı olarak çeşitli morfolojilere dönüşür. Ortaya çıkan mikro yapı, ince, eş eksenli tanelerden kaba, katmanlı yapılara kadar değişebilir.
Dövme sıcaklığı seçiminin titanyum bileşenlerin mekanik özellikleri üzerinde derin bir etkisi vardır:
Mukavemet: Genel olarak, alfa + beta aralığındaki daha düşük sıcaklıklarda dövme, alfa fazının daha ince taneli yapısı ve daha yüksek hacim fraksiyonu nedeniyle daha yüksek mukavemet üretme eğilimindedir.
Süneklik: Beta dövme, yüksek sıcaklıklarda beta fazının daha sünek doğası nedeniyle sıklıkla gelişmiş süneklik ve şekillendirilebilirlik ile sonuçlanır.
Yorulma Direnci: Titanyumun yorulma özellikleri mikro yapısıyla yakından bağlantılıdır. Alfa + beta dövme, daha ince taneli yapıya ve fazların daha düzgün dağılımına bağlı olarak tipik olarak daha iyi yorulma direnci sağlar.
Sürünme Direnci: Beta aralığındaki daha yüksek dövme sıcaklıkları, yüksek sıcaklık uygulamaları için faydalı olan gelişmiş sürünme direncine yol açabilir.
Titanyum dövmedeki ana zorluklardan biri, optimum işleme için nispeten dar sıcaklık aralığıdır. İdeal sıcaklıktan hafif sapmalar, mikro yapı ve özelliklerde önemli değişikliklere yol açabilir. Bu, dövme işlemi boyunca hassas sıcaklık kontrolünü gerektirir.
Titanyum, özellikle yüksek sıcaklıklarda gerinim hızı duyarlılığı sergiler. Bu, malzemenin akma gerilimi ve deformasyon davranışının yalnızca sıcaklıktan değil aynı zamanda deforme olma hızından da etkilendiği anlamına gelir. Sıcaklık ve gerinim oranının dengelenmesi, istenen özelliklerin elde edilmesi ve kusurların önlenmesi için çok önemlidir.
Dövme sırasında nispeten daha soğuk olan kalıplar, titanyum iş parçası yüzeyinin hızla soğumasına neden olabilir. Kalıp soğuması olarak bilinen bu olay, homojen olmayan deformasyona ve mikro yapıya yol açabilir. Bu etkiyi azaltmak ve dövme bileşen boyunca tekdüze özellikler sağlamak için uygun kalıp ısıtma ve yalıtım stratejileri önemlidir.
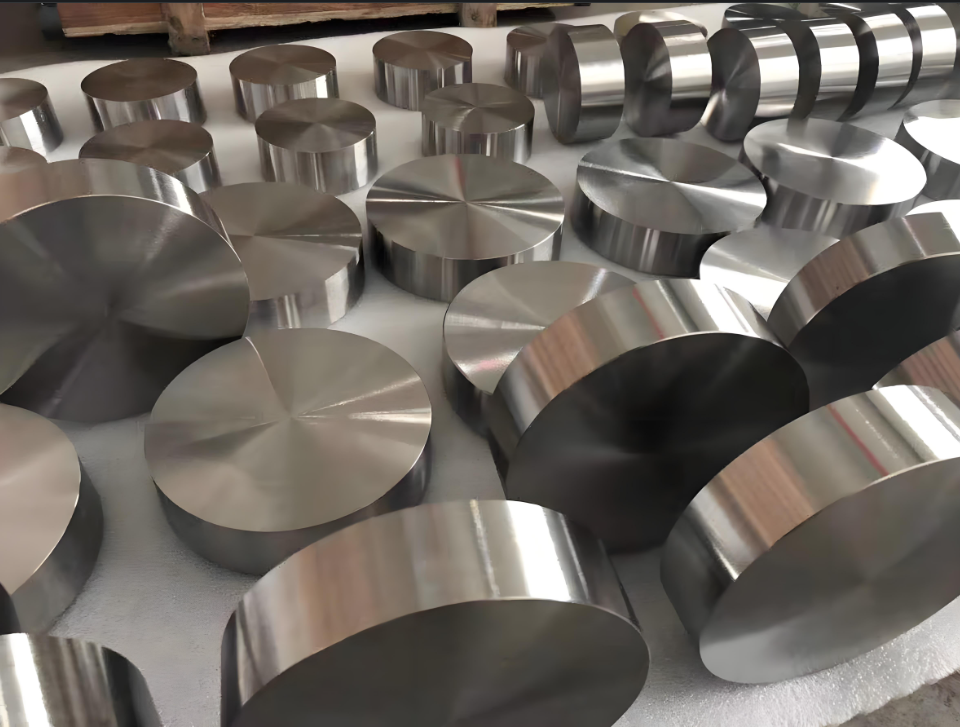
İzotermal dövme, dövme işlemi boyunca hem iş parçasının hem de kalıpların aynı yüksek sıcaklıkta tutulduğu gelişmiş bir tekniktir. Bu yöntem, özellikle karmaşık geometriler için daha düzgün deformasyona ve mikro yapı üzerinde daha iyi kontrole olanak tanır.
Net şekle yakın dövme, nihai boyutlarına çok yakın parçalar üretmeyi amaçlayarak kapsamlı işleme ihtiyacını azaltır. Bu yaklaşım genellikle malzeme israfını en aza indirirken istenen şekil ve özellikleri elde etmek için hassas sıcaklık kontrolünü ve özel kalıp tasarımlarını içerir.
Bazı titanyum alaşımları için süperplastik şekillendirme belirli sıcaklık aralıklarında uygulanabilir. Bu işlem, malzemenin boyun verme olmadan kapsamlı plastik deformasyona uğrama yeteneğinden faydalanarak, minimum incelme ile karmaşık şekillerin üretilmesine olanak tanır.
Yüksek mukavemet-ağırlık oranının ve mükemmel yorulma direncinin çok önemli olduğu havacılık uygulamalarında, ince taneli bir mikro yapı elde etmek için dövme sıcaklıkları genellikle alfa + beta aralığında dikkatle seçilir. Bu, üstün mekanik özelliklere ve uzun vadeli güvenilirliğe sahip bileşenlerle sonuçlanır.
Biyomedikal implantlar için dövme sıcaklığı, biyouyumluluğu, korozyon direncini ve mekanik özellikleri optimize edecek şekilde seçilir. Çoğunlukla, istenen güç ve süneklik dengesini elde etmek için alfa + beta dövme ve ardından spesifik ısıl işlemlerin bir kombinasyonu kullanılır.
Korozyon direncinin kritik olduğu deniz ortamlarında dövme sıcaklıkları, yüzeyde stabil oksit katmanlarının oluşumunu teşvik edecek şekilde seçilebilir. Bu genellikle dövme ve sonraki ısıl işlemler sırasında sıcaklık yönetimi yoluyla alfa fazı içeriğinin dikkatli bir şekilde kontrol edilmesini içerir.
Gelişmiş bilgisayar modellerinin ve simülasyon araçlarının geliştirilmesi, titanyum dövme sırasında mikro yapı gelişiminin ve özellik gelişiminin daha doğru tahmin edilmesini sağlıyor. Bu gelişmeler, sıcaklık profilleri de dahil olmak üzere optimize edilmiş proses parametrelerinin fiziksel denemelerden önce belirlenmesine olanak tanır.
Dövme işlemi sırasında sıcaklığın ve mikro yapının gerçek zamanlı izlenmesine yönelik yeni teknolojiler geliştirilmektedir. Bu sistemler, dövme işlemi üzerinde benzeri görülmemiş bir kontrol sağlamayı vaat ederek, operasyon boyunca en uygun koşulları korumak için dinamik ayarlamalara olanak tanır.
İyileştirilmiş dövülebilirlik ve özelleştirilmiş özelliklere sahip yeni titanyum alaşımları üzerinde devam eden araştırmaların gelecekteki dövme uygulamalarını etkilemesi muhtemeldir. Bu gelişmeler, daha geniş işlem pencerelerine sahip alaşımların veya belirli sıcaklık kontrollü dövme işlemleriyle elde edilebilecek benzersiz mikroyapısal özelliklerin ortaya çıkmasına yol açabilir.
Titanyumun dövme sıcaklığı, dövme bileşenlerin mikro yapısının, mekanik özelliklerinin ve genel performansının belirlenmesinde çok önemli bir rol oynar. Üreticiler dövme sıcaklığını dikkatli bir şekilde seçip kontrol ederek titanyum ürünlerinin özelliklerini havacılıktan biyomedikal alanlara kadar çeşitli uygulamaların özel gereksinimlerini karşılayacak şekilde uyarlayabilirler.
Titanyumun çeşitli sıcaklıklardaki davranışına ilişkin anlayışımız büyümeye devam ettikçe ve proses kontrolü ve izlemeye yönelik ileri teknolojiler geliştikçe, titanyum dövme uygulamalarında daha fazla iyileştirme bekleyebiliriz. Bu gelişmeler hiç şüphesiz daha da olağanüstü özelliklere ve performans özelliklerine sahip titanyum bileşenlerin üretilmesine yol açacak ve bu olağanüstü metalin potansiyel uygulamalarını daha da genişletecektir.
Titanyum dövme sıcaklık kontrolünde devam eden araştırma ve geliştirme, yalnızca dövme ürünlerin kalitesini ve tutarlılığını arttırmayı değil, aynı zamanda üretim sürecinin verimliliğini ve sürdürülebilirliğini de artırmayı vaat ediyor. Geleceğe baktığımızda dövme sıcaklıklarının optimizasyonu, titanyum ve alaşımlarıyla mümkün olanın sınırlarını zorlamada kritik bir faktör olmaya devam edecek ve bu çok yönlü metalin birçok endüstride teknolojinin ilerlemesinde hayati bir rol oynamaya devam etmesini sağlayacaktır.


