Меню контента
● Понимание ковки титана и ее применения
● Ключевые механические свойства титановых поковок
>> Прочность и пластичность
>> Твердость и износостойкость
>> Коррозионная стойкость
>> Термические свойства
● Критические аспекты определения допусков на штамповку титановых деталей
>> Допуски размеров: определение и значение
>> Типичные диапазоны допусков при ковке титана
>> Факторы, влияющие на допуски при штамповке
● Стратегии проектирования и обработки для управления допусками
>> Проектирование штампов и оптимизация процесса ковки
>> Постковочная обработка и отделка
>> Влияние термообработки на свойства и допуски
>> Методы проверки и контроля качества
● Проблемы и распространенные дефекты, влияющие на допуски при ковке титана
>> Образование заусенцев и заусенцев
>> Деформация и искажение
>> Пористость и растрескивание
>> Износ инструмента и отказы штампов
● Новые технологии и тенденции в ковке титана
● Часто задаваемые вопросы
Титановая ковка становится все более важной в производстве компонентов, используемых в аэрокосмической, автомобильной, медицинской и промышленной сферах, благодаря уникальному сочетанию титана прочности, коррозионной стойкости и легкого веса. Для инженеров, занимающихся проектированием, производством или контролем качества титановых кованых деталей, понимание допусков и свойств материалов имеет решающее значение для обеспечения оптимальных характеристик, безопасности и экономической эффективности. В этой статье подробно рассматриваются ключевые моменты, которые инженеры должны знать о допусках и механических свойствах титана при ковке, охватывая весь процесс от проектирования до окончательного контроля.
Понимание ковки титана и ее применения
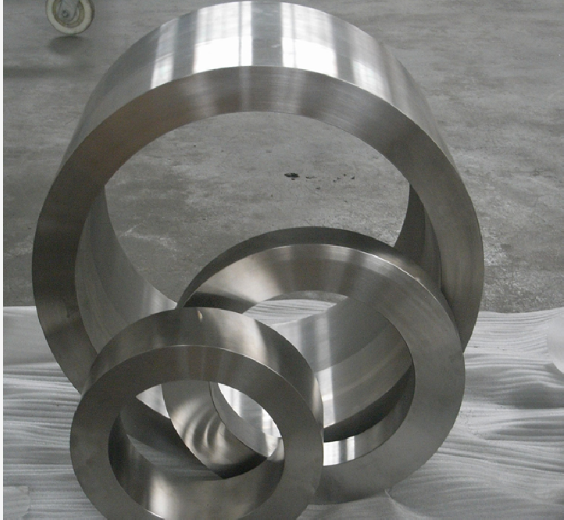
Ковка титана — это процесс металлообработки, при котором титановые сплавы нагреваются и под действием сжимающих усилий придают желаемую форму. Этот процесс улучшает механические характеристики компонентов за счет улучшения их зернистой структуры и минимизации пористости. Кованые титановые детали широко используются там, где требуется высокое соотношение прочности к весу и исключительная коррозионная стойкость.
Примеры критически важных отраслей, использующих титановые поковки, включают авиакосмическую промышленность для изготовления компонентов конструкции планера, биомедицинские имплантаты, высокопроизводительные автомобильные детали, а также энергетические отрасли, такие как морские ветряные турбины и химические перерабатывающие заводы.
Ключевые механические свойства титановых поковок
Прочность и пластичность
Кованые титановые сплавы обладают превосходной прочностью на разрыв и пластичностью по сравнению с литыми или обработанными титановыми деталями. Процесс ковки позволяет уточнить размер зерна и привести его поток в соответствие с геометрией детали, что значительно повышает несущую способность материала.
Инженерам знание конкретных уровней прочности различных коммерчески доступных титановых сплавов (таких как Grade 2, Grade 5 Ti-6Al-4V и других) помогает выбрать правильный сплав, отвечающий конструкционным требованиям. Кованый титан часто превосходит литые аналоги по прочности на разрыв и усталостной прочности, что делает его идеальным для ситуаций с высокими нагрузками.
Твердость и износостойкость
Кованый титан обычно имеет более высокую твердость по сравнению с другими методами производства. Эта твердость способствует повышению износостойкости, что важно для компонентов, подвергающихся трению или абразивным средам, таких как медицинские имплантаты или аэрокосмическое оборудование.
Коррозионная стойкость
Слой естественного оксида титана обеспечивает превосходную коррозионную стойкость в суровых условиях, включая морскую воду, химические вещества и биологические жидкости. Ковка не оказывает негативного воздействия на этот защитный слой, обеспечивая длительный срок службы таких применений, как морское оборудование или имплантируемые медицинские устройства.
Термические свойства
Титан имеет относительно низкую теплопроводность, но превосходную термостойкость, что делает его пригодным для применений, где важными факторами являются тепловое расширение и высокие температуры, например, в турбинных двигателях или теплообменниках.
Критические аспекты определения допусков на штамповку титановых деталей
Допуски размеров: определение и значение
Допуск определяет допустимое отклонение от номинальных размеров изготавливаемой детали. Для титановых кованых деталей соблюдение жестких допусков имеет важное значение, поскольку это влияет на посадку деталей, функционирование, сборку и производительность, особенно в аэрокосмической и медицинской областях, где точность имеет решающее значение.
Типичные диапазоны допусков при ковке титана
Титановые поковки обычно имеют более строгие стандарты допуска по размерам по сравнению с другими металлами. Типичные допуски включают в себя:
- Линейные размеры от ±0,05 до ±0,15 мм в зависимости от размера и сложности поковки.
- Угловые допуски от 0,5 до 2 градусов.
- Допуски на качество поверхности для обеспечения функциональных интерфейсов.
На эти допуски влияют температура ковки, конструкция штампа, точность оборудования и процессы вторичной обработки.
Факторы, влияющие на допуски при штамповке
- Температура ковки: более высокие температуры повышают пластичность материала, но могут привести к небольшим изменениям размеров. Оптимальный выбор температуры ковки обеспечивает баланс между пластичностью и контролем размеров.
- Износ инструмента и штампа. Со временем штампы изнашиваются, что может привести к увеличению отклонений допусков и дефектов поверхности, если не контролировать и не обслуживать их.
- Текучесть материала: Текучесть металла во время ковки влияет на стабильность размеров. Правильная конструкция штампа обеспечивает контроль потока металла, сводя к минимуму избыточное искрообразование и искажения.
- Обработка после ковки: многие титановые поковки требуют точной механической обработки после ковки для достижения окончательных размеров и жестких допусков.
Стратегии проектирования и обработки для управления допусками
Проектирование штампов и оптимизация процесса ковки
Тщательная конструкция штампа, адаптированная к геометрии детали, обеспечивает равномерную текучесть металла и сводит к минимуму дефекты при ковке. Компьютерное моделирование часто используется на этапах проектирования для прогнозирования поведения материала и результатов допуска.
Стабильность от партии к партии также имеет решающее значение, и ею можно управлять с помощью автоматизированных систем управления, которые контролируют температуру, давление и время на протяжении всего цикла ковки.
Постковочная обработка и отделка
Поскольку кованые титановые компоненты часто должны соответствовать точным инженерным стандартам, обычно применяется обработка после ковки. Такие процессы, как фрезерование, шлифовка и полировка на станке с ЧПУ, доводят размеры и качество поверхности до точного уровня.
Инженеры должны учитывать обрабатываемость при проектировании кованых деталей. Твердость титана может вызвать износ инструментов, поэтому параметры обработки и материалы инструментов должны быть тщательно выбраны, чтобы обеспечить допуски без повреждения компонентов.
Влияние термообработки на свойства и допуски
Термическая обработка, такая как отжиг или старение, изменяет микроструктуру, улучшая механические свойства, такие как прочность и ударная вязкость. Однако термообработка может вызвать изменения размеров, такие как коробление или усадка, которые необходимо устранять путем компенсации во время проектирования или вторичной обработки.
Методы проверки и контроля качества
Соблюдение допусков на штамповку требует строгого контроля на протяжении всего производства. Общие методы включают в себя:
- Координатно-измерительные машины (КИМ) для проверки размеров
- Ультразвуковой контроль внутренних дефектов
- Устройства измерения шероховатости поверхности
- Твердомеры
Инженеры используют статистический контроль процессов (SPC) для отслеживания производственных тенденций и раннего обнаружения отклонений, снижая процент брака и обеспечивая надежность продукции.
Проблемы и распространенные дефекты, влияющие на допуски при ковке титана
Образование заусенцев и заусенцев
Избыток металла, выдавленный во время ковки, образует обломок — тонкий нежелательный материал, который может повлиять на качество поверхности и точность размеров, если его не удалить должным образом при обрезке или механической обработке.
Деформация и искажение
Сильное упругое восстановление титана после ковки может привести к деформации или деформации деталей, особенно тонкой или сложной геометрии. Инженеры должны планировать контроль скорости охлаждения, поддержки инструментов и методов снятия напряжений, чтобы минимизировать эти эффекты.
Пористость и растрескивание
Хотя ковка снижает пористость по сравнению с литьем, неправильные параметры все равно могут вызвать внутренние пустоты или трещины. Эти дефекты ставят под угрозу механические свойства и стабильность размеров, что требует строгого контроля процесса.
Износ инструмента и отказы штампов
Деградация инструмента приводит к неточностям размеров и увеличению дефектов поверхности. Плановое техническое обслуживание и мониторинг штампов продлевают срок службы штампов и поддерживают качество ковки.
Новые технологии и тенденции в ковке титана
Аддитивное производство в сочетании с ковкой, близкой к заданной форме, обеспечивает инновационные способы сокращения отходов материала и времени обработки, одновременно улучшая контроль допусков. Усовершенствованное программное обеспечение для моделирования, включающее искусственный интеллект, помогает инженерам оптимизировать параметры ковки для повышения точности.
Кроме того, разработка новых титановых сплавов, адаптированных для конкретных применений, расширяет возможности достижения толерантности и механических характеристик.
*
Часто задаваемые вопросы
В1: Каков типичный диапазон допусков для размеров титановой поковки?
Допуски при ковке титана обычно составляют от ±0,05 до ±0,15 мм для линейных размеров и от 0,5 до 2 градусов для угловых измерений, в зависимости от сложности и размера детали.
Вопрос 2: Как температура ковки влияет на допуски титановых деталей?
Температура ковки влияет на пластичность и текучесть материала; более высокие температуры облегчают ковку, но могут вызвать отклонения в размерах, поэтому точный контроль температуры имеет решающее значение для поддержания допусков.
Вопрос 3: Почему постковочная обработка важна при ковке титана?
Поскольку сама по себе ковка титана не может обеспечить окончательные точные размеры или качество поверхности, постковочная обработка позволяет уточнить детали, чтобы они соответствовали жестким техническим требованиям.
Вопрос 4: Как проверяются допуски на размеры титановых поковок?
Контроль осуществляется с использованием координатно-измерительных машин для проверки размеров, ультразвукового контроля внутренних дефектов и инструментов для измерения шероховатости поверхности, чтобы гарантировать соответствие деталей техническим характеристикам.
Вопрос 5: На какие распространенные дефекты следует обращать внимание инженерам при ковке титана?
К основным дефектам относятся образование заусенцев, коробление, пористость, растрескивание и дефекты поверхности, связанные с износом инструмента. Все эти дефекты могут повлиять на допуски и требуют контроля процесса для их устранения.





