

Visningar: 369 Författare: Lasting titanium Publiceringstid: 2025-08-24 Ursprung: Plats


Innehållsmeny
● Förstå titansmide och dess tillämpningar
● De viktigaste mekaniska egenskaperna hos titansmide
● Kritiska överväganden vid smidestoleranser för titandelar
>> Dimensionella toleranser: Definition och betydelse
>> Typiska toleransintervall i titansmide
>> Påverkande faktorer på smidestoleranser
● Design- och processstrategier för att hantera toleranser
>> Formdesign och smidesprocessoptimering
>> Bearbetning och finbearbetning efter smide
>> Värmebehandlingseffekter på egenskaper och toleranser
>> Inspektion och kvalitetskontrollmetoder
● Utmaningar och vanliga defekter som påverkar toleranser i titansmide
>> Porositet och sprickbildning
>> Verktygsslitage och stansfel
● Nya teknologier och trender inom titansmide
Titansmide blir allt viktigare vid tillverkning av komponenter som används inom flyg-, bil-, medicinska och industriella tillämpningar på grund av titans unika kombination av styrka, korrosionsbeständighet och låg vikt. För ingenjörer som är involverade i design, produktion eller kvalitetskontroll av titansmidda delar är förståelse för toleranser och materialegenskaper avgörande för att säkerställa optimal prestanda, säkerhet och kostnadseffektivitet. Den här artikeln utforskar i detalj de viktigaste övervägandena som ingenjörer måste känna till om titansmidestoleranser och mekaniska egenskaper, och täcker hela processen från design till slutlig inspektion.
Titansmide är en metallbearbetningsprocess där titanlegeringar värms upp och omformas av tryckkrafter till önskade former. Denna process förbättrar komponenternas mekaniska prestanda genom att förfina deras kornstruktur och minimera porositeten. De smidda titandelarna används i stor utsträckning i applikationer som kräver höga hållfasthet-till-vikt-förhållanden och exceptionell korrosionsbeständighet.
Exempel på kritiska industrier som använder titansmide inkluderar flyg för strukturella flygplanskomponenter, biomedicinska implantat, högpresterande bildelar och energisektorer som vindkraftverk till havs och kemiska processanläggningar.
Smidda titanlegeringar uppvisar enastående draghållfasthet och duktilitet jämfört med gjutna eller bearbetade titanlegeringar. Smidesprocessen förfinar kornstorleken och anpassar kornflödet med detaljens geometri, vilket avsevärt förbättrar materialets lastbärande förmåga.
För ingenjörer, att känna till de specifika hållfasthetsnivåerna för olika kommersiellt tillgängliga titanlegeringar (som Grade 2, Grade 5 Ti-6Al-4V och andra) hjälper till att välja rätt legering för strukturella krav. Smidd titan överträffar ofta gjutna motsvarigheter i draghållfasthet och utmattningsbeständighet, vilket gör den idealisk för situationer med hög stress.
Smidd titan har vanligtvis överlägsen hårdhet jämfört med andra tillverkningsmetoder. Denna hårdhet bidrar till ökad slitstyrka, väsentligt för komponenter som utsätts för friktion eller nötande miljöer, såsom medicinska implantat eller rymdhårdvara.
Titans naturliga oxidskikt ger utmärkt korrosionsbeständighet i tuffa miljöer, inklusive havsvatten, kemikalier och kroppsvätskor. Smide påverkar inte detta skyddsskikt negativt, vilket säkerställer långvarig hållbarhet för applikationer som marin hårdvara eller implanterbar medicinsk utrustning.
Titan har relativt låg värmeledningsförmåga men utmärkt värmebeständighet, vilket gör den lämplig för applikationer där termisk expansion och höga temperaturer är faktorer, såsom turbinmotorer eller värmeväxlare.
Tolerans definierar den tillåtna avvikelsen från nominella dimensioner på en tillverkad del. För titansmidda komponenter är det viktigt att upprätthålla snäva toleranser eftersom det påverkar delens passform, funktion, montering och prestanda, särskilt inom flyg- och medicinska områden där precision är avgörande.
Titansmide har generellt snävare dimensionella toleransstandarder jämfört med andra metaller. Typiska toleranser inkluderar:
- Linjära dimensioner med ±0,05 till ±0,15 mm, beroende på smidesstorlek och komplexitet
- Vinkeltoleranser inom 0,5 till 2 grader
- Ytfinishtoleranser för att säkerställa funktionella gränssnitt
Dessa toleranser påverkas av smidestemperatur, formdesign, utrustningsprecision och sekundära bearbetningsprocesser.
- Smidestemperatur: Högre temperaturer ökar materialets plasticitet men kan leda till små dimensionsvariationer. Optimalt val av smidestemperatur balanserar formbarhet och dimensionskontroll.
- Slitage av verktyg och form: Med tiden bryts formarna ned, vilket kan öka toleransvariationer och ytdefekter om de inte övervakas och underhålls.
- Materialflöde: Metallflödet under smide påverkar dimensionsstabiliteten. Korrekt formdesign säkerställer att metallflödet är kontrollerat, vilket minimerar överflödig blixt och distorsion.
- Eftersmidningsbearbetning: Många titansmider kräver exakt bearbetning efter smide för att uppnå slutliga dimensioner och snäva toleranser.
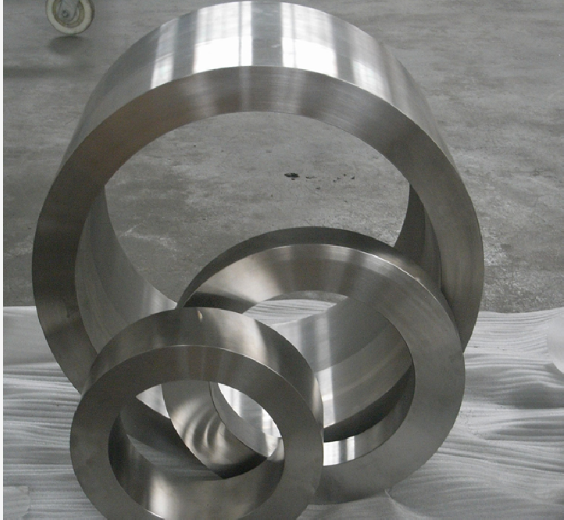
Noggrann formdesign skräddarsydd för detaljens geometri säkerställer enhetligt metallflöde och minimerar smidesdefekter. Datorsimuleringar används ofta i designstadierna för att förutsäga materialbeteende och toleransresultat.
Konsistens från batch-till-batch är också avgörande och kan hanteras genom automatiserade kontrollsystem som övervakar temperatur, tryck och timing under smidescykeln.
Eftersom smidda titankomponenter ofta måste uppfylla exakta tekniska standarder är eftersmidningsbearbetning vanligt. Processer som CNC-fräsning, slipning och polering förfinar dimensioner och ytfinish till exakta nivåer.
Ingenjörer måste ta hänsyn till bearbetbarheten när de designar smidda delar. Titans seghet kan orsaka verktygsslitage, så bearbetningsparametrar och verktygsmaterial måste väljas noggrant för att bibehålla toleranser utan att skada komponenter.
Värmebehandlingar såsom glödgning eller åldring modifierar mikrostrukturen, förbättrar mekaniska egenskaper som styrka och seghet. Värmebehandling kan dock inducera dimensionsförändringar som skevhet eller krympning som måste åtgärdas genom kompensation under design eller sekundär bearbetning.
Att upprätthålla smidestoleranser kräver rigorösa inspektionsmetoder under hela tillverkningen. Vanliga tekniker inkluderar:
- Koordinera mätmaskiner (CMM) för dimensionskontroll
- Ultraljudstestning för inre defekter
- Utrustning för mätning av ytjämnhet
- Hårdhetstestare
Ingenjörer använder statistisk processkontroll (SPC) för att övervaka tillverkningstrender och upptäcka avvikelser tidigt, vilket minskar mängden skrot och säkerställer produktens tillförlitlighet.
Överskott av metall som pressas ut under smidning bildar blixtsnabb – tunt, oönskat material som kan påverka ytfinish och dimensionsnoggrannhet om det inte tas bort ordentligt genom trimning eller bearbetning.
Titans starka elastiska återhämtningssmidning kan göra att delar blir skeva eller deformeras, särskilt i tunna eller komplexa geometrier. Ingenjörer måste planera för att kontrollera kylningshastigheter, verktygsstöd och stressavlastningsbehandlingar för att minimera dessa effekter.
Även om smide minskar porositeten jämfört med gjutning, kan felaktiga parametrar fortfarande orsaka inre hålrum eller sprickor. Dessa defekter äventyrar mekaniska egenskaper och dimensionsstabilitet, vilket kräver rigorös processkontroll.
Verktygsförsämring leder till dimensionsfel och ökade ytdefekter. Schemalagt formunderhåll och övervakning förlänger dynans livslängd och bibehåller smideskvaliteten.
Additiv tillverkning i kombination med smide i nästan nätform ger innovativa sätt att minska materialspill och bearbetningstid samtidigt som toleranskontrollen förbättras. Avancerad simuleringsprogramvara som innehåller artificiell intelligens hjälper ingenjörer att optimera smidesparametrar för att förbättra precisionen.
Dessutom utökar utvecklingen av nya titanlegeringar skräddarsydda för specifika applikationer möjligheterna vad gäller toleransprestationer och mekanisk prestanda.
*
F1: Vad är det typiska toleransintervallet för titansmidedimensioner?
Titansmidstoleranser varierar vanligtvis från ±0,05 till ±0,15 mm för linjära dimensioner och cirka 0,5 till 2 grader för vinkelmätningar, varierande med detaljens komplexitet och storlek.
F2: Hur påverkar smidestemperaturen toleranser av titandelar?
Smidestemperatur påverkar materialets plasticitet och flöde; högre temperaturer gör smide lättare men kan orsaka dimensionsavvikelser, vilket gör exakt temperaturkontroll avgörande för toleransupprätthållandet.
F3: Varför är eftersmidningsbearbetning viktig i titansmide?
Eftersom enbart titansmide kanske inte uppnår slutliga exakta dimensioner eller ytfinish, förfinar eftersmidningsbearbetning delar för att möta strikta tekniska specifikationer.
F4: Hur inspekteras dimensionella toleranser i titansmide?
Inspektion utförs med hjälp av koordinatmätmaskiner för dimensionskontroller, ultraljudstestning för interna defekter och verktyg för mätning av ytjämnhet, vilket säkerställer att delar uppfyller specifikationerna.
F5: Vilka vanliga defekter bör ingenjörer se efter i titansmide?
Större defekter inkluderar blixtbildning, skevhet, porositet, sprickbildning och verktygsslitage-relaterade ytdefekter, som alla kan påverka toleranser och kräver processkontroller för att mildra.


