Меню контента
● Введение в ковку титана
>> Значение титана в современном производстве
● Процесс ковки титана
>> Подготовка заготовки
>> Техники ковки
>>> Открытая штамповка
>>> Закрытая штамповка
>>> Кольцевая прокатка
>> Термическая обработка и отделка
● Применение титановых поковок
>> Аэрокосмическая промышленность
>> Автомобильный сектор
>> Медицинские имплантаты
>> Энергетическая и химическая промышленность
● Проблемы, с которыми сталкиваются производители титановой поковки
>> Высокие производственные затраты
>> Комплексное управление процессами
>> Потери материала
● Инновации в ковке титана
>> Расширенное моделирование и моделирование
>> Изотермическая ковка
>> Порошковая металлургия
● Будущее ковки титана
>> Интеграция аддитивного производства
>> Устойчивые методы производства
>> Выход на новые рынки
● Заключение
Введение в ковку титана
Ковка титана — важнейший процесс в обрабатывающей промышленности, играющий ключевую роль в создании высокопроизводительных компонентов для различных секторов. Производители титановой поковки находятся в авангарде этой технологии, используя уникальные свойства титана для производства прочных и легких деталей. Эти производители используют сложные методы для формирования из титана компонентов, отвечающих строгим стандартам таких отраслей, как аэрокосмическая, автомобильная, медицинская и энергетическая.
Значение титана в современном производстве
Титан стал незаменимым материалом в современном производстве благодаря исключительному соотношению прочности и веса, коррозионной стойкости и биосовместимости. Производители титановой ковки признали эти свойства и разработали специальные процессы для работы с этим замечательным металлом. Спрос на титановые поковки в последние годы значительно вырос, что обусловлено потребностью в более легких, прочных и долговечных компонентах для различных применений.
Процесс ковки титана
Производители титановой поковки используют сложный и тщательно контролируемый процесс превращения необработанного титана в готовые компоненты. Этот процесс включает в себя несколько этапов, каждый из которых имеет решающее значение для качества и производительности конечного продукта.
Подготовка заготовки
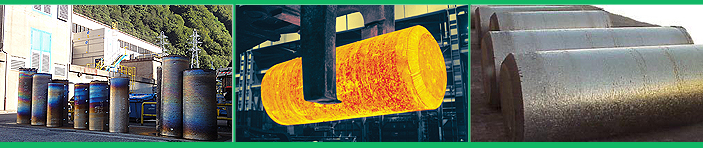
Первый этап процесса ковки титана включает подготовку титановой заготовки. Производители титановой поковки тщательно выбирают подходящий титановый сплав с учетом конкретных требований конечного продукта. Затем заготовку нагревают до определенной температуры, обычно от 1800°F до 2100°F (от 982°C до 1149°C), чтобы сделать ее податливой для ковки.
Техники ковки
Производители титановой ковки используют различные методы ковки, каждая из которых подходит для различных применений и конструкций компонентов. Три основных метода ковки:
Открытая штамповка
При штамповке в открытых штампах производители титановой ковки используют молотки или прессы для придания формы нагретой титановой заготовке между двумя плоскими штампами. Этот метод особенно полезен для изготовления больших простых форм или для предварительного формования перед более точными операциями ковки.
Закрытая штамповка
Ковка в закрытых штампах включает формование титана между двумя штампами, имеющими предварительно отформованную форму. Этот метод позволяет производителям титановой поковки изготавливать детали более сложной геометрии с более жесткими допусками. Он обычно используется для крупносерийного производства стандартизированных деталей.
Кольцевая прокатка
Прокатка колец — это специализированный метод ковки, используемый производителями титановой ковки для изготовления бесшовных колец. Этот процесс включает в себя пробивание отверстия в титановом диске и последующую его прокатку для увеличения диаметра при уменьшении площади поперечного сечения.
Термическая обработка и отделка
После первоначального процесса ковки производители титановой ковки подвергают детали термической обработке. Этот решающий шаг помогает оптимизировать микроструктуру титана, улучшая его механические свойства. Процесс термообработки может включать обработку в растворе, старение или отжиг, в зависимости от желаемых конечных свойств.
После термообработки кованые детали подвергаются чистовым операциям. Они могут включать механическую обработку, шлифовку или полировку для достижения требуемых размеров и качества поверхности. Производители титановой поковки часто используют современные обрабатывающие центры с ЧПУ, чтобы обеспечить соблюдение точных допусков.
Применение титановых поковок
Производители титановой поковки производят компоненты для широкого спектра отраслей, каждая из которых имеет свои уникальные требования и задачи.
Аэрокосмическая промышленность
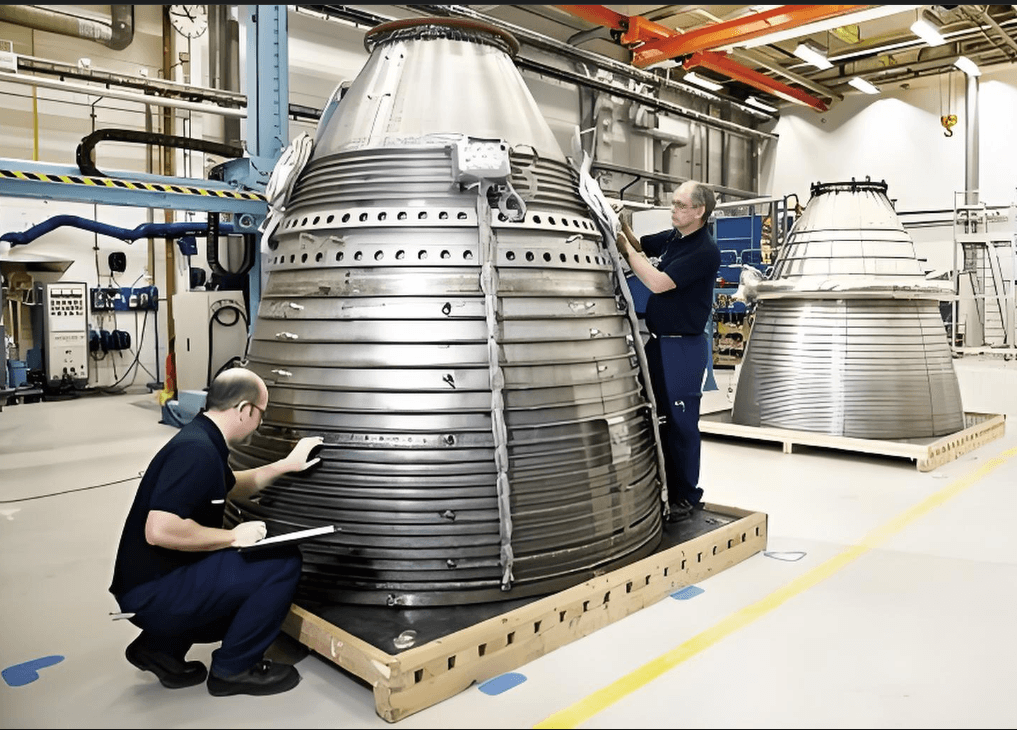
Аэрокосмическая отрасль является одним из крупнейших потребителей титановых поковок. Производители титановой поковки производят критически важные компоненты, такие как детали двигателей, компоненты шасси и элементы конструкции как для коммерческих, так и для военных самолетов. Высокое соотношение прочности к весу титана делает его идеальным для снижения веса самолета при сохранении структурной целостности.
Автомобильный сектор
В автомобильной промышленности производители титановых штамповок все чаще производят компоненты для высокопроизводительных автомобилей. К ним относятся шатуны, клапаны и компоненты подвески. Использование титановых поковок в автомобилях помогает снизить вес, повысить топливную экономичность и повысить производительность.
Медицинские имплантаты
Биосовместимость титана делает его отличным выбором для медицинских имплантатов. Производители титановой поковки производят различные имплантаты, в том числе эндопротезы бедра и колена, зубные имплантаты и устройства для спондилодеза. Возможность создавать сложные формы посредством ковки позволяет производить имплантаты, которые точно имитируют естественные структуры кости.
Энергетическая и химическая промышленность
Титановые поковки находят широкое применение в энергетической и химической отраслях благодаря своей превосходной коррозионной стойкости. Производители титановой поковки производят комплектующие для морских нефтегазовых платформ, теплообменников и химико-технологического оборудования. Эти детали могут противостоять суровым условиям и агрессивным веществам, обеспечивая долгосрочную надежность и безопасность.
Проблемы, с которыми сталкиваются производители титановой поковки
Хотя ковка титана имеет множество преимуществ, производители сталкиваются с рядом проблем при работе с этим материалом.
Высокие производственные затраты
Титан по своей сути дорог из-за своей редкости и сложного процесса добычи. Кроме того, высокая температура плавления титана требует специального оборудования и значительных энергозатрат в процессе ковки. Производители титановой поковки должны постоянно внедрять инновации, чтобы снизить производственные затраты, сохраняя при этом качество.
Комплексное управление процессами
Ковка титана требует точного контроля температуры, давления и скорости деформации. Даже небольшие изменения этих параметров могут привести к дефектам конечного продукта. Производители титановой штамповки вкладывают значительные средства в передовые системы управления технологическими процессами и квалифицированных операторов для обеспечения стабильного качества.
Потери материала
Механическая обработка титановых поковок может привести к значительным потерям материала, так как большая часть исходной заготовки может быть удалена для достижения окончательной формы. Производители титановой ковки изучают методы ковки почти чистой формы, чтобы минимизировать эти потери и улучшить использование материала.
Инновации в ковке титана
Чтобы решить эти проблемы и удовлетворить растущий спрос на титановые компоненты, производители титановой штамповки постоянно внедряют инновации в свои процессы и технологии.
Расширенное моделирование и моделирование
Инструменты компьютерного проектирования позволяют производителям титановой ковки моделировать процесс ковки перед фактическим производством. Такое моделирование помогает оптимизировать конструкцию штампов, прогнозировать поток материала и выявлять потенциальные дефекты, уменьшая необходимость в дорогостоящих методах проб и ошибок.
Изотермическая ковка
Изотермическая ковка — это передовая технология, при которой штампы нагреваются до той же температуры, что и титановая заготовка. Этот метод позволяет более точно контролировать поток материала и производить детали, имеющие форму, близкую к чистой, что снижает необходимость в обширной механической обработке.
Порошковая металлургия
Некоторые производители титановой ковки изучают методы порошковой металлургии в качестве альтернативы традиционной ковке. Этот процесс включает в себя уплотнение титанового порошка и последующее его спекание для создания деталей почти чистой формы. Хотя этот подход все еще находится в разработке для многих приложений, он обещает сократить отходы материалов и производственные затраты.
Будущее ковки титана
Поскольку отрасли продолжают требовать более легких, прочных и долговечных компонентов, роль производителей титановых поковок будет расти. Будущее этой отрасли определяют несколько тенденций:
Интеграция аддитивного производства
Хотя традиционная ковка остается основным методом производства титановых компонентов, некоторые производители титановой ковки изучают способы интеграции аддитивного производства в свои процессы. Этот гибридный подход может позволить создавать сложные внутренние конструкции или добавлять новые функции к кованым деталям.
Устойчивые методы производства
С возрастающим вниманием к экологической устойчивости производители титановой штамповки разрабатывают более энергоэффективные процессы и изучают способы переработки титанового лома. Эти усилия направлены на снижение общего воздействия производства и ковки титана на окружающую среду.
Выход на новые рынки
Поскольку преимущества титана становятся все более широко признанными, производители титановых поковок выходят на новые рынки. Новые приложения в таких отраслях, как спортивное оборудование, бытовая электроника и архитектура, открывают новые возможности для роста.
Заключение
Производители титановой поковки играют решающую роль в формировании будущего различных отраслей промышленности, производя высокопроизводительные компоненты, отвечающие все более строгим требованиям. Благодаря постоянным инновациям и инвестициям в передовые технологии эти производители преодолевают проблемы, связанные с ковкой титана, и расширяют возможности этого замечательного материала.
Заглядывая в будущее, невозможно переоценить важность производителей титановой поковки в продвижении технологических достижений и создании новых приложений. Их опыт и стремление расширить границы возможностей титана будут и дальше оставаться движущей силой в разработке более прочных, легких и эффективных продуктов в широком спектре отраслей.





