

Aufrufe: 288 Autor: Lasting Titanium Veröffentlichungszeit: 15.10.2024 Herkunft: Website


Inhaltsmenü
● Einführung in das Schmieden von Titanlegierungen
>> Die Bedeutung von Titanlegierungen
● Der Schmiedeprozess von Titanlegierungen: Schritt für Schritt
>> Kühlung und Wärmebehandlung
● Fortgeschrittene Techniken beim Schmieden von Titanlegierungen
● Faktoren, die den Schmiedeprozess von Titanlegierungen beeinflussen
>> Stanzdesign
>> Schmierung
● Vorteile des Titanlegierungsschmiedeprozesses
>> Verbesserte mechanische Eigenschaften
● Herausforderungen beim Schmieden von Titanlegierungen
>> Bedenken hinsichtlich der Oxidation
● Zukünftige Trends beim Schmieden von Titanlegierungen
>> Erweiterte Simulationstools
>> Neuartige Legierungsentwicklung
>> Automatisierung und Prozessintegration
Das Schmieden von Titanlegierungen ist ein anspruchsvoller Herstellungsprozess, der in verschiedenen Branchen, darunter der Luft- und Raumfahrt-, Automobil- und Medizinbranche, eine entscheidende Rolle spielt. Bei diesem Verfahren werden Titanlegierungen durch die Anwendung von Druckkräften zu hochfesten, korrosionsbeständigen und hitzebeständigen Bauteilen geformt. Der Schmiedeprozess von Titanlegierungen ist für die Herstellung von Teilen unerlässlich, die außergewöhnliche mechanische Eigenschaften und Leistung in anspruchsvollen Umgebungen erfordern.
Titanlegierungen sind bekannt für ihr hervorragendes Verhältnis von Festigkeit zu Gewicht, ihre Korrosionsbeständigkeit und ihre Fähigkeit, hohen Temperaturen standzuhalten. Diese Eigenschaften machen sie ideal für Anwendungen, bei denen Gewichtsreduzierung und Haltbarkeit im Vordergrund stehen. Der Schmiedeprozess der Titanlegierung verbessert diese inhärenten Eigenschaften noch weiter und führt zu Komponenten, die eine überragende Leistung und Langlebigkeit aufweisen.
Der erste Schritt beim Schmieden von Titanlegierungen ist die Auswahl der geeigneten Titanlegierungssorte. Verschiedene Legierungen bieten unterschiedliche Eigenschaften und werden basierend auf den spezifischen Anforderungen des Endprodukts ausgewählt. Eine der am häufigsten verwendeten Legierungen beim Schmieden von Titanlegierungen ist Ti-6Al-4V, die ein hervorragendes Gleichgewicht zwischen Festigkeit, Duktilität und Bearbeitbarkeit bietet.
Sobald die geeignete Titanlegierung ausgewählt ist, wird das Rohmaterial in Form eines Knüppels vorbereitet. Dieser Knüppel dient als Ausgangspunkt für den Schmiedeprozess der Titanlegierung. Größe und Form des Knüppels werden durch die Spezifikationen des Endprodukts und die verwendete Schmiedetechnik bestimmt.
Ein entscheidender Aspekt des Schmiedeprozesses von Titanlegierungen ist das Erhitzen des Barrens auf die entsprechende Temperatur. Dieser Schritt ist von entscheidender Bedeutung, da die Schmiedetemperatur einen erheblichen Einfluss auf die Formbarkeit des Materials und die Eigenschaften des Endprodukts hat. Für optimale Schmiedebedingungen werden Titanlegierungen typischerweise auf Temperaturen zwischen 870 °C und 980 °C (1600 °F bis 1800 °F) erhitzt.
Während der Rohling erhitzt wird, werden die Schmiedegesenke vorbereitet. Beim Schmieden von Titanlegierungen ist die Vorbereitung der Matrize von wesentlicher Bedeutung, um die gewünschte Form und Abmessungen des Endprodukts sicherzustellen. Die Gesenke werden oft vorgewärmt, um den Wärmeverlust des Werkstücks beim Schmieden zu minimieren, was besonders wichtig ist, um im gesamten Teil gleichmäßige Materialeigenschaften aufrechtzuerhalten.
Der erhitzte Titanlegierungsbarren wird dann zwischen die vorbereiteten Gesenke gelegt und mit einer speziellen Schmiedeausrüstung wird eine Druckkraft ausgeübt. Der Schmiedeprozess einer Titanlegierung kann je nach Komplexität der endgültigen Teilegeometrie mehrere Schritte umfassen, einschließlich Stauch-, Zieh- und Endbearbeitungsvorgänge.
Nach dem Schmiedevorgang wird das Titanlegierungsbauteil einer kontrollierten Abkühlung unterzogen. Die Abkühlgeschwindigkeit wird sorgfältig gesteuert, um die gewünschte Mikrostruktur und die gewünschten Eigenschaften zu erreichen. Nach dem Abkühlen können Wärmebehandlungsprozesse wie Lösungsbehandlung und Alterung angewendet werden, um die mechanischen Eigenschaften des geschmiedeten Titanlegierungsteils weiter zu verbessern.
Die letzte Stufe des Schmiedeprozesses der Titanlegierung umfasst letzte Bearbeitungsschritte wie Beschneiden, Bearbeiten und Oberflächenveredelung. Durch diese Vorgänge wird sichergestellt, dass das geschmiedete Bauteil genau die Maß- und Oberflächenqualitätsanforderungen erfüllt, die für die beabsichtigte Anwendung festgelegt wurden.
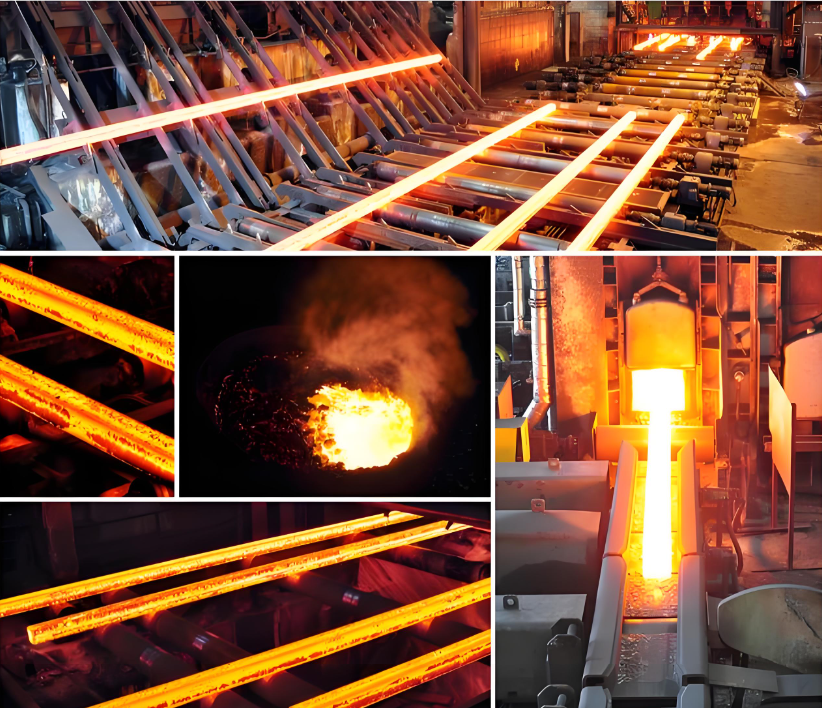
Isothermes Schmieden ist eine fortschrittliche Technik im Schmiedeprozess von Titanlegierungen, bei der sowohl das Werkstück als auch die Gesenke während des gesamten Schmiedevorgangs auf der gleichen erhöhten Temperatur gehalten werden. Diese Methode ermöglicht eine präzisere Steuerung des Materialflusses und führt zu Bauteilen mit verbesserter mikrostruktureller Gleichmäßigkeit.
Warmgesenkschmieden ist ein weiterer spezieller Ansatz im Schmiedeprozess von Titanlegierungen. Bei dieser Technik werden die Matrizen auf Temperaturen erhitzt, die denen des Werkstücks nahe kommen. Diese Methode reduziert den Wärmeverlust der Titanlegierung beim Schmieden und ermöglicht so eine bessere Kontrolle über den Verformungsprozess und möglicherweise geringere Schmiedelasten.
Beim Near-Net-Shape-Schmieden handelt es sich um einen Schmiedeprozess aus Titanlegierungen, der darauf abzielt, Teile so nah wie möglich an ihren Endabmessungen herzustellen. Diese Technik minimiert den Bedarf an umfangreicher Bearbeitung nach dem Schmieden und reduziert so Materialverschwendung und Produktionskosten. Um Schmiedestücke nahezu endkonturnah zu erhalten, sind eine präzise Kontrolle der Parameter des Schmiedeprozesses für Titanlegierungen und ein fortschrittliches Gesenkdesign erforderlich.
Die Temperatur spielt beim Schmieden von Titanlegierungen eine entscheidende Rolle. Die Schmiedetemperatur muss sorgfältig kontrolliert werden, um einen optimalen Materialfluss zu gewährleisten und Fehler zu vermeiden. Überhitzung kann zu übermäßigem Kornwachstum führen, während Unterhitzung zu unzureichender Plastizität und Schmiedefehlern führen kann.
Die Geschwindigkeit, mit der die Titanlegierung während des Schmiedeprozesses verformt wird, beeinflusst ihre Mikrostruktur und ihre endgültigen Eigenschaften. Um das gewünschte Gleichgewicht zwischen Festigkeit und Duktilität im geschmiedeten Bauteil zu erreichen, ist die Kontrolle der Dehnungsrate von entscheidender Bedeutung.
Das Design von Schmiedegesenken ist beim Schmieden von Titanlegierungen von entscheidender Bedeutung. Gut gestaltete Gesenke gewährleisten einen ordnungsgemäßen Materialfluss, minimieren Fehler und tragen dazu bei, dass Schmiedeteile nahezu endkonturnah hergestellt werden. Computergestützte Konstruktions- und Simulationswerkzeuge werden häufig zur Optimierung der Gesenkkonstruktionen für komplexe Schmiedeteile aus Titanlegierungen eingesetzt.
Beim Schmieden von Titanlegierungen ist eine ordnungsgemäße Schmierung unerlässlich, um die Reibung zwischen Werkstück und Gesenk zu verringern. Eine wirksame Schmierung trägt dazu bei, einen besseren Materialfluss zu erreichen, die Schmiedelasten zu reduzieren und die Lebensdauer der Gesenke zu verlängern. Es werden spezielle Schmierstoffe verwendet, die den hohen Temperaturen beim Schmieden von Titanlegierungen standhalten.
Der Schmiedeprozess der Titanlegierung verbessert die mechanischen Eigenschaften des Materials erheblich. Die beim Schmieden ausgeübten Druckkräfte führen zu einer verfeinerten Kornstruktur, was zu erhöhter Festigkeit, verbesserter Ermüdungsbeständigkeit und erhöhter Zähigkeit führt.
Das Schmieden trägt dazu bei, die Gussstruktur von Titanlegierungen aufzubrechen, was zu einer gleichmäßigeren und feineren Mikrostruktur führt. Diese verbesserte Mikrostruktur trägt zur überlegenen Leistung geschmiedeter Titanlegierungskomponenten in anspruchsvollen Anwendungen bei.
Der Schmiedeprozess der Titanlegierung ermöglicht die Ausrichtung der Kornstruktur des Materials in bestimmte Richtungen. Diese Richtungsfestigkeit kann auf die spezifischen Belastungsanforderungen der endgültigen Komponente zugeschnitten werden, wodurch deren Leistung in der beabsichtigten Anwendung optimiert wird.
Im Vergleich zu Gussteilen aus Titanlegierung weisen geschmiedete Bauteile eine deutlich geringere Porosität auf. Die beim Schmieden der Titanlegierung ausgeübten hohen Druckkräfte tragen dazu bei, Hohlräume und Poren im Material zu schließen, was zu einem dichteren und zuverlässigeren Endprodukt führt.
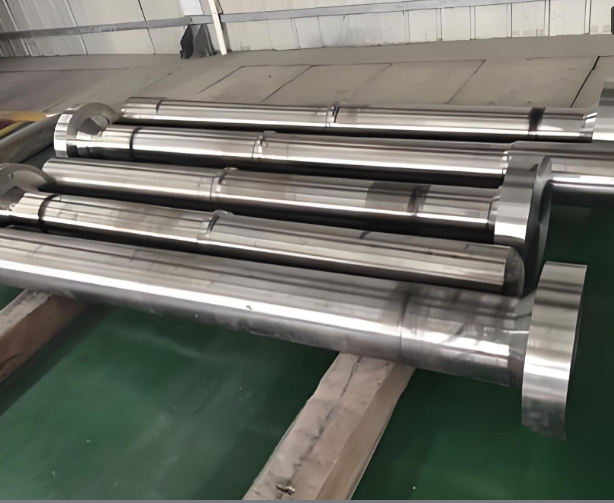
Der Schmiedeprozess von Titanlegierungen erfordert spezielle Geräte, die in der Lage sind, hohe Kräfte bei erhöhten Temperaturen auszuüben. Die Anfangsinvestition in eine solche Ausrüstung kann erheblich sein und für kleinere Hersteller eine Herausforderung darstellen.
Um beim Schmieden von Titanlegierungen konsistente Ergebnisse zu erzielen, ist eine präzise Kontrolle mehrerer Parameter erforderlich, darunter Temperatur, Umformgeschwindigkeit und Gesenkdesign. Dieses Maß an Kontrolle aufrechtzuerhalten kann eine Herausforderung sein, insbesondere bei komplexen Teilegeometrien.
Titanlegierungen sind im Vergleich zu anderen technischen Materialien relativ teuer. Die mit dem Schmiedeprozess von Titanlegierungen verbundenen hohen Materialkosten können sich auf die Gesamtproduktionskosten auswirken und den Einsatz in bestimmten Anwendungen einschränken.
Titanlegierungen sind bei erhöhten Temperaturen hochreaktiv und können leicht eine Oxidschicht bilden. Der Schutz des Materials vor Oxidation während der Erhitzungs- und Schmiedephasen des Schmiedeprozesses der Titanlegierung ist entscheidend für die Aufrechterhaltung der Integrität und Eigenschaften des Endbauteils.
Es wird erwartet, dass die Entwicklung ausgefeilterer Simulationswerkzeuge den Schmiedeprozess von Titanlegierungen weiter optimieren wird. Diese Werkzeuge ermöglichen eine genauere Vorhersage des Materialflusses, der Mikrostrukturentwicklung und der Endeigenschaften des Teils, was zu einer verbesserten Prozesseffizienz und Produktqualität führt.
Die laufende Forschung in der Entwicklung von Titanlegierungen kann zu neuen Legierungszusammensetzungen führen, die speziell auf den Schmiedeprozess zugeschnitten sind. Diese neuen Legierungen könnten eine verbesserte Schmiedbarkeit, verbesserte mechanische Eigenschaften oder eine bessere Hochtemperaturleistung bieten.
Eine zunehmende Automatisierung des Schmiedeprozesses von Titanlegierungen dürfte die Konsistenz verbessern und die Produktionskosten senken. Die Integration des Schmiedeprozesses mit anderen Herstellungsschritten wie Bearbeitung und Wärmebehandlung kann zu einer effizienteren Produktion von Titanlegierungskomponenten führen.
Da die Umweltbedenken zunehmen, wird erwartet, dass sich die Schmiedeindustrie für Titanlegierungen auf nachhaltigere Praktiken konzentriert. Dazu können eine verbesserte Materialausnutzung, energieeffiziente Schmiedetechniken und ein verstärktes Recycling von Titanlegierungsabfällen, die während des Schmiedeprozesses anfallen, gehören.
Der Das Schmieden von Titanlegierungen ist eine entscheidende Fertigungstechnik, die die Herstellung von Hochleistungskomponenten für verschiedene Branchen ermöglicht. Durch die sorgfältige Kontrolle der Schmiedeparameter und den Einsatz fortschrittlicher Techniken können Hersteller Titanlegierungsteile mit außergewöhnlichen mechanischen Eigenschaften, verfeinerten Mikrostrukturen und optimierten Leistungsmerkmalen herstellen. Zwar bestehen Herausforderungen in Bezug auf die Prozesskomplexität und die Kosten, doch laufende Fortschritte in der Technologie und Materialwissenschaft verbessern weiterhin die Fähigkeiten und die Effizienz des Schmiedeprozesses von Titanlegierungen. Da die Industrie zunehmend leichte, starke und langlebige Komponenten verlangt, wird die Bedeutung des Schmiedens von Titanlegierungen wahrscheinlich zunehmen und weitere Innovationen in diesem Bereich vorantreiben.


