

Görüntüleme: 288 Yazar: Lasting Titanium Yayınlanma Tarihi: 2024-10-15 Menşei: Alan


İçerik Menüsü
● Titanyum Alaşımlı Dövmeye Giriş
>> Titanyum Alaşımlarının Önemi
● Titanyum Alaşımlı Dövme Süreci: Adım Adım
>> Kütük Isıtma
>> Son İşleme
● Titanyum Alaşımlı Dövmede İleri Teknikler
● Titanyum Alaşımlı Dövme İşlemini Etkileyen Faktörler
>> Gerinim Hızı
>> Yağlama
● Titanyum Alaşımlı Dövme İşleminin Avantajları
>> Geliştirilmiş Mekanik Özellikler
>> Yön Gücü
● Titanyum Alaşımlı Dövmede Zorluklar
● Titanyum Alaşımlı Dövmede Gelecek Trendler
>> Gelişmiş Simülasyon Araçları
>> Otomasyon ve Proses Entegrasyonu
● Çözüm
Titanyum alaşımlı dövme, havacılık, otomotiv ve tıp sektörleri de dahil olmak üzere çeşitli endüstrilerde önemli bir rol oynayan karmaşık bir üretim sürecidir. Bu işlem, sıkıştırma kuvvetlerinin uygulanması yoluyla titanyum alaşımlarının yüksek mukavemetli, korozyona dayanıklı ve ısıya dayanıklı bileşenlere dönüştürülmesini içerir. Titanyum alaşımlı dövme işlemi, zorlu ortamlarda olağanüstü mekanik özellikler ve performans gerektiren parçaların üretilmesi için gereklidir.
Titanyum alaşımları mükemmel mukavemet-ağırlık oranı, korozyon direnci ve yüksek sıcaklıklara dayanma yetenekleriyle ünlüdür. Bu özellikler, onları ağırlığın azaltılmasının ve dayanıklılığın çok önemli olduğu uygulamalar için ideal kılar. Titanyum alaşımlı dövme işlemi bu doğal özellikleri daha da geliştirerek üstün performans ve uzun ömür sergileyen bileşenler sağlar.
Titanyum alaşımlı dövme prosesindeki ilk adım, uygun titanyum alaşımı kalitesinin seçilmesidir. Farklı alaşımlar farklı özellikler sunar ve son ürünün özel gereksinimlerine göre seçilir. Titanyum alaşımlı dövme prosesinde en yaygın kullanılan alaşımlardan biri, mukavemet, süneklik ve işlenebilirlik arasında mükemmel bir denge sağlayan Ti-6Al-4V'dir.
Uygun titanyum alaşımı seçildikten sonra ham madde kütük formunda hazırlanır. Bu kütük, titanyum alaşımlı dövme işleminin başlangıç noktası görevi görüyor. Kütüğün boyutu ve şekli nihai ürün spesifikasyonlarına ve kullanılacak dövme tekniğine göre belirlenir.
Titanyum alaşımlı dövme işleminin kritik bir yönü, kütüğün uygun sıcaklığa ısıtılmasıdır. Dövme sıcaklığı malzemenin şekillendirilebilirliğini ve nihai ürünün özelliklerini önemli ölçüde etkilediğinden bu adım çok önemlidir. Titanyum alaşımları, optimum dövme koşulları için tipik olarak 870°C ila 980°C (1600°F ila 1800°F) arasındaki sıcaklıklara ısıtılır.
Kütük ısıtılırken dövme kalıpları hazırlanır. Titanyum alaşımlı dövme prosesinde, nihai ürünün istenen şekil ve boyutlarını sağlamak için kalıbın hazırlanması çok önemlidir. Dövme sırasında iş parçasındaki ısı kaybını en aza indirmek için kalıplar sıklıkla önceden ısıtılır; bu, parça boyunca tutarlı malzeme özelliklerinin korunması için özellikle önemlidir.
Isıtılmış titanyum alaşımlı kütük daha sonra hazırlanan kalıpların arasına yerleştirilir ve özel dövme ekipmanı kullanılarak basınç kuvveti uygulanır. Titanyum alaşımlı dövme prosesi, son parça geometrisinin karmaşıklığına bağlı olarak, üzerleme, çekme ve bitirme işlemleri de dahil olmak üzere birçok adımı içerebilir.
Dövme işleminden sonra titanyum alaşımı bileşen kontrollü soğutmaya tabi tutulur. İstenilen mikro yapı ve özellikleri elde etmek için soğutma hızı dikkatli bir şekilde yönetilir. Soğutmanın ardından, dövülmüş titanyum alaşımlı parçanın mekanik özelliklerini daha da geliştirmek için çözelti muamelesi ve yaşlandırma gibi ısıl işlem prosesleri uygulanabilir.
Titanyum alaşımlı dövme işleminin son aşaması, kesme, işleme ve yüzey bitirme gibi son işlem adımlarını içerir. Bu işlemler, dövme bileşenin amaçlanan uygulama için belirtilen boyut ve yüzey kalitesi gereksinimlerini tam olarak karşılamasını sağlar.
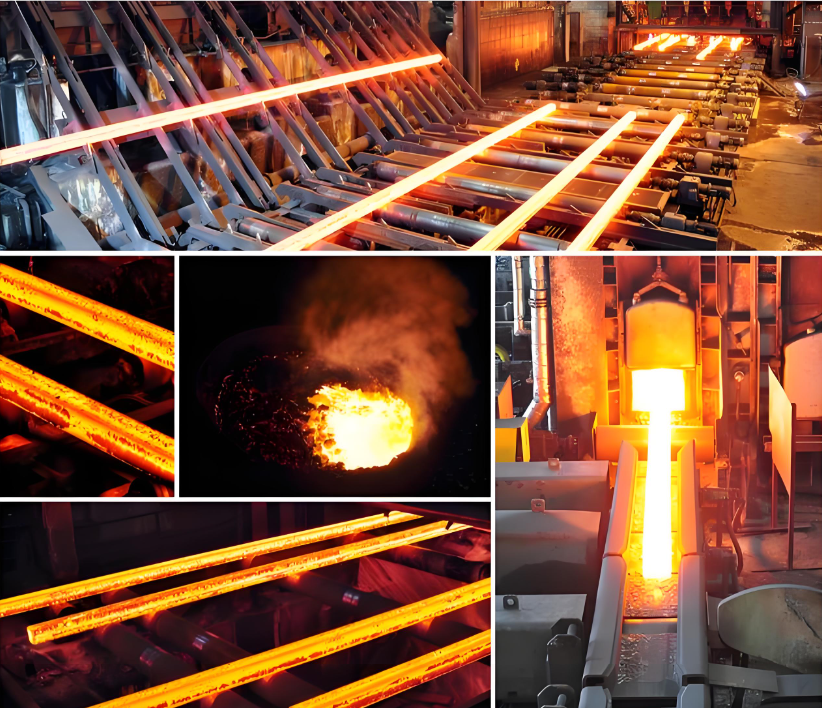
İzotermal dövme, titanyum alaşımlı dövme işleminde hem iş parçasının hem de kalıpların dövme işlemi boyunca aynı yüksek sıcaklıkta tutulduğu gelişmiş bir tekniktir. Bu yöntem, malzeme akışı üzerinde daha hassas kontrol sağlar ve gelişmiş mikroyapısal tekdüzeliğe sahip bileşenlerle sonuçlanır.
Sıcak kalıpta dövme, titanyum alaşımlı dövme işleminde bir başka özel yaklaşımdır. Bu teknikte kalıplar iş parçasının sıcaklığına yakın sıcaklıklara ısıtılır. Bu yöntem, dövme sırasında titanyum alaşımından kaynaklanan ısı kaybını azaltarak deformasyon süreci üzerinde daha iyi kontrol sağlanmasına ve dövme yüklerinin potansiyel olarak azaltılmasına olanak tanır.
Net şekle yakın dövme, parçaları nihai boyutlarına mümkün olduğunca yakın üretmeyi amaçlayan bir titanyum alaşımlı dövme işlemidir. Bu teknik, dövme sonrasında kapsamlı işleme ihtiyacını en aza indirerek malzeme israfını ve üretim maliyetlerini azaltır. Net şekle yakın dövme işlemlerinin elde edilmesi, titanyum alaşımlı dövme işlemi parametreleri ve gelişmiş kalıp tasarımı üzerinde hassas kontrol gerektirir.
Sıcaklık, titanyum alaşımı dövme işleminde çok önemli bir rol oynar. Optimum malzeme akışını sağlamak ve kusurları önlemek için dövme sıcaklığı dikkatli bir şekilde kontrol edilmelidir. Aşırı ısıtma, aşırı tane büyümesine yol açabilirken, az ısıtma, yetersiz plastikliğe ve dövme kusurlarına neden olabilir.
Dövme işlemi sırasında titanyum alaşımının deforme olma hızı, mikro yapısını ve nihai özelliklerini etkiler. Dövme bileşende mukavemet ve süneklik arasında istenen dengeyi sağlamak için gerinim oranının kontrol edilmesi önemlidir.
Dövme kalıplarının tasarımı, titanyum alaşımlı dövme işleminde kritik öneme sahiptir. İyi tasarlanmış kalıplar, uygun malzeme akışını sağlar, kusurları en aza indirir ve net şekle yakın dövme işlemlerinin elde edilmesine katkıda bulunur. Bilgisayar destekli tasarım ve simülasyon araçları, karmaşık titanyum alaşımlı dövme parçaların kalıp tasarımlarını optimize etmek için sıklıkla kullanılır.
İş parçası ile kalıplar arasındaki sürtünmeyi azaltmak için titanyum alaşımlı dövme işleminde uygun yağlama şarttır. Etkili yağlama, daha iyi malzeme akışı sağlamaya, dövme yüklerini azaltmaya ve kalıp ömrünü uzatmaya yardımcı olur. Titanyum alaşımlı dövmede yüksek sıcaklıklara dayanabilen özel yağlayıcılar kullanılır.
Titanyum alaşımlı dövme işlemi, malzemenin mekanik özelliklerini önemli ölçüde artırır. Dövme sırasında uygulanan basınç kuvvetleri, daha iyi bir tane yapısı ile sonuçlanır ve bu da daha fazla mukavemete, daha iyi yorulma direncine ve daha iyi tokluğa yol açar.
Dövme, titanyum alaşımlarının döküm halindeki yapısının parçalanmasına yardımcı olur, böylece daha düzgün ve rafine bir mikro yapı elde edilir. Bu geliştirilmiş mikro yapı, zorlu uygulamalarda dövme titanyum alaşımlı bileşenlerin üstün performansına katkıda bulunur.
Titanyum alaşımlı dövme işlemi, malzemenin tane yapısının belirli yönlerde hizalanmasına olanak tanır. Bu yönlü güç, nihai bileşenin spesifik yük taşıma gereksinimlerini karşılayacak şekilde uyarlanabilir ve amaçlanan uygulamadaki performansı optimize edilebilir.
Dökme titanyum alaşımlı parçalarla karşılaştırıldığında dövme bileşenler önemli ölçüde azaltılmış gözeneklilik sergiler. Titanyum alaşımlı dövme işlemi sırasında uygulanan yüksek sıkıştırma kuvvetleri, malzemedeki boşlukların veya gözeneklerin kapatılmasına yardımcı olarak daha yoğun ve daha güvenilir bir nihai ürün elde edilmesini sağlar.
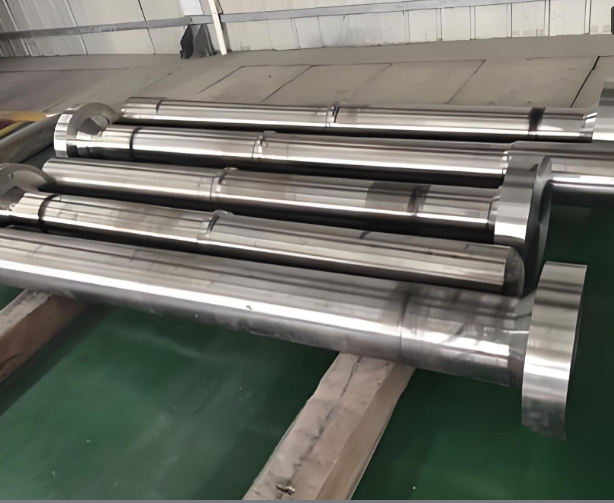
Titanyum alaşımlı dövme işlemi, yüksek sıcaklıklarda yüksek kuvvet uygulayabilen özel ekipman gerektirir. Bu tür ekipmanlara yapılan ilk yatırım önemli olabilir ve küçük üreticiler için zorluk teşkil edebilir.
Titanyum alaşımlı dövme prosesinde tutarlı sonuçlar elde etmek, sıcaklık, gerinim hızı ve kalıp tasarımı dahil olmak üzere birçok parametre üzerinde hassas kontrol gerektirir. Bu seviyedeki kontrolü korumak, özellikle karmaşık parça geometrileri için zorlayıcı olabilir.
Titanyum alaşımları diğer mühendislik malzemelerine göre nispeten pahalıdır. Titanyum alaşımlı dövme işlemiyle ilişkili yüksek malzeme maliyetleri, genel üretim maliyetlerini etkileyebilir ve bazı uygulamalarda kullanımını sınırlayabilir.
Titanyum alaşımları yüksek sıcaklıklarda oldukça reaktiftir ve kolayca bir oksit tabakası oluşturabilir. Titanyum alaşımlı dövme işleminin ısıtma ve dövme aşamaları sırasında malzemenin oksidasyondan korunması, son bileşenin bütünlüğünü ve özelliklerini korumak için çok önemlidir.
Daha karmaşık simülasyon araçlarının geliştirilmesinin, titanyum alaşımlı dövme prosesini daha da optimize etmesi bekleniyor. Bu araçlar, malzeme akışının, mikro yapı gelişiminin ve son parça özelliklerinin daha doğru tahmin edilmesini sağlayarak süreç verimliliğinin ve ürün kalitesinin artmasını sağlayacaktır.
Titanyum alaşımı geliştirme konusunda devam eden araştırmalar, dövme prosesi için özel olarak tasarlanmış yeni alaşım bileşimlerine yol açabilir. Bu yeni alaşımlar iyileştirilmiş dövülebilirlik, gelişmiş mekanik özellikler veya daha iyi yüksek sıcaklık performansı sunabilir.
Titanyum alaşımlı dövme prosesinde artan otomasyonun tutarlılığı arttırması ve üretim maliyetlerini düşürmesi muhtemeldir. Dövme prosesinin makineyle işleme ve ısıl işlem gibi diğer imalat aşamalarıyla entegrasyonu, titanyum alaşımlı bileşenlerin daha akıcı üretimine yol açabilir.
Çevresel kaygılar arttıkça titanyum alaşımlı dövme endüstrisinin daha sürdürülebilir uygulamalara odaklanması bekleniyor. Bu, gelişmiş malzeme kullanımını, enerji tasarruflu dövme tekniklerini ve dövme işlemi sırasında üretilen titanyum alaşımı hurdasının artan geri dönüşümünü içerebilir.
titanyum alaşımlı dövme işlemi, çeşitli endüstriler için yüksek performanslı bileşenlerin üretilmesini sağlayan kritik bir üretim tekniğidir. Üreticiler dövme parametrelerini dikkatli bir şekilde kontrol ederek ve gelişmiş tekniklerden yararlanarak olağanüstü mekanik özelliklere, rafine mikro yapılara ve optimize edilmiş performans özelliklerine sahip titanyum alaşımlı parçalar üretebilirler. Proses karmaşıklığı ve maliyetler açısından zorluklar mevcut olsa da teknoloji ve malzeme biliminde devam eden gelişmeler, titanyum alaşımlı dövme prosesinin yeteneklerini ve verimliliğini artırmaya devam ediyor. Endüstriler giderek daha hafif, güçlü ve dayanıklı bileşenler talep ettikçe, titanyum alaşımlı dövmenin önemi muhtemelen artacak ve bu alanda daha fazla inovasyona yol açacaktır.


