Меню контента
● Введение в ковку титановых сплавов
>> Важность титановых сплавов
● Процесс ковки титанового сплава: шаг за шагом
>> Выбор материала
>> Подготовка заготовки
>> Нагрев заготовки
>> Подготовка матрицы
>> Операция ковки
>> Охлаждение и термообработка
>> Окончательная обработка
● Передовые методы ковки титановых сплавов
>> Изотермическая ковка
>> Горячая штамповка
>> Поковка почти чистой формы
● Факторы, влияющие на процесс ковки титанового сплава
>> Контроль температуры
>> Скорость деформации
>> Дизайн штампа
>> Смазка
● Преимущества процесса ковки титанового сплава
>> Улучшенные механические свойства
>> Улучшенная микроструктура
>> Направленная сила
>> Уменьшенная пористость
● Проблемы при ковке титановых сплавов
>> Высокие затраты на оборудование
>> Комплексное управление процессами
>> Материальные затраты
>> Проблемы окисления
● Будущие тенденции в ковке титановых сплавов
>> Расширенные инструменты моделирования
>> Разработка новых сплавов
>> Автоматизация и интеграция процессов
>> Устойчивые практики
● Заключение
Введение в ковку титановых сплавов
Ковка титанового сплава — это сложный производственный процесс, который играет решающую роль в различных отраслях промышленности, включая аэрокосмическую, автомобильную и медицинскую. Этот процесс включает в себя формирование из титановых сплавов высокопрочных, коррозионно-стойких и термостойких компонентов посредством приложения сжимающих усилий. Процесс ковки титанового сплава необходим для производства деталей, требующих исключительных механических свойств и производительности в сложных условиях.
Важность титановых сплавов
Титановые сплавы известны своим превосходным соотношением прочности и веса, коррозионной стойкостью и способностью выдерживать высокие температуры. Эти свойства делают их идеальными для применений, где снижение веса и долговечность имеют первостепенное значение. Процесс ковки титанового сплава еще больше усиливает эти присущие характеристики, в результате чего компоненты демонстрируют превосходные характеристики и долговечность.
Процесс ковки титанового сплава: шаг за шагом
Выбор материала
Первым шагом в процессе ковки титанового сплава является выбор подходящей марки титанового сплава. Различные сплавы обладают разными свойствами и выбираются в зависимости от конкретных требований конечного продукта. Одним из наиболее широко используемых в процессе ковки титановых сплавов является Ti-6Al-4V, который обеспечивает превосходный баланс прочности, пластичности и обрабатываемости.
Подготовка заготовки
После выбора подходящего титанового сплава сырье подготавливается в виде заготовки. Эта заготовка служит отправной точкой для процесса ковки титанового сплава. Размер и форма заготовки определяются техническими характеристиками конечного продукта и используемой техникой ковки.
Нагрев заготовки
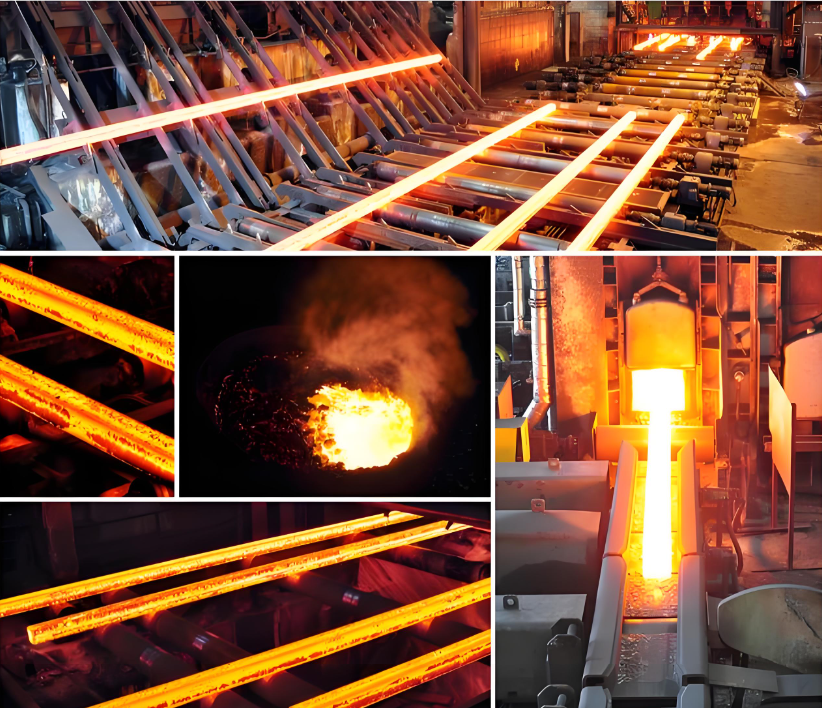
Важнейшим аспектом процесса ковки титанового сплава является нагрев заготовки до соответствующей температуры. Этот шаг имеет решающее значение, поскольку температура ковки существенно влияет на формуемость материала и свойства конечного продукта. Титановые сплавы обычно нагревают до температур от 870°C до 980°C (от 1600°F до 1800°F) для достижения оптимальных условий ковки.
Подготовка матрицы
Пока заготовка нагревается, подготавливаются штампы. В процессе ковки титановых сплавов подготовка матрицы необходима для обеспечения желаемой формы и размеров конечного продукта. Штампы часто предварительно нагреваются, чтобы минимизировать потери тепла от заготовки во время ковки, что особенно важно для поддержания стабильных свойств материала по всей детали.
Операция ковки
Затем нагретую заготовку из титанового сплава помещают между подготовленными штампами и прикладывают сжимающую силу с помощью специального ковочного оборудования. Процесс ковки титанового сплава может включать несколько этапов, включая операции высадки, волочения и чистовой обработки, в зависимости от сложности конечной геометрии детали.
Охлаждение и термообработка
После операции ковки деталь из титанового сплава подвергается контролируемому охлаждению. Скорость охлаждения тщательно регулируется для достижения желаемой микроструктуры и свойств. После охлаждения можно применить процессы термообработки, такие как обработка на раствор и старение, для дальнейшего улучшения механических свойств кованой детали из титанового сплава.
Окончательная обработка
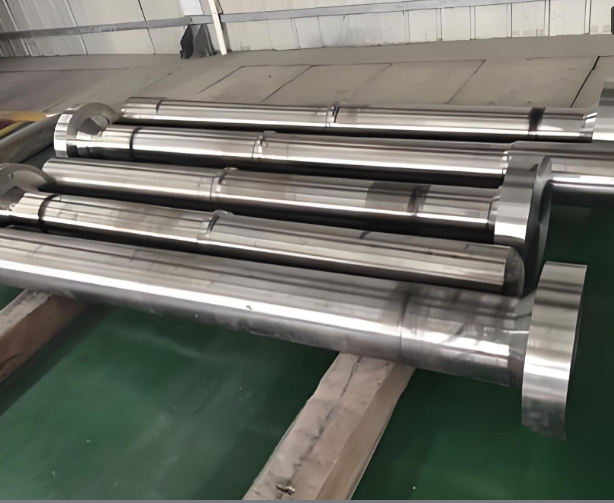
Последний этап процесса ковки титанового сплава включает этапы заключительной обработки, такие как обрезка, механическая обработка и чистовая обработка поверхности. Эти операции гарантируют, что кованая деталь соответствует точным требованиям к размерам и качеству поверхности, указанным для ее предполагаемого применения.
Передовые методы ковки титановых сплавов
Изотермическая ковка
Изотермическая ковка — это передовая технология процесса ковки титановых сплавов, при которой заготовка и штампы поддерживаются при одинаковой повышенной температуре на протяжении всей операции ковки. Этот метод позволяет более точно контролировать поток материала и позволяет получать компоненты с улучшенной микроструктурной однородностью.
Горячая штамповка
Горячая штамповка — еще один специализированный подход в процессе ковки титановых сплавов. В этом методе штампы нагреваются до температуры, близкой к температуре заготовки. Этот метод снижает потери тепла титановым сплавом во время ковки, позволяя лучше контролировать процесс деформации и потенциально снизить нагрузки при штамповке.
Поковка почти чистой формы
Ковка почти готовой формы — это процесс ковки титанового сплава, целью которого является изготовление деталей, максимально приближенных к их окончательным размерам. Этот метод сводит к минимуму необходимость обширной механической обработки после ковки, сокращая отходы материала и производственные затраты. Достижение поковок почти готовой формы требует точного контроля параметров процесса ковки титанового сплава и усовершенствованной конструкции матрицы.
Факторы, влияющие на процесс ковки титанового сплава
Контроль температуры
Температура играет решающую роль в процессе ковки титанового сплава. Температуру ковки необходимо тщательно контролировать, чтобы обеспечить оптимальную подачу материала и предотвратить появление дефектов. Перегрев может привести к чрезмерному росту зерна, а недогрев – к недостаточной пластичности и дефектам ковки.
Скорость деформации
Скорость, с которой титановый сплав деформируется в процессе ковки, влияет на его микроструктуру и конечные свойства. Контроль скорости деформации необходим для достижения желаемого баланса между прочностью и пластичностью кованой детали.
Дизайн штампа
Конструкция ковочных штампов имеет решающее значение в процессе ковки титановых сплавов. Хорошо спроектированные штампы обеспечивают правильную подачу материала, минимизируют дефекты и способствуют получению поковок почти чистой формы. Инструменты компьютерного проектирования и моделирования часто используются для оптимизации конструкции штампов для сложных поковок из титановых сплавов.
Смазка
Правильная смазка необходима в процессе ковки титановых сплавов, чтобы уменьшить трение между заготовкой и штампами. Эффективная смазка помогает добиться лучшего потока материала, снизить нагрузки при штамповке и увеличить срок службы матрицы. Используются специальные смазочные материалы, способные выдерживать высокие температуры при ковке титановых сплавов.
Преимущества процесса ковки титанового сплава
Улучшенные механические свойства
Процесс ковки титанового сплава значительно улучшает механические свойства материала. Приложенные сжимающие усилия во время ковки приводят к более мелкозернистой структуре, что приводит к увеличению прочности, усталостной прочности и ударной вязкости.
Улучшенная микроструктура
Ковка помогает разрушить литейную структуру титановых сплавов, в результате чего микроструктура становится более однородной и очищенной. Эта улучшенная микроструктура способствует превосходным характеристикам кованых деталей из титановых сплавов в сложных условиях эксплуатации.
Направленная сила
Процесс ковки титанового сплава позволяет выравнивать зернистую структуру материала в определенных направлениях. Эту направленную силу можно адаптировать в соответствии с конкретными требованиями к несущей способности конечного компонента, оптимизируя его характеристики в предполагаемом применении.
Уменьшенная пористость
По сравнению с литыми деталями из титанового сплава кованые детали имеют значительно меньшую пористость. Высокие сжимающие силы, применяемые в процессе ковки титанового сплава, помогают закрыть любые пустоты и поры в материале, в результате чего конечный продукт становится более плотным и надежным.
Проблемы при ковке титановых сплавов
Высокие затраты на оборудование
Процесс ковки титанового сплава требует специального оборудования, способного прикладывать большие усилия при повышенных температурах. Первоначальные инвестиции в такое оборудование могут быть значительными, что представляет собой проблему для мелких производителей.
Комплексное управление процессами
Достижение стабильных результатов в процессе ковки титановых сплавов требует точного контроля над множеством параметров, включая температуру, скорость деформации и конструкцию штампа. Поддержание такого уровня контроля может быть сложной задачей, особенно для деталей сложной геометрии.
Материальные затраты
Титановые сплавы относительно дороги по сравнению с другими конструкционными материалами. Высокие материальные затраты, связанные с процессом ковки титанового сплава, могут повлиять на общие производственные затраты и ограничить его использование в определенных приложениях.
Проблемы окисления
Титановые сплавы обладают высокой реакционной способностью при повышенных температурах и могут легко образовывать оксидный слой. Защита материала от окисления на этапах нагрева и ковки в процессе ковки титанового сплава имеет решающее значение для сохранения целостности и свойств конечного компонента.
Будущие тенденции в ковке титановых сплавов
Расширенные инструменты моделирования
Ожидается, что разработка более сложных инструментов моделирования позволит еще больше оптимизировать процесс ковки титановых сплавов. Эти инструменты позволят более точно прогнозировать поток материала, эволюцию микроструктуры и конечные свойства деталей, что приведет к повышению эффективности процесса и качества продукции.
Разработка новых сплавов
Продолжающиеся исследования в области разработки титановых сплавов могут привести к созданию новых составов сплавов, специально адаптированных для процесса ковки. Эти новые сплавы могут обеспечить улучшенную ковку, улучшенные механические свойства или лучшие характеристики при высоких температурах.
Автоматизация и интеграция процессов
Увеличение автоматизации процесса ковки титановых сплавов, вероятно, улучшит стабильность и снизит производственные затраты. Интеграция процесса ковки с другими этапами производства, такими как механическая обработка и термообработка, может привести к более оптимизированному производству компонентов из титановых сплавов.
Устойчивые практики
Поскольку экологические проблемы растут, ожидается, что индустрия ковки титановых сплавов сосредоточится на более устойчивых методах. Это может включать в себя улучшение использования материалов, энергоэффективные методы ковки и увеличение переработки лома титановых сплавов, образующегося в процессе ковки.
Заключение
Процесс ковки титановых сплавов — это важнейшая технология производства, позволяющая производить высокопроизводительные компоненты для различных отраслей промышленности. Тщательно контролируя параметры ковки и используя передовые технологии, производители могут производить детали из титановых сплавов с исключительными механическими свойствами, усовершенствованной микроструктурой и оптимизированными эксплуатационными характеристиками. Хотя существуют проблемы с точки зрения сложности процесса и затрат, продолжающиеся достижения в области технологий и материаловедения продолжают расширять возможности и эффективность процесса ковки титановых сплавов. Поскольку промышленность все больше требует легких, прочных и долговечных компонентов, важность ковки из титановых сплавов, вероятно, будет расти, что будет способствовать дальнейшим инновациям в этой области.





