

Visningar: 368 Författare: Lasting Titanium Publiceringstid: 2024-10-22 Ursprung: Plats


Innehållsmeny
● Förstå titanrör och deras betydelse
>> Betydelsen av rätt dimensionering
● Avkodning av titanrörstorlekar
>> Väggtjocklek
>> Längd
● Tillverkningsprocesser och deras inverkan på titanrörstorlekar
● Titanrörstorlekar för olika industrier
● Faktorer som påverkar valet av titanrörstorlekar
>> Flödeskrav
● Standarder och specifikationer för titanrörstorlekar
● Utmaningar i titanrörstorleksval
>> Balansera prestanda och kostnad
>> Tillgänglighet av icke-standardstorlekar
>> Kompatibilitet med befintliga system
● Framtida trender i titanrörstorlekar
>> Avancerade tillverkningstekniker
● Slutsats
Titanrör har blivit en integrerad del av olika industrier på grund av deras exceptionella egenskaper och mångsidighet. Dessa cylindriska strukturer, gjorda av en av de starkaste och mest korrosionsbeständiga metallerna på jorden, spelar en avgörande roll i många applikationer. Från rymd till kemisk bearbetning, titanrör är den moderna teknikens obesjungna hjältar. Men vad är det som gör titanrörstorlekar så viktiga, och hur navigerar vi i den komplexa världen av specifikationer och applikationer?
Titan är känt för sitt anmärkningsvärda styrka-till-vikt-förhållande, vilket gör det till ett idealiskt material för applikationer där viktminskning är avgörande. Denna egenskap är särskilt värdefull inom flygindustrin, där varje gram är viktigt. Dessutom tillåter titans utmärkta korrosionsbeständighet att det tål tuffa miljöer, inklusive exponering för havsvatten och olika kemikalier.
Att välja lämpliga titanrörstorlekar är inte bara en fråga om estetik eller bekvämlighet; det är en kritisk faktor som direkt påverkar prestandan, säkerheten och effektiviteten hos de system där dessa rör används. Oavsett om det är för hydrauliska system i flygplan eller värmeväxlare i industrianläggningar, säkerställer rätt storlek optimalt flöde, tryckmotstånd och övergripande systemintegritet.
När vi diskuterar titanrörstorlekar måste vi överväga flera viktiga dimensioner och specifikationer. Att förstå dessa parametrar är viktigt för ingenjörer, designers och inköpsspecialister som arbetar med titanrör.
Ytterdiametern är en av de mest grundläggande måtten på ett titanrör. Den representerar avståndet över rörets cirkulära tvärsnitt från den ena ytterkanten till den andra. Titanrör finns i ett brett utbud av ytterdiameter, vanligtvis från så små som 9,53 mm (3/8 tum) och upp till 38,1 mm (1½ tum) eller ännu större för specialiserade applikationer.
Väggtjocklek är en annan avgörande dimension som avsevärt påverkar rörets prestandaegenskaper. Det hänvisar till avståndet mellan den yttre ytan och den inre ytan av röret. Titanrör kan ha väggtjocklekar som sträcker sig från så tunna som 0,7 mm (0,0275 tum) till så tjocka som 5 mm (0,1968 tum) eller mer, beroende på applikationens specifika krav.
Innerdiametern är avståndet över rörets ihåliga inre. Även om det inte alltid är direkt specificerat, kan det beräknas genom att subtrahera två gånger väggtjockleken från ytterdiametern. ID är särskilt viktigt när man överväger flödeshastigheter och tryckfall i vätsketransportapplikationer.
Titanrör levereras vanligtvis i raka längder eller som U-böjda rör. Längden på raka rör kan variera beroende på tillverkningskapacitet och transportbegränsningar. U-böjda rör är ofta skräddarsydda för att passa specifika värmeväxlardesigner.
Metoden som används för att tillverka titanrör kan påverka de tillgängliga storlekarna och rörets övergripande egenskaper. Två primära tillverkningsprocesser används: sömlös och svetsad rörproduktion.
Sömlösa titanrör tillverkas av fasta ämnen genom en process av varmsträngsprutning följt av kallbearbetning. Denna metod ger rör med enhetliga egenskaper runt omkretsen och längs längden. Sömlösa rör är ofta att föredra för högtryckstillämpningar och där högsta integritetsnivå krävs.
Svetsade titanrör tillverkas genom att forma platta titanplåtar till en cylindrisk form och svetsa sömmen. Avancerade svetstekniker, såsom automatisk bågsvetsning, säkerställer högkvalitativa fogar. Svetsade rör kan ofta tillverkas i större diametrar och tunnare väggtjocklekar jämfört med sömlösa rör.
Olika industrier har olika krav på titanrörstorlekar, beroende på deras specifika applikationer och driftsförhållanden.
Inom flygsektorn används titanrör i stor utsträckning i hydrauliska system, motorkomponenter och strukturella element. Storlekarna sträcker sig vanligtvis från rör med liten diameter för hydraulledningar till större rör för flygplansstrukturer. Tonvikten ligger ofta på att minimera vikten samtidigt som styrkan bibehålls, vilket leder till användning av tunnväggiga rör där det är möjligt.
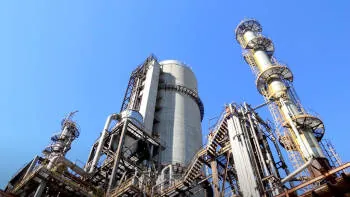
Kemiska processanläggningar använder titanrör i värmeväxlare, kondensorer och förångare. Här kan storlekarna variera kraftigt beroende på de specifika processkraven. Rör med större diameter kan användas i skal-och-rörvärmeväxlare, medan mindre diametrar är vanliga i kompakta värmeväxlarkonstruktioner.
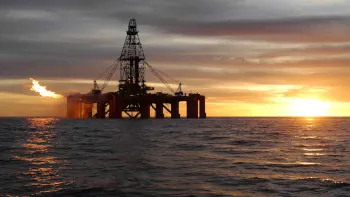
Olje- och gasindustrin använder titanrör i offshoreapplikationer, där korrosionsbeständigheten är av största vikt. Rörstorlekar i denna sektor kan variera från rör med liten diameter för instrumentering till rör med större diameter för transport av frätande vätskor.
I medicinska tillämpningar används titanrör för implantat och kirurgiska instrument. Dessa applikationer kräver ofta exakta rör med liten diameter med extremt snäva toleranser.
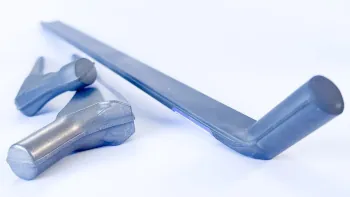
Att välja rätt titanrörstorlek innebär att man överväger flera faktorer som går utöver bara dimensioner.
Systemets arbetstryck är en kritisk faktor för att bestämma lämplig rörstorlek och väggtjocklek. Högre tryck kräver i allmänhet tjockare väggar eller mindre diametrar för att säkerställa säkerhet och livslängd.
Titans egenskaper kan förändras med temperaturen. Det avsedda driftstemperaturintervallet måste beaktas vid val av rörstorlekar, eftersom det kan påverka materialets styrka och formstabilitet.
I korrosiva miljöer kan det vara nödvändigt att specificera en större väggtjocklek för att ta hänsyn till potentiell materialförlust över tiden. Detta korrosionstillägg säkerställer att röret bibehåller sin integritet under hela dess avsedda livslängd.
För tillämpningar som involverar vätsketransport måste rörets inre diameter dimensioneras på lämpligt sätt för att uppnå önskade flödeshastigheter samtidigt som tryckfallet minimeras.
I viktkänsliga applikationer, som flyg, är målet ofta att använda minsta möjliga rörstorlek som uppfyller prestandakraven för att minimera totalvikten.
Flera industristandarder styr produktionen och specifikationen av titanrör, vilket säkerställer konsekvens och tillförlitlighet mellan tillverkare.
American Society for Testing and Materials (ASTM) har utvecklat flera standarder som är relevanta för titanrör, inklusive ASTM B338, som täcker sömlösa och svetsade titan- och titanlegeringsrör för kondensorer och värmeväxlare.
American Society of Mechanical Engineers (ASME) tillhandahåller också standarder för titanrör, såsom ASME SB-338, som ofta används i tryckkärlapplikationer.
Flygindustrin har sin egen uppsättning standarder för titanrör, inklusive de som satts av Society of Automotive Engineers (SAE) och American Institute of Aeronautics and Astronautics (AIAA).
Att välja den optimala storleken på titanröret kan innebära flera utmaningar som ingenjörer och designers måste navigera.
Titan är ett relativt dyrt material, och större rörstorlekar eller tjockare väggar kan avsevärt påverka projektkostnaderna. Att hitta rätt balans mellan prestationskrav och budgetbegränsningar är ofta en känslig process.
Även om många standardstorlekar är lätt tillgängliga, kan anpassade eller icke-standardiserade storlekar ha längre ledtider eller kräva minsta beställningskvantitet, vilket påverkar projektets tidslinjer och kostnader.
Vid eftermontering eller utbyggnad av befintliga system måste nya titanrör vara kompatibla med storlekarna och specifikationerna för den nuvarande infrastrukturen, vilket kan begränsa storleksalternativen.
När tekniken går framåt och nya tillämpningar dyker upp kan vi förvänta oss att se utvecklande trender i titanrörstorlekar och tillverkningsprocesser.
Inom industrier som elektronik och medicinsk utrustning finns det en växande efterfrågan på allt mindre titanrör, vilket tänjer på gränserna för tillverkningskapacitet.
Framväxande teknologier som additiv tillverkning (3D-utskrift) kan möjliggöra produktion av titanrör med komplexa geometrier och anpassade storlekar som tidigare var opraktiska eller omöjliga att tillverka.
Forskning om titanmatriskompositer kan leda till nya typer av rör med förbättrade egenskaper, vilket potentiellt förändrar landskapet av tillgängliga storlekar och specifikationer.
Världen av Titanrörstorlekar är komplexa och mångfacetterade, vilket kräver en djup förståelse av materialegenskaper, tillverkningsprocesser och applikationsspecifika krav. Genom att noggrant överväga faktorer som ytterdiameter, väggtjocklek och längd, tillsammans med industristandarder och driftsparametrar, kan ingenjörer och designers välja de optimala titanrörstorlekarna för sina projekt. När tekniken fortsätter att utvecklas kan vi förvänta oss att se ännu större precision och anpassning i titanslangar, vilket öppnar upp för nya möjligheter inom olika industrier.


