

Visningar: 299 Författare: Lasting Titanium Publiceringstid: 2024-10-12 Ursprung: Plats


Innehållsmeny
● Introduktion till böjning av titanplåt
● Tekniker för att böja titanplåt
>> Kall böjning
>> Varmböjning
● Utmaningar med att böja titanplåt
>> Springback
● Avancerade processer vid böjning av titanplåt
● Tillämpningar av böjd titanplåt
● Framtida trender inom böjning av titanplåt
>> Additiv tillverkningsintegration
>> Avancerad simulering och modellering
>> Smart Manufacturing and Industry 4.0
● Slutsats
Titanplåtböjning är en sofistikerad process som kombinerar ingenjörsmässig precision med konstnärlig finess. Denna teknik har revolutionerat olika industrier, från rymd till medicinsk utrustning, genom att möjliggöra skapandet av komplexa former och strukturer från en av de mest anmärkningsvärda metaller som mänskligheten känner till. Titan, med dess exceptionella styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet, erbjuder unika utmaningar och möjligheter inom plåttillverkningen.
Innan du går in i krångligheterna med att böja titanplåt är det avgörande att förstå egenskaperna som gör titan till ett så önskvärt men ändå utmanande material att arbeta med. Titan har en imponerande mängd egenskaper som skiljer den från andra metaller. Dess höga hållfasthet-till-vikt-förhållande gör den idealisk för applikationer där viktminskning är avgörande, såsom i flyg- och rymdkomponenter. Metallens exceptionella korrosionsbeständighet gör att den tål hårda miljöer, inklusive exponering för saltvatten och kemikalier, vilket gör den perfekt för marin och kemisk processindustri.
Dessutom har titans biokompatibilitet gjort det till ett populärt material inom det medicinska området, särskilt för implantat och kirurgiska instrument. Men samma egenskaper som gör titan så värdefullt bidrar också till komplexiteten i att böja det. Metallens höga hållfasthet och låga formbarhet vid rumstemperatur kräver specialiserade tekniker och utrustning för framgångsrika formningsoperationer.
Böjning av titanplåt kräver en djup förståelse för materialets beteende och tillämpning av avancerade tekniker. Flera metoder har utvecklats för att övervinna utmaningarna med titans unika egenskaper, var och en med sina egna fördelar och överväganden.
Kallböjning är en process som utförs i rumstemperatur och är lämplig för att skapa enkla böjar i tunnare titanplåt. Denna teknik förlitar sig på metallens begränsade formbarhet och kräver exakt kontroll för att undvika sprickbildning eller överdriven återfjädring. Vid kallböjning av titan är det avgörande att använda större böjradier jämfört med andra metaller för att förhindra materialfel. Processen involverar ofta specialiserade verktyg med polerade ytor för att minimera friktionen och minska risken för ytskador på titanplåten.
Varmböjning är en mer mångsidig teknik för att forma titanplåt, speciellt för tjockare plåtar eller mer komplexa former. Genom att värma upp titanet till temperaturer som vanligtvis sträcker sig från 600°C till 800°C, blir metallen mer böjlig, vilket möjliggör snävare böjradier och minskar risken för sprickbildning. Varmböjning kräver noggrann temperaturkontroll och specialiserad utrustning för att bibehålla titanets egenskaper samtidigt som oxidation förhindras. Denna metod är särskilt användbar i rymdtillämpningar där snäva toleranser och komplexa geometrier är vanliga.
Laserformning är en innovativ teknik som använder en fokuserad laserstråle för att inducera lokal uppvärmning och kontrollerad deformation av titanplåten. Denna beröringsfria metod ger exakt kontroll över bockningsprocessen och kan skapa komplexa former utan behov av traditionella formverktyg. Laserformning är särskilt fördelaktigt för prototyper och småskalig produktion, eftersom det möjliggör snabb iteration och designändringar utan behov av anpassade verktyg.
Hydroformning är en specialiserad teknik som använder högtrycksvätska för att forma titanskivor mot en form. Denna metod är särskilt effektiv för att skapa komplexa, tredimensionella former som skulle vara svåra eller omöjliga att uppnå med traditionella böjningstekniker. Hydroformning möjliggör mer enhetlig materialfördelning och kan minska antalet svetsar som krävs i en färdig del, vilket förbättrar komponentens totala styrka och integritet.
Böjning av titanplåt innebär flera unika utmaningar som måste lösas för att uppnå framgångsrika resultat. Att förstå dessa utmaningar är avgörande för ingenjörer och tillverkare som arbetar med detta exceptionella material.
En av de viktigaste utmaningarna vid böjning av titanplåt är återfjädring. På grund av titans höga hållfasthet och elasticitet tenderar materialet att delvis återgå till sin ursprungliga form efter att böjkraften avlägsnats. Detta fenomen kan leda till felaktigheter i den slutliga delens geometri om det inte beaktas korrekt. Att kompensera för återfjädring kräver exakta beräkningar och innebär ofta att materialet överböjs för att uppnå önskad slutvinkel.
Titan har en tendens att galla eller fastna vid kontakt med andra metaller under böjningsprocessen. Detta kan leda till ytskador och verktygsslitage, försämra kvaliteten på den färdiga delen och öka produktionskostnaderna. För att bekämpa detta problem appliceras ofta specialiserade smörjmedel och beläggningar på verktyget och arbetsstycket. Användning av icke-metalliska eller titanbelagda verktyg kan dessutom hjälpa till att förhindra gnagsår och förlänga verktygets livslängd.
Temperaturintervallet inom vilket titan effektivt kan bildas är relativt snävt jämfört med andra metaller. Detta smala formningsfönster kräver exakt kontroll över uppvärmnings- och kylningshastigheter under varmböjningsoperationer. Att överskrida det optimala temperaturområdet kan leda till korntillväxt och en minskning av materialets mekaniska egenskaper, medan otillräcklig uppvärmning kan resultera i sprickbildning eller ofullständig formning.
I takt med att tekniken går framåt fortsätter nya och innovativa processer för att böja titanplåt att dyka upp, vilket tänjer på gränserna för vad som är möjligt inom metallformning.
Superplastisk formning är en specialiserad teknik som drar fördel av titans förmåga att under vissa förhållanden genomgå omfattande plastisk deformation. Genom att värma upp titanet till specifika temperaturer och tillämpa kontrollerade töjningshastigheter är det möjligt att uppnå förlängningar på flera hundra procent utan halsning eller fel. Denna process möjliggör skapandet av komplexa former med fina detaljer som skulle vara omöjliga att producera med konventionella formningsmetoder.
Inkrementell plåtformning är en flexibel process som använder ett litet datorstyrt verktyg för att progressivt deformera en titanplåt till önskad form. Denna teknik är särskilt användbar för prototypframställning och produktion av små partier, eftersom den inte kräver dyra dedikerade verktyg. Inkrementell plåtformning kan producera komplexa geometrier med hög noggrannhet och är väl lämpad för kundanpassade eller engångsdetaljer.
Även om det inte är en bockningsteknik i sig, används diffusionsbindning ofta i samband med formning av titanplåt för att skapa komplexa strukturer. Denna process involverar sammanfogning av titanskivor vid höga temperaturer och tryck, vilket gör att atomerna kan diffundera över gränsytan och skapa en bindning i fast tillstånd. Diffusionsbindning kan användas för att skapa intrikata inre strukturer eller för att sammanfoga formade titankomponenter utan behov av svetsning, vilket resulterar i delar med exceptionell styrka och integritet.
Förmågan att böja titanplåt har öppnat en värld av möjligheter inom olika industrier. De unika egenskaperna hos titan, i kombination med avancerad formningsteknik, har lett till innovativa tillämpningar inom många områden.
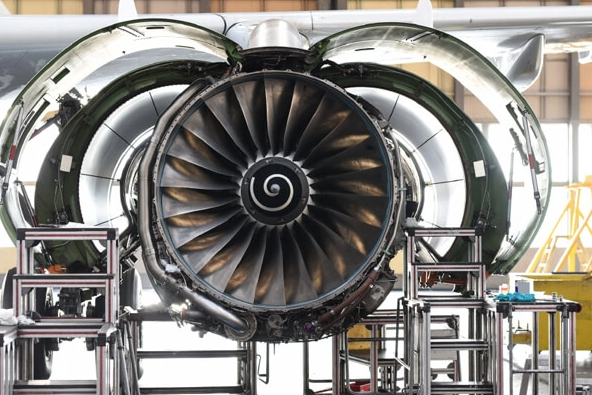
Inom flygsektorn spelar böjda titanplåtkomponenter en avgörande roll för att minska vikten samtidigt som den strukturella integriteten bibehålls. Från motorkomponenter till skrovstrukturer, titans höga hållfasthet-till-vikt-förhållande gör det till ett idealiskt material för flygplan och rymdfarkoster. Böjda titanskivor används för att skapa komplexa konturpaneler, värmesköldar och strukturella förstärkningar som tål de extrema flygförhållandena.
Biokompatibiliteten och korrosionsbeständigheten hos titan gör det till ett utmärkt val för medicinska implantat och kirurgiska instrument. Böjda titanplattor används för att skapa anpassade proteser, kranialplattor och tandimplantat som exakt överensstämmer med patientens anatomi. Möjligheten att forma titan till komplexa former möjliggör design av ergonomiska kirurgiska verktyg och minimalt invasiva enheter som förbättrar patientens resultat.
Inom den kemiska processindustrin är titans exceptionella korrosionsbeständighet ovärderlig. Böjd titanplåt används för att tillverka tankar, kärl och värmeväxlare som tål aggressiva kemikalier och höga temperaturer. Möjligheten att forma titan till komplexa former möjliggör skapandet av effektiv och hållbar processutrustning som förlänger livslängden och minskar underhållskostnaderna.
Även om titan inte är lika utbrett som inom flyg- och rymdindustrin, får titan allt större användning i högpresterande fordonsapplikationer. Böjda titanplåtar används för att skapa lätta karosspaneler, avgassystem och fjädringskomponenter i lyx- och racingfordon. Metallens höga hållfasthet och värmebeständighet gör den idealisk för delar som utsätts för extrema förhållanden, såsom turboladdarhus och bromskomponenter.
Titans motståndskraft mot saltvattenkorrosion gör det till ett utmärkt val för marina miljöer. Böjda titanplåtar används vid konstruktion av båtskrov, propellrar och undervattensutrustning. Metallens låga vikt och hållbarhet bidrar till förbättrad bränsleeffektivitet och minskade underhållskostnader i marina fartyg.
När tekniken fortsätter att utvecklas är området för böjning av titanplåt redo för ytterligare innovation. Flera framväxande trender formar framtiden för denna specialiserade industri.
Integreringen av additiv tillverkningsteknik med traditionell plåtböjning öppnar nya möjligheter för titantillverkning. Hybridprocesser som kombinerar 3D-utskrift med efterföljande formningsoperationer möjliggör skapandet av komplexa förformar som kan finjusteras genom böjning. Detta tillvägagångssätt minskar materialspill och möjliggör produktion av intrikata geometrier som tidigare var omöjliga att uppnå.
Sofistikerade datorsimuleringar och modelleringstekniker blir allt viktigare vid design och optimering av titanböjningsprocesser. Dessa verktyg tillåter ingenjörer att förutsäga materialbeteende, återfjädring och potentiella felpunkter med större noggrannhet. Genom att simulera bockningsprocessen virtuellt kan tillverkare minska utvecklingstiden, minimera materialspill och förbättra den övergripande kvaliteten på böjda titankomponenter.
Integrationen av smarta tillverkningsprinciper och Industry 4.0-teknologier revolutionerar böjning av titanplåt. Realtidsövervakning av processparametrar, adaptiva styrsystem och dataanalys möjliggör mer exakta och effektiva formningsoperationer. Dessa framsteg leder till förbättrad kvalitetskontroll, minskade skrothastigheter och ökad produktivitet vid titantillverkning.
I takt med att miljöhänsyn blir mer pressande, fokuserar titanindustrin på att utveckla mer hållbara metoder för böjning av plåt. Detta inkluderar att optimera materialanvändningen, minska energiförbrukningen vid formningsprocesser och utforska återvinnings- och återanvändningsstrategier för titanskrot. Utveckling av nya legeringar och bearbetningstekniker som kräver mindre energi och resurser är också ett nyckelområde för forskning.
Böjning titan plåt är en komplex men ändå givande process som fortsätter att tänja på gränserna för tillverkningsteknik. De unika egenskaperna hos titan, i kombination med avancerad formningsteknik, har möjliggjort skapandet av komponenter som är lättare, starkare och mer hållbara än någonsin tidigare. När vi ser på framtiden är området för böjning av titanplåt redo för ytterligare innovation, driven av framsteg inom teknik, materialvetenskap och hållbar tillverkning.
Förmågan att böja titanplåt med precision och tillförlitlighet har öppnat nya möjligheter inom ett brett spektrum av industrier. Från rymd till medicin, biltillämpningar till marina tillämpningar, mångsidigheten hos formade titankomponenter fortsätter att inspirera ingenjörer och designers att tänja på gränserna för vad som är möjligt. När vi fortsätter att förfina befintliga tekniker och utveckla nya metoder för att arbeta med denna märkliga metall, begränsas de potentiella tillämpningarna för böjd titanplåt endast av vår fantasi och uppfinningsrikedom.


