Menu Contenu
● Comprendre le titane et ses propriétés
>> Propriétés clés du titane
● Meilleures pratiques pour l’usinage de barres plates en titane
>> 1. Sélectionner les bons outils
>> 2. Optimisation des paramètres de coupe
>> 3. Mise en œuvre de stratégies de refroidissement efficaces
>> 4. Gestion de l'usure des outils
>> 5. Réduire les vibrations et les bavardages
>> 6. Stratégies de programmation et de parcours d'outils
>> 7. Processus de post-usinage
● Conclusion
● Foire aux questions
>> 1. Quelles sont les meilleures vitesses de coupe pour les barres plates en titane ?
>> 2. Pourquoi le refroidissement est-il important lors de l’usinage du titane ?
>> 3. Comment puis-je réduire l’usure des outils lors de l’usinage du titane ?
>> 4. Quelle est l’avance recommandée pour l’usinage du titane ?
>> 5. Comment puis-je éviter les vibrations et les vibrations pendant l'usinage ?
L'usinage de barres plates en titane présente des défis uniques en raison des propriétés du matériau, notamment sa résistance, sa faible conductivité thermique et sa tendance à l'écrouissage. Cependant, avec les techniques et les outils appropriés, les fabricants peuvent obtenir des résultats de haute qualité. Cet article explore les meilleures pratiques pour l'usinage de barres plates en titane, garantissant ainsi l'efficacité et la précision du processus de fabrication.
Comprendre le titane et ses propriétés
Le titane est un métal léger et très résistant à la corrosion. Ces propriétés le rendent idéal pour diverses applications, notamment dans les industries aérospatiale, médicale et automobile. Cependant, la dureté et la ténacité du titane rendent également son usinage difficile. Comprendre ces caractéristiques est crucial pour développer des stratégies d’usinage efficaces.
Propriétés clés du titane
- Rapport résistance/poids élevé : le titane est aussi résistant que l'acier mais nettement plus léger, ce qui le rend idéal pour les applications où le poids est un problème. Cette propriété est particulièrement bénéfique dans les applications aérospatiales, où la réduction du poids peut conduire à des économies de carburant significatives et à des performances améliorées.
- Résistance à la corrosion : Le titane résiste à l'oxydation et à la corrosion, ce qui est bénéfique dans les environnements difficiles. Cette résistance prolonge la durée de vie des composants en titane, ce qui en fait un choix privilégié dans les industries marines et de transformation chimique.
- Faible conductivité thermique : Cette propriété peut conduire à une génération excessive de chaleur lors de l'usinage, nécessitant des stratégies de refroidissement efficaces. La faible conductivité thermique signifie que la chaleur ne se dissipe pas rapidement, ce qui peut provoquer une distorsion thermique et affecter la précision dimensionnelle des pièces usinées.
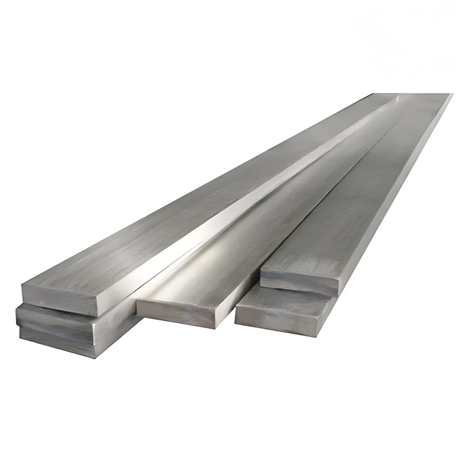
Meilleures pratiques pour l’usinage de barres plates en titane
1. Sélectionner les bons outils
Le choix des outils de coupe appropriés est essentiel lors de l’usinage de barres plates en titane. Les outils fabriqués à partir de matériaux hautes performances, comme le carbure, sont recommandés en raison de leur capacité à résister aux températures élevées et à l'usure.
- Géométrie des outils : utilisez des outils avec un nombre élevé de dents pour réduire la charge sur chaque arête de coupe et améliorer la finition de surface. Une géométrie d'outil bien conçue peut également contribuer à la formation des copeaux, garantissant que les copeaux sont efficacement éliminés de la zone de coupe.
- Revêtements : envisagez d'utiliser des outils revêtus (par exemple TiAlN) pour améliorer la durée de vie et les performances de l'outil. Les revêtements peuvent réduire la friction et améliorer la résistance à la chaleur, permettant ainsi des vitesses de coupe plus élevées et de meilleurs états de surface.
2. Optimisation des paramètres de coupe
La vitesse de coupe, l'avance et la profondeur de passe sont des paramètres essentiels qui doivent être optimisés pour l'usinage du titane.
- Vitesse de coupe : Généralement, des vitesses de coupe plus faibles sont recommandées pour minimiser la génération de chaleur. Une plage typique se situe entre 30 et 60 mètres par minute, selon l'alliage de titane spécifique. Des vitesses plus faibles contribuent à réduire l’usure des outils et à améliorer la qualité globale de la surface usinée.
- Vitesse d'alimentation : des vitesses d'alimentation plus élevées peuvent aider à réduire l'accumulation de chaleur. Une avance de 0,1 à 0,3 mm par dent est souvent efficace. L'ajustement de la vitesse d'alimentation peut également influencer l'état de surface et la précision dimensionnelle du produit final.
- Profondeur de coupe : Les coupes peu profondes sont préférables pour éviter une chaleur excessive et l'usure de l'outil. La profondeur de coupe doit être limitée à 1-2 mm pour les opérations d'ébauche. Cette approche prolonge non seulement la durée de vie de l'outil, mais améliore également la qualité de la surface usinée.
3. Mise en œuvre de stratégies de refroidissement efficaces
La gestion de la chaleur est cruciale lors de l’usinage du titane. Un refroidissement insuffisant peut entraîner une défaillance de l'outil et une mauvaise qualité de surface.
- Refroidissement par inondation : utilisez des systèmes de refroidissement par inondation pour fournir un flux continu de liquide de refroidissement vers la zone de coupe, aidant ainsi à dissiper la chaleur et à lubrifier l'outil de coupe. Le refroidissement par inondation peut également faciliter l'élimination des copeaux, empêchant leur recirculation qui pourrait endommager l'outil.
- Liquide de refroidissement haute pression : L'utilisation de systèmes de refroidissement haute pression peut améliorer l'élimination des copeaux et l'efficacité du refroidissement, en particulier dans les coupes profondes. Les systèmes à haute pression peuvent pénétrer plus efficacement dans la zone de coupe, garantissant ainsi que l'outil reste froid et réduisant le risque de distorsion thermique.
4. Gestion de l'usure des outils
La surveillance de l’usure des outils est essentielle pour maintenir la qualité et l’efficacité de l’usinage.
- Inspections régulières : vérifiez fréquemment les outils pour détecter tout signe d'usure ou de dommage. Remplacez les outils dès les premiers signes d’usure pour éviter de mauvaises finitions de surface et des imprécisions dimensionnelles. Des inspections régulières peuvent également aider à identifier les modèles d'usure qui peuvent indiquer la nécessité d'ajuster les paramètres d'usinage.
- Surveillance de la durée de vie des outils : mettre en œuvre des systèmes pour suivre la durée de vie et les performances des outils, permettant des remplacements et des ajustements en temps opportun. L'utilisation d'un logiciel de gestion de la durée de vie des outils peut aider à prédire quand un outil devra être remplacé, minimisant ainsi les temps d'arrêt et maintenant l'efficacité de la production.
5. Réduire les vibrations et les bavardages
Les vibrations et les vibrations peuvent affecter considérablement la qualité des surfaces usinées et la longévité des outils de coupe.
- Configuration rigide : assurez-vous que la pièce à usiner est solidement serrée pour minimiser les mouvements pendant l'usinage. Une configuration rigide réduit le risque de vibrations pouvant entraîner des vibrations, améliorant ainsi le processus d'usinage global.
- Techniques d'amortissement : utilisez des accessoires et des outils amortisseurs de vibrations conçus pour réduire les vibrations. La mise en œuvre de technologies d'amortissement peut améliorer la stabilité du processus d'usinage, conduisant à de meilleurs états de surface et à une durée de vie prolongée des outils.
6. Stratégies de programmation et de parcours d'outils
Des stratégies efficaces de programmation et de parcours d’outils peuvent améliorer l’efficacité et la qualité de l’usinage.
- Stratégies d'entrée et de sortie : utilisez des trajectoires d'outils en arc pour l'entrée et la sortie afin de réduire les changements soudains des forces de coupe, qui peuvent conduire à une instabilité de l'outil. Des transitions douces aident à maintenir des conditions de coupe constantes, améliorant ainsi la qualité de la surface.
- Engagement radial : maintenir un engagement radial faible pour minimiser la génération de chaleur et l'usure de l'outil. Un rapport de 8:1 est souvent recommandé pour le fraisage de parois minces. Cette approche permet de maintenir un équilibre entre l’efficacité de coupe et la longévité de l’outil.
7. Processus de post-usinage
Après l'usinage, les barres plates en titane peuvent nécessiter des processus supplémentaires pour obtenir la finition et les propriétés souhaitées.
- Ébavurage : Supprime les arêtes vives et les bavures pour améliorer la sécurité et l'esthétique. L'ébavurage peut également améliorer les performances des pièces usinées en empêchant les concentrations de contraintes susceptibles de conduire à une défaillance.
- Traitement de surface : envisagez des traitements de surface tels que l'anodisation ou la passivation pour améliorer la résistance à la corrosion et la finition de surface. Ces traitements peuvent améliorer considérablement la durabilité des composants en titane, notamment dans des environnements corrosifs.
Conclusion
Usinage les barres plates en titane nécessitent une compréhension globale des propriétés du matériau et la mise en œuvre des meilleures pratiques adaptées à ses défis uniques. En sélectionnant les bons outils, en optimisant les paramètres de coupe et en employant des stratégies de refroidissement efficaces, les fabricants peuvent obtenir des résultats de haute qualité tout en minimisant l'usure des outils et en maximisant l'efficacité. L'examen minutieux de chaque aspect du processus d'usinage est essentiel pour produire des composants qui répondent aux exigences strictes de diverses industries.
Foire aux questions
1. Quelles sont les meilleures vitesses de coupe pour les barres plates en titane ?
Réponse : Les vitesses de coupe optimales pour les barres plates en titane vont généralement de 30 à 60 mètres par minute, en fonction de l'alliage spécifique et des conditions d'usinage. Des vitesses inférieures aident à réduire l’usure des outils et à améliorer la finition de surface.
2. Pourquoi le refroidissement est-il important lors de l’usinage du titane ?
Réponse : Le refroidissement est crucial pour dissiper la chaleur générée pendant l'usinage, ce qui peut entraîner l'usure et la défaillance des outils. Un refroidissement efficace aide à maintenir l’intégrité de l’outil et améliore la finition de surface, garantissant ainsi que le produit final répond aux normes de qualité.
3. Comment puis-je réduire l’usure des outils lors de l’usinage du titane ?
Réponse : Pour réduire l'usure des outils, utilisez des outils de coupe hautes performances, surveillez régulièrement l'état des outils et optimisez les paramètres de coupe tels que la vitesse et l'avance. La mise en œuvre d'un programme de maintenance proactif peut également contribuer à prolonger la durée de vie des outils.
4. Quelle est l’avance recommandée pour l’usinage du titane ?
Réponse : Une vitesse d'avance de 0,1 à 0,3 mm par dent est généralement efficace pour l'usinage du titane, contribuant à minimiser la génération de chaleur et à améliorer la qualité de surface. L'ajustement de la vitesse d'avance peut également influencer l'efficacité globale du processus d'usinage.
5. Comment puis-je éviter les vibrations et les vibrations pendant l'usinage ?
Réponse : Pour éviter les vibrations et les vibrations, assurez-vous d'une installation rigide en serrant solidement la pièce à usiner et en utilisant des dispositifs et des outils amortisseurs de vibrations. De plus, l'optimisation des trajectoires d'outils et des paramètres de coupe peut contribuer à réduire le risque de broutage.





