Меню контента
● Понимание титана и его свойств
>> Ключевые свойства титана
● Лучшие практики обработки титановых плоских стержней
>> 1. Выбор правильных инструментов
>> 2. Оптимизация параметров резки
>> 3. Реализация эффективных стратегий охлаждения.
>> 4. Управление износом инструмента
>> 5. Уменьшение вибрации и вибрации
>> 6. Программирование и стратегии траектории инструмента
>> 7. Процессы после обработки
● Заключение
● Часто задаваемые вопросы
>> 1. Какова оптимальная скорость резки титановых плоских стержней?
>> 2. Почему охлаждение важно при обработке титана?
>> 3. Как снизить износ инструмента при обработке титана?
>> 4. Какова рекомендуемая скорость подачи при обработке титана?
>> 5. Как предотвратить вибрацию и вибрацию во время обработки?
Обработка титановых плоских стержней представляет собой уникальную задачу из-за свойств материала, включая его прочность, низкую теплопроводность и склонность к наклепу. Однако при наличии правильных методов и инструментов производители могут добиться высококачественных результатов. В этой статье рассматриваются лучшие практики обработки титановых плоских стержней, обеспечивающие эффективность и точность производственного процесса.
Понимание титана и его свойств
Титан – легкий, высокопрочный металл, обладающий высокой устойчивостью к коррозии. Эти свойства делают его идеальным для различных применений, особенно в аэрокосмической, медицинской и автомобильной промышленности. Однако твердость и ударная вязкость титана также затрудняют его обработку. Понимание этих характеристик имеет решающее значение для разработки эффективных стратегий обработки.
Ключевые свойства титана
- Высокое соотношение прочности к весу: титан так же прочен, как сталь, но значительно легче, что делает его идеальным для применений, где вес имеет значение. Это свойство особенно полезно в аэрокосмической отрасли, где снижение веса может привести к значительной экономии топлива и повышению производительности.
- Коррозионная стойкость: Титан устойчив к окислению и коррозии, что полезно в суровых условиях. Такое сопротивление продлевает срок службы компонентов из титана, что делает его предпочтительным выбором в морской и химической промышленности.
- Низкая теплопроводность: это свойство может привести к чрезмерному выделению тепла во время обработки, что требует эффективных стратегий охлаждения. Низкая теплопроводность означает, что тепло не рассеивается быстро, что может вызвать термическую деформацию и повлиять на точность размеров обрабатываемых деталей.
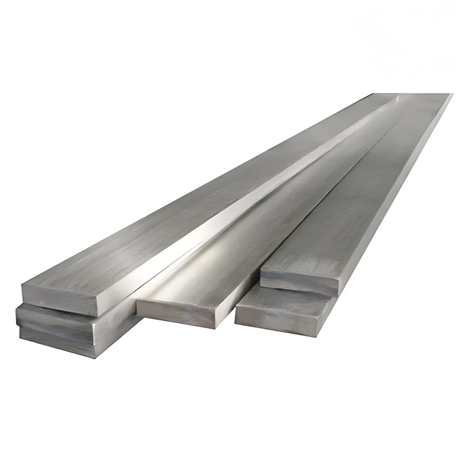
Лучшие практики обработки титановых плоских стержней
1. Выбор правильных инструментов
Выбор подходящих режущих инструментов имеет решающее значение при обработке титановых плоских стержней. Рекомендуется использовать инструменты из высокопроизводительных материалов, таких как твердый сплав, из-за их способности выдерживать высокие температуры и износ.
- Геометрия инструмента: используйте инструменты с большим количеством зубьев, чтобы снизить нагрузку на каждую режущую кромку и улучшить качество поверхности. Хорошо продуманная геометрия инструмента также может способствовать образованию стружки, обеспечивая эффективное удаление стружки из зоны резания.
- Покрытия: рассмотрите возможность использования инструментов с покрытием (например, TiAlN) для увеличения срока службы и производительности инструмента. Покрытия могут уменьшить трение и улучшить термостойкость, обеспечивая более высокие скорости резания и лучшее качество поверхности.
2. Оптимизация параметров резки
Скорость резания, подача и глубина резания являются важными параметрами, которые необходимо оптимизировать для обработки титана.
- Скорость резания: Как правило, рекомендуется использовать более низкие скорости резания, чтобы свести к минимуму выделение тепла. Типичный диапазон составляет от 30 до 60 метров в минуту, в зависимости от конкретного титанового сплава. Более низкие скорости помогают снизить износ инструмента и улучшить общее качество обрабатываемой поверхности.
- Скорость подачи: более высокие скорости подачи могут помочь уменьшить перегрев. Часто бывает эффективной скорость подачи от 0,1 до 0,3 мм на зуб. Регулировка скорости подачи также может повлиять на качество поверхности и точность размеров конечного продукта.
- Глубина резания: неглубокие резы предпочтительнее, чтобы избежать чрезмерного нагрева и износа инструмента. При черновых операциях глубину резания следует ограничивать 1-2 мм. Такой подход не только продлевает срок службы инструмента, но и повышает качество обрабатываемой поверхности.
3. Реализация эффективных стратегий охлаждения.
Управление теплом имеет решающее значение при обработке титана. Недостаточное охлаждение может привести к выходу инструмента из строя и ухудшению качества поверхности.
- Проточное охлаждение: используйте системы проточного охлаждения, чтобы обеспечить непрерывный поток охлаждающей жидкости к зоне резания, помогая рассеивать тепло и смазывать режущий инструмент. Заливное охлаждение также может помочь в удалении стружки, предотвращая ее рециркуляцию, которая может привести к повреждению инструмента.
- Подача СОЖ под высоким давлением. Использование систем подачи СОЖ под высоким давлением может повысить эффективность удаления стружки и охлаждения, особенно при глубоких резах. Системы высокого давления могут более эффективно проникать в зону резания, обеспечивая охлаждение инструмента и снижая риск термической деформации.
4. Управление износом инструмента
Мониторинг износа инструмента необходим для поддержания качества и эффективности обработки.
- Регулярные проверки: часто проверяйте инструменты на наличие признаков износа или повреждения. Заменяйте инструменты при первых признаках износа, чтобы предотвратить ухудшение качества поверхности и неточность размеров. Регулярные проверки также могут помочь выявить закономерности износа, которые могут указывать на необходимость корректировки параметров обработки.
- Мониторинг срока службы инструмента: внедрение систем отслеживания срока службы и производительности инструмента, позволяющих своевременно производить замену и регулировку. Использование программного обеспечения для управления сроком службы инструмента может помочь спрогнозировать, когда инструмент потребуется заменить, минимизировать время простоя и поддерживать эффективность производства.
5. Уменьшение вибрации и вибрации
Вибрация и вибрация могут существенно повлиять на качество обрабатываемых поверхностей и долговечность режущего инструмента.
- Жесткая установка: убедитесь, что заготовка надежно закреплена, чтобы свести к минимуму ее перемещение во время обработки. Жесткая установка снижает вероятность возникновения вибраций, которые могут привести к вибрации, улучшая общий процесс обработки.
- Методы демпфирования: используйте приспособления и инструменты для гашения вибрации, предназначенные для уменьшения вибрации. Внедрение технологий демпфирования может повысить стабильность процесса обработки, что приведет к улучшению качества поверхности и увеличению срока службы инструмента.
6. Программирование и стратегии траектории инструмента
Эффективное программирование и стратегии траектории движения инструмента могут повысить эффективность и качество обработки.
- Стратегии входа и выхода: используйте дугообразные траектории входа и выхода инструмента, чтобы уменьшить внезапные изменения сил резания, которые могут привести к нестабильности инструмента. Плавные переходы помогают поддерживать постоянные условия резания, улучшая качество поверхности.
- Радиальное зацепление: держите радиальное зацепление на низком уровне, чтобы свести к минимуму выделение тепла и износ инструмента. Для фрезерования тонких стенок часто рекомендуется соотношение 8:1. Такой подход помогает поддерживать баланс между эффективностью резания и долговечностью инструмента.
7. Процессы после обработки
После механической обработки титановые плоские стержни могут потребовать дополнительных процессов для достижения желаемой отделки и свойств.
- Удаление заусенцев: удалите острые края и заусенцы, чтобы повысить безопасность и эстетику. Удаление заусенцев также может повысить производительность обрабатываемых деталей, предотвращая концентрацию напряжений, которые могут привести к выходу из строя.
- Обработка поверхности: рассмотрите возможность обработки поверхности, такой как анодирование или пассивация, для повышения коррозионной стойкости и качества поверхности. Эти обработки могут значительно повысить долговечность титановых компонентов, особенно в агрессивных средах.
Заключение
Обработка Титановые плоские стержни требуют всестороннего понимания свойств материала и внедрения передового опыта, адаптированного к его уникальным задачам. Выбирая правильные инструменты, оптимизируя параметры резки и применяя эффективные стратегии охлаждения, производители могут добиться высококачественных результатов, минимизируя износ инструмента и максимизируя эффективность. Тщательное рассмотрение каждого аспекта процесса обработки имеет важное значение для производства компонентов, отвечающих строгим требованиям различных отраслей промышленности.
Часто задаваемые вопросы
1. Какова оптимальная скорость резки титановых плоских стержней?
Ответ: Оптимальная скорость резки титановых плоских стержней обычно составляет от 30 до 60 метров в минуту, в зависимости от конкретного сплава и условий обработки. Более низкие скорости помогают снизить износ инструмента и улучшить качество поверхности.
2. Почему охлаждение важно при обработке титана?
Ответ: Охлаждение имеет решающее значение для рассеивания тепла, выделяющегося во время обработки, что может привести к износу и выходу инструмента из строя. Эффективное охлаждение помогает поддерживать целостность инструмента и улучшает качество поверхности, гарантируя соответствие конечного продукта стандартам качества.
3. Как снизить износ инструмента при обработке титана?
Ответ: Чтобы уменьшить износ инструмента, используйте высокопроизводительные режущие инструменты, регулярно контролируйте состояние инструмента и оптимизируйте параметры резания, такие как скорость и подача. Внедрение графика профилактического технического обслуживания также может помочь продлить срок службы инструмента.
4. Какова рекомендуемая скорость подачи при обработке титана?
Ответ: Скорость подачи от 0,1 до 0,3 мм на зуб обычно эффективна для обработки титана, помогая минимизировать тепловыделение и улучшить качество поверхности. Регулировка скорости подачи также может повлиять на общую эффективность процесса обработки.
5. Как предотвратить вибрацию и вибрацию во время обработки?
Ответ: Для предотвращения вибрации и дребезжания обеспечьте жесткую установку, надежно зажав заготовку и используя виброгасящие приспособления и инструменты. Кроме того, оптимизация траекторий инструмента и параметров резания может помочь снизить вероятность вибрации.





