

Visningar: 325 Författare: Lasting Titanium Publiceringstid: 2024-11-26 Ursprung: Plats


Innehållsmeny
● Förstå titan och dess egenskaper
>> Utmaningarna med att skära titan
● Metoder för att skära titanstavar
>>> Bandsågskärning
>>> Hacksågning
>>> Klippning
>>> Plasmaskärning
>>> Laserskärning
● Bästa metoder för att skära titanstavar
>> Verktygsval
>> Kyltekniker
>> Skärhastighet och matningshastighet
● Slutsats
Att skära titanstavar ger unika utmaningar på grund av materialets egenskaper, inklusive dess styrka, seghet och benägenhet att arbeta härdning. Den här artikeln utforskar olika metoder och tekniker för att skära titanstavar, vilket säkerställer precision och effektivitet samtidigt som materialets integritet bibehålls.
Titan är en lätt, höghållfast metall känd för sin utmärkta korrosionsbeständighet och biokompatibilitet. Dessa egenskaper gör det till ett populärt val inom olika industrier, inklusive flyg, medicin och fordon. Titans unika egenskaper, såsom dess höga styrka-till-vikt-förhållande och förmåga att motstå extrema temperaturer, gör den idealisk för applikationer där prestanda och hållbarhet är avgörande. Att skära titan kräver dock specialiserade tekniker på grund av dess unika egenskaper. Metallens reaktivitet och benägenhet att bilda hårda oxider kan komplicera skärprocessen, vilket kräver noggrann planering och utförande.
Att skära titanstavar kan vara svårt av flera anledningar:
· Hög hållfasthet och seghet: Titans styrka kan leda till överdrivet verktygsslitage och generera betydande värme under skärning. Denna värme kan göra att skärverktyget snabbt mattas, vilket leder till ökade kostnader och stilleståndstid för verktygsbyte.
· Låg värmeledningsförmåga: Denna egenskap innebär att värme som genereras under skärning inte kan försvinna snabbt, vilket kan skada både titan och skärverktyget. Oförmågan att effektivt hantera värme kan resultera i termisk distorsion av titanet, vilket påverkar de slutliga dimensionerna och toleranserna för det skurna stycket.
· Arbetshärdning: Titan tenderar att härda vid skäreggen, vilket gör det mer utmanande att skära allt eftersom processen fortsätter. Denna arbetshärdning kan leda till ökade skärkrafter, vilket kan kräva justeringar av skärparametrarna för att bibehålla effektiviteten och förhindra verktygsfel.
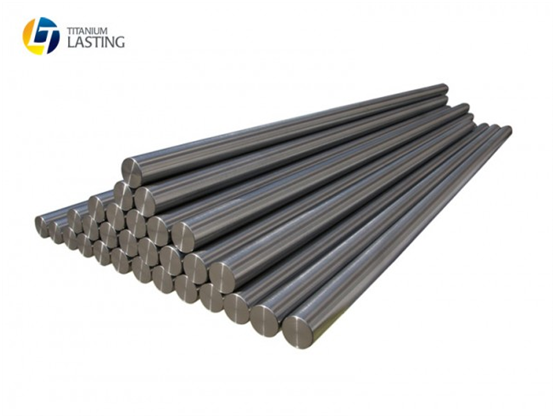
Det finns flera effektiva metoder för att skära titanstavar, var och en med sina fördelar och överväganden.
Mekanisk skärning innebär att man använder verktyg för att fysiskt ta bort material från titanstaven. Vanliga metoder inkluderar:
Bandsågskärning är en populär metod för att kapa titanstavar. Det innebär att man använder ett kontinuerligt metallblad med tänder för att skära igenom materialet. Denna metod är effektiv för både tjocka och tunna stavar och kan justeras för olika skärhastigheter. Bandsågar kan utrustas med specialiserade blad utformade för titan, vilket hjälper till att minska värmeutvecklingen och förbättra skäreffektiviteten. Dessutom gör möjligheten att såga i olika orienteringar bandsågskärning mångsidig för olika applikationer.
En bågfil kan användas för att skära titan, men den kräver noggrann hantering. Bladet måste vara lämpligt för metallskärning, och operatören bör utöva ett konstant tryck för att undvika att skada materialet. Att använda ett högkvalitativt bimetallblad kan förbättra skärprocessen, eftersom dessa blad är designade för att motstå de påfrestningar som är förknippade med att skära tuffa material som titan. Korrekt teknik, inklusive att bibehålla en jämn takt och vinkel, är avgörande för att uppnå rena snitt utan att införa överdriven stress på materialet.
Klippning är en snabb metod för att skära tunna skivor av titan. Det innebär att man använder ett skärverktyg för att skära igenom materialet utan att generera överdriven värme. Denna metod är särskilt användbar för att producera raka snitt och kan användas i högvolymproduktion. Effektiviteten av klippning gör det till ett attraktivt alternativ för tillverkare som vill minimera avfall och maximera genomströmningen.
Termiska skärmetoder använder värme för att smälta eller förånga titanet, vilket möjliggör exakta skärningar.
Plasmaskärning använder en höghastighetsstråle av joniserad gas för att smälta och avlägsna titanmaterial. Denna metod är lämplig för tjockare stavar och kan skapa intrikata former med minimal förvrängning. Plasmaskärning är känt för sin snabbhet och mångsidighet, vilket gör det till ett föredraget val i många industriella tillämpningar. Operatörer måste dock vara försiktiga med den värmepåverkade zonen, eftersom överdriven värme kan förändra titanets egenskaper nära snittet.
Laserskärning använder en fokuserad ljusstråle för att värma titan till sin smältpunkt. Denna metod är mycket exakt och kan skära komplexa former utan att införa mekanisk belastning. Laserskärning är särskilt fördelaktigt för applikationer som kräver snäva toleranser och intrikata konstruktioner. Möjligheten att programmera lasern för olika skärbanor möjliggör flexibilitet i design och produktion.
Vattenstråleskärning är en 'cool' metod som använder högtrycksvatten blandat med slipande material för att skära titan. Denna teknik är effektiv för tjocka material och minimerar värmepåverkade zoner. Vattenstrålskärning är också miljövänligt, eftersom det inte producerar skadliga ångor eller avfall. Precisionen i vattenstråleskärning gör den lämplig för applikationer där det är viktigt att upprätthålla materialets integritet.
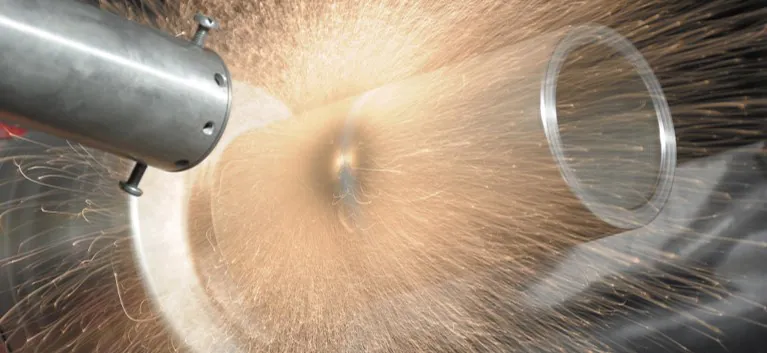
För att uppnå bästa resultat när du skär titanstavar, överväg följande bästa praxis:
Att välja rätt skärverktyg är avgörande. Verktyg utformade speciellt för titan, såsom hårdmetallspetsade blad, kan förbättra skäreffektiviteten och förlänga verktygets livslängd. Det är viktigt att anpassa verktyget till den specifika skärmetoden och tjockleken på titanet som bearbetas. Regelbundet underhåll och inspektion av skärverktyg kan också bidra till att säkerställa optimal prestanda och minska risken för verktygsfel.
Användning av kylvätska under skärprocessen kan hjälpa till att avleda värme och minska risken för att arbetet hårdnar. Detta är särskilt viktigt för mekaniska skärmetoder. Kylmedel kan också förbättra snittets ytfinish och förlänga skärverktygets livslängd. Operatörer bör välja kylmedel som är kompatibla med titan och den skärmetod som används.
Justering av skärhastighet och matningshastighet är avgörande för effektiv titanskärning. Långsammare hastigheter med högre matningshastigheter kan hjälpa till att hantera värmegenerering och förbättra skärprestandan. Att hitta den optimala balansen mellan hastighet och matningshastighet är avgörande för att uppnå effektiva snitt samtidigt som verktygsslitage och materialförvrängning minimeras.
Se till att titanstaven är ordentligt fastklämd och att skärinställningen är stabil. Detta minskar vibrationer och förbättrar skärningsnoggrannheten. En stabil uppställning hjälper också till att förhindra rörelse under skärprocessen, vilket kan leda till felaktigheter och dålig ytfinish.
Vid skärning av titan ska säkerhet alltid vara en prioritet. Här är några viktiga säkerhetstips:
· Personlig skyddsutrustning (PPE): Bär alltid lämplig personlig skyddsutrustning, inklusive handskar, skyddsglasögon och hörselskydd. Denna utrustning är nödvändig för att skydda mot flygande skräp, vassa kanter och högt ljud som genereras under skärning.
· Ventilation: Sörj för god ventilation i arbetsutrymmet för att undvika inandning av metalldamm eller ångor. Tillräckligt luftflöde kan bidra till att minska riskerna med att skära titan, särskilt när man använder termiska skärmetoder som kan producera skadliga gaser.
· Brandsäkerhet: Titan kan antändas under vissa förhållanden, så håll lättantändliga material borta från skärområdet. Att ha brandsläckningsutrustning lätt tillgänglig är också tillrådligt, eftersom det kan hjälpa till att åtgärda eventuella oväntade incidenter snabbt.
Att skära titanstavar kräver noggrant övervägande av materialets egenskaper och val av lämpliga skärmetoder. Genom att förstå utmaningarna och använda bästa praxis kan du uppnå exakta snitt samtidigt som titanets integritet bibehålls. Oavsett om du använder mekaniska eller termiska skärtekniker, kommer rätt tillvägagångssätt att säkerställa framgångsrika resultat i dina projekt.


