Меню контента
● Понимание горячей ковки
>> Что такое горячая ковка?
>> Процесс горячей ковки титана
>> Типы методов горячей ковки
● Преимущества горячей ковки титана
>> Улучшенные механические свойства
>> Сниженные требования к обработке
>> Улучшенная коррозионная стойкость
>> Универсальность в приложениях
● Проблемы горячей ковки титана
>> Высокие затраты на обработку
>> Чувствительность к загрязнению
>> Износ оснастки
>> Ограниченный диапазон температур ковки
● Будущие тенденции в области горячей штамповки титана
>> Достижения в области технологий
>> Повышенный спрос в развивающихся отраслях
>> Соображения устойчивого развития
● Заключение
● Похожие вопросы и ответы
>> 1. В чем основное преимущество горячей ковки титана?
>> 2. Как горячая ковка снижает требования к механической обработке?
>> 3. В каких отраслях обычно используется горячекованый титан?
>> 4. Каковы проблемы, связанные с горячей ковкой титана?
>> 5. Какие будущие тенденции ожидаются в области горячей ковки титана?
Горячая ковка титана — специализированный производственный процесс, получивший значительное внимание в различных отраслях промышленности благодаря своим уникальным свойствам и преимуществам. В этой статье рассматриваются тонкости горячей ковки титана, включая ее преимущества, проблемы и области применения, а также дается всестороннее понимание этого увлекательного процесса.
Понимание горячей ковки
Что такое горячая ковка?
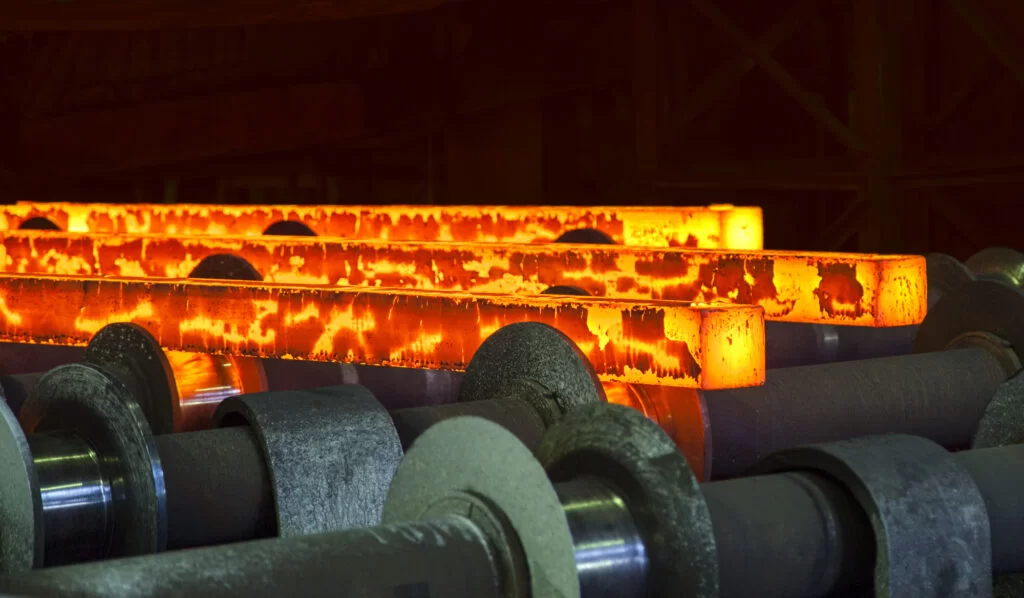
Горячая ковка — это процесс металлообработки, который включает формование металла при повышенных температурах, обычно выше температуры его рекристаллизации. Этот процесс повышает пластичность материала, позволяя ему легко придавать сложные формы без растрескивания. В случае титана горячая ковка особенно выгодна из-за присущих металлу свойств, таких как высокое соотношение прочности к весу и отличная коррозионная стойкость. Возможность манипулирования титаном при высоких температурах не только облегчает создание сложных конструкций, но и гарантирует сохранение структурной целостности и эксплуатационных характеристик конечного продукта.
Процесс горячей ковки титана
Процесс горячей ковки титана включает в себя несколько ключевых этапов. Первоначально титановые заготовки нагревают до температуры от 900°F до 1600°F (приблизительно от 480°C до 870°C). Этот нагрев имеет решающее значение, поскольку он снижает предел текучести материала, делая его более податливым. Как только титан достигает желаемой температуры, его помещают в ковочный пресс, где ему придают форму с помощью штампов. Приложение давления на этом этапе позволяет создавать сложные конструкции и геометрические формы. Точность этого процесса имеет жизненно важное значение, поскольку она напрямую влияет на механические свойства и производительность кованых компонентов. Кроме того, контролируемая среда нагрева и ковки помогает свести к минимуму дефекты и обеспечить однородность конечного продукта.
Типы методов горячей ковки
При горячей ковке титана используется несколько методов, в том числе:
- Ковка в открытых штампах: этот метод включает формование титана между двумя плоскими штампами. Он подходит для изготовления крупных деталей и допускает значительную деформацию. Ковка в открытых штампах часто используется для изготовления более простых форм и более крупных деталей, где точность менее важна.
- Ковка в закрытых штампах: в этом методе титану придают форму внутри штампа, имеющего специальную полость. Этот метод идеально подходит для изготовления точных и сложных форм с минимальными отходами. Ковка в закрытых штампах обычно используется для крупносерийного производства небольших компонентов, где важны точность и повторяемость.
- Ковка с высадкой: этот процесс включает увеличение диаметра титанового стержня путем его осевого сжатия. Обычно используется для создания головок болтов и других крепежных деталей. Ковка с высадкой особенно эффективна для изготовления деталей, требующих большего поперечного сечения на одном конце при сохранении меньшего диаметра по длине.
Преимущества горячей ковки титана
Улучшенные механические свойства
Одним из основных преимуществ горячей ковки титана является улучшение его механических свойств. Этот процесс улучшает зернистую структуру титана, что приводит к увеличению прочности, ударной вязкости и усталостной стойкости. Это делает горячекованые титановые компоненты идеальными для применения в условиях высоких нагрузок, например, в аэрокосмической и автомобильной промышленности. Утонченная микроструктура не только улучшает характеристики материала под нагрузкой, но также способствует его долговечности и надежности в сложных условиях.
Сниженные требования к обработке
Горячая ковка может значительно снизить потребность в обширной механической обработке после первоначального процесса формования. Поскольку во время ковки компонентам придается более точная форма, требуется удалять меньше материала, что приводит к снижению производственных затрат и сокращению сроков выполнения заказа. Такая эффективность особенно полезна в отраслях, где время выхода на рынок имеет решающее значение. Кроме того, сокращение объема механической обработки также сводит к минимуму отходы, делая процесс более экологически чистым и экономически эффективным.
Улучшенная коррозионная стойкость
Титан известен своей превосходной коррозионной стойкостью, которая дополнительно повышается за счет процесса горячей ковки. Утонченная микроструктура, полученная в результате ковки, помогает сохранить целостность материала, что делает его пригодным для использования в суровых условиях, например, в морских и химических процессах. Это свойство особенно ценно в отраслях, где часто встречается воздействие агрессивных веществ, поскольку оно обеспечивает долговечность и надежность компонентов.
Универсальность в приложениях
Горячекованый титан используется в широком спектре применений, в том числе:
- Компоненты аэрокосмической отрасли, такие как детали шасси и двигателя, где решающее значение имеют экономия прочности и веса.
- Медицинские изделия, включая имплантаты и хирургические инструменты, требующие биосовместимости и точности.
- Автомобильные детали, такие как выхлопные системы и компоненты подвески, где важны производительность и долговечность.
- Морское применение, включая гребные валы и корпусные детали, где требуется устойчивость к коррозии и усталости.
Универсальность горячекованого титана делает его предпочтительным выбором в различных отраслях, поскольку его можно адаптировать для удовлетворения конкретных требований к производительности.
Проблемы горячей ковки титана
Высокие затраты на обработку
Несмотря на свои преимущества, горячая ковка титана может быть дорогой из-за высоких затрат, связанных с нагревом и оснасткой. Потребность в специализированном оборудовании и энергии, необходимой для поддержания повышенных температур, могут значительно увеличить производственные затраты. Производители должны тщательно учитывать эти затраты при планировании производственных циклов, поскольку они могут повлиять на общую прибыльность. Кроме того, необходимы инвестиции в высококачественные инструменты и оборудование для обеспечения стабильного качества и производительности кованых компонентов.
Чувствительность к загрязнению
Титан обладает высокой реакционной способностью, особенно при повышенных температурах. В процессе ковки крайне важно защитить материал от загрязнения кислородом, азотом и другими элементами, которые могут привести к охрупчиванию и снижению механических свойств. Это требует тщательного контроля за средой, в которой происходит ковка. Производители часто используют атмосферу инертного газа или вакуум, чтобы снизить эти риски, что еще больше усложняет и увеличивает стоимость процесса.
Износ оснастки
Высокие температуры и давления, возникающие при горячей ковке, могут привести к быстрому износу ковочных штампов и инструментов. Это требует регулярного технического обслуживания и замены инструментов, что может увеличить общие затраты на процесс ковки. Производители должны сбалансировать потребность в высококачественных инструментах с соответствующими затратами, часто инвестируя в современные материалы и покрытия, чтобы продлить срок службы своих штампов и инструментов.
Ограниченный диапазон температур ковки
Температура ковки титановых сплавов имеет решающее значение. Если температура слишком низкая, материал может не деформироваться должным образом, а чрезмерно высокие температуры могут привести к окислению и другим дефектам. Поиск оптимального температурного диапазона имеет важное значение для успешной горячей ковки. Это требует глубокого понимания свойств материала и тщательного контроля процесса ковки, чтобы обеспечить обработку титана в идеальных температурных пределах.
Будущие тенденции в области горячей штамповки титана
Достижения в области технологий
По мере развития технологий разрабатываются новые методы и материалы для улучшения процесса горячей ковки. Ожидается, что инновации в материалах штампов, методах нагрева и автоматизации процессов повысят эффективность и снизят затраты при ковке титана. Например, интеграция технологии числового программного управления (ЧПУ) позволяет более точно контролировать процесс ковки, что приводит к повышению точности и повторяемости конечной продукции.
Повышенный спрос в развивающихся отраслях
Спрос на легкие и высокопрочные материалы растет в различных секторах, включая возобновляемую энергетику и электромобили. Поскольку отрасли стремятся улучшить производительность и снизить вес, использование горячекованого титана, вероятно, будет расширяться. Эта тенденция обусловлена потребностью в материалах, которые могут выдерживать экстремальные условия, одновременно способствуя общей энергоэффективности и устойчивости.
Соображения устойчивого развития
С растущим акцентом на устойчивое развитие, титановая кузнечная промышленность изучает способы сокращения потребления энергии и отходов. Внедрение более эффективных процессов и переработка отходов являются ключевыми направлениями внимания производителей. Кроме того, развитие экологически чистых методов ковки и использование возобновляемых источников энергии в производстве становятся все более важными, поскольку компании стремятся минимизировать свое воздействие на окружающую среду.
Заключение
Горячая ковка титана представляет собой уникальное сочетание преимуществ и проблем. Несмотря на то, что он предлагает улучшенные механические свойства, снижение требований к механической обработке и универсальность в применении, он также имеет высокие затраты на обработку и чувствительность к загрязнениям. Поскольку технологии развиваются, а спрос на титан продолжает расти, процесс горячей ковки готов к дальнейшему развитию и инновациям. Продолжающиеся исследования и инвестиции в этой области, вероятно, приведут к новым применениям и усовершенствованию процессов, укрепляя роль титана как важнейшего материала в современном производстве.
Похожие вопросы и ответы
1. В чем основное преимущество горячей ковки титана?
Основным преимуществом является улучшение механических свойств, включая повышенную прочность и ударную вязкость.
2. Как горячая ковка снижает требования к механической обработке?
Горячая ковка формирует материал более точно, в результате чего во время обработки требуется снимать меньше материала.
3. В каких отраслях обычно используется горячекованый титан?
Общие отрасли включают аэрокосмическую, автомобильную, медицинскую и морскую промышленность.
4. Каковы проблемы, связанные с горячей ковкой титана?
Проблемы включают высокие затраты на обработку, чувствительность к загрязнениям, износ инструментов и ограниченный диапазон температур ковки.
5. Какие будущие тенденции ожидаются в области горячей ковки титана?
Будущие тенденции включают развитие технологий, рост спроса в развивающихся отраслях и акцент на устойчивом развитии.





