

Visningar: 410 Författare: Lasting Titanium Publiceringstid: 2026-01-08 Ursprung: Plats


Innehållsmeny
● Egenskaper för varmvalsade vs kallvalsade titanrundstänger
● Tillämpningar av titan runda stänger
>> Kallvalsade titanrundstänger
>> Varmvalsade titan runda stänger
● Fördelar med varmvalsade vs kallvalsade titanrundstänger
>> Fördelar med kallvalsade stänger
>> Fördelar med Hot Rolled Bars
● Slutsats
>> 1. Vilka är de specifika skillnaderna i draghållfasthet mellan varmvalsad och kallvalsad titan?
>> 3. Vilka är de bästa metoderna för att bearbeta kallvalsad titan för att behålla sin ytfinish?
>> 4. Kan kallvalsade titanstänger användas i medicinska tillämpningar?
>> 5. Vilka industrier använder ofta titanrundstänger?
Titan är en anmärkningsvärd metall känd för sitt höga hållfasthet-till-viktförhållande, utmärkta korrosionsbeständighet och biokompatibilitet. Dessa egenskaper gör det till ett idealiskt val för olika applikationer inom industrier som flyg, medicin, fordon och marin. När det kommer till runda stång av titan används två primära tillverkningsprocesser: varmvalsning och kallvalsning. Varje metod har sina unika fördelar och nackdelar, vilket avsevärt kan påverka titanstängernas prestanda och lämplighet för specifika projekt. Den här artikeln kommer att utforska skillnaderna mellan varmvalsade och kallvalsade titanrundstänger, vilket hjälper dig att fatta ett välgrundat beslut för ditt projekt.
Titanrundstänger är solida cylindriska stavar gjorda främst av titan, ofta legerade med andra metaller för att förbättra specifika egenskaper. De vanligaste titanlegeringarna inkluderar Ti-6Al-4V, som är känt för sin exceptionella styrka och korrosionsbeständighet. Dessa stänger finns i olika kvaliteter, var och en skräddarsydd för olika applikationer. Valet mellan varmvalsade och kallvalsade titanrundstänger påverkar avsevärt deras mekaniska egenskaper, ytfinish och övergripande prestanda. Att förstå dessa skillnader är avgörande för ingenjörer och tillverkare som behöver välja lämpligt material för sina specifika tillämpningar.
Varmvalsning är en metallbearbetningsprocess som involverar uppvärmning av titan över dess omkristallisationstemperatur, vanligtvis i intervallet 950-1050°C (1742-1922°F). Denna process möjliggör lättare deformation av metallen, vilket resulterar i större och tjockare stänger. De höga temperaturerna som är involverade i varmvalsning underlättar rörelsen av atomer i titanet, vilket leder till en mer enhetlig kornstruktur. Denna enhetlighet är väsentlig för att säkerställa att materialet tål de påfrestningar som det kommer att utsättas för i sin avsedda användning. Men varmvalsade titanrundstänger har ofta en grövre ytfinish och bredare toleranser jämfört med sina kallvalsade motsvarigheter.
Varmvalsningsprocessen är fördelaktig för att snabbt och effektivt producera stora mängder titanstänger. Denna metod används ofta i applikationer där exakta dimensioner är mindre kritiska, såsom i strukturella komponenter för byggnader eller broar. Även om varmvalsade stång kan kräva ytterligare efterbehandlingsprocesser för att förbättra deras ytkvalitet, är de ofta mer kostnadseffektiva för storskalig produktion. Möjligheten att producera större storlekar gör också varmvalsning till ett föredraget val för industrier som kräver betydande materialstyrka och volym.
Kallvalsning, å andra sidan, är en metallbearbetningsprocess som involverar valsning av titan vid rumstemperatur. Denna metod förbättrar materialets styrka och hårdhet genom en process som kallas töjningshärdning. Vid kallvalsning utsätts titanet för högt tryck, vilket förändrar dess mikrostruktur och ökar dess sträckgräns. Kallvalsade rundstänger av titan har vanligtvis en slät ytfinish och snävare toleranser, vilket gör dem idealiska för applikationer som kräver precision. Kallvalsningsprocessen minimerar också risken för oxidation, vilket resulterar i en renare och mer estetiskt tilltalande produkt.
Kallvalsade titanstänger används ofta i applikationer där dimensionell noggrannhet är avgörande. Till exempel inom flygindustrin måste komponenter uppfylla stränga specifikationer för att säkerställa säkerhet och prestanda. Den släta ytfinishen på kallvalsade stänger gör dem också lämpliga för tillämpningar inom det medicinska området, där renhet och biokompatibilitet är av största vikt. Dessutom möjliggör de förbättrade mekaniska egenskaperna hos kallvalsade stänger att de kan användas i miljöer med hög stress, där tillförlitlighet är avgörande.
1. Uppvärmning: Titangöt värms upp till en temperatur i intervallet 950-1050°C (1742-1922°F). Denna uppvärmningsprocess är kritisk, eftersom den gör att titanet blir formbart och lättare att forma. Uppvärmningen sker vanligtvis i en kontrollerad miljö för att förhindra oxidation och kontaminering. Korrekt temperaturkontroll är avgörande för att säkerställa att titanet når de önskade egenskaperna utan att kompromissa med dess integritet.
2. Valsning: Det uppvärmda titanet rullas till stänger med hjälp av tunga maskiner. Valsningsprocessen kan vara kontinuerlig, vilket möjliggör tillverkning av långa längder av titanstänger. De höga temperaturerna underlättar förflyttning av atomer, vilket resulterar i en mer enhetlig kornstruktur. Denna enhetlighet är avgörande för applikationer som kräver konsekvent prestanda under belastning.
3. Kylning: Efter rullning får stängerna svalna, vilket kan leda till vissa skevheter och ytfel. Kylningsprocessen måste kontrolleras noggrant för att minimera distorsion och säkerställa att slutprodukten uppfyller dimensionsspecifikationerna. Snabb kylning kan leda till ökade inre spänningar, vilket kan påverka materialets prestanda i efterföljande applikationer.
4. Efterbehandling: Stängerna skärs till önskad längd och kan genomgå ytterligare bearbetning för att förbättra ytkvaliteten. Detta kan inkludera kulblästring, betning eller andra ytbehandlingar för att förbättra korrosionsbeständigheten och estetiskt tilltalande. Efterbehandlingsprocesserna är avgörande för att säkerställa att stängerna uppfyller de specifika kraven för deras avsedda applikationer, särskilt i industrier där ytkvaliteten är kritisk.
1. Materialförberedelse: Titanet rengörs först och förbereds för valsning. Detta steg är avgörande för att ta bort alla ytföroreningar som kan påverka kvaliteten på slutprodukten. Beredningsprocessen kan involvera kemisk rengöring eller mekanisk nötning för att säkerställa en ren yta. Rätt förberedelse är avgörande för att uppnå önskad ytfinish och mekaniska egenskaper.
2. Valsning: Titanet förs genom valsar vid rumstemperatur, vilket komprimerar och formar metallen. Valsningsprocessen kan utföras i flera omgångar för att uppnå önskad tjocklek och dimensioner. Varje pass ökar hållfastheten i materialet genom töjningshärdning. Kallvalsningsprocessen möjliggör större kontroll över de slutliga dimensionerna och egenskaperna hos titanstängerna.
3. Glödgning: Efter valsning kan stängerna genomgå glödgning för att lindra inre spänningar och förbättra duktiliteten. Glödgning innebär att titan värms upp till en viss temperatur och sedan låter det svalna långsamt. Denna process hjälper till att återställa en del av materialets ursprungliga egenskaper, vilket gör det lättare att arbeta med i efterföljande tillverkningssteg. Glödgningsprocessen är särskilt viktig för applikationer som kräver höga nivåer av duktilitet och seghet.
4. Efterbehandling: Slutprodukten skärs till i storlek och kan poleras för en jämnare finish. Efterbehandlingsprocesser kan innefatta slipning, polering eller beläggning för att förbättra ytkvaliteten och skydda mot korrosion. Efterbehandlingsstegen är avgörande för att säkerställa att de kallvalsade titanstängerna uppfyller de stränga kraven för deras avsedda tillämpningar.
- Styrka: Kallvalsade titanstänger uppvisar högre styrka och hårdhet på grund av töjningshärdning. Kallvalsningsprocessen ökar dislokationsdensiteten i metallen, vilket leder till förbättrade mekaniska egenskaper. Varmvalsade stänger, även om de fortfarande är starka, kan uppnå utmärkta övergripande prestanda i kombination med värmebehandling, vilket gör dem lämpliga för applikationer med hög belastning. Möjligheten att skräddarsy de mekaniska egenskaperna hos båda typerna av stänger gör att ingenjörer kan välja det mest lämpliga materialet för deras specifika behov.
- Duktilitet: Varmvalsade titanstänger tenderar att ha bättre duktilitet, vilket gör dem lättare att arbeta med i vissa applikationer. De höga temperaturerna vid varmvalsning möjliggör större plastisk deformation, vilket kan vara fördelaktigt vid formningsprocesser. Denna formbarhet är särskilt fördelaktig i applikationer där materialet måste formas eller formas efter den initiala tillverkningsprocessen.
Ytfinish: Kallvalsade stänger har en jämnare ytfinish, vilket är viktigt för applikationer som kräver estetisk tilltalande eller snäva toleranser. Den släta ytan minskar friktion och slitage i applikationer som lager och bussningar. Varmvalsade stång kan också uppnå hög ytkvalitet genom processer som syrabetning och kulblästring, och alla varmvalsade produkter är inte grova. Valet av ytfinish kan avsevärt påverka stängernas prestanda och livslängd i deras avsedda tillämpningar.
Både kallvalsade och varmvalsade titanstänger erbjuder utmärkt korrosionsbeständighet. Titan är i sig resistent mot korrosion på grund av bildandet av ett skyddande oxidskikt på dess yta. Ytfinishen på kallvalsade stänger kan dock ge ett extra lager av skydd mot miljöfaktorer. I applikationer där exponering för starka kemikalier eller havsvatten är ett problem, kan kallvalsade titanstänger föredras för deras överlägsna ytkvalitet. Titaniums korrosionsbeständighet gör det till ett idealiskt val för applikationer i marina miljöer, kemisk bearbetning och andra svåra förhållanden.
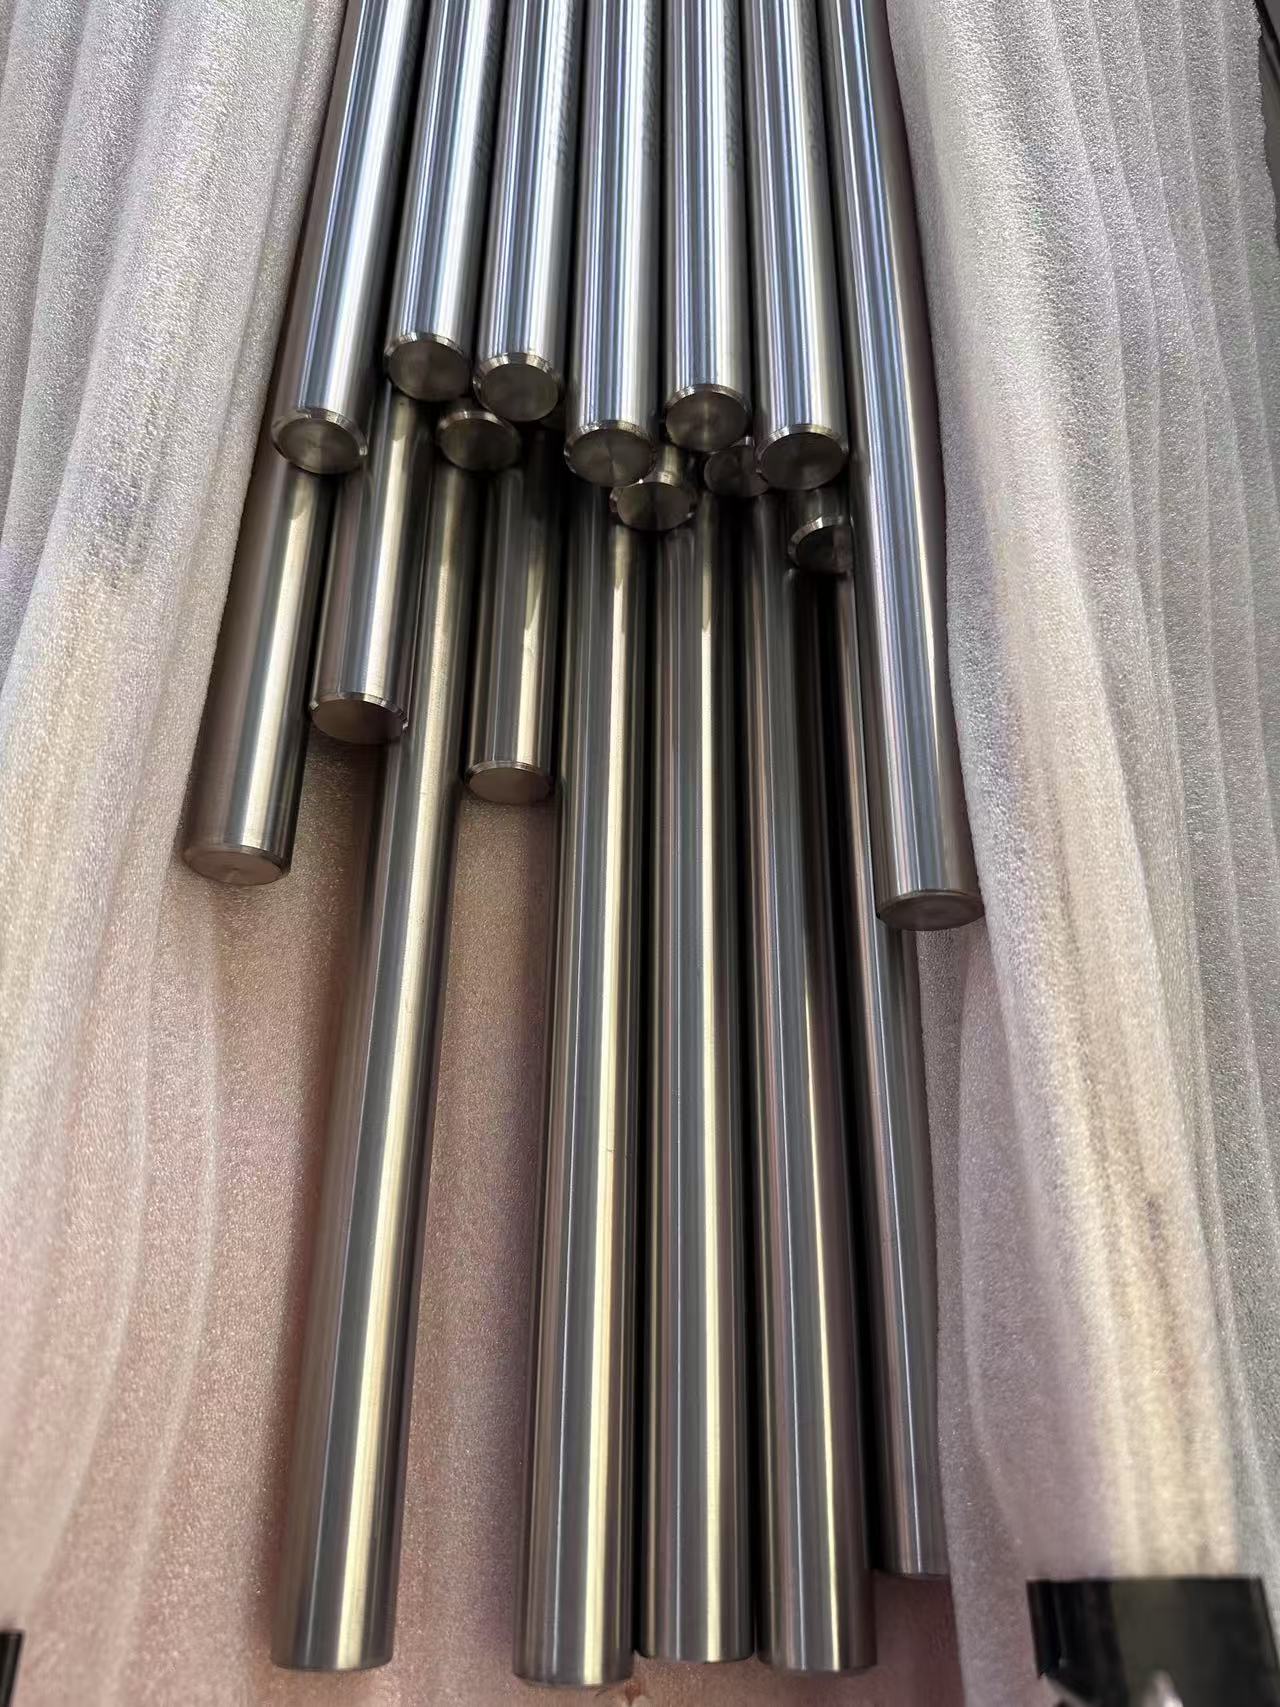
Kallvalsade titanstänger används ofta i applikationer där precision och ytkvalitet är avgörande. Några typiska användningsområden inkluderar:
- Flyg- och rymdkomponenter: Kallvalsade stänger används i flygplansramar, landningsställ och motorkomponenter på grund av deras höga hållfasthet och lätta egenskaper. Flygindustrin efterfrågar material som tål extrema förhållanden med bibehållen strukturell integritet. Användningen av kallvalsad titan i dessa applikationer hjälper till att minska vikten och förbättra bränsleeffektiviteten.
- Medicinska implantat: Biokompatibiliteten hos titan gör den idealisk för kirurgiska implantat och proteser. Kallvalsade titanstänger används ofta i ortopediska implantat, tandfixturer och kardiovaskulära enheter, där tillförlitlighet och säkerhet är av största vikt. Den släta ytfinishen på kallvalsade stänger minimerar också risken för infektion och främjar bättre integration med biologiska vävnader.
- Bildelar: Kallvalsad titan används i högpresterande fordonsapplikationer, såsom avgassystem och fjädringskomponenter. Titaniums lätta natur bidrar till att förbättra bränsleeffektiviteten och prestanda i racing- och lyxfordon. Förmågan att motstå höga temperaturer och korrosiva miljöer gör kallvalsad titan till ett utmärkt val för krävande fordonsapplikationer.
Varmvalsade titanstänger används ofta i applikationer där större storlekar och lägre kostnader är mer kritiska än precision. Vanliga applikationer inkluderar:
- Strukturella komponenter: Varmvalsade stänger används i konstruktions- och konstruktionsapplikationer där exakta dimensioner är mindre kritiska. De används ofta vid tillverkning av balkar, pelare och andra bärande strukturer. Kostnadseffektiviteten hos varmvalsat titan gör det till ett attraktivt alternativ för storskaliga byggprojekt.
- Marina applikationer: Titanets korrosionsbeständighet gör den lämplig för marina miljöer, där varmvalsade stänger ofta används i skeppsbyggnad. Komponenter som skrov, propellrar och beslag drar nytta av titanets hållbarhet och lätta egenskaper. Användningen av varmvalsat titan i marina applikationer bidrar till att förlänga livslängden för kritiska komponenter som utsätts för svåra förhållanden.
- Industriell utrustning: Varmvalsade titanstänger används i olika industriella tillämpningar, inklusive kemisk bearbetning och olje- och gasutvinning. Deras förmåga att motstå tuffa miljöer och frätande ämnen gör dem till ett värdefullt material i dessa industrier. Kostnadseffektiviteten hos varmvalsad titan gör att tillverkare kan producera stora mängder utrustning utan att kompromissa med kvaliteten.
- Högre hållfasthet: Kallvalsade stänger erbjuder överlägsen styrka och hårdhet, vilket gör dem lämpliga för krävande applikationer. Töjningshärdningsprocessen förbättrar materialets mekaniska egenskaper, vilket möjliggör design av lättare och starkare komponenter. Denna styrka är särskilt viktig i applikationer där säkerhet och tillförlitlighet är avgörande.
- Bättre ytfinish: Den släta ytfinishen på kallvalsade stänger förbättrar deras estetiska tilltalande och minskar behovet av ytterligare efterbehandling. Denna egenskap är särskilt viktig i applikationer där utseendet har betydelse, såsom i konsumentprodukter och medicintekniska produkter. Den förbättrade ytkvaliteten bidrar också till bättre prestanda i applikationer som kräver låg friktion.
- Snävare toleranser: Kallvalsade stänger kan tillverkas med snävare toleranser, vilket gör dem idealiska för precisionsapplikationer. Denna förmåga är väsentlig i industrier som flyg- och medicinteknik, där även mindre avvikelser kan leda till betydande problem. Förmågan att upprätthålla snäva toleranser hjälper till att säkerställa tillförlitlighet och prestanda hos komponenter i kritiska applikationer.
- Kostnadseffektivt: Varmvalsade stänger är i allmänhet billigare att tillverka, vilket gör dem till ett kostnadseffektivt alternativ för större projekt. Effektiviteten i varmvalsningsprocessen gör det möjligt för tillverkare att snabbt producera stora mängder material. Denna kostnadsfördel är särskilt fördelaktig för projekt med snäva budgetar eller storskaliga produktionskrav.
- Större storlekar: Varmvalsningsprocessen möjliggör produktion av större och tjockare stänger, vilket kan vara fördelaktigt i vissa applikationer. Denna förmåga är särskilt användbar i strukturella tillämpningar där storlek och styrka är avgörande. Möjligheten att producera större storlekar öppnar också för nya möjligheter för design och ingenjörskonst.
- Förbättrad duktilitet: Varmvalsade stänger tenderar att ha bättre duktilitet, vilket gör dem lättare att arbeta med i tillverkningsprocesser. Denna egenskap möjliggör större flexibilitet i design och tillverkning, vilket möjliggör skapandet av komplexa former och komponenter. Den förbättrade formbarheten hos varmvalsat titan kan också förbättra dess prestanda i applikationer som kräver bockning eller formning.
Sammanfattningsvis valet mellan varmvalsade och kallvalsade titan runda stänger beror på de specifika kraven för applikationen. Kallvalsade stänger ger högre hållfasthet, bättre ytfinish och snävare toleranser, vilket gör dem idealiska för precisionsapplikationer. Däremot ger varmvalsade stänger kostnadseffektiva lösningar för större projekt där exakta dimensioner är mindre kritiska. Att förstå skillnaderna i produktion och egenskaper hos dessa två typer av titanrundstänger är avgörande för att välja rätt material för dina behov.
Kallvalsade titanstänger uppvisar generellt högre draghållfasthet och hårdhet på grund av töjningshärdningsprocessen, medan varmvalsade stänger kan uppnå utmärkt total prestanda i kombination med värmebehandling.
Varmvalsning är vanligtvis mer kostnadseffektiv för storskalig produktion på grund av dess effektivitet och förmåga att producera större storlekar, medan kallvalsning innebär ytterligare bearbetningssteg som kan öka kostnaderna.
För att bibehålla ytfinishen hos kallvalsat titan rekommenderas att använda vassa skärverktyg, lämpliga skärhastigheter och kylvätska för att minska värmeutvecklingen under bearbetning.
Ja, kallvalsade titanstänger används ofta i medicinska tillämpningar på grund av deras biokompatibilitet och höga hållfasthet, vilket gör dem lämpliga för implantat och kirurgiska instrument.
Runda stänger av titan används i stor utsträckning inom flyg-, medicin-, bil-, marin- och industriapplikationer på grund av deras exceptionella egenskaper, inklusive styrka, korrosionsbeständighet och lättviktsegenskaper.


