

Visningar: 256 Författare: Lasting Titanium Publiceringstid: 2024-09-27 Ursprung: Plats


Innehållsmeny
>> Skärverktyg
● Skärtekniker och bästa praxis
>> Långsam och stadig inställning
>> Regelbundet verktygsunderhåll
● Vanliga utmaningar och lösningar
>> Ytförorening
>> Gradning
>> Rengöring
>> Inspektion
>> Ytbehandling
>> Rätt träning
>> Ventilation
>> Återvinning
● Slutsats
Titan är en anmärkningsvärd metall känd för sin exceptionella styrka-till-vikt-förhållande, korrosionsbeständighet och biokompatibilitet. Dessa egenskaper gör det till ett populärt val inom olika industrier, inklusive flyg, medicin och fordon. Men att arbeta med titan, särskilt att skära titanskivor, kan vara utmanande på grund av dess unika egenskaper. Denna omfattande guide kommer att utforska de olika tekniker, verktyg och säkerhetsåtgärder som krävs för att framgångsrikt skära titanskivor.
Innan du fördjupar dig i skärmetoderna är det avgörande att förstå egenskaperna hos titan som gör det både värdefullt och utmanande att arbeta med.
Titan är känt för sitt höga hållfasthet-till-vikt-förhållande, vilket gör det starkare än många stål samtidigt som det är betydligt lättare. Denna egenskap, även om den är fördelaktig i många applikationer, gör också titan svårare att skära än andra metaller.
Titan har låg värmeledningsförmåga, vilket gör att värme som genereras under skärning inte försvinner snabbt. Detta kan leda till snabbt verktygsslitage och potentiella skador på arbetsstycket om det inte hanteras på rätt sätt.
Vid höga temperaturer blir titan kemiskt reaktivt, vilket kan leda till oxidation och potentiell kontaminering av snittytan. Denna reaktivitet bidrar också till verktygsslitage under skärprocesser.
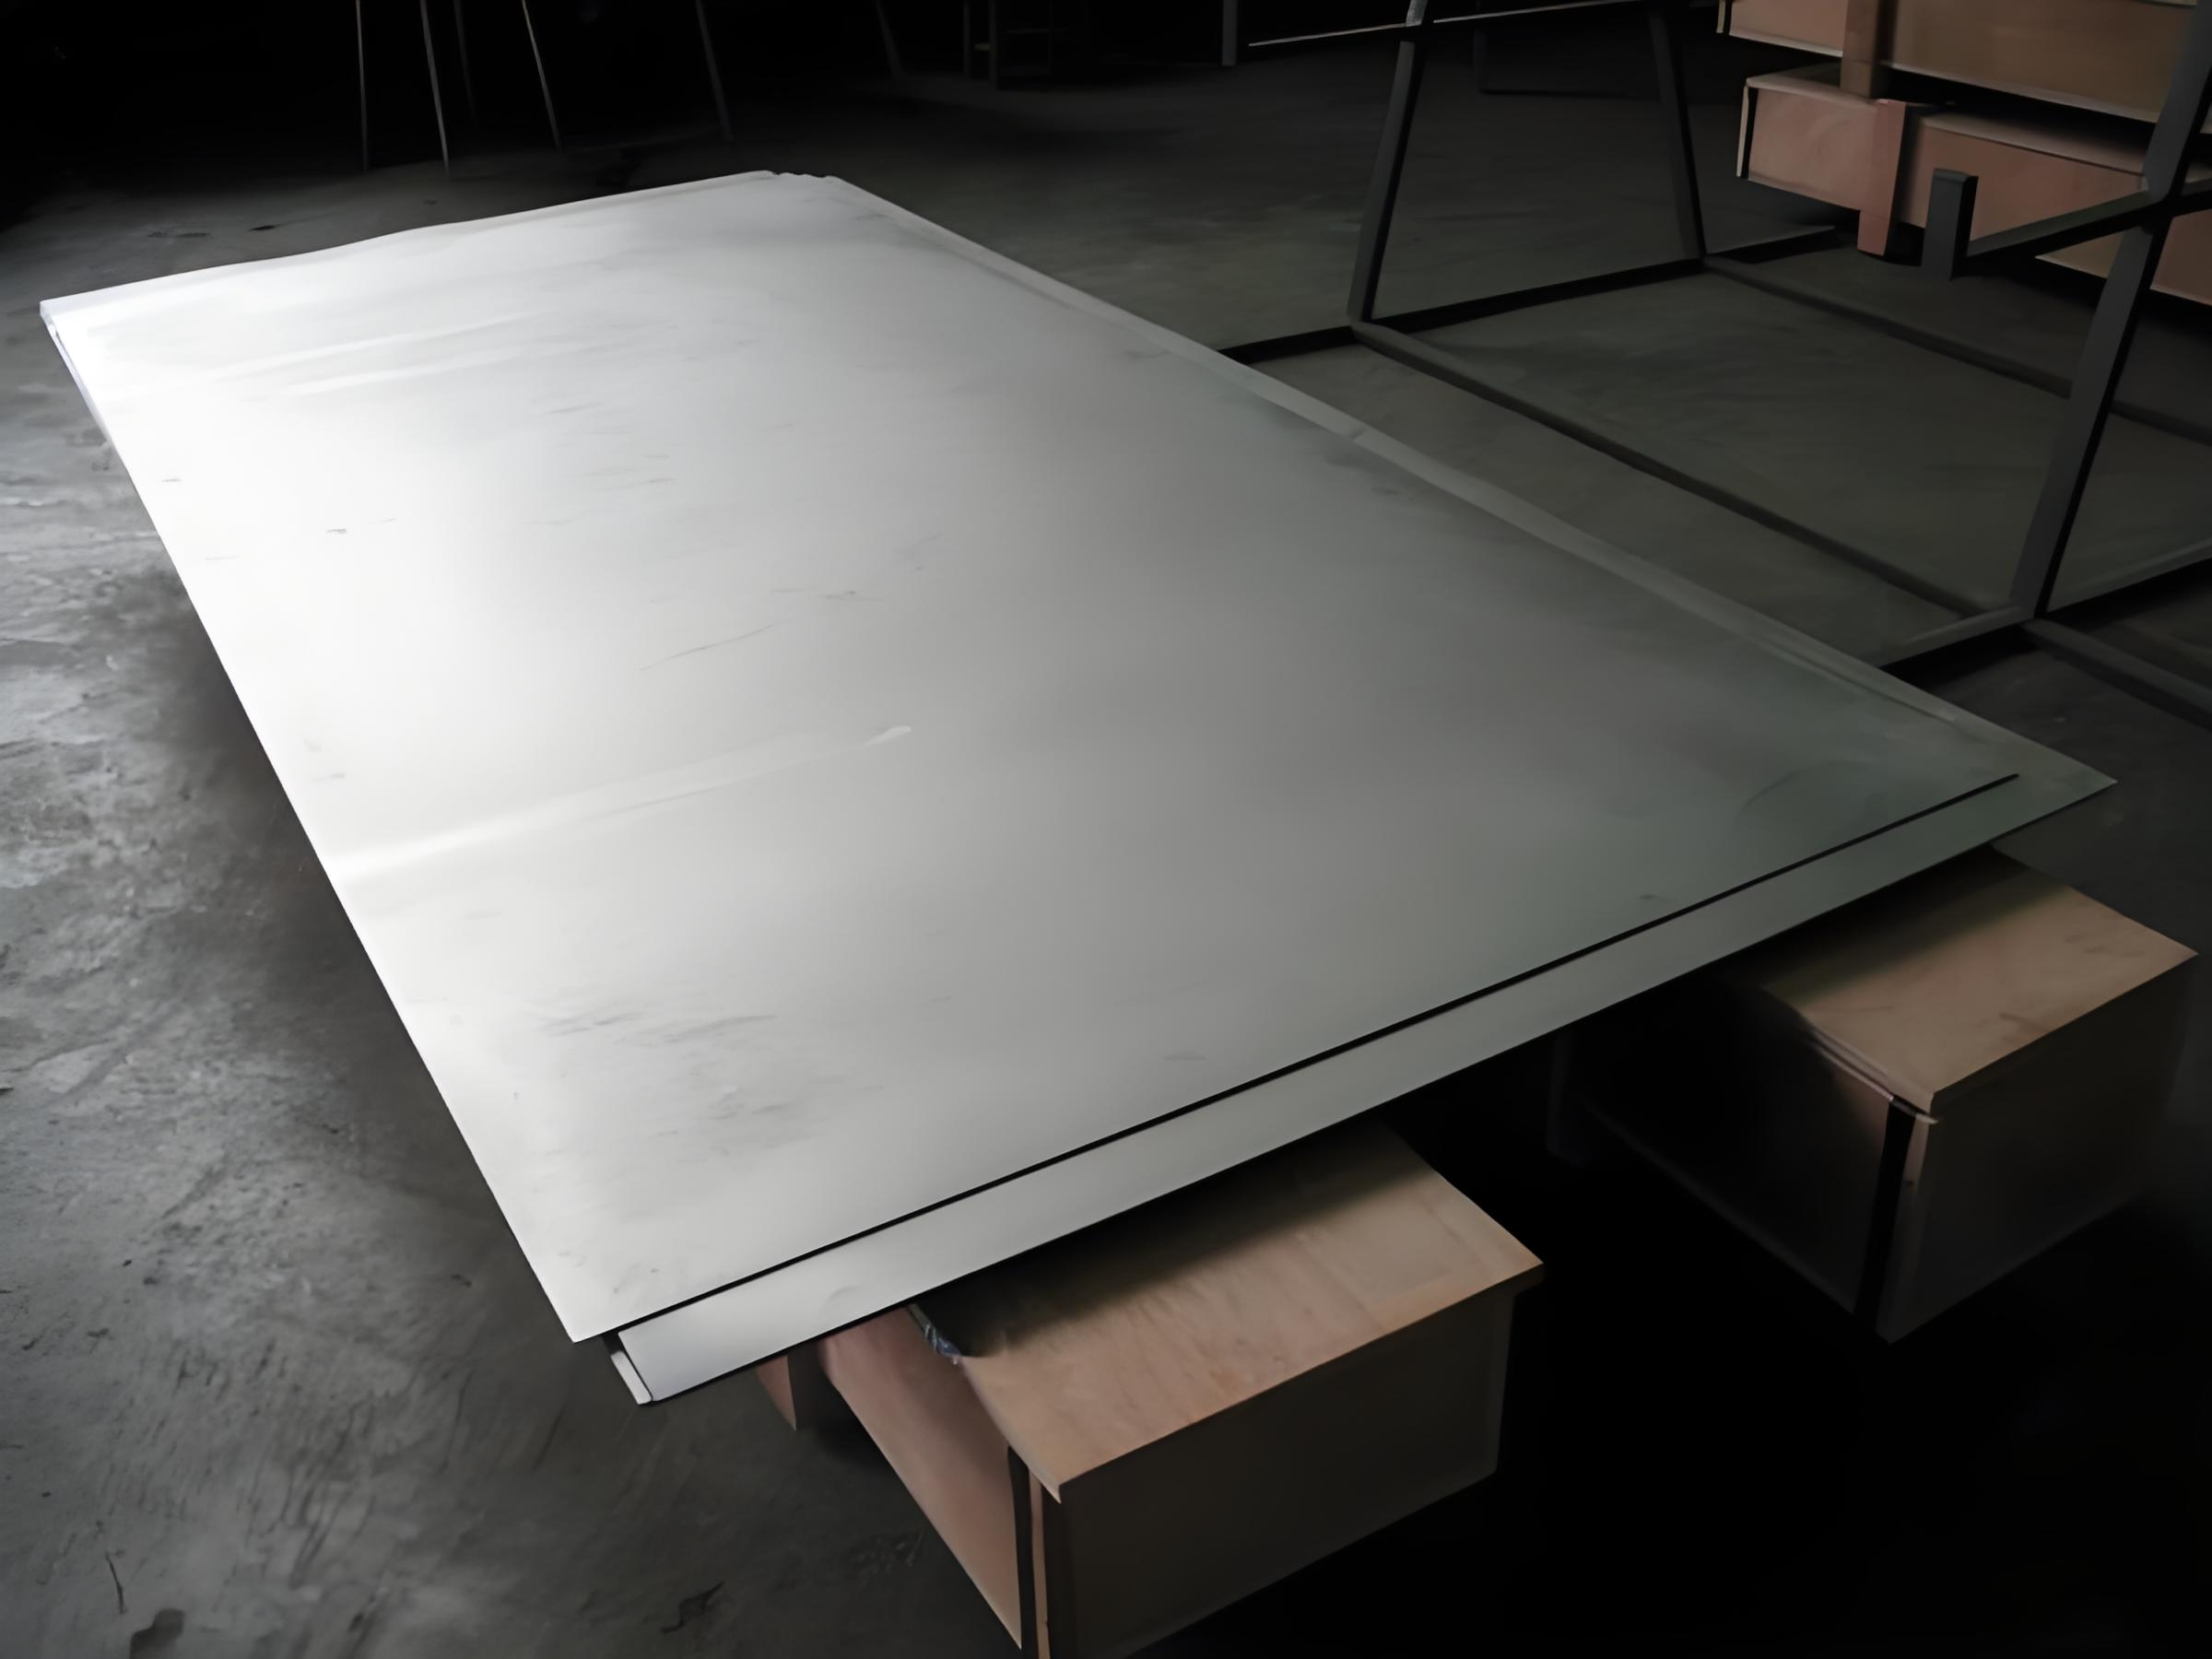
Det finns flera metoder tillgängliga för att skära titanskivor, var och en med sina egna fördelar och begränsningar. Valet av metod beror på faktorer som plåttjocklek, önskad skärkvalitet och tillgänglig utrustning.
Vattenskärning är en mycket effektiv metod för att skära titanskivor. Denna teknik använder en högtrycksström av vatten blandat med slipande partiklar för att skära igenom metallen.
Fördelarna med vattenskärning inkluderar:
Ingen värmepåverkad zon, bevarar materialets egenskaper Förmåga att skära komplexa former Lämplig för olika tjocklekar Inga kemiska reaktioner eller materialförändringar
Vattenskärning kan dock vara långsammare än vissa andra metoder och kan kräva specialutrustning.
Laserskärning är en annan exakt metod för att skära titanskivor. Den använder en fokuserad laserstråle för att smälta och förånga metallen längs skärlinjen.
Fördelarna med laserskärning inkluderar:
Hög precision och rena snitt Förmåga att skära intrikata mönster Relativt snabba skärhastigheter för tunna plåtar Minimalt materialspill
Den största nackdelen med laserskärning är dess begränsning i att skära tjockare titanskivor och risken för värmepåverkade zoner.
Plasmaskärning använder en högtemperatur plasmabåge för att smälta igenom titanplåten. Denna metod är särskilt effektiv för tjockare ark.
Fördelarna med plasmaskärning inkluderar:
Möjlighet att skära tjocka titanplåtar Relativt snabba skärhastigheter Lägre utrustningskostnader jämfört med laserskärning
Plasmaskärning kan dock ge en bredare skärbredd (snittbredd) och kanske inte lämpar sig för invecklade mönster.
För mindre projekt eller när specialutrustning inte är tillgänglig kan mekaniska skärmetoder användas. Dessa inkluderar:
Bandsågar: Lämplig för raka snitt på tjockare plåt Saxar: Effektiv för tunna plåt och raka snitt Slipande skärning: Använda verktyg som vinkelslipar med specialiserade kapskivor
Även om dessa metoder är mer tillgängliga, ger de kanske inte samma precisionsnivå som avancerade skärtekniker.
Att välja rätt verktyg och utrustning är avgörande för att framgångsrikt skära titanskivor. Här är några viktiga överväganden:
För mekanisk skärning, använd verktyg speciellt utformade för titan. Verktyg med höghastighetstål (HSS) eller hårdmetallspets rekommenderas ofta. Se till att skäreggarna är vassa för att minimera värmeutvecklingen.
På grund av titans låga värmeledningsförmåga är korrekt kylning avgörande. Använd skärvätskor eller kylmedel speciellt framtagna för titan. Dessa hjälper till att avleda värme, minska friktionen och förhindra kemiska reaktioner.
När du skär titan bör säkerheten vara högsta prioritet. Viktig säkerhetsutrustning inkluderar:
Skyddsglasögon Ansiktsskydd Värmebeständiga handskar Andningsskydd (särskilt för damm och ångor) Brandbeständiga kläder
För att uppnå bästa resultat när du skär titanplåt, överväg följande tekniker och bästa praxis:
Titan kräver lägre skärhastigheter jämfört med andra metaller. Detta hjälper till att hantera värmeutveckling och minskar verktygsslitage. Ha tålamod och håll en jämn skärhastighet.
Applicera konsekvent och lämpligt tryck när du skär. För högt tryck kan leda till överdriven värmeutveckling och verktygsskador, medan för lågt tryck kan leda till ineffektiv skärning.
Kontrollera ofta och byt ut skärverktyg vid behov. Slöa verktyg kan leda till ökad värmeutveckling och dålig skärkvalitet.
Använd rikliga mängder kylvätska och ta pauser under skärningen för att låta materialet och verktygen svalna. Detta är särskilt viktigt för tjockare plåtar eller längre skäroperationer.
Se till att titanplåten är ordentligt fastklämd eller hållen på plats för att förhindra vibrationer och rörelse under skärning. Detta förbättrar skärkvaliteten och säkerheten.
För automatiserade skärmetoder som laser- eller plasmaskärning, justera noggrant parametrar som kraft, hastighet och fokus för att uppnå optimala resultat.
Att skära titanplåt kan innebära flera utmaningar. Här är några vanliga problem och deras lösningar:
Problem: Snabbt verktygsslitage på grund av titans egenskaper. Lösning: Använd högkvalitativa verktyg avsedda för titan, bibehåll rätt skärhastigheter och säkerställ tillräcklig kylning.
Problem: Ändrade materialegenskaper nära snittet på grund av värme. Lösning: Använd kyltekniker, optimera skärparametrar och överväg lågvärmemetoder som vattenskärning för kritiska applikationer.
Problem: Kemiska reaktioner som leder till ytförorening. Lösning: Använd inertgasskydd i svetsprocesser och säkerställ korrekt rengöring av skurna ytor.
Problem: Bildande av grader längs skurna kanter. Lösning: Optimera skärparametrar, använd vassa verktyg och överväg avgradningsprocesser efter skärning.
Efter kapning av titanskivor kan flera efterbearbetningssteg vara nödvändiga:
Ta bort eventuella grader eller vassa kanter som finns kvar från skärprocessen. Detta kan göras med hjälp av specialiserade avgradningsverktyg eller abrasiva metoder.
Rengör skärytorna noggrant för att ta bort eventuella föroreningar eller rester från skärprocessen. Detta är särskilt viktigt om titanet kommer att användas i medicinska eller rymdtillämpningar.
Inspektera noggrant de skurna kanterna för kvalitet och noggrannhet. Leta efter tecken på värmepåverkade zoner, kontaminering eller oegentligheter.
Beroende på applikation kan ytterligare ytbehandlingar som passivering vara nödvändiga för att förbättra titanets korrosionsbeständighet.
Att arbeta med titan kräver strikt efterlevnad av säkerhetsprotokoll:
Titandamm och små partiklar kan vara mycket brandfarliga. Se till att korrekt ventilation och dammuppsamlingssystem finns på plats. Ha lämplig brandsläckningsutrustning lätt tillgänglig.
Bär alltid lämplig personlig skyddsutrustning, inklusive ögonskydd, ansiktsskydd, handskar och skyddskläder. Andningsskydd kan vara nödvändigt vid generering av damm eller ångor.
Se till att all personal som är involverad i skärning av titanplåt är ordentligt utbildad i användningen av utrustning och säkerhetsprocedurer.
Upprätthåll god ventilation i arbetsområdet för att avlägsna ångor och damm som genereras under skärprocesser.
Tänk på miljöpåverkan när du skär titan:
Titan är ett värdefullt material. Implementera system för att samla in och återvinna titanskrot och avfall.
Kassera skärvätskor och annat avfallsmaterial enligt lokala bestämmelser.
Välj skärmetoder och utrustning som optimerar energianvändningen för att minska miljöpåverkan.
Skärande titanplåt kräver en kombination av kunskap, skicklighet och rätt verktyg och tekniker. Genom att förstå titanets unika egenskaper, välja lämpliga skärmetoder och följa bästa praxis är det möjligt att uppnå högkvalitativa skärningar samtidigt som säkerhet och effektivitet bibehålls. Oavsett om du arbetar med ett litet projekt eller storskalig produktion ligger nyckeln till framgång i noggrann planering, korrekt utrustningsval och noggrant utförande. När tekniken går framåt kan nya metoder för att skära titan dyka upp, vilket potentiellt gör processen ännu mer effektiv och tillgänglig. Att hålla sig informerad om denna utveckling och kontinuerligt förfina dina tekniker kommer att säkerställa att du effektivt kan arbeta med denna anmärkningsvärda metall och frigöra dess fulla potential i olika applikationer.


