Меню контента
● Понимание важности титановых слитков
● Путешествие к высококачественным титановым слиткам
>> Выбор сырья
>> Методы плавки и легирования
>> Первичная формовка и ковка
>> Прокатка и точная калибровка
>> Термическая обработка и обработка поверхности
● Ключевые показатели высококачественных титановых слитков
>> Химический состав и чистота
>> Механические свойства
>> Микроструктура и размер зерна
>> Качество поверхности
>> Точность размеров и допуски
● Процедуры контроля качества и тестирования
● Отраслевые стандарты и сертификаты
● Применение высококачественных титановых слитков
● Часто задаваемые вопросы (FAQ)
>> 1. Какое сырье используется для производства высококачественных титановых прутков?
>> 2. Почему важен вакуумно-дуговой переплав?
>> 3. Как ковка влияет на качество титановых прутков?
>> 4. Какие испытания подтверждают качество титановых прутков?
>> 5. Какие отрасли промышленности требуют титановых прутков высочайшего качества?
● Заключение
Титановые стержни являются жизненно важными компонентами во многих передовых отраслях промышленности, таких как аэрокосмическая, медицинская, автомобильная, химическая обработка и морское машиностроение. Их уникальные свойства — легкий вес, исключительная прочность, исключительная коррозионная стойкость и биосовместимость — делают титановые стержни незаменимыми для применений, требующих долговечности и надежности. Однако качество титановых прутков может существенно различаться в зависимости от сырья, производственных процессов и мер контроля качества. В этой статье представлено подробное исследование факторов, определяющих высококачественный титановый пруток, охватывающее весь производственный процесс, ключевые показатели качества и отраслевые стандарты. Понимание этих аспектов важно для инженеров, покупателей и производителей, стремящихся обеспечить оптимальную производительность и безопасность.
Понимание важности титановых слитков
Титановые стержни служат основным сырьем для производства широкого спектра компонентов, включая крепежные детали, конструкционные детали, медицинские имплантаты и оборудование для химической обработки. Их превосходное соотношение прочности и веса превосходит многие металлы, а их коррозионная стойкость превосходит нержавеющую сталь в суровых условиях. Эти характеристики делают титановые стержни критически важными в тех отраслях, где отказы недопустимы.
Высококачественные титановые стержни обеспечивают:
- Структурная целостность: компоненты, изготовленные из прутков премиум-класса, сохраняют механическую прочность при экстремальных нагрузках и усталости.
- Долговечность: повышенная коррозионная стойкость продлевает срок службы деталей, подвергающихся воздействию агрессивных сред, таких как морская вода или химикаты.
- Безопасность: стабильные свойства материала снижают риск непредвиденных сбоев, что имеет решающее значение в аэрокосмической и медицинской промышленности.
- Эффективность изготовления: стержни с однородным химическим составом и микроструктурой облегчают механическую обработку, формовку и сварку, сокращая производственные затраты и время.
Спрос на такие высококачественные титановые стержни продолжает расти, поскольку промышленность стремится к созданию более легких, прочных и долговечных материалов.
Путешествие к высококачественным титановым слиткам
Производство высококачественного титанового прутка — сложный, многоэтапный процесс, требующий точности и контроля на каждом этапе — от выбора сырья до окончательной обработки.
Выбор сырья
В основе любого титанового прутка премиум-класса лежит чистота и качество сырья. Титан в основном добывается из таких руд, как рутил и ильменит. Процессы экстракции и очистки должны обеспечивать минимальное количество примесей, поскольку такие загрязнители, как кислород, азот и углерод, могут значительно ухудшить механические свойства, вызывая охрупчивание или снижение пластичности.
Наиболее распространенным методом производства губчатого титана — необработанной металлической формы — является процесс Кролла. Это включает в себя преобразование титановых руд в тетрахлорид титана (TiCl₄) и последующее восстановление его магнием в инертной атмосфере. Полученная титановая губка является пористой и металлической и служит основным материалом для плавки и легирования.
Высококачественные титановые стержни начинаются с титановой губки, которая прошла строгие испытания на:
- Химическая чистота: низкие уровни кислорода, азота, углерода и железа необходимы для поддержания пластичности и прочности.
- Размер частиц и содержание влаги: они влияют на эффективность плавления и однородность сплава во время последующей обработки.
Выбор правильной губки стабильного качества гарантирует, что конечный брусок будет соответствовать строгим критериям производительности.
Методы плавки и легирования
Преобразование губчатого титана в твердый металл, пригодный для производства слитков, требует плавки и легирования в контролируемых условиях. Этот этап имеет решающее значение для удаления примесей и достижения однородного химического состава.
Вакуумно-дуговая переплавка (ВДП) является наиболее широко используемым методом плавки для производства высококачественных титановых прутков. VAR происходит в вакуумной среде, что предотвращает загрязнение и позволяет точно контролировать температуру и скорость затвердевания. Для дальнейшей гомогенизации металла и устранения дефектов, таких как включения или сегрегация, можно выполнить несколько циклов переплавки.
Другие методы плавления включают:
- Электронно-лучевая плавка (EBM): используется сфокусированный электронный луч для плавления титана в вакууме с получением слитков высокой чистоты.
- Плазменно-дуговая плавка: для плавки используются плазменные дуги, за которыми часто следует VAR-технология для повышения чистоты.
Во время плавки в зависимости от желаемой марки титана и его применения добавляются легирующие элементы, такие как алюминий, ванадий, палладий или молибден. Точный контроль над легированием необходим для настройки механических свойств, таких как прочность, коррозионная стойкость и термостойкость.
Первичная формовка и ковка
После производства слитков они подвергаются процессам горячей обработки, таким как ковка и прокатка, чтобы придать титану форму заготовок или блюмов. Горячая ковка улучшает зернистую структуру, повышая прочность, пластичность и ударную вязкость.
К ключевым аспектам ковки относятся:
- Контроль температуры: Титан нагревается до 900–1100°C в инертной атмосфере во избежание окисления и загрязнения.
- Оптимизация потока зерна: ковка выравнивает структуру зерен по длине прутка, улучшая механические свойства.
- Точность размеров: первоначальная обработка подготавливает металл к последующей прокатке и механической обработке.
Правильная ковка гарантирует, что титановый стержень будет иметь последовательную внутреннюю структуру и механические характеристики, что критически важно для таких требовательных применений, как компоненты аэрокосмической промышленности.
Прокатка и точная калибровка
Кованые заготовки затем раскатывают в прутки определенной формы — круглой, квадратной, шестиугольной или с резьбой. Прокатка уменьшает площадь поперечного сечения, улучшает качество поверхности и улучшает механические свойства за счет наклепа.
Для применений, требующих жестких допусков на размеры, может быть выполнена дополнительная холодная вытяжка или точная калибровка. Это включает в себя:
- Травление: кислотные ванны удаляют поверхностные оксиды, образовавшиеся во время горячей обработки.
- Смазка: нанесение покрытий снижает трение во время рисования.
- Протягивание штампов: прутки протягиваются через штампы из карбида вольфрама для достижения точных размеров и превосходного качества поверхности.
Холодное волочение также улучшает механические свойства за счет деформационного упрочнения, что делает стержни пригодными для работы в условиях высоких напряжений.
Термическая обработка и обработка поверхности
После формования титановые стержни часто подвергаются термообработке для снятия внутренних напряжений и оптимизации механических свойств:
- Отжиг: нагрев до 650–760°C с последующим контролируемым охлаждением улучшает пластичность и снижает хрупкость.
- Обработка раствором: применяется к некоторым сплавам для повышения твердости и коррозионной стойкости.
Отделка поверхности одинаково важна как по эстетическим, так и по функциональным причинам:
- Полировка: создает гладкие, зеркальные поверхности, необходимые для медицинских имплантатов и деталей аэрокосмической техники.
- Анодирование: создает защитный оксидный слой, который также может обеспечить цветовую маркировку или повышенную износостойкость.
- Покрытие: для повышения долговечности в агрессивных средах можно наносить дополнительные защитные слои, например, керамическое или полимерное покрытие.
Качественная обработка поверхности повышает устойчивость к коррозии, снижает риск появления дефектов поверхности и улучшает внешний вид стержня.
Ключевые показатели высококачественных титановых слитков
Химический состав и чистота
Химический состав должен строго соответствовать характеристикам марки титана. Чрезмерные примеси, особенно кислород, азот и углерод, могут сделать металл хрупким, снижая ударную вязкость и усталостную прочность.
Качественные бары демонстрируют:
- Контролируемое процентное содержание легирующих элементов в пределах узких допусков.
- Низкий уровень межузельных примесей.
- Однородное распределение химикатов по всему поперечному сечению стержня.
Такая химическая однородность обеспечивает предсказуемое механическое поведение и коррозионную стойкость.
Механические свойства
Титановые стержни должны соответствовать стандартам механических свойств или превосходить их, например:
- Прочность на растяжение: максимальное напряжение, которое штанга может выдержать при растяжении.
- Предел текучести: напряжение, при котором начинается необратимая деформация.
- Удлинение: пластичность или способность пластически деформироваться без разрушения.
- Усталостная прочность: устойчивость к разрушению при циклической нагрузке.
Стабильные механические свойства всех производственных партий отражают надежность производственных процессов и контроль качества.
Микроструктура и размер зерна
Внутренняя микроструктура существенно влияет на прочность и вязкость. Предпочтителен мелкий, однородный размер зерна, который достигается за счет контролируемой ковки и термообработки. Такие дефекты, как пористость, включения или сегрегация, снижают качество и производительность.
Высококачественные титановые стержни обладают:
- Утонченная зернистая структура, совмещенная с осью стержня.
- Отсутствие внутренних пустот и трещин.
- Однородное фазовое распределение в сплавах.
Качество поверхности
Дефекты поверхности, такие как трещины, ямки или включения, могут привести к коррозии или механическому повреждению. Высококачественные титановые стержни имеют гладкую поверхность без дефектов, что обычно проверяется визуальным осмотром и неразрушающим контролем.
Качество поверхности также влияет на:
- Простота изготовления, снижение износа инструмента во время обработки.
- Коррозионная стойкость, так как дефекты могут выступать очагами зарождения коррозии.
- Эстетическая привлекательность, важная для медицинских и аэрокосмических компонентов.
Точность размеров и допуски
Точность размера и формы имеет решающее значение, особенно для аэрокосмической, медицинской и точной техники. Стержни должны соответствовать строгим допускам по размерам, чтобы обеспечить правильную посадку и функционирование в сборках.
Высококачественные производители используют передовые измерительные инструменты, такие как координатно-измерительные машины (КИМ) и лазерные сканеры, для проверки размеров и прямолинейности.
Процедуры контроля качества и тестирования
Чтобы гарантировать высокое качество, титановые стержни проходят многочисленные проверки и испытания на протяжении всего производства:
- Химический анализ: спектрометрия или другие аналитические методы проверяют состав.
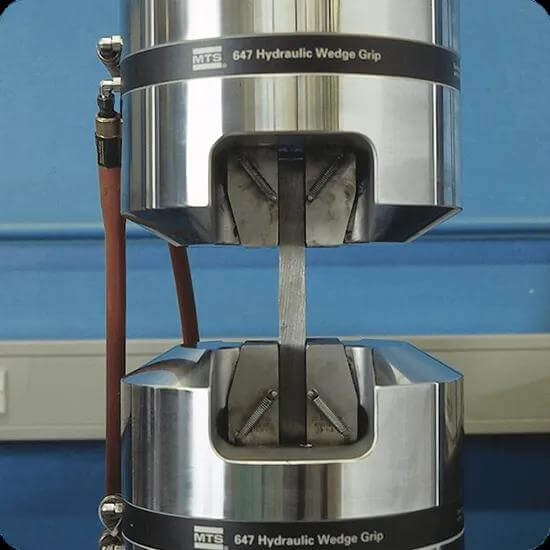
- Механические испытания: испытания на растяжение, твердость и удар подтверждают прочность и пластичность.
- Неразрушающий контроль (NDT): ультразвуковой, радиографический или вихретоковый контроль выявляет внутренние дефекты, не повреждая стержень.
- Осмотр поверхности: визуальный и микроскопический осмотр выявляет поверхностные дефекты.
- Проверка размеров: штангенциркули, микрометры и КИМ обеспечивают соблюдение размеров.
Только слитки, прошедшие все проверки качества, получают сертификацию и документацию по прослеживаемости, обеспечивающую уверенность в их работоспособности.
Отраслевые стандарты и сертификаты
Высококачественные титановые стержни соответствуют международным стандартам, таким как:
- ASTM (Американское общество по испытаниям и материалам)
- AMS (Спецификации материалов для аэрокосмической отрасли)
- ISO (Международная организация по стандартизации)
- MIL (Военные спецификации)
Сертификация обеспечивает отслеживаемость, стабильное качество и пригодность для критически важных применений. Многие отрасли требуют документального подтверждения соответствия в рамках закупок.
Применение высококачественных титановых слитков
- Аэрокосмическая отрасль: конструктивные элементы, детали двигателей, крепежные детали, требующие высокой прочности и усталостной стойкости.
- Медицинские: Хирургические инструменты, имплантаты, требующие биосовместимости и устойчивости к коррозии.
- Химическая обработка: оборудование, подвергающееся воздействию агрессивных химикатов, требующее превосходной коррозионной стойкости.
- Морской флот: судостроение и морские платформы, требующие устойчивости к морской воде.
- Автомобильная промышленность: легкие, устойчивые к коррозии детали, повышающие топливную экономичность.
- Электрика: нагревательные элементы сопротивления, обладающие стабильностью титана при высоких температурах.
Высококачественные титановые стержни являются основой этих требовательных отраслей, обеспечивая инновации и безопасность.
Часто задаваемые вопросы (FAQ)
1. Какое сырье используется для производства высококачественных титановых прутков?
Высококачественные титановые стержни начинаются с чистого губчатого титана, получаемого по технологии Кролла из рутиловой или ильменитовой руды, что обеспечивает минимальное количество примесей.
2. Почему важен вакуумно-дуговой переплав?
Вакуумно-дуговой переплав удаляет примеси и гомогенизирует сплав в вакуумной среде, предотвращая загрязнение и улучшая механические свойства.
3. Как ковка влияет на качество титановых прутков?
Ковка улучшает зернистую структуру, повышая прочность, пластичность и ударную вязкость, которые необходимы для высокопроизводительных слитков.
4. Какие испытания подтверждают качество титановых прутков?
Анализ химического состава, механические испытания, неразрушающий контроль, проверка поверхности и проверка размеров в совокупности обеспечивают качество.
5. Какие отрасли промышленности требуют титановых прутков высочайшего качества?
Аэрокосмическая, медицинская, химическая и морская промышленность требуют титановых стержней самого строгого качества из соображений безопасности и производительности.
Заключение
Высококачественный титановый пруток является результатом тщательного выбора сырья, передовых процессов плавки и ковки, точной прокатки и калибровки, а также строгого контроля качества. Его химическая чистота, механические свойства, микроструктура, качество поверхности и точность размеров в совокупности определяют его превосходство. Соответствие строгим отраслевым стандартам и прохождение всесторонних испытаний гарантирует надежную работу титановых стержней в самых требовательных областях применения, от аэрокосмической отрасли до медицинских имплантатов. Понимание этих факторов позволяет производителям и покупателям принимать обоснованные решения, обеспечивая безопасность, долговечность и производительность.





