

Aufrufe: 280 Autor: Lasting Titanium Veröffentlichungszeit: 04.04.2026 Herkunft: Website


Inhaltsmenü
>> Die Grundlagen der Titanmetallurgie und mikrostrukturellen Kontrolle
>> Kritische mechanische Leistungsindikatoren in Umgebungen mit hoher Belastung
>>> Zugfestigkeit, Duktilität und der Festigkeits-Gewichts-Vorteil
>>> Ermüdungsbeständigkeit und Oberflächenintegrität
>>> Thermische Stabilität und Moduleigenschaften
>> Fortschrittliche Fertigung und Präzisionsverarbeitung
>>> CNC-Bearbeitung und die Überlegenheit des Gewindewalzens
>>> Thermische Verarbeitung, Wärmebehandlung und Oberflächenkonditionierung
>> Komplexe Integration und mechanische Kompatibilität
>>> Galvanische Überlegungen und mechanische Kompatibilität
>> Technische FAQ: Erweiterte technische Überlegungen
Für Bauingenieure, Materialwissenschaftler und Beschaffungsspezialisten, die in den Bereichen Luft- und Raumfahrt, Verteidigung und moderne Automobilbranche tätig sind, geht die Spezifikation von Befestigungshardware über die einfache Logistik hinaus. Es handelt sich um eine grundlegende technische Entscheidung, die sich direkt auf die strukturelle Integrität, die Ermüdungslebensdauer und den Gesamterfolg einer Baugruppe auswirkt. Titan-Verbindungselemente sind nicht nur eine spezielle Option, sondern haben sich zum Industriestandard für Anwendungen entwickelt, bei denen die traditionellen Einschränkungen von Stahl – insbesondere die Kompromisse zwischen Gewicht und Hochbeanspruchungsleistung – nicht mehr akzeptabel sind. Da die Nachfrage nach höherer Kraftstoffeffizienz, Nutzlastkapazität und extremen Leistungsumgebungen zunimmt, wird ein umfassendes Verständnis der mechanischen Eigenschaften und der metallurgischen Wissenschaft von Titan-Verbindungselementen zu einer nicht verhandelbaren beruflichen Anforderung.
Der grundlegende Reiz von Titan liegt in seinem außergewöhnlichen Verhältnis von Festigkeit zu Gewicht. Während handelsüblich reines (CP) Titan eine ausgezeichnete Korrosionsbeständigkeit und erhebliche Duktilität bietet, reicht seine mechanische Festigkeit im Allgemeinen für Befestigungsanwendungen mit hoher Belastung nicht aus. Daher verlässt sich die Industrie auf Titanlegierungen, bei denen es sich um anspruchsvolle Produkte aus gezielter Legierungsbildung und thermischer Verarbeitung handelt.
Das mechanische Verhalten dieser Legierungen wird durch ihre Phasenzusammensetzung bestimmt. Titan existiert in zwei primären allotropen Formen: der hexagonal dichtgepackten (HCP) Alpha-Phase und der kubisch raumzentrierten (BCC) Beta-Phase. Verbindungslegierungen werden typischerweise in die Kategorien Alpha, Near-Alpha, Alpha-Beta oder Beta eingeteilt. Das allgegenwärtige Ti-6Al-4V – eine Alpha-Beta-Legierung – dominiert den Sektor aufgrund seiner einzigartigen Fähigkeit, wärmebehandelt zu werden, um spezifische mechanische Eigenschaftsprofile zu erreichen. In dieser Legierung fungiert das Aluminium als Alpha-Stabilisator, erhöht die Festigkeit und erhöht die Phasenumwandlungstemperatur, während Vanadium als Beta-Stabilisator fungiert und die Schmiedbarkeit und Härtbarkeit verbessert. Durch die Manipulation des Verhältnisses dieser Phasen durch kontrollierte Abkühlraten und Alterungszyklen können Hersteller Verbindungselemente konstruieren, die je nach den spezifischen Anwendungsanforderungen von hochduktil bis außergewöhnlich hart reichen.
Bei der Bewertung von Verbindungselementen aus Titan müssen Ingenieure weit über die grundlegende Zugfestigkeit hinaussehen. Die Zuverlässigkeit eines Verbindungselements in einer dynamischen Umgebung ist ein Produkt seiner komplexen Wechselwirkung mit dem Grundmaterial und dem betrieblichen Lastprofil.
Die Hauptfunktion jedes Befestigungselements besteht darin, eine gleichmäßige, zuverlässige Klemmkraft bereitzustellen und gleichzeitig axialer Spannung standzuhalten. Moderne Titanlegierungen, die in Verbindungselementen verwendet werden, sind präzisionsgefertigt, um die absolute Zugfestigkeit vieler hochfester legierter Stähle zu erreichen oder zu übertreffen und gleichzeitig eine um fast 45 Prozent niedrigere Dichte beizubehalten. Diese Massenreduzierung kommt nicht nur dem Fahrzeuggewicht zugute; Es reduziert die Trägheitslasten in Umgebungen mit starken Vibrationen, wie sie beispielsweise in Turbinengehäusen oder hochfrequent oszillierenden mechanischen Baugruppen vorkommen, erheblich.
In Luft- und Raumfahrt- und Verteidigungsanwendungen sind Strukturen ständiger zyklischer Belastung, Vibration und Temperaturwechsel ausgesetzt. Die Ermüdungsbeständigkeit ist wohl der kritischste Parameter für die langfristige Zuverlässigkeit. Titanlegierungen weisen aufgrund ihrer verfeinerten, homogenen Kornstruktur eine überlegene Ermüdungsfestigkeit auf. Diese Eigenschaft ist jedoch sehr empfindlich gegenüber den Oberflächenbedingungen. Oft sind Techniken wie das kontrollierte Kugelstrahlen oder die Ultraschall-Schlagbehandlung vorgeschrieben. Diese Prozesse erzeugen vorteilhafte Druckeigenspannungen in der Oberflächenschicht des Befestigungselements und wirken effektiv als Barriere, die die Entstehung und Ausbreitung von Mikrorissen an den Gewindewurzeln verhindert, wo die Spannungskonzentrationen am höchsten sind.
Ein häufiger Missverständnisspunkt ist das Verhalten von Titan bei erhöhten Temperaturen. Obwohl Titan oft wegen seiner Hitzebeständigkeit genannt wird, ist es wichtig, seinen komparativen Vorteil zu verstehen. Im Temperaturbereich von etwa 300 °C bis 500 °C bleibt die spezifische Festigkeit (das Verhältnis von Zugfestigkeit zu Dichte) von Titanlegierungen derjenigen von hochfesten Stählen deutlich überlegen. Während viele hochfeste Stahllegierungen in dieser „mittleren“ Wärmezone unter erheblicher Erweichung, beschleunigtem Kriechen und einer Verschlechterung der mechanischen Eigenschaften leiden, behält Titan seine strukturelle Stabilität. Darüber hinaus bietet der geringere Elastizitätsmodul von Titan – der etwa halb so hoch ist wie der von Stahl – einen einzigartigen Vorteil bei ermüdungsempfindlichen Gelenken. Diese erhöhte elastische Nachgiebigkeit ermöglicht es dem Verbindungselement, sich unter Last leicht zu biegen, wodurch Energie effektiv absorbiert wird, die sonst an der Schnittstelle lokalisiert wäre, wodurch die Belastung gleichmäßiger über die Verbindung verteilt wird und die Gesamtermüdungslebensdauer der Verbindung verbessert wird.
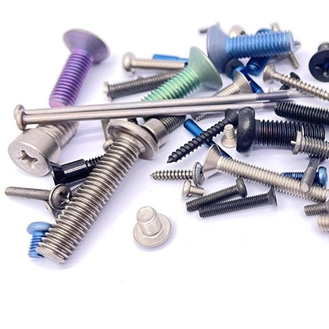
Die überlegenen mechanischen Eigenschaften der Titanlegierung werden nur dann voll ausgeschöpft, wenn beim Herstellungsprozess des Verbindungselements die mikrostrukturelle Integrität des Materials erhalten bleibt. Aufgrund der geringen Wärmeleitfähigkeit und chemischen Reaktivität von Titan erfordert der Herstellungsablauf eine spezielle, hochpräzise Steuerung.
Verbindungselemente müssen mit äußerster Maßgenauigkeit hergestellt werden, um eine gleichmäßige Vorspannung und Lastverteilung sicherzustellen. Moderne CNC-Bearbeitungszentren nutzen fortschrittliche Kühlstrategien – häufig mit gezielter kryogener Hochdruckkühlung –, um die beim Schneiden entstehende starke Hitze zu bewältigen, die andernfalls zu lokalen Phasenänderungen oder metallurgischen Schäden führen würde. Der kritischste Herstellungsschritt ist jedoch die Gewindebildung. Bei Hochleistungsbefestigungen aus Titan wird das Gewinderollen dem Gewindeschneiden durchweg vorgezogen. Im Gegensatz zum Schneiden, bei dem die Kornstruktur des Materials durchtrennt wird, handelt es sich beim Walzen um einen Kaltumformprozess, bei dem das Metall verdrängt wird. Diese Methode bewahrt den kontinuierlichen Kornfluss durch das Gewinde und führt zu erheblichen Druckeigenspannungen an den Gewindewurzeln. Diese kaltverformte Zone ist von entscheidender Bedeutung, da sie die Widerstandsfähigkeit des Verbindungselements gegen Ermüdungsrissbildung und -versagen deutlich erhöht.
Der endgültige mechanische Zustand eines Titan-Verbindungselements hängt stark von einer präzisen thermischen Verarbeitung ab, die häufig eine mehrstufige Lösungsbehandlung mit anschließender Alterung umfasst. Dieser Prozess wird verwendet, um die gewünschte Morphologie der Alpha- und Beta-Phasen zu erreichen und sicherzustellen, dass das Verbindungselement die erforderlichen Festigkeits- und Duktilitätsspezifikationen erfüllt. Über das Grundmetall hinaus ist die Oberflächenkonditionierung von entscheidender Bedeutung. Titan weist einen hohen Reibungskoeffizienten auf und ist dafür bekannt, dass es beim Gleiten gegen sich selbst oder ähnliche Legierungen unter Last festfressen kann. Um dies zu mildern, werden häufig fortschrittliche Oberflächenmodifikationstechniken wie anodische Oxidation oder die Anwendung spezieller Trockenfilmschmierstoffe (wie Molybdändisulfid oder Wolframdisulfid) eingesetzt. Diese Behandlungen sind unerlässlich, um während der Installation konsistente Drehmoment-Spannungs-Verhältnisse aufrechtzuerhalten und ein katastrophales Festfressen der Verbindung zu verhindern.
Da bei der Strukturkonstruktion zunehmend fortschrittliche Verbundwerkstoffe und unterschiedliche Metalle zum Einsatz kommen, wird die Rolle von Verbindungselementen aus Titan immer komplexer.
In Gelenken, wo a Wenn ein Titan-Befestigungselement mit einem kohlenstofffaserverstärkten Polymer (CFK) oder einer Aluminiumstruktur verbunden wird, muss das Befestigungselement nicht nur strukturellen Belastungen standhalten, sondern auch elektrochemischen Umgebungen standhalten. Titan ist im Allgemeinen mit Verbundwerkstoffen kompatibel, muss jedoch ordnungsgemäß von Aluminium isoliert werden, um eine schnelle galvanische Korrosion zu verhindern. Über die chemische Kompatibilität hinaus ist die mechanische Wechselwirkung zwischen dem Titan-Befestigungselement und dem Verbundwerkstoff ein entscheidender Entwurfsaspekt. Die Modulungleichheit zwischen dem steifen Titan-Befestigungselement und dem orthotropen, oft weniger duktilen Verbundwerkstoff kann zu lokalisierten Lagerausfällen oder Delamination führen. Ingenieurteams müssen die richtige Kopfgeometrie für Befestigungselemente festlegen, z. B. 100-Grad-Senkköpfe oder Unterlegscheiben mit großem Durchmesser, um Kontaktspannungen zu bewältigen und die strukturelle Integrität der Verbundlagen sicherzustellen.
1. Wie optimiert man den Wärmebehandlungszustand von Ti-6Al-4V für bestimmte dynamische Belastungsumgebungen?
Die Auswahl hängt von der Dominanz der Zug- und Ermüdungsanforderungen ab. Für Umgebungen mit hoher Ermüdungsbelastung wird aufgrund seiner Bruchzähigkeit und Risswachstumsbeständigkeit oft ein „Mill Annealed“ (MA)-Zustand bevorzugt. Umgekehrt wird für Anwendungen, die eine maximale statische Zugfestigkeit erfordern und bei denen die Ermüdung weniger kritisch ist, ein „Lösungsbehandelter und gealterter“ (STA) Zustand verwendet. Das STA-Verfahren maximiert die Streckgrenze durch Ausscheidungshärtung im feinen Maßstab, allerdings oft mit geringen Kosten für die endgültige Duktilität und Bruchzähigkeit im Vergleich zum MA-Zustand.
2. Was sind die wichtigsten mechanischen Kompatibilitätsrisiken bei der Verwendung von Titanbefestigungen in CFK-Verbindungen (Verbundverbindungen)?
Abgesehen von galvanischen Problemen besteht das primäre mechanische Problem in der Spannungswechselwirkung zwischen „Lager und Bypass“. Da die Titanschraube einen viel höheren Elastizitätsmodul als der Verbundwerkstoff hat, wird die Last überproportional vom Schaft des Befestigungselements getragen. Dies erfordert eine Bohrungsvorbereitung mit engen Toleranzen, um einen gleichmäßigen Lagerkontakt zu gewährleisten. Wenn das Loch zu groß ist, konzentriert sich die Belastung auf einen kleinen Teil des Verbundwerkstoffs, was zu einem vorzeitigen Lagerausfall oder einer Delaminierung führt. Darüber hinaus muss die Klemmkraft sorgfältig kalibriert werden, um sicherzustellen, dass der „Reibungsgriff“-Effekt erreicht wird, ohne die Matrix des Verbundlaminats zu zerdrücken.
3. Warum ist der „niedrige Modul“ von Titan sowohl ein Vorteil als auch eine Designherausforderung?
Der niedrigere Modul von Titan (ungefähr 110 GPa gegenüber 200 GPa für Stahl) sorgt für eine bessere Absorption der Dehnungsenergie, was einen großen Vorteil für die Ermüdungslebensdauer darstellt. Dies bedeutet jedoch, dass ein Titan-Befestigungselement bei einer gegebenen Belastung eine größere elastische Dehnung aufweist als ein Stahl-Befestigungselement mit den gleichen Abmessungen. Konstrukteure müssen diese erhöhte Dehnung bei der Berechnung der erforderlichen Vorspannungswerte berücksichtigen, da sie die Empfindlichkeit der Verbindung gegenüber vibrationsbedingter Entspannung beeinflusst.
4. Warum bietet das „Gewinderollen“ im Hinblick auf die Mikrostruktur eine bessere Ermüdungsleistung als das „Gewindeschneiden“?
Die Ermüdungslebensdauer eines Verbindungselements wird typischerweise durch die Spannungskonzentration am Gewindegrund begrenzt. Beim Gewindeschneiden wird Material abgetragen, wodurch scharfe, diskontinuierliche Kornstrukturen entstehen, die als Spannungserhöher und Ausgangspunkt für Ermüdungsrisse dienen. Beim Gewindewalzen bleibt der Faserverlauf erhalten und wird gezwungen, der Kontur des Gewindes zu folgen. Dadurch entsteht eine dichte, kaltverfestigte Oberflächenschicht mit vorteilhaften Druckeigenspannungen, die potenzielle Entstehungsstellen wirksam verschließt und so die Rissbildung und -ausbreitung deutlich verzögert.
5. Unter welchen spezifischen Bedingungen erfordert die Reaktivität von Titan fortschrittliche Beschichtungen oder Oberflächenbehandlungen?
Die Reaktivität von Titan ist am problematischsten in Umgebungen mit hohen Klemmkräften und häufiger Demontage, in denen die Gefahr von Abrieb (Kaltschweißen) extrem groß ist. In diesen Szenarien wird die native Titanoxidschicht unter hohem Kontaktdruck durchbrochen, wodurch sich die Metalloberflächen auf atomarer Ebene verbinden. Spezielle Oberflächenbehandlungen wie thermische Spritzbeschichtungen oder im Vakuum aufgetragene Trockenfilmschmierstoffe sind erforderlich, um als Opferbarriere zu fungieren und die erforderliche Scherfestigkeit bereitzustellen, um eine Haftung zwischen den Gegengewinden zu verhindern.


