
Visningar: 300 Författare: Lasting Titanium Publiceringstid: 2024-10-25 Ursprung: Plats


Innehållsmeny
● Förstå Titans unika egenskaper
● Nödvändig utrustning för handskärning av titanplåt
● Strategier för kylning och smörjning
● Problemlösning och felsökning
● Kvalitetskontroll och efterbehandling
>> Omfattande säkerhetsprotokoll
>> Miljöledning
Titan framstår som ett av de mest anmärkningsvärda tekniska materialen, med en imponerande kombination av hög hållfasthet, låg densitet och exceptionell korrosionsbeständighet. När man arbetar med titanplåt för hand blir det avgörande att förstå dessa grundläggande egenskaper för framgångsrika skäroperationer. Materialet uppvisar en unik kristallstruktur som bidrar till dess styrka och hållbarhet, vilket gör det både värdefullt och utmanande att arbeta med.
Den särpräglade karaktären hos titan ger specifika utmaningar när man skär för hand. Dess höga hållfasthet-till-vikt-förhållande, även om det är fördelaktigt för många applikationer, kräver speciell hänsyn under skäroperationer. Materialets låga värmeledningsförmåga gör att värme som genereras under skärning tenderar att koncentreras vid skärpunkten snarare än att försvinna genom hela plåten, vilket potentiellt påverkar både materialet och skärverktygen.
Att välja lämpliga verktyg för att skära titanplåt för hand kräver noggrant övervägande av flera faktorer. Högkvalitativa motorsågar utrustade med bimetallblad ger pålitlig prestanda för raka snitt. Flygklipp eller specialiserade titansaxar ger utmärkt kontroll för böjda snitt och intrikata mönster. Valet av skärverktyg påverkar avsevärt kvaliteten på slutresultatet och effektiviteten i skärprocessen.
Utöver de primära skärverktygen kräver framgångsrik skärning av titanplåt olika stödutrustning. Precisionsmätinstrument, markeringsverktyg och spännanordningar säkerställer exakta snitt. En robust arbetsbänk med lämpliga monteringsmöjligheter hjälper till att bibehålla stabiliteten under skäroperationer. Kvaliteten och skicket på dessa stödverktyg påverkar direkt framgången för skärprocessen.
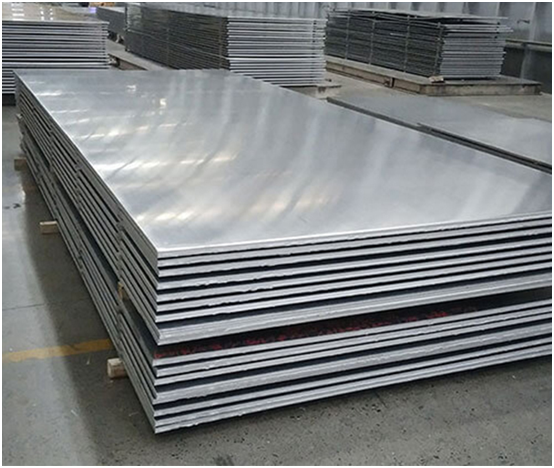
Att skapa en optimal miljö för att skära titanplåt för hand kräver noggrann organisation av arbetsytan. Tillräcklig belysning, ordentlig ventilation och tillräckligt med arbetsutrymme är viktiga faktorer. Arbetsområdet bör vara fritt från potentiella faror och utrustat med nödvändiga säkerhetsfunktioner såsom brandsläckare och första hjälpen-förnödenheter.
Innan någon skäroperation påbörjas är en noggrann bedömning av titanplåten avgörande. Detta inkluderar att kontrollera för eventuella befintliga skador eller defekter, verifiera materialspecifikationer och säkerställa att arkets dimensioner uppfyller projektkraven. Att förstå materialets tillstånd hjälper till att förhindra oväntade utmaningar under skärning.
Att uppnå exakta snitt i titanplåt kräver specifika tekniker utvecklade genom erfarenhet och förståelse. Inflygningsvinkel, skärhastighet och applicerat tryck måste kontrolleras noggrant under hela skärprocessen. Att bibehålla konsekvent teknik hjälper till att säkerställa rena, exakta snitt samtidigt som verktygsslitage och materialspill minimeras.
Att skära komplexa former i titanplåt innebär ytterligare utmaningar som kräver specialiserade metoder. Att skapa mallar, använda styrmärken och använda lämpliga skärsekvenser hjälper till att uppnå önskat resultat. Tekniken måste anpassas utifrån den önskade formens komplexitet och materialets tjocklek.
Effektiv kylning är avgörande när man skär titanplåt för hand. Olika kylmetoder kan användas, från specialiserade skärvätskor till innovativa kyltekniker. Valet av kylmetod beror på faktorer som materialtjocklek, skärhastighet och miljöhänsyn.
Korrekt smörjning påverkar avsevärt framgången för skärning av titanplåt. Olika smörjmedel erbjuder olika fördelar när det gäller värmeminskning, förlängning av verktygets livslängd och förbättrad skärkvalitet. Att förstå de lämpliga appliceringsmetoderna och tidpunkten för smörjning förbättrar skäreffektiviteten.
Olika utmaningar kan uppstå när man skär titanplåt för hand. Att förstå vanliga problem och deras orsaker hjälper till att utveckla effektiva lösningar. Problem kan vara ojämna snitt, överdrivet slitage på verktyg eller materialdeformation. Att känna igen tidiga varningstecken möjliggör korrigerande åtgärder i tid.
Att utveckla effektiva strategier för att ta itu med skärproblem kräver både kunskap och erfarenhet. Olika tillvägagångssätt kan behövas beroende på det specifika problemet som uppstår. Att ha en systematisk felsökningsprocess hjälper till att upprätthålla produktiviteten samtidigt som kvalitetsresultat säkerställs.
Att utvärdera kvaliteten på snitt i titanplåt involverar flera kriterier. Kantens rakhet, jämnhet och frånvaro av grader är viktiga kvalitetsindikatorer. Regelbunden bedömning under skärprocessen hjälper till att upprätthålla en jämn kvalitet och möjliggör omedelbara korrigeringar vid behov.
Efterbearbetning förbättrar ofta slutresultatet. Olika metoder kan användas för att uppnå önskade ytegenskaper. Valet av efterbehandlingsteknik beror på den avsedda tillämpningen och specifika krav för projektet.
Säkerheten är fortfarande viktigast när man skär titanplåt för hand. Korrekt personlig skyddsutrustning, nödprocedurer och säkerhetsåtgärder på arbetsplatsen måste implementeras konsekvent. Regelbunden säkerhetsutbildning och uppdateringar hjälper till att upprätthålla medvetenheten och förhindra olyckor.
Ansvarsfull hantering av titanskärning inkluderar korrekt avfallshantering och miljöhänsyn. Att implementera lämpliga avfallshanteringsmetoder för att minska avfall och upprätthålla ren luftkvalitet på arbetsplatsen bidrar till hållbara metoder.
F: Vilken är den maximala tjockleken på titanplåt som effektivt kan skäras för hand? S: Den praktiska maximala tjockleken för handskärning av titanplåt varierar vanligtvis från 1,5 mm till 2 mm, beroende på de verktyg och tekniker som används. Tjockare material kräver i allmänhet drivna skärmetoder för optimala resultat.
F: Hur kan jag minimera verktygsslitage när jag skär titanplåt för hand? S: Verktygsslitage kan minskas genom att bibehålla korrekta skärhastigheter, använda lämplig kylning och smörjning, se till att verktygen förblir vassa och undvika överdrivet tryck under skäroperationer.
F: Vilka är de bästa märkningsverktygen för titanplåt? S: Specialiserade metallmarkeringsverktyg, inklusive volframkarbidritsar och ingenjörsblått, ger tydliga, hållbara märken på titaniumytor utan att skada materialet.
F: Hur påverkar väderförhållanden skärning av titanplåt? S: Temperatur och luftfuktighet kan påverka skärprestandan. Extrema förhållanden kan kräva justeringar av skärtekniker och ökad uppmärksamhet på kylning och smörjning.
F: Vilka är tecknen på felaktig skärteknik när man arbetar med titanplåt? S: Tecken inkluderar överdriven värmealstring, oregelbundna skärkanter, skrammel i verktyg och ovanligt motstånd under skärning. Dessa indikatorer tyder på behovet av teknikjustering eller verktygsunderhåll.
F: Hur ska skurna titanplåtar förvaras för att behålla kvaliteten? S: Förvara skurna titanskivor i en ren, torr miljö borta från extrema temperaturer och kemisk exponering. Använd lämpligt avstånd och stöd för att förhindra deformation eller ytskador.


